

Forgeage (matrice ouverte et matrice fermée)
Écraser du métal chaud entre des matrices plates ou façonnées
Le forgeage façonne un morceau de métal solide en l'écrasant ou en le martelant, en général quand il est rouge vif. Les clés, les vilebrequins de voitures et les pièces de trains d'atterrissage d'avions commencent tous ainsi. Le métal n'est jamais fondu, donc son fibrage (le motif en fibres de ses cristaux) suit le contour de la pièce, ce qui rend les pièces forgées très tenaces.
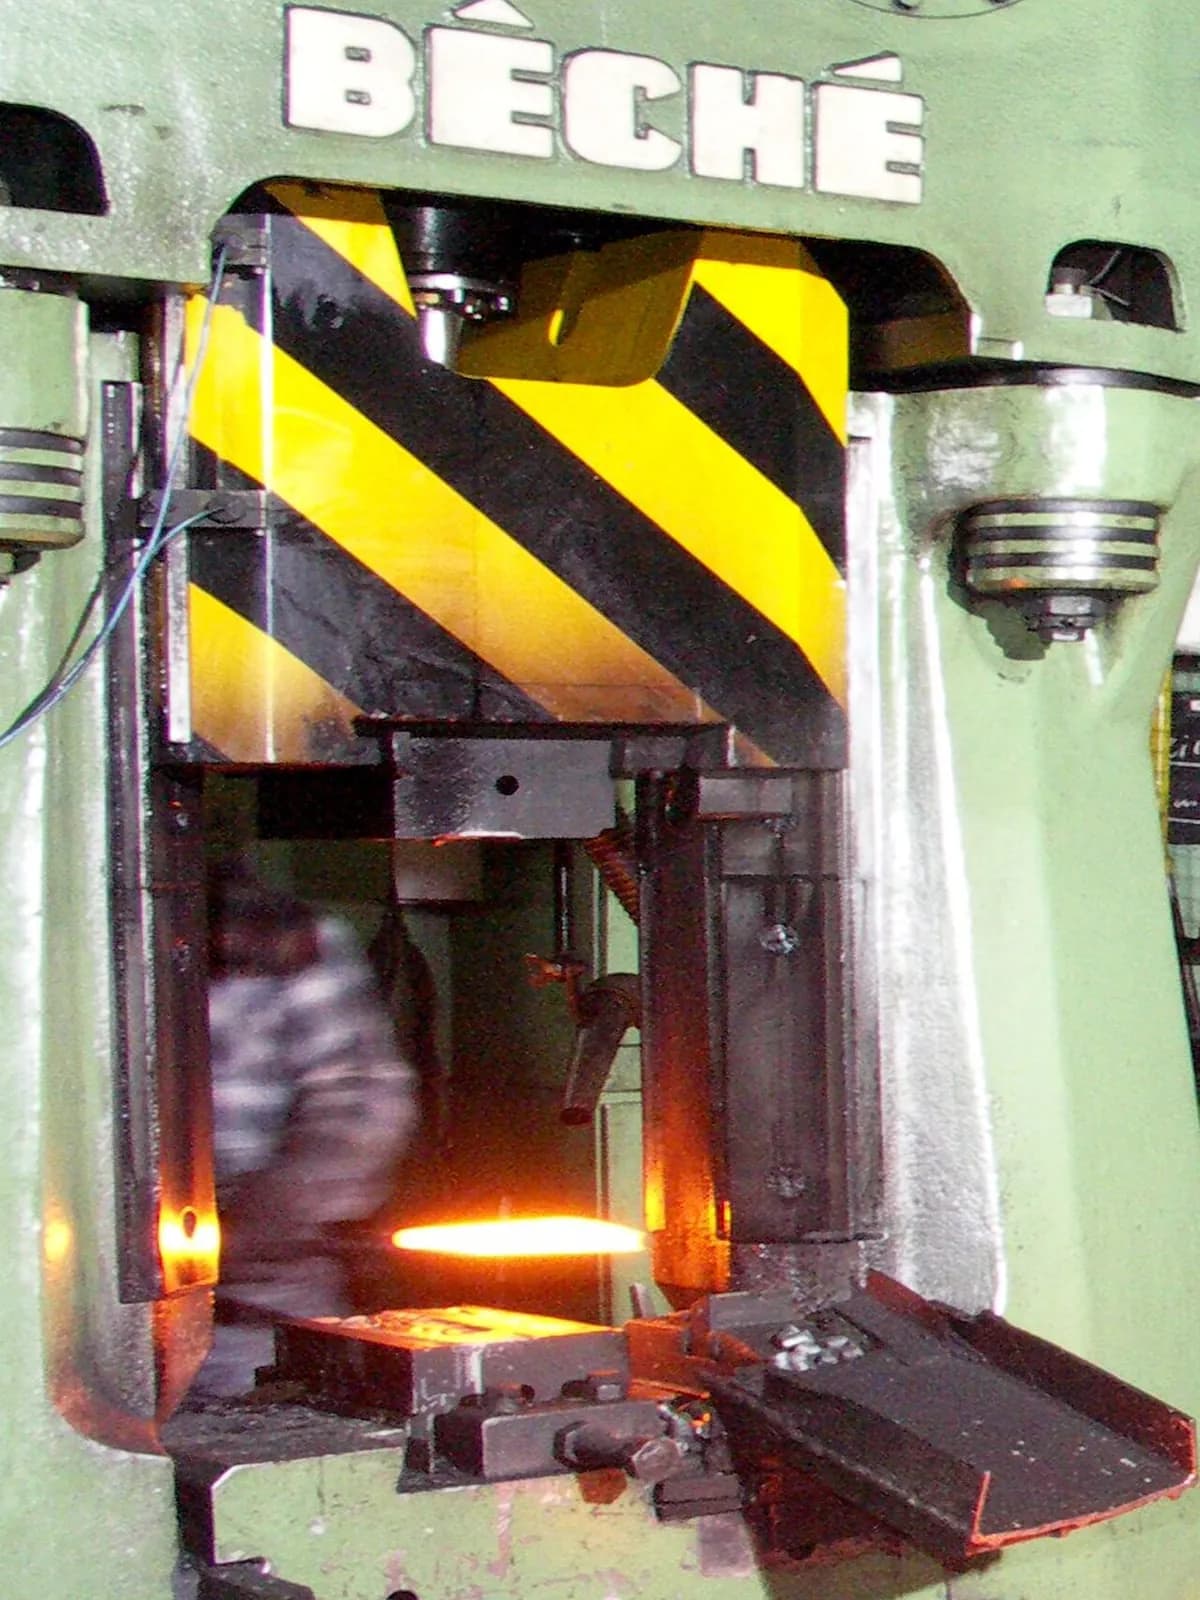
Forgeage (matrice ouverte et matrice fermée) en une minute, par MecMade
Comment ça marche
Chauffer la billette. Une billette (un tronçon de barre coupé) va dans un four. L'acier est typiquement chauffé à environ 1 100–1 250 °C, jusqu'à rougeoyer orange-jaune et être assez mou pour s'écouler.
Forgeage libre : presser, tourner, recommencer. Des matrices plates (blocs d'acier trempé) pressent ou martèlent la barre chaude une section à la fois. Un manipulateur (une grande pince mécanique) tourne et déplace la barre entre les coups. Peu à peu, la barre est étirée, aplatie ou refoulée (écrasée plus courte et plus large).
Forgeage en matrice fermée : placer la billette. Pour la production de masse, la billette chaude repose sur une matrice inférieure qui porte la moitié de la forme de la pièce sous forme d'empreinte. La matrice supérieure porte l'autre moitié.
Fermer les matrices. Un marteau ou une presse enfonce la matrice supérieure en un à quelques coups. Le métal s'écoule dans chaque recoin de l'empreinte. L'excès est expulsé entre les matrices sous forme de bavure (une fine nageoire de métal en surplus).
Ébarber et finir. Une presse d'ébarbage cisaille la bavure, qui est recyclée. La pièce est ensuite en général débarrassée de sa calamine (la peau d'oxyde sombre), traitée thermiquement, et usinée partout où un ajustement précis est nécessaire.
Chiffres clés
- Matériaux
- Aciers au carbone et alliés, acier inoxydable, aluminium, titane, alliages de cuivre, superalliages de nickel
- Pièces typiques
- Vilebrequins, bielles, engrenages, outils à main, brides, disques de turbines, arbres de navires et de génératrices
- Taille de pièce
- Matrice fermée : de quelques grammes à des centaines de kilogrammes. Matrice ouverte : jusqu'à des arbres et des anneaux de plus de 100 tonnes
- Précision
- Matrice fermée : environ ±0,5 mm. Matrice ouverte : plusieurs millimètres, puis usinage
- État de surface
- Peau rugueuse et calaminée ; nettoyée par grenaillage, avec les faces critiques usinées
- Taille de série adaptée
- Matrice ouverte : de la pièce unique à quelques dizaines. Matrice fermée : de milliers à des millions
- Coût d'outillage et de machine
- Jeux de matrices fermées : de milliers à dizaines de milliers de dollars. Grosses presses et marteaux : des millions
- Vitesse
- Matrice fermée : de quelques secondes à environ une minute par pièce. Matrice ouverte : de minutes à heures par pièce, avec réchauffage
Atouts et limites
Atouts
- Très résistant et tenace : le fibrage suit la forme et il n'y a pas de trous cachés
- Le travail en matrice fermée est rapide et répétable pour les grandes séries
- Le forgeage libre peut faire d'énormes pièces que peu d'autres procédés savent faire
- Économe en matière : la bavure et les chutes sont recyclées
Limites
- Tolérances larges et peau rugueuse, donc la plupart des pièces forgées demandent un peu d'usinage
- Les matrices fermées sont coûteuses et prennent des semaines à fabriquer, donc les petits lots sont chers
- Le chauffage consomme beaucoup d'énergie, et le travail est chaud, bruyant et lourd
- Les creux intérieurs, les contre-dépouilles (formes en surplomb) et les parois très minces sont difficiles ou impossibles
Où on l'utilise
- AutomobileVilebrequins, bielles, engrenages, fusées de direction, moyeux de roues
- AéronautiquePoutres de trains d'atterrissage, disques de turbines, supports moteur, ferrures d'ailes
- ÉnergieArbres de génératrices et de turbines, viroles d'appareils à pression, corps de vannes, brides d'éoliennes
- Outils et quincaillerieClés, marteaux, pinces, burins
- Pétrole, gaz et minesCorps de trépans, brides de tuyaux, crochets lourds, maillons de chaînes
Comment le reconnaître
- Une fine bande autour de la pièce là où la bavure a été ébarbée, souvent légèrement rugueuse ou meulée (le plan de joint).
- Des bords arrondis et des côtés légèrement inclinés (la dépouille, une légère conicité qui permet à la pièce de quitter la matrice).
- Une peau sombre ou mate, légèrement piquée, sur les zones non usinées, avec des faces usinées brillantes seulement là où les pièces s'ajustent.
- Des lettres ou des numéros de pièces en relief, copiés de marquages gravés dans la matrice.
À comparer avec
À regarder
Scot Forge Company · Comment une forge chauffe, presse et tourne le métal en matrices ouvertes
Shubham Kola · Les principaux types de forgeage expliqués côte à côte
CFS Forge · Un vilebrequin forgé en matrices fermées, puis ébarbé de sa bavure
HBEPRESS · L'échelle impressionnante du forgeage libre sur un lingot incandescent
Voir de vraies photos
- Wikipédia : Forgeage — photos de marteaux, de presses et de pièces forgées à chaud
- Recherche de photos sur Wikimedia Commons
À retenir
- Le forgeage écrase du métal solide, généralement rouge vif, pour le mettre en forme ; rien n'est fondu ni enlevé.
- Les matrices ouvertes façonnent les grosses pièces ou les pièces uniques peu à peu ; les matrices fermées copient une empreinte rapidement pour la production de masse.
- Choisissez le forgeage quand une pièce ne doit pas casser : vilebrequins, trains d'atterrissage, outils à main.
Plus dans Formage massif
Les 100 procédés
 3.2LaminageTirer le métal dans l'écart entre des cylindres tournantsOuvrir la leçon
 3.3Filage (profilés en aluminium et tuyaux en plastique)Pousser du métal ou du plastique à travers une filièreOuvrir la leçon
 3.4TréfilageTirer une tige à travers des filières de plus en plus petitesOuvrir la leçon
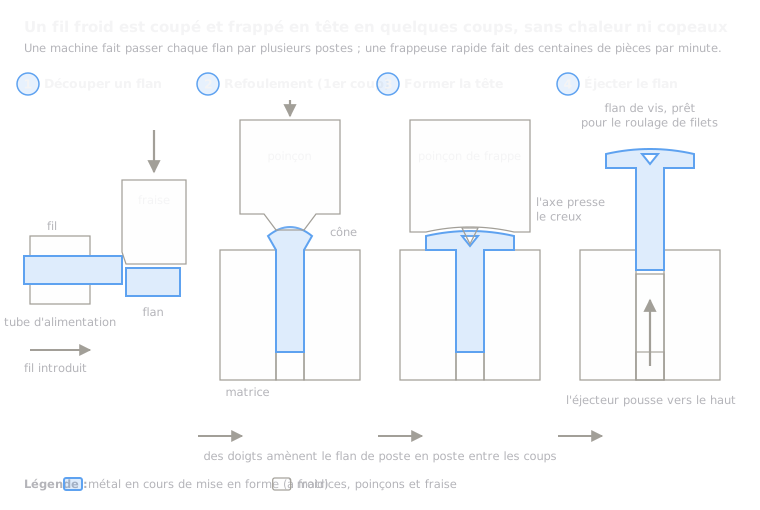 3.5Frappe à froidDu fil coupé en lopins dont on forme une tête, à froidOuvrir la leçon
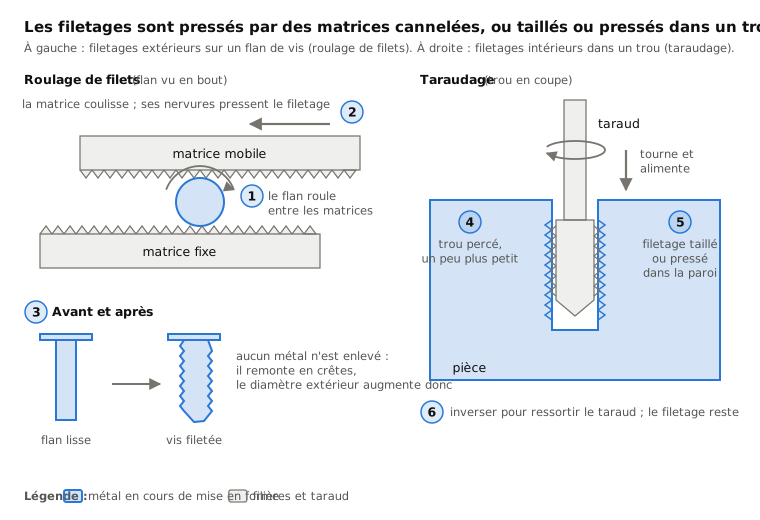
 3.6Roulage de filets et taraudagePresser un filetage sur un flan, ou tarauder ou presser un filetage dans un trouOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.