

Formage massif
Le formage massif façonne un bloc de métal plein en le comprimant, le martelant, le poussant ou le tirant, sans le fondre et sans enlever de copeaux. Le métal s'écoule comme de l'argile très ferme vers une nouvelle forme : presque rien n'est perdu. Ces six procédés fabriquent la plupart des barres, tôles, fils, vilebrequins et vis du monde.
L'idée générale
Le métal n'est pas aussi rigide qu'il en a l'air. Poussez assez fort et il s'écoule plastiquement (il change de forme pour de bon, sans casser), un peu comme de la pâte à modeler sous votre pouce. Chaque procédé ici applique cette poussée à sa façon : des coups entre des matrices, des cylindres qui tournent, un vérin derrière une filière ou une traction à travers un trou. Chauffer le métal le fait s'écouler plus facilement ; le travailler à froid le rend plus résistant et plus précis.
Les 6 procédés de ce chapitre
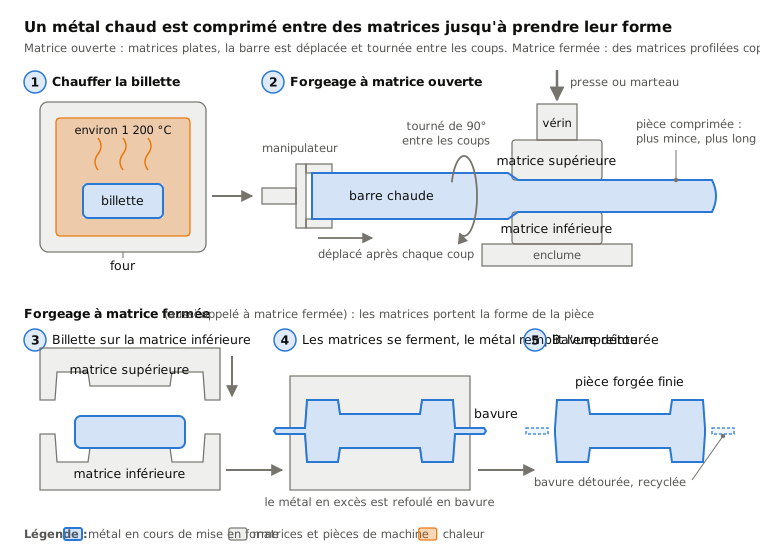
 3.1ShortForgeage (matrice ouverte et matrice fermée)Écraser du métal chaud entre des matrices plates ou façonnéesOuvrir la leçon
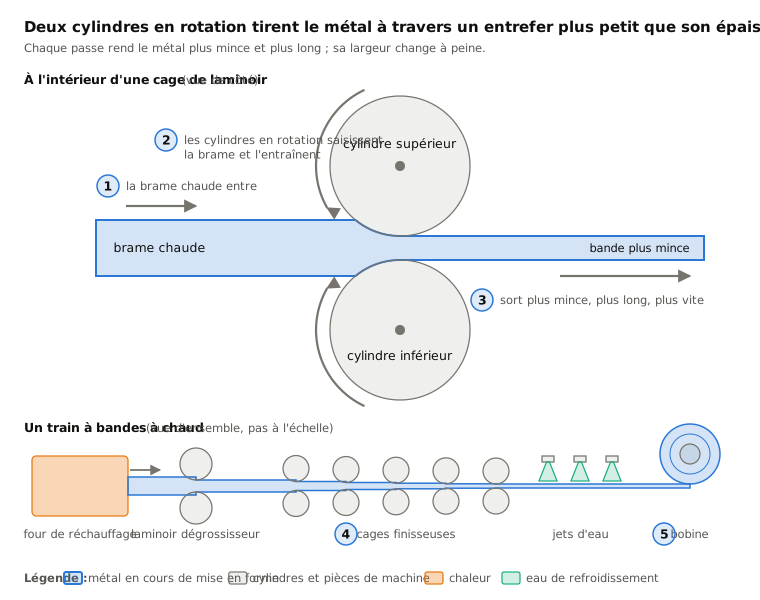
 3.2LaminageTirer le métal dans l'écart entre des cylindres tournantsOuvrir la leçon
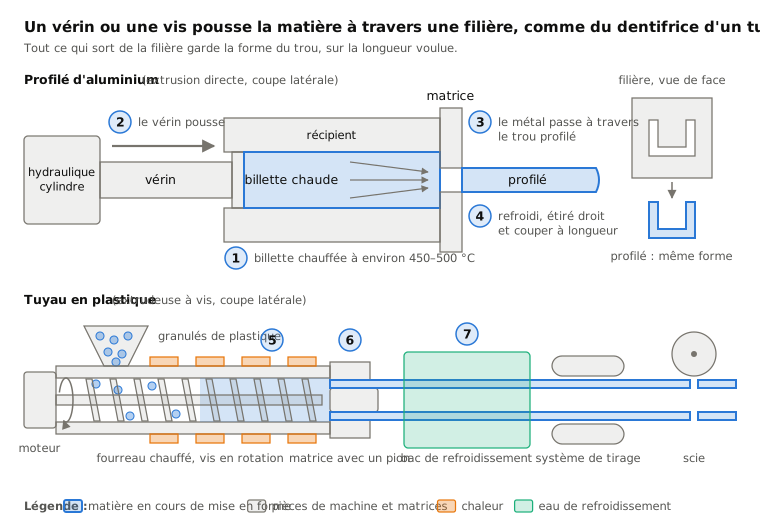
 3.3Filage (profilés en aluminium et tuyaux en plastique)Pousser du métal ou du plastique à travers une filièreOuvrir la leçon
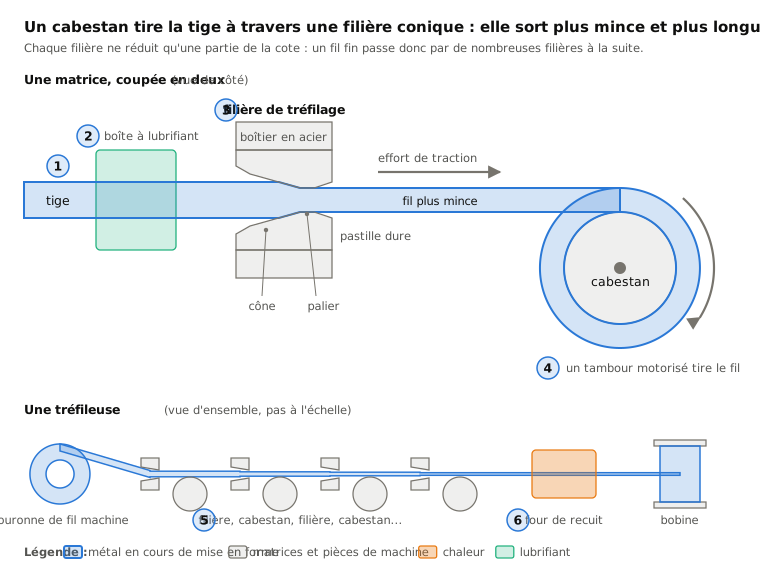
 3.4TréfilageTirer une tige à travers des filières de plus en plus petitesOuvrir la leçon
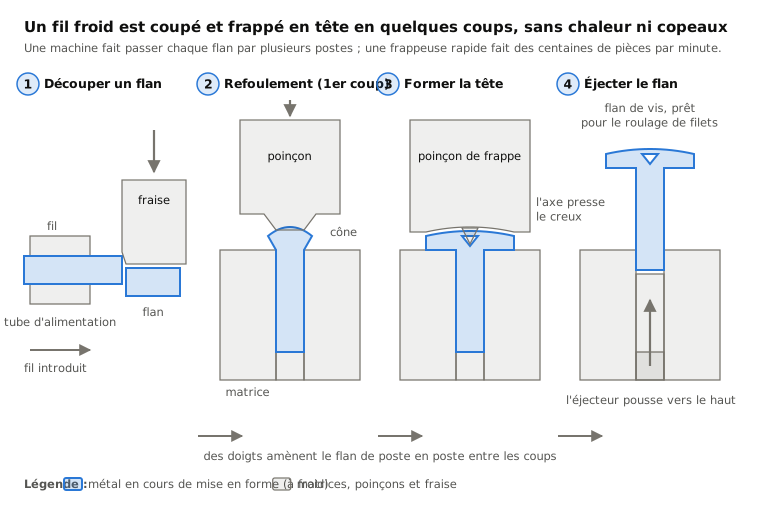
 3.5Frappe à froidDu fil coupé en lopins dont on forme une tête, à froidOuvrir la leçon
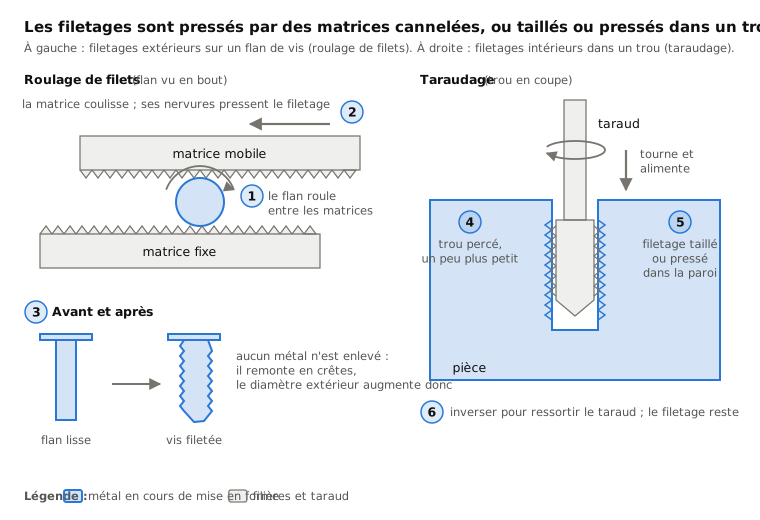
 3.6Roulage de filets et taraudagePresser un filetage sur un flan, ou tarauder ou presser un filetage dans un trouOuvrir la leçon
Côte à côte
| Procédé | En une ligne | Idéal pour | Taille de série | Précision |
|---|---|---|---|---|
| 3.1Forgeage (matrice ouverte et matrice fermée) | Écraser du métal chaud entre des matrices plates ou façonnées | Pièces solides et tenaces : vilebrequins, outils, ferrures d'avions | De la pièce unique (matrice ouverte) aux millions (matrice fermée) | Environ ±0,5 mm, puis usiné |
| 3.2Laminage | Tirer le métal dans l'écart entre des cylindres tournants | Tôles, tôles fortes, feuilles, poutrelles et rails | Des millions de tonnes par an | Environ ±0,1 mm à chaud, ±0,01–0,05 mm à froid |
| 3.3Filage (profilés en aluminium et tuyaux en plastique) | Pousser du métal ou du plastique à travers une filière | Châssis de fenêtres, dissipateurs thermiques, tuyaux | De petites séries aux lignes continues | Environ ±0,1–0,3 mm |
| 3.4Tréfilage | Tirer une tige à travers des filières de plus en plus petites | Fil pour câbles, ressorts et vis | Très grande série | Environ ±0,01–0,05 mm |
| 3.5Frappe à froid | Du fil coupé en lopins dont on forme une tête, à froid | Vis, boulons, rivets, clous | De dizaines de milliers à des millions | Environ ±0,05–0,1 mm |
| 3.6Roulage de filets et taraudage | Presser un filetage sur un flan, ou tarauder ou presser un filetage dans un trou | Vis, boulons et trous filetés | D'un trou à des millions de vis | Quelques centièmes de millimètre |
Les trois dernières leçons racontent une seule histoire : comment une vis est fabriquée à partir de fil. La tige est tréfilée en fil précis (3.4), coupée et frappée en un flan à tête (3.5), puis reçoit son filetage par roulage (3.6).
Comment choisir dans cette famille
- Vous avez besoin d'une pièce qui ne doit pas casser sous charge, comme un vilebrequin ou un crochet ? Choisissez le forgeage.
- Vous avez besoin de produits longs, plats ou simples à la tonne ? Choisissez le laminage.
- Vous avez besoin d'une longue pièce à section complexe mais constante, même en petite série ? Choisissez l'extrusion.
- Vous avez besoin d'un fil fin, rond et précis ? Choisissez le tréfilage.
- Vous avez besoin de petites pièces à tête comme des vis par millions ? Choisissez la frappe à froid, puis le roulage de filets.
Mots clés
- Déformation plastique
- un changement de forme permanent sans fissuration, la base de tout le formage massif.
- Travail à chaud
- formage du métal au-dessus de la température où il s'adoucit et reforme ses grains ; écoulement plus facile, finition plus rugueuse.
- Travail à froid
- formage à température ambiante ; il faut plus d'effort, mais les pièces sont plus résistantes et plus précises.
- Écrouissage
- le métal devient plus dur et moins ductile à chaque déformation à froid.
- Recuit
- chauffage du métal pour l'adoucir à nouveau après un travail à froid.
- Matrice
- un outil en acier trempé ou en carbure dont la forme est copiée sur la pièce.
- Billette
- un bloc ou un tronçon de métal plein de départ, coupé à longueur avant le formage.
- Fibrage
- le motif en fibres des cristaux du métal, qui suit la forme des pièces formées et les rend tenaces.
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.