

Formage de tôles et de tubes
Le formage de tôles et de tubes transforme une tôle mince plane ou un tube en formes 3D sans enlever de matière. Chaque procédé de ce chapitre plie ou étire le métal au-delà de sa limite élastique, qui garde alors la nouvelle forme ; ils diffèrent par ce qui pousse : une presse et une matrice, un galet en rotation, un fluide, un gaz, une impulsion magnétique, une explosion ou un laser.
L'idée générale
Pensez à plier et étirer une feuille d'aluminium de cuisine sur un bol. La tôle métallique se comporte de la même façon, mais il faut bien plus d'effort. L'épaisseur reste à peu près la même : une coque ou un tube léger et résistant sort donc d'un flan plat avec peu de pertes. Le choix du procédé dépend surtout de la profondeur et de la complexité de la forme, du nombre de pièces voulues et du budget d'outillage.
Les 10 procédés de ce chapitre
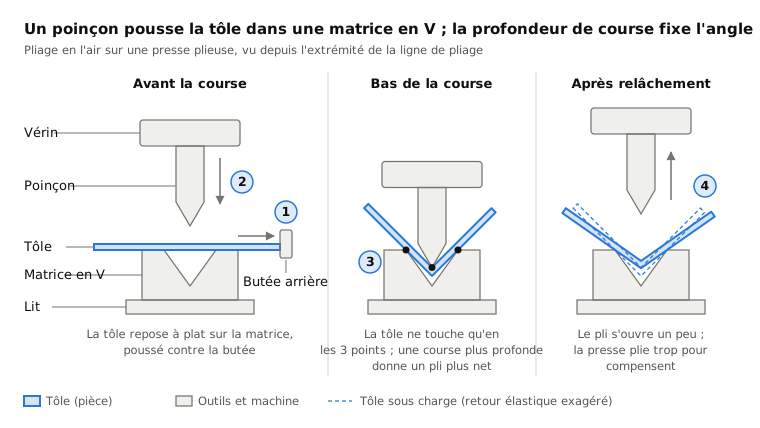
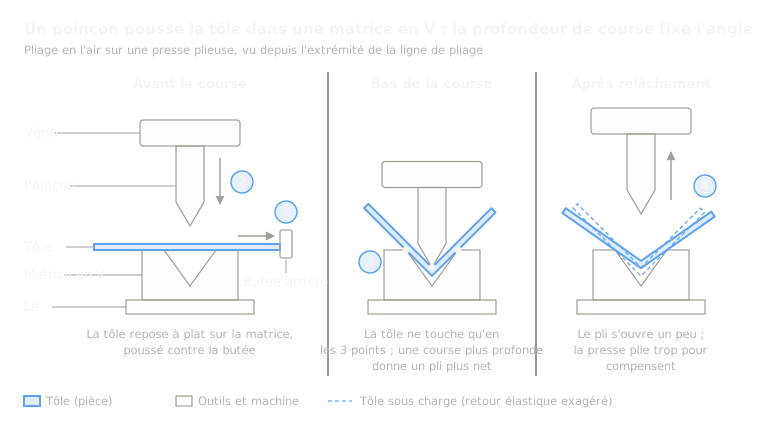 4.1Pliage de tôleUne presse plieuse plie la tôle le long de lignes droitesOuvrir la leçon
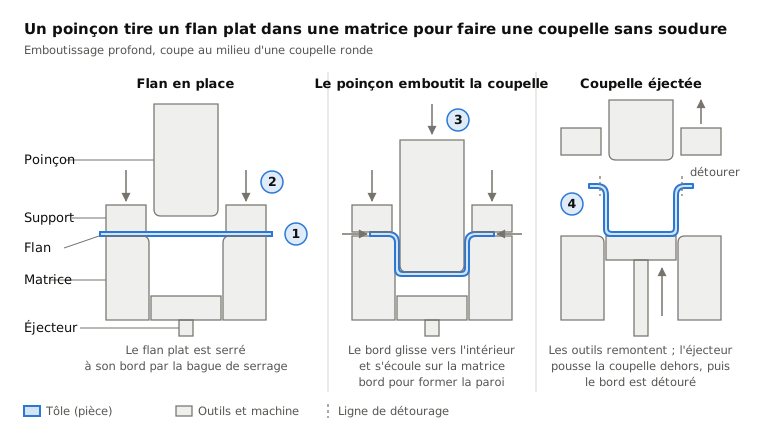
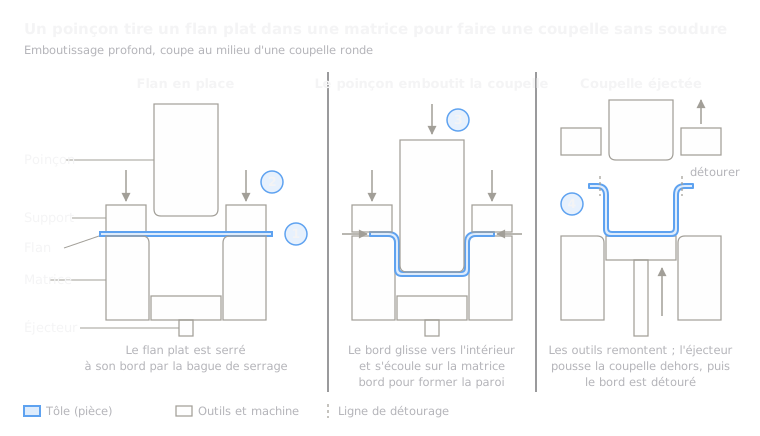 4.2ShortEmboutissage et emboutissage profondDes matrices appariées découpent et pressent la tôle en forme, souvent en une secondeOuvrir la leçon
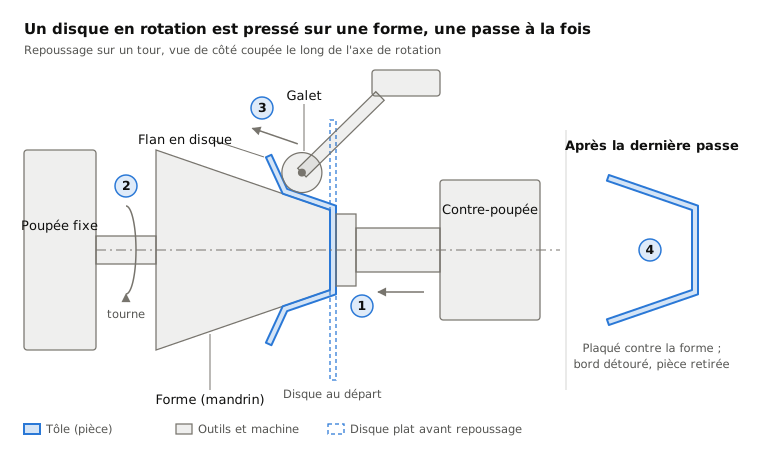
 4.3RepoussageUn galet presse un disque en rotation sur une formeOuvrir la leçon
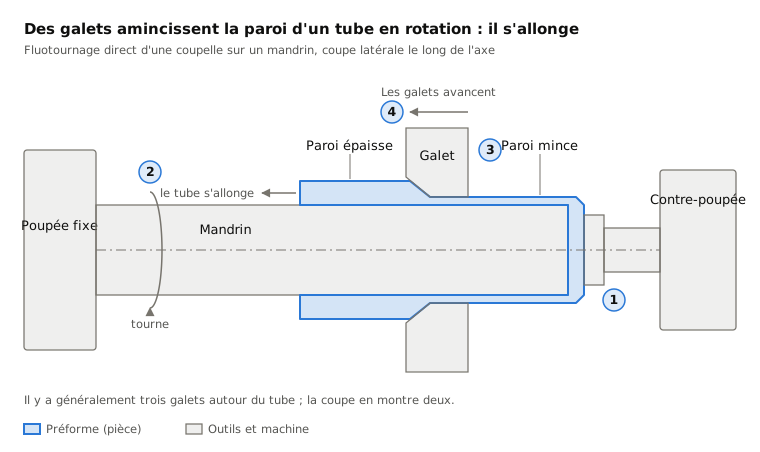
 4.4FluotournageDes galets étirent un tube en rotation, plus mince et plus long, sur un mandrinOuvrir la leçon
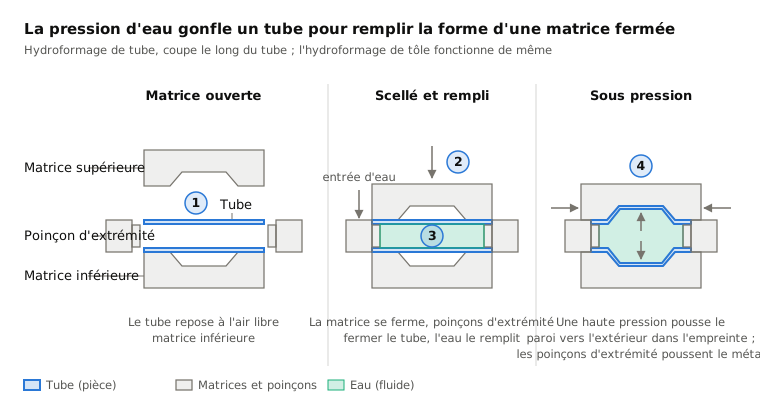
 4.5HydroformageLa pression d'un fluide pousse un tube ou une tôle dans une matriceOuvrir la leçon
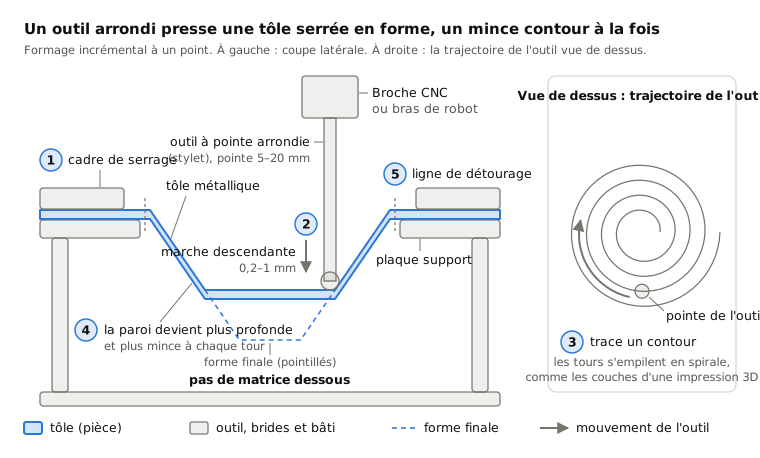
 4.6Formage incrémental de tôleUn outil rond trace des contours dans une tôle bridée, sans matriceOuvrir la leçon
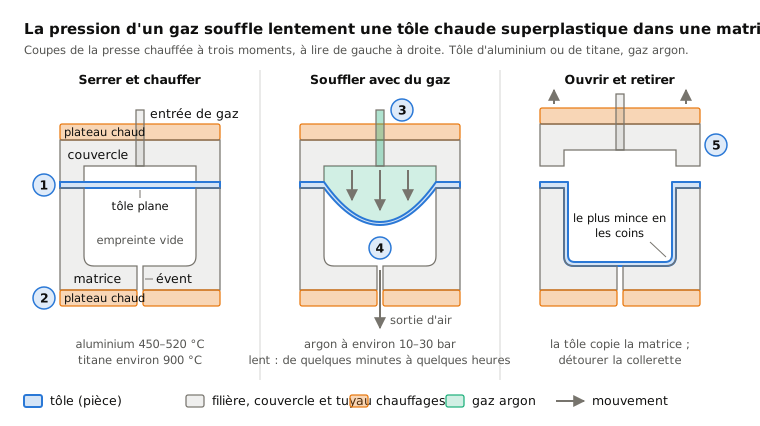
 4.7Formage superplastiqueUn gaz chaud souffle une tôle superplastique dans une seule matriceOuvrir la leçon
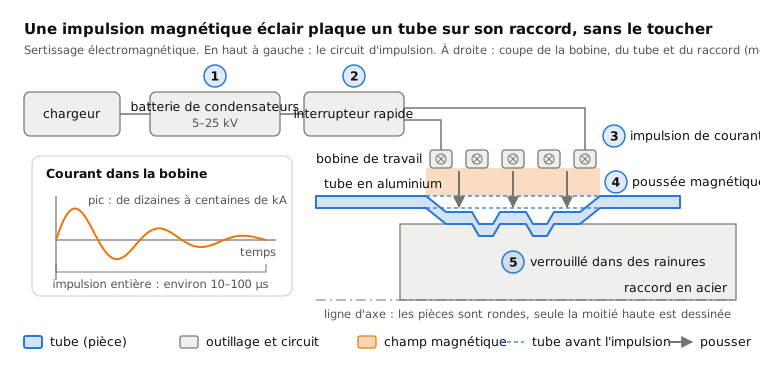
 4.8Formage électromagnétiqueUne impulsion magnétique projette le métal sur un raccord, sans contactOuvrir la leçon
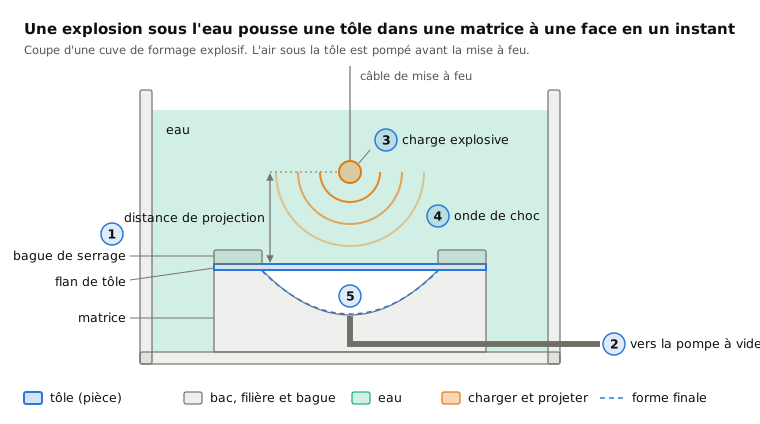
 4.9Formage à l'explosifUne explosion sous l'eau pousse une tôle dans une matriceOuvrir la leçon
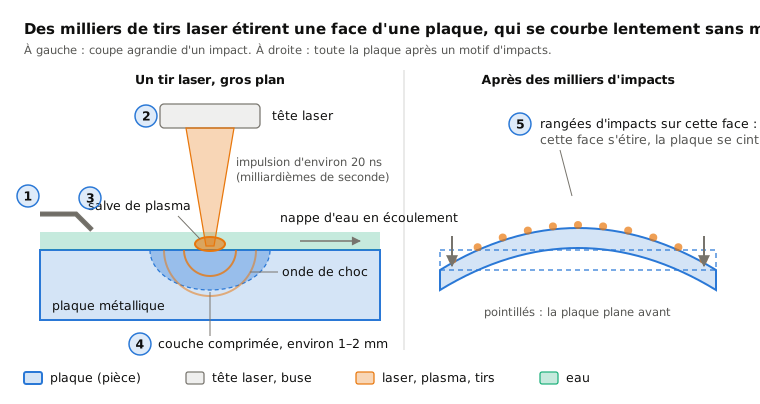
 4.10Formage par choc laserDes tirs laser étirent une face pour qu'une plaque se courbeOuvrir la leçon
Côte à côte
| Procédé | En une ligne | Idéal pour | Taille de série | Précision |
|---|---|---|---|---|
| 4.1Pliage de tôle | Une presse plieuse plie la tôle le long de lignes droites | Supports, boîtes, coffrets | De la pièce unique à la production de masse | Environ ±0,1–0,5 mm, angles environ ±0,5° |
| 4.2Emboutissage et emboutissage profond | Des matrices appariées découpent et pressent la tôle en forme, souvent en une seconde | Panneaux de carrosserie, canettes, éviers | Production de masse | Environ ±0,05–0,2 mm |
| 4.3Repoussage | Un galet presse un disque en rotation sur une forme | Pièces rondes : abat-jour, dômes, ustensiles de cuisine | De la pièce unique à la moyenne série | Environ ±0,1–0,5 mm |
| 4.4Fluotournage | Des galets étirent un tube en rotation, plus mince et plus long, sur un mandrin | Tubes et cylindres précis à parois minces | Moyenne à grande série | Environ ±0,05–0,1 mm |
| 4.5Hydroformage | La pression d'un fluide pousse un tube ou une tôle dans une matrice | Tubes de châssis automobiles, pièces d'échappement, panneaux complexes | Moyenne à grande série | Environ ±0,1–0,3 mm |
| 4.6Formage incrémental de tôle | Un outil rond trace des contours dans une tôle bridée, sans matrice | Prototypes et pièces sur mesure | De la pièce unique à quelques centaines | Environ ±0,5–1 mm |
| 4.7Formage superplastique | Un gaz chaud souffle une tôle superplastique dans une seule matrice | Panneaux aéronautiques et automobiles profonds et complexes | De centaines à quelques milliers par an | Quelques dixièmes de mm |
| 4.8Formage électromagnétique | Une impulsion magnétique projette le métal sur un raccord, sans contact | Tubes et assemblages sertis, aluminium et cuivre | Moyenne à grande série | Souvent environ ±0,1 mm |
| 4.9Formage à l'explosif | Une explosion sous l'eau pousse une tôle dans une matrice | Très grands dômes et panneaux | Prototypes, très petites séries | Bon ajustement à la matrice ; détouré ensuite |
| 4.10Formage par choc laser | Des tirs laser étirent une face pour qu'une plaque se courbe | Panneaux aéronautiques épais légèrement courbes, dressage | Petites séries | Quelques dixièmes de mm après correction |
Les valeurs de précision sont des ordres de grandeur typiques ; chaque leçon donne les détails.
Comment choisir dans cette famille
- Simples plis dans la tôle : le pliage ; de nombreuses pièces identiques : l'emboutissage et l'emboutissage profond.
- Pièces rondes : le repoussage pour quelques-unes, le fluotournage pour des parois minces précises, l'emboutissage pour de très grands nombres.
- Tubes aux formes complexes : l'hydroformage ; tubes assemblés à des raccords : le formage électromagnétique.
- Peu de pièces et pas de budget de matrice : le formage incrémental de tôles, ou le formage par grenaillage laser pour des courbes douces dans la tôle épaisse.
- Pièces profondes, complexes ou très grandes en petit nombre : le formage superplastique, ou le formage explosif pour les plus grandes et les plus dures.
Mots clés
- Flan
- la pièce plane de tôle à partir de laquelle une pièce est formée.
- Matrice
- un outil trempé et profilé qui donne sa forme à la pièce.
- Retour élastique
- le petit retour élastique du métal vers sa forme d'origine après formage.
- Collerette
- le bord plat autour d'une pièce formée, souvent détouré.
- Mandrin
- une forme profilée sur laquelle ou autour de laquelle le métal est pressé.
- Formabilité
- jusqu'où un métal peut s'étirer avant de trop s'amincir ou de se fissurer.
- Contrainte résiduelle
- contrainte bloquée à l'intérieur du métal après formage.
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.