

Fluotournage
Des galets étirent un tube en rotation, plus mince et plus long, sur un mandrin
Le fluotournage presse la paroi d'un tube ou d'une coupelle en rotation contre un mandrin avec des galets, la rendant plus mince et plus longue. De nombreuses jantes de voitures légères sont faites ainsi, ainsi que des bouteilles de gaz et des enveloppes de moteurs de fusées. Il donne des tubes précis et sans soudure dont le métal devient plus résistant en étant pressé.
Comment ça marche
Charger et brider. Une préforme courte et épaisse (une pièce de départ, généralement une coupelle ou un tube usiné, forgé ou coulé) glisse sur un mandrin en acier trempé. La contre-pointe la bloque en place.
Faire tourner. La poupée fixe fait tourner ensemble le mandrin et la préforme.
Écraser. En général trois galets, répartis régulièrement autour de la pièce, pressent la paroi sur le mandrin. La paroi s'amincit, souvent de plus de la moitié au total.
Avancer et faire couler. Les galets se déplacent le long de l'axe, et le métal comprimé ne peut aller que dans la longueur, donc le tube s'allonge. Enfin le tube est retiré du mandrin et coupé à longueur.
Dans cette version avant, le métal s'écoule dans le même sens que les galets avancent. En fluotournage arrière, le tube est poussé contre une butée et le métal s'écoule en sens inverse, ce qui convient aux longs tubes ouverts.
Chiffres clés
- Matériaux
- Acier et acier inoxydable, aluminium, titane et alliages de nickel ; les nuances ductiles fonctionnent le mieux
- Pièces typiques
- Jantes de roues, bouteilles de gaz, enveloppes de moteurs de fusées, tambours de transmission, tubes de précision
- Taille de pièce
- Diamètres de quelques centimètres à environ un mètre ou plus
- Précision
- Épaisseur de paroi et diamètre à environ ±0,05 mm en travail de précision
- État de surface
- Alésage très lisse qui copie le mandrin poli ; fines marques de galets à l'extérieur
- Taille de série adaptée
- Volume moyen à élevé (roues, bouteilles) ; aussi petites séries de pièces de grande valeur
- Coût d'outillage et de machine
- Chaque diamètre intérieur demande son propre mandrin ; les machines coûtent typiquement des centaines de milliers de dollars ou plus
- Vitesse
- Typiquement une à quelques minutes par pièce
Atouts et limites
Atouts
- Tubes sans soudure à parois très régulières et précises
- Le métal devient plus résistant en étant pressé
- Peu de déchets : le métal est déplacé, pas enlevé
- Les roues fluotournées sont plus légères que les roues simplement coulées
Limites
- Uniquement des pièces rondes
- Machine coûteuse, plus un mandrin pour chaque diamètre intérieur
- Demande d'abord une préforme faite par un autre procédé
- Les alliages durs peuvent demander un chauffage ou un recuit entre les passes
Où on l'utilise
- AutomobileJantes de roues, tambours d'embrayages et de transmissions, pièces de chaîne cinématique
- Énergie et gazBouteilles de gaz et appareils à pression
- Aéronautique et défenseEnveloppes de moteurs de fusées, corps de missiles, arbres
- IndustrieTubes de précision pour vérins hydrauliques
Comment le reconnaître
- De longs tubes sans soudure ou des fûts de roues à parois minces et très régulières.
- Un alésage lisse comme un miroir et de fines marques de galets en spirale à l'extérieur.
- Des roues de marché secondaire vendues comme fluotournées ou forgées par rotation : le centre coulé reste épais tandis que le fût est mince.
À comparer avec
À regarder
BBS of America, Inc. · Comment un fabricant de roues fluotourne une jante, expliqué et montré
Leifeld Metal Spinning · Un tube étiré sur un mandrin pendant que les galets avancent
WF Maschinenbau · De vraies images d'une machine à jantes au travail
Leifeld Metal Spinning · Fluotournage de pièces de transmission automobiles en production
Voir de vraies photos
- Wikipédia : Fluotournage — couvre le fluotournage ; surtout du texte, donc utilisez Commons pour les photos
- Wikipédia : Repoussage — la famille mère, avec des photos de tours de repoussage et de pièces
- Recherche de photos sur Wikimedia Commons
À retenir
- Des galets pressent un tube en rotation sur un mandrin : la paroi s'amincit et le tube s'allonge.
- Le résultat est un tube précis et sans soudure dont le métal est plus résistant qu'avant.
- Il demande d'abord une préforme épaisse et ne fait que des pièces rondes.
Plus dans Formage de tôles et de tubes
Les 100 procédés
 4.1Pliage de tôleUne presse plieuse plie la tôle le long de lignes droitesOuvrir la leçon
 4.2ShortEmboutissage et emboutissage profondDes matrices appariées découpent et pressent la tôle en forme, souvent en une secondeOuvrir la leçon
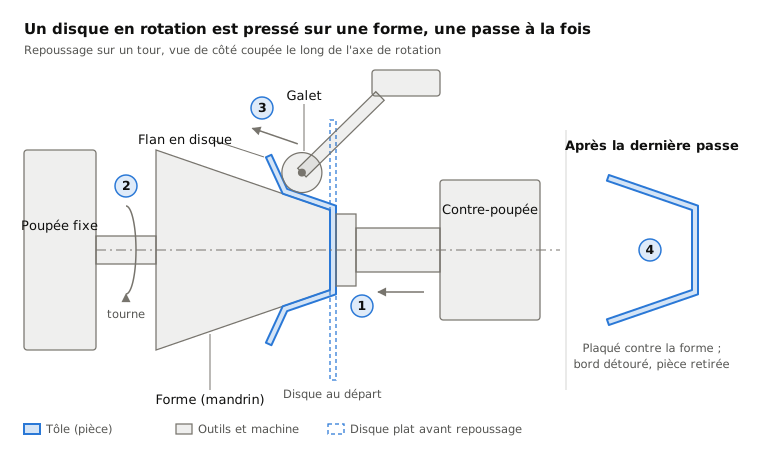
 4.3RepoussageUn galet presse un disque en rotation sur une formeOuvrir la leçon
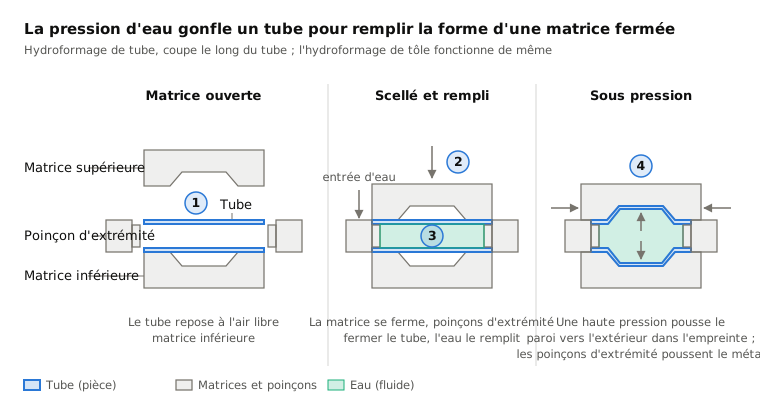
 4.5HydroformageLa pression d'un fluide pousse un tube ou une tôle dans une matriceOuvrir la leçon
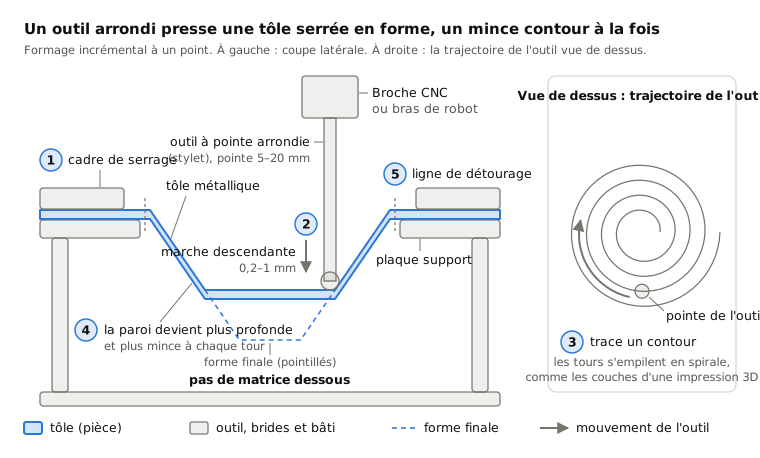
 4.6Formage incrémental de tôleUn outil rond trace des contours dans une tôle bridée, sans matriceOuvrir la leçon
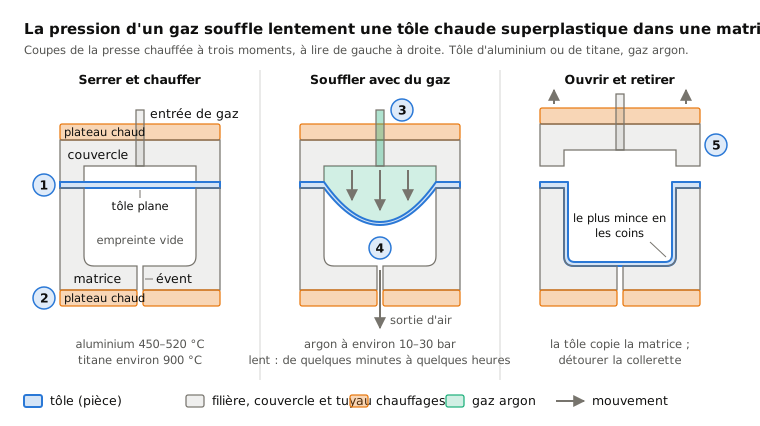
 4.7Formage superplastiqueUn gaz chaud souffle une tôle superplastique dans une seule matriceOuvrir la leçon
 4.8Formage électromagnétiqueUne impulsion magnétique projette le métal sur un raccord, sans contactOuvrir la leçon
 4.9Formage à l'explosifUne explosion sous l'eau pousse une tôle dans une matriceOuvrir la leçon
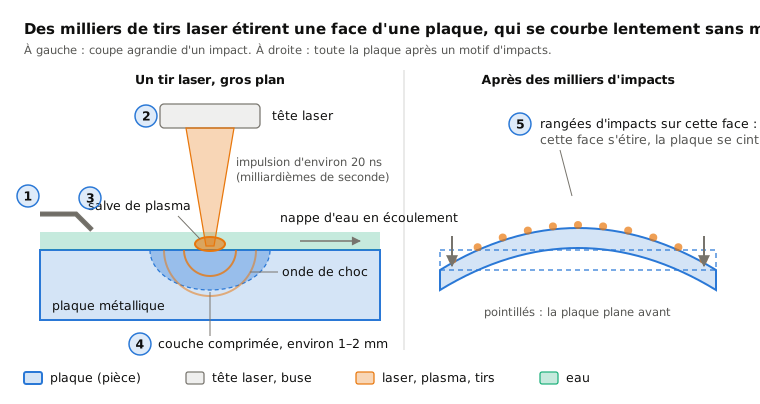
 4.10Formage par choc laserDes tirs laser étirent une face pour qu'une plaque se courbeOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.