

Formage incrémental de tôle
Un outil rond trace des contours dans une tôle bridée, sans matrice
Le formage incrémental de tôle (ISF) enfonce un petit outil à pointe ronde dans une tôle métallique bridée, la façonnant un fin contour à la fois. Imaginez un stylo qui trace des cercles de plus en plus petits dans du papier d'aluminium de cuisine jusqu'à ce qu'il devienne un gobelet. Aucune matrice (outillage en acier façonné) n'est nécessaire, donc une pièce unique peut passer du fichier informatique au métal, souvent en une journée.
Comment ça marche
Brider le flan. Une tôle plate (le flan) est bridée par ses bords sur une plaque d'appui, un support avec une ouverture au contour de la pièce. Rien ne se trouve sous la zone à former.
Appuyer d'un petit pas. Une tige lisse et trempée à bout sphérique (le stylet, typiquement de 5–20 mm de diamètre) enfonce la tôle d'environ 0,2–1 mm. Une machine CNC (une machine-outil pilotée par ordinateur) ou un robot industriel la tient et la déplace.
Tracer un contour. Un logiciel découpe le modèle 3D en niveaux, comme les couches d'une impression 3D, et l'outil suit un niveau. Seule une petite zone sous la pointe se plie et s'étire à la fois, donc les efforts restent faibles ; l'huile ou la graisse réduisent le frottement.
Descendre d'un cran et recommencer. Tour après tour, souvent en une spirale continue, la pièce s'approfondit. La paroi s'étire et s'amincit : une paroi inclinée à 60° par rapport à l'horizontale finit environ moitié moins épaisse que la tôle d'origine.
Libérer et ébarber. La pièce est débridée et le rebord plat (la collerette) est coupé. Le métal revient légèrement (retour élastique : il retourne en partie vers sa forme d'origine), donc une passe de correction mesurée ou un traitement thermique peuvent suivre.
Chiffres clés
- Matériaux
- Tôles d'aluminium, d'acier, d'acier inoxydable et de titane, typiquement d'environ 0,5–2 mm d'épaisseur ; certaines tôles de plastique
- Pièces typiques
- Panneaux de carrosserie de prototypes, capots et boîtiers, plaques médicales sur mesure, panneaux d'art et de façades
- Taille de pièce
- De la taille d'une paume jusqu'à environ 2 m de large, fixé par la zone de travail de la machine
- Précision
- Environ ±0,5–1 mm brut de formage ; quelques dixièmes de millimètre avec des passes de correction mesurées
- État de surface
- De fines marques d'outil en spirale du côté de l'outil ; l'autre côté est plus lisse
- Taille de série adaptée
- De la pièce unique à quelques centaines de pièces
- Coût d'outillage et de machine
- Pas de matrice, et le stylet est bon marché ; la machine (fraiseuse CNC, cellule robotisée ou machine de formage dédiée) coûte de dizaines à centaines de milliers de dollars
- Vitesse
- Lent : de quelques minutes à quelques heures par pièce, selon la taille et la hauteur de pas
Atouts et limites
Atouts
- Pas de matrice : un changement de conception, c'est juste un nouveau programme
- Efforts faibles, donc des machines modestes suffisent
- Le métal s'étire souvent plus loin qu'à l'emboutissage avant de se fissurer
- Idéal pour les pièces uniques, les prototypes et les ajustements sur mesure
Limites
- Lent : de minutes à heures par pièce, contre des secondes dans une presse
- Les parois raides (au-delà d'environ 60–70°) se fissurent ou demandent plusieurs passes
- Les parois s'amincissent, et la précision est plus faible qu'avec une matrice
- Marques de trajectoire d'outil visibles d'un côté
Où on l'utilise
- AutomobilePanneaux de carrosserie de prototypes, pièces de petite série et de restauration
- AéronautiqueRevêtements de prototypes, conduits et supports en petits lots
- MédicalPlaques crâniennes sur mesure (implants crâniens) en titane
- Architecture et designPanneaux de façades, lampes et œuvres d'art
- Ateliers de sous-traitanceCourtes séries de capots et de boîtiers sans payer de matrice
Comment le reconnaître
- De fins anneaux concentriques ou une spirale de marques d'outil à l'intérieur (côté outil), un peu comme les sillons d'un disque vinyle.
- Des parois en pente douce plus minces que le rebord plat qui les entoure.
- Des angles intérieurs arrondis à peu près au rayon de la pointe de l'outil, jamais vifs.
- Une collerette plate ou un bord ébarbé là où la tôle était bridée.
À comparer avec
À regarder
Eurecat · Une machine de recherche qui transforme une tôle plate en coque, tour après tour
NotStockPhoto · Une visite et une démo d'une machine numérique dédiée au formage de tôle
Evology Manufacturing · Comment un atelier de sous-traitance utilise le procédé pour de vraies pièces de clients
이찬환 · La variante à deux points, où la tôle est formée sur un support partiel
Voir de vraies photos
- Wikipédia : Formage incrémental de tôle — aperçu du principe et de ses variantes ; surtout du texte
- Recherche de photos sur Wikimedia Commons
À retenir
- Un petit outil rond remplace la matrice : la forme de la pièce est dans un programme, pas dans de l'acier.
- La tôle est formée un mince contour à la fois, donc c'est lent mais très flexible.
- Les parois s'amincissent en devenant plus raides ; environ 60–70° est la limite pratique en une passe.
Plus dans Formage de tôles et de tubes
Les 100 procédés
 4.1Pliage de tôleUne presse plieuse plie la tôle le long de lignes droitesOuvrir la leçon
 4.2ShortEmboutissage et emboutissage profondDes matrices appariées découpent et pressent la tôle en forme, souvent en une secondeOuvrir la leçon
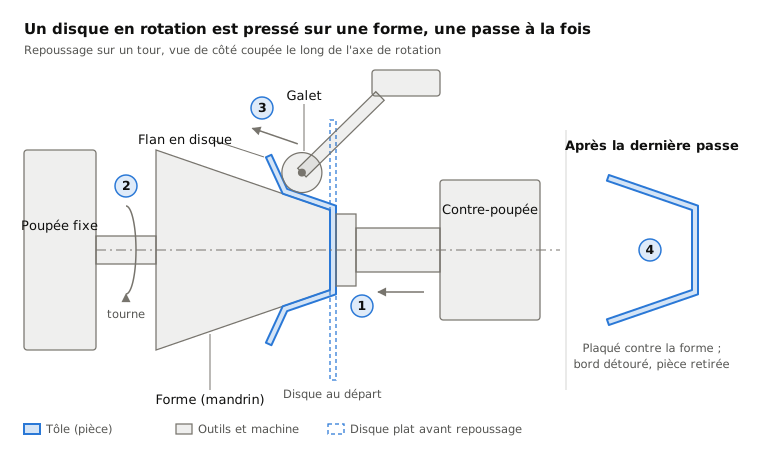
 4.3RepoussageUn galet presse un disque en rotation sur une formeOuvrir la leçon
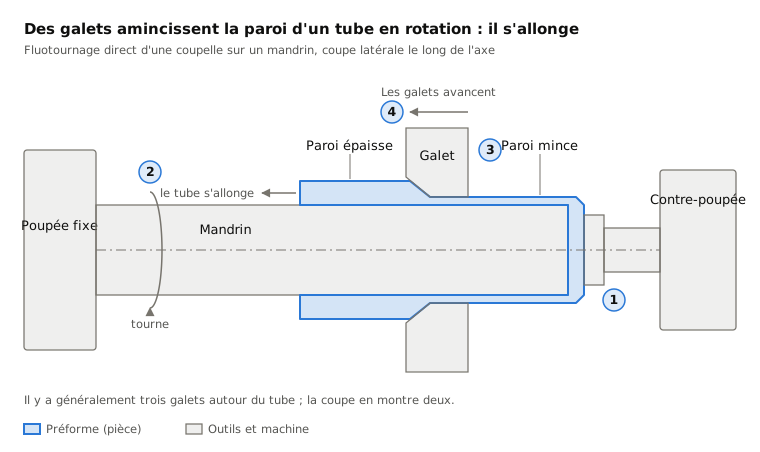
 4.4FluotournageDes galets étirent un tube en rotation, plus mince et plus long, sur un mandrinOuvrir la leçon
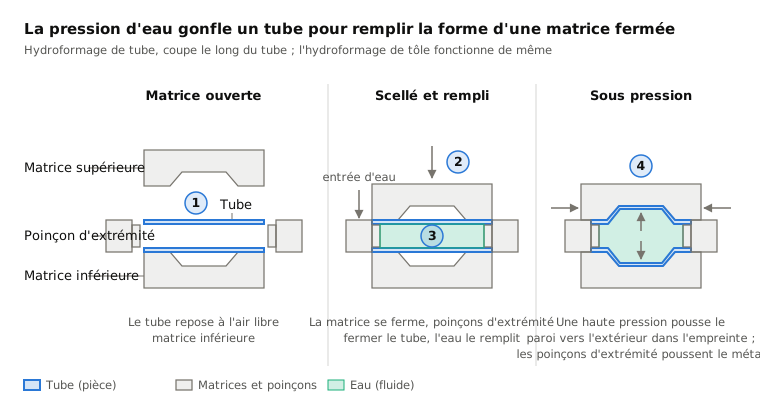
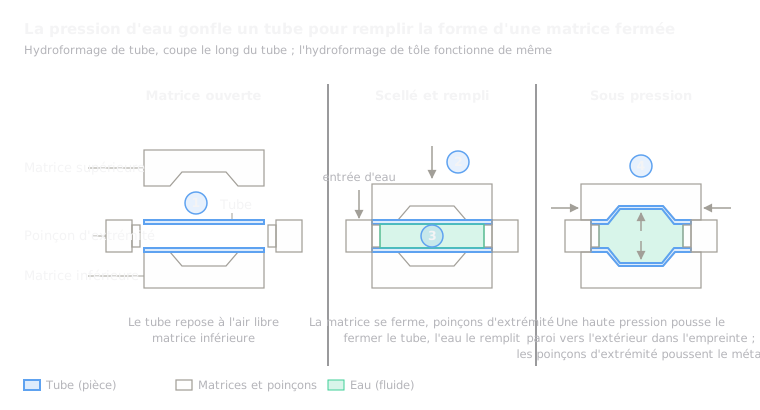 4.5HydroformageLa pression d'un fluide pousse un tube ou une tôle dans une matriceOuvrir la leçon
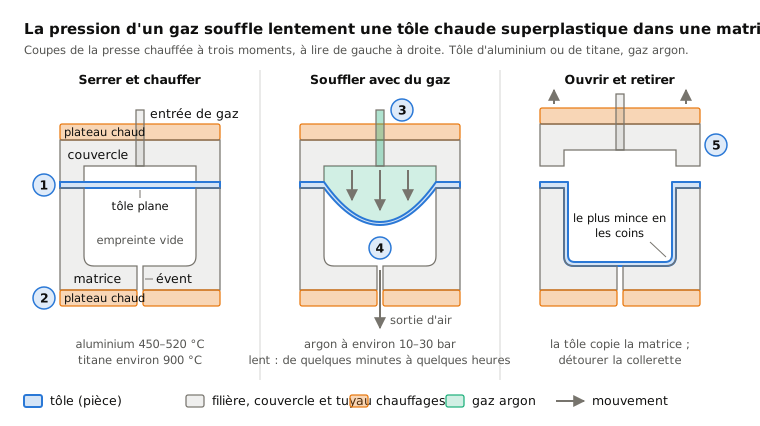
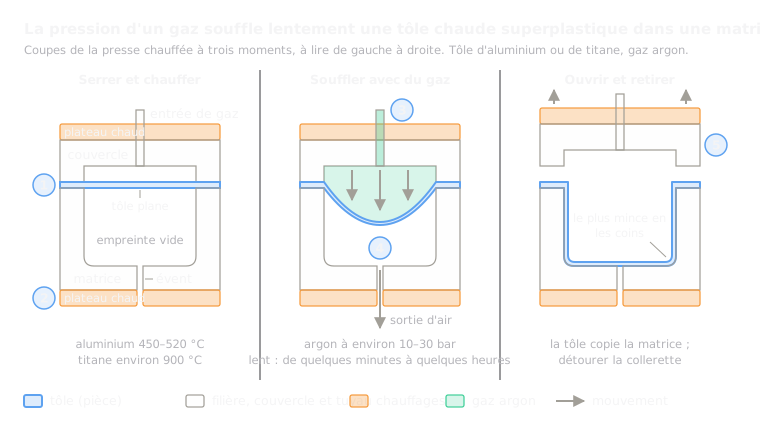 4.7Formage superplastiqueUn gaz chaud souffle une tôle superplastique dans une seule matriceOuvrir la leçon
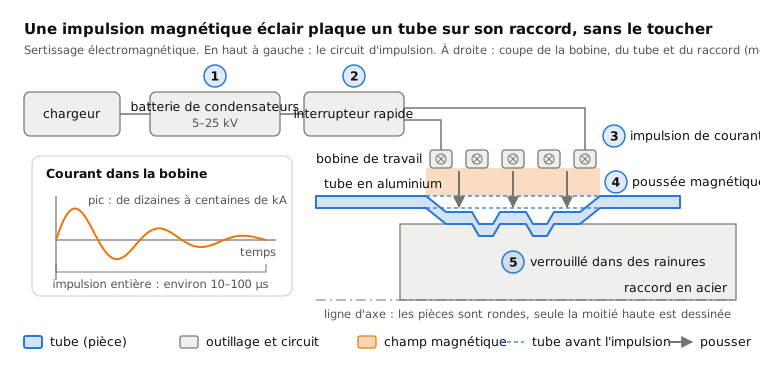
 4.8Formage électromagnétiqueUne impulsion magnétique projette le métal sur un raccord, sans contactOuvrir la leçon
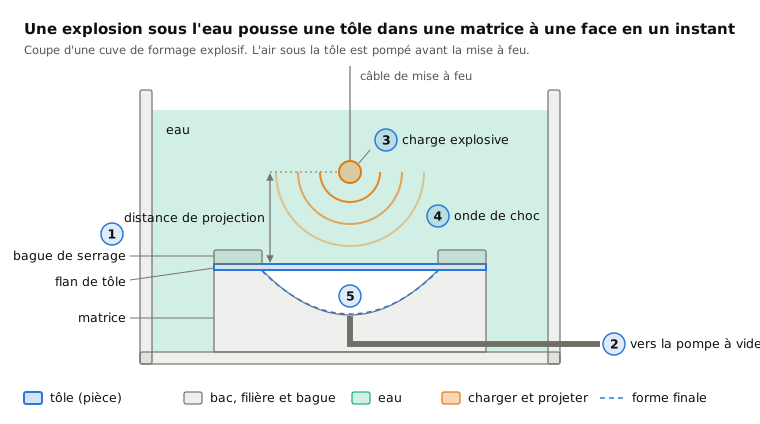
 4.9Formage à l'explosifUne explosion sous l'eau pousse une tôle dans une matriceOuvrir la leçon
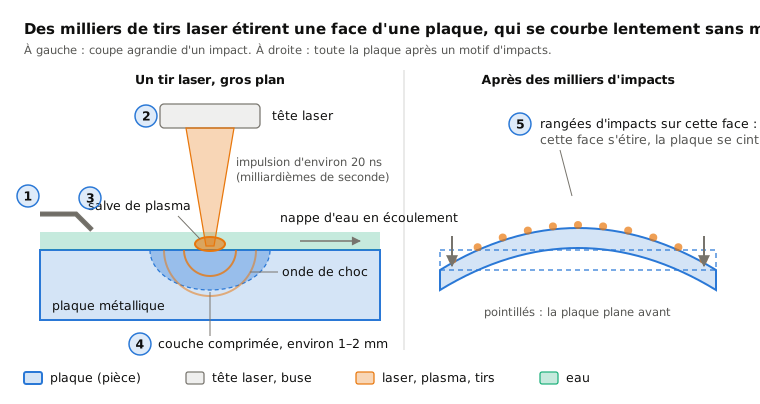
 4.10Formage par choc laserDes tirs laser étirent une face pour qu'une plaque se courbeOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.