

Repoussage
Un galet presse un disque en rotation sur une forme
Le repoussage façonne un disque de métal en rotation en une pièce ronde et creuse en le pressant sur une forme, un peu comme on façonne l'argile sur un tour de potier. Les abat-jour, les bols en inox, les pavillons des instruments en cuivre et les ogives de fusées peuvent tous être faits ainsi. L'outillage est bon marché, donc il convient aux prototypes et aux petits lots de pièces rondes.
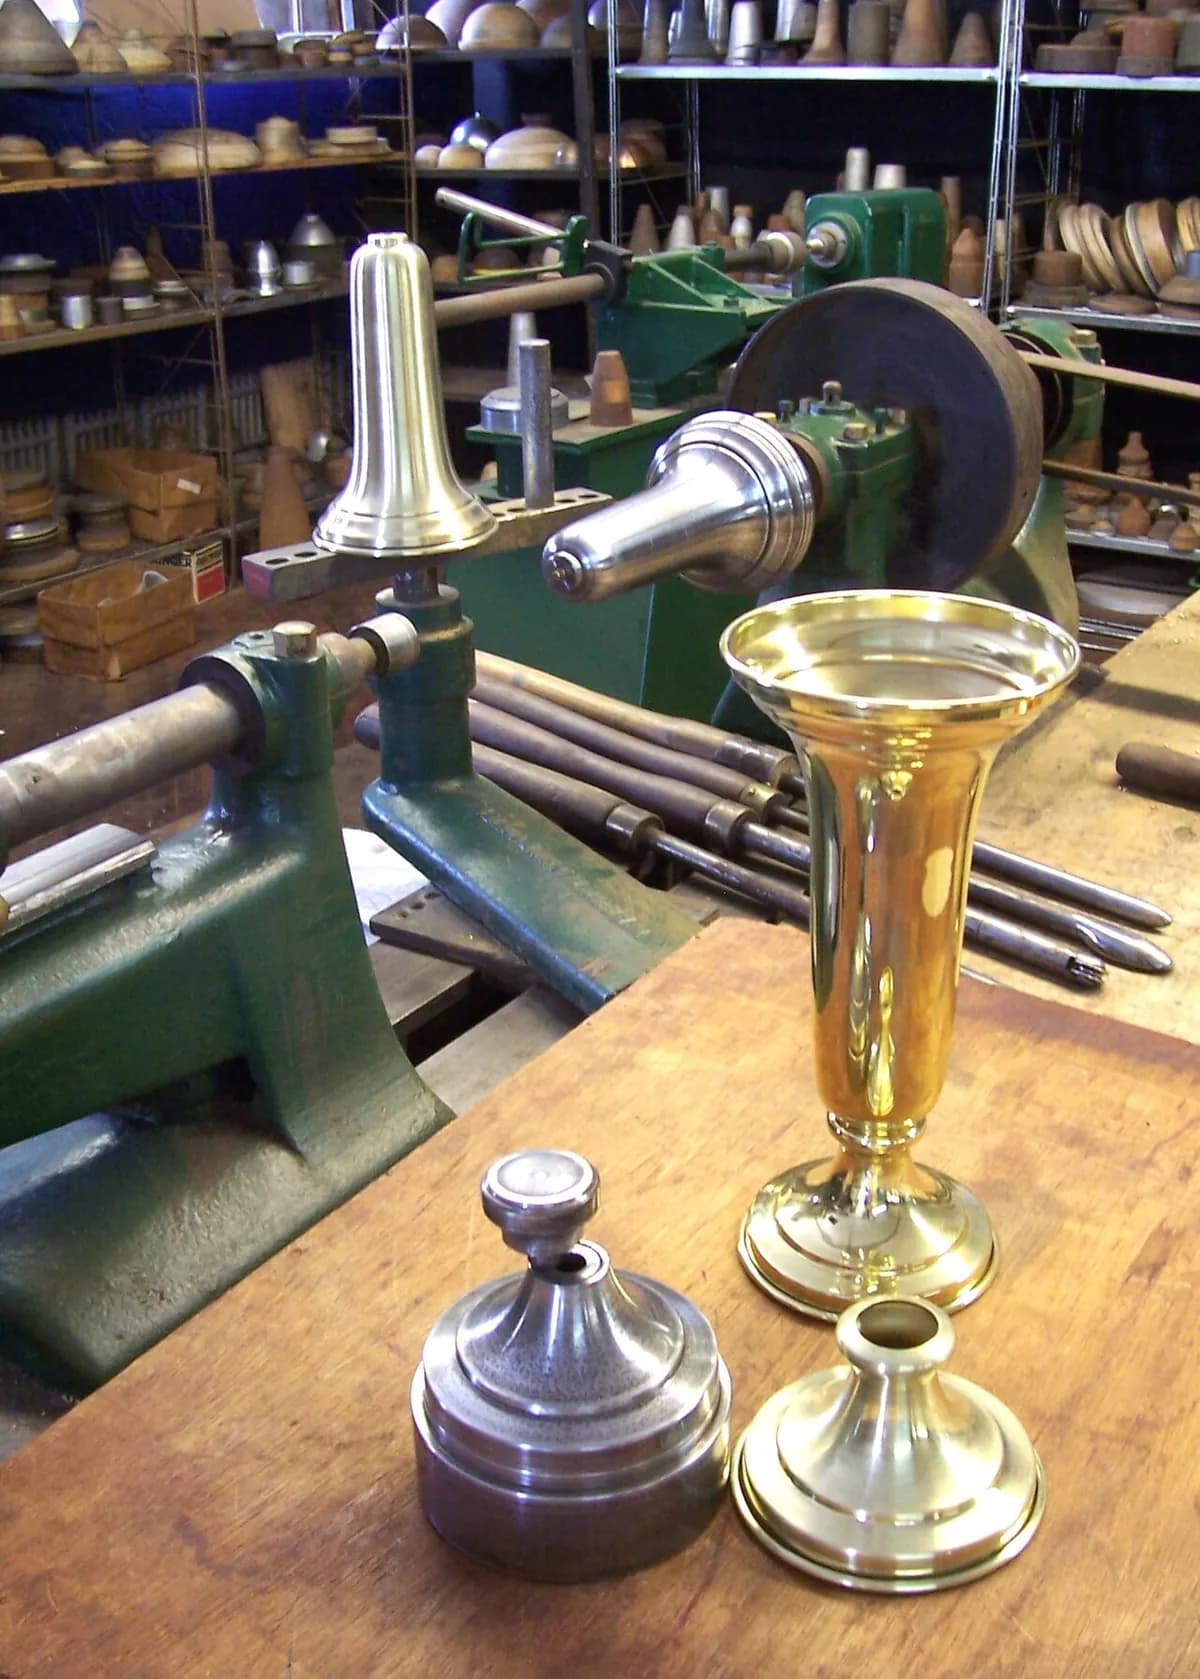
Comment ça marche
Fermer. Un disque plat (le flan) est bridé entre la forme, un moule plein appelé mandrin, et un tampon sur la contre-pointe. La contre-pointe est le support d'extrémité mobile du tour.
Faire tourner. Le moteur de la poupée fixe fait tourner ensemble la forme, le disque et le tampon, typiquement de quelques centaines à quelques milliers de tours par minute.
Presser par passes. Un galet arrondi, ou un long outil à levier en repoussage manuel, pousse sur le disque en rotation. Il balaie le métal encore et encore, le posant un peu plus près de la forme à chaque passe.
Finir et ébarber. Les dernières passes pressent le métal serré sur la forme. Le bord déchiqueté est ébarbé, souvent sur la même machine, et la pièce se détache.
Chiffres clés
- Matériaux
- Aluminium, cuivre, laiton, acier à bas carbone et inoxydable ; aussi titane et alliages de nickel. Typiquement d'environ 0,5 à 6 mm d'épaisseur ; les lourdes machines CNC repoussent des tôles bien plus épaisses
- Pièces typiques
- Cônes, dômes, bols, cylindres, réflecteurs de lampes, fonds de réservoirs, ogives, pavillons d'instruments
- Taille de pièce
- Diamètres de quelques centimètres à plusieurs mètres
- Précision
- Environ ±0,1 à ±0,5 mm, selon la taille et selon le repoussage manuel ou CNC (piloté par ordinateur)
- État de surface
- Lisse, avec de fines lignes d'outil circulaires souvent polies
- Taille de série adaptée
- De la pièce unique à quelques milliers de pièces ; le repoussage CNC traite aussi de plus grandes séries
- Coût d'outillage et de machine
- Formes de quelques centaines à quelques milliers de dollars, souvent en bois ou en plastique pour les prototypes ; les machines de repoussage CNC coûtent des centaines de milliers de dollars
- Vitesse
- Quelques minutes par pièce à la main ; de moins d'une minute à quelques minutes en CNC
Atouts et limites
Atouts
- Faible coût d'outillage ; une forme peut être faite en quelques jours
- Pièces sans couture et sans soudures
- Un changement de conception ne demande qu'une nouvelle forme
- Fonctionne des petits aux très grands diamètres
Limites
- Uniquement des formes rondes (symétriques autour de l'axe)
- Plus lent par pièce que l'emboutissage à fort volume
- Le repoussage manuel dépend d'un repousseur qualifié
- L'épaisseur de paroi varie un peu ; les tolérances serrées demandent du CNC ou un usinage supplémentaire
Où on l'utilise
- ÉclairageAbat-jour et réflecteurs
- Cuisine et restaurationBols, casseroles, entonnoirs, saladiers
- MusiquePavillons de trompettes et d'autres instruments en cuivre
- Aéronautique et défenseOgives, lèvres d'entrée de moteurs, dômes d'appareils à pression
- Industrie et CVCFonds de réservoirs, trémies, carters de ventilateurs, pièces de conduits
Comment le reconnaître
- Une pièce parfaitement ronde au profil lisse et fluide : un cône, un dôme ou un bol.
- De fins anneaux concentriques ou une faible spirale à la surface, laissés par le galet.
- Un bord ébarbé ou roulé à l'ouverture, et parfois une petite marque centrale là où le tampon de la contre-pointe a pressé.
- Pas de joint ni de soudure nulle part.
À comparer avec
À regarder
James Thurman · Un aperçu pour débutants du repoussage d'un disque sur un mandrin
EMS Metalworking Machinery · Comment fonctionne une machine de repoussage CNC et quelles pièces elle fait
HANDY: HandymanClub.com · Repoussage manuel d'un bol avec un outil à levier, de près
Metal Craft Spinning and Stamping Ltd. · Une pièce formée passe après passe sur une machine CNC
Voir de vraies photos
- Wikipédia : Repoussage — tours de repoussage, outils et pièces repoussées
- Recherche de photos sur Wikimedia Commons
À retenir
- Un galet presse un disque en rotation sur une forme, un peu plus à chaque passe.
- Il ne fait que des pièces rondes sans couture, des cônes aux dômes et aux bols.
- Des formes bon marché en font un choix idéal pour les prototypes et les petits lots.
Plus dans Formage de tôles et de tubes
Les 100 procédés
 4.1Pliage de tôleUne presse plieuse plie la tôle le long de lignes droitesOuvrir la leçon
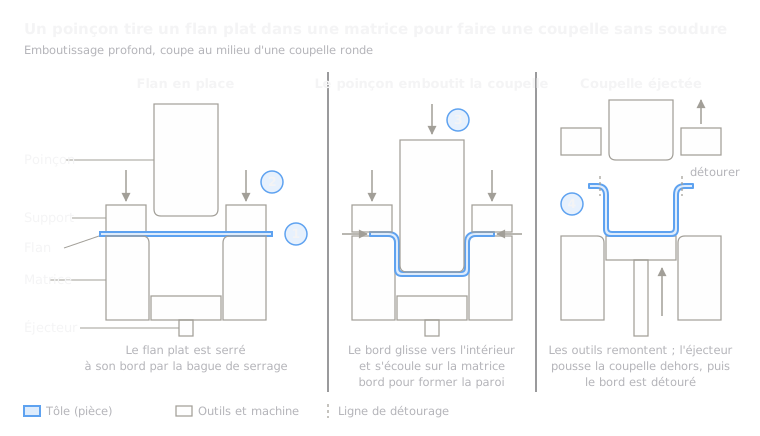 4.2ShortEmboutissage et emboutissage profondDes matrices appariées découpent et pressent la tôle en forme, souvent en une secondeOuvrir la leçon
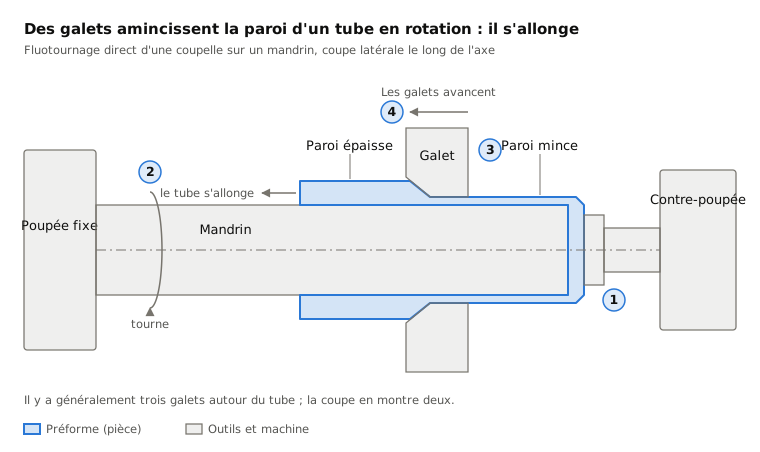
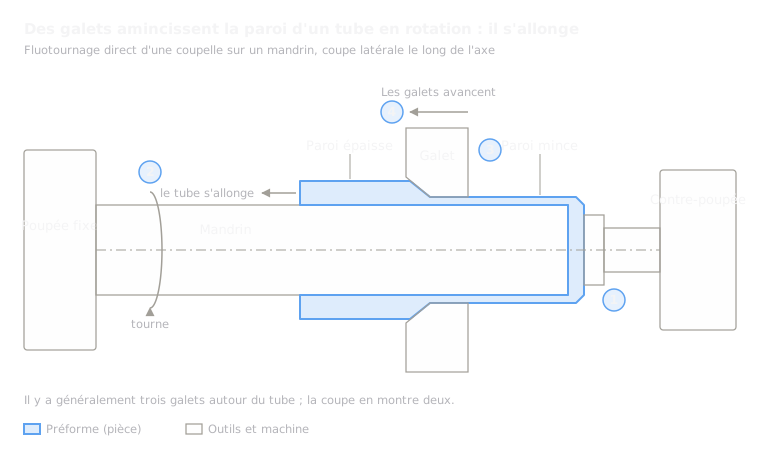 4.4FluotournageDes galets étirent un tube en rotation, plus mince et plus long, sur un mandrinOuvrir la leçon
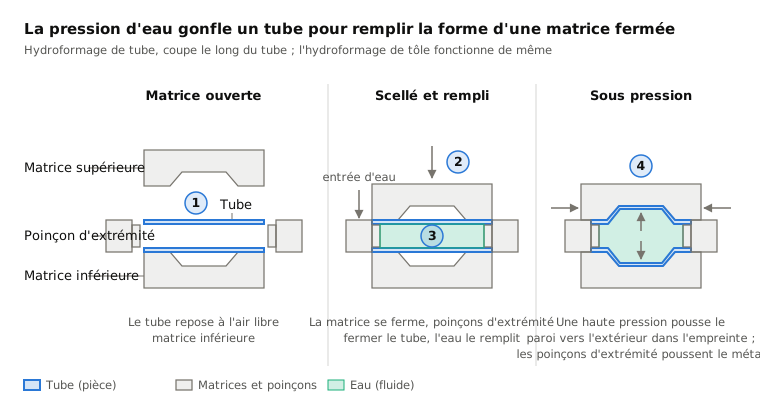
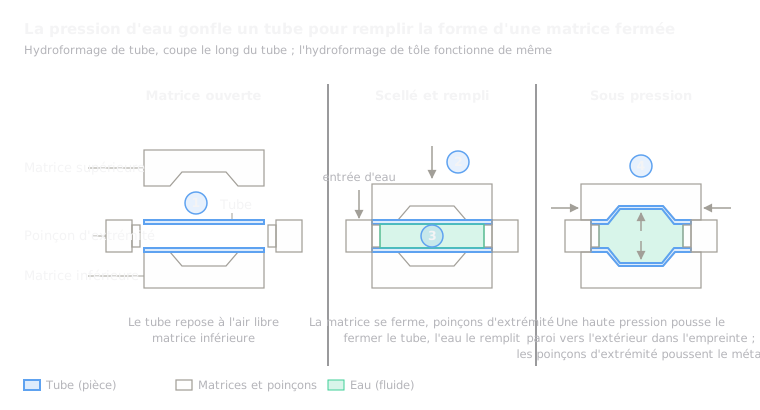 4.5HydroformageLa pression d'un fluide pousse un tube ou une tôle dans une matriceOuvrir la leçon
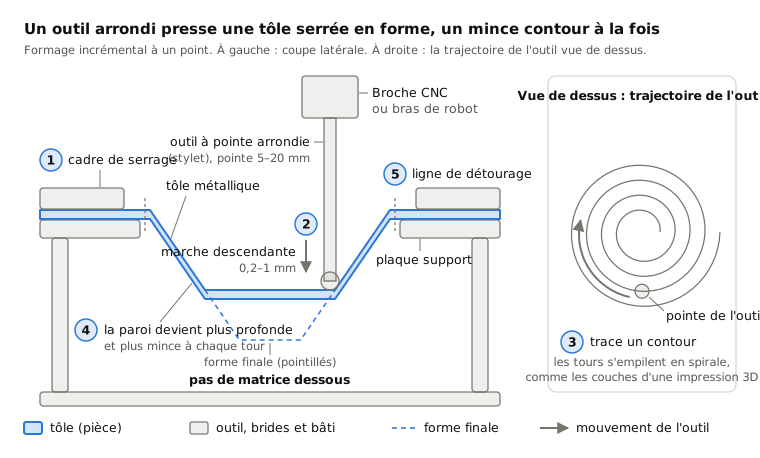
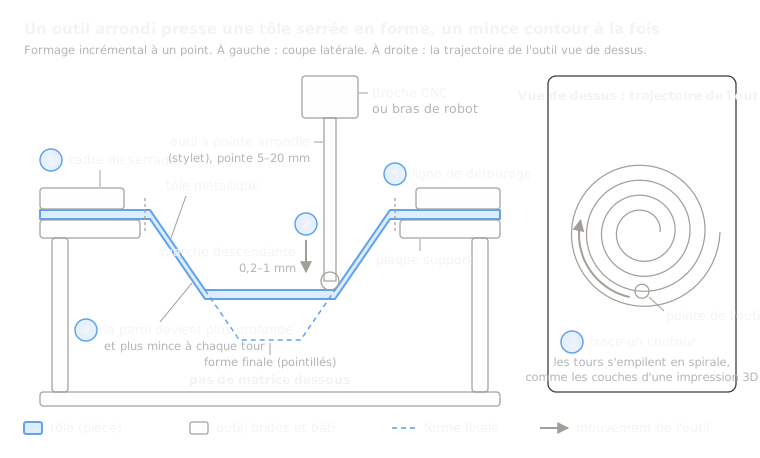 4.6Formage incrémental de tôleUn outil rond trace des contours dans une tôle bridée, sans matriceOuvrir la leçon
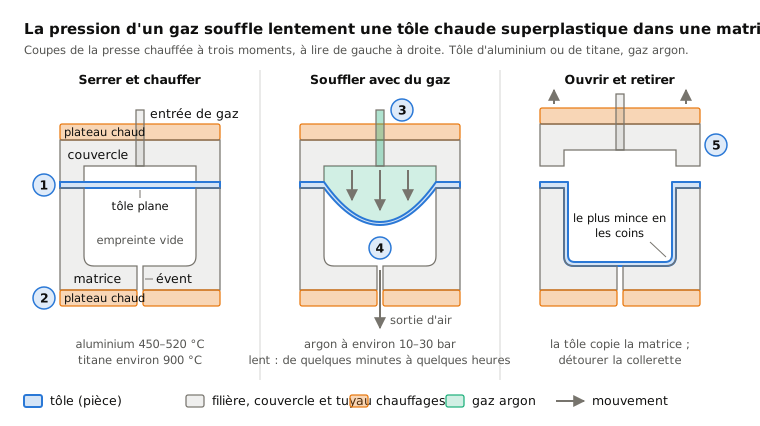
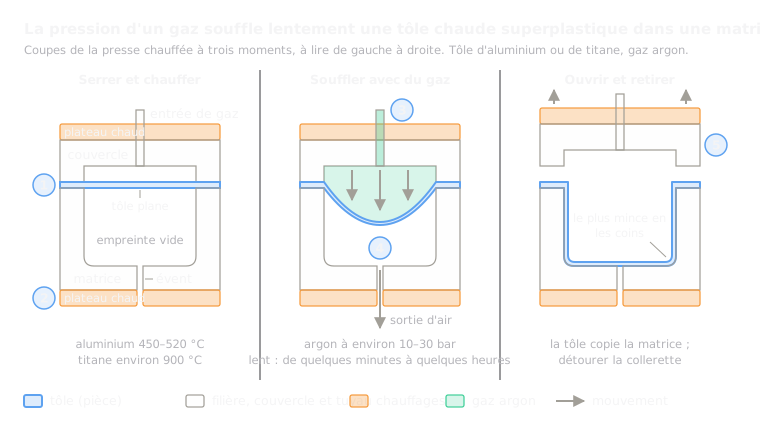 4.7Formage superplastiqueUn gaz chaud souffle une tôle superplastique dans une seule matriceOuvrir la leçon
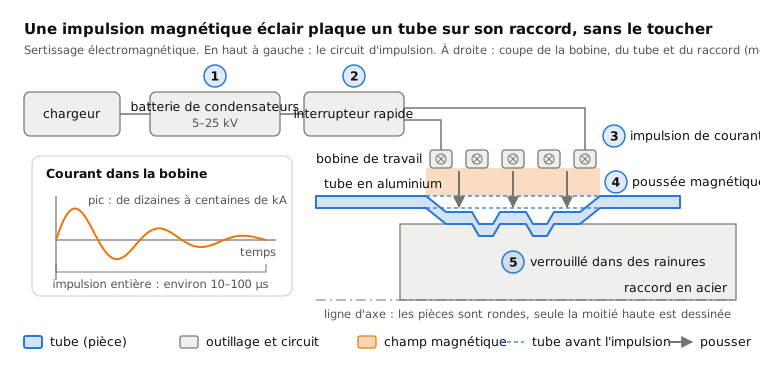
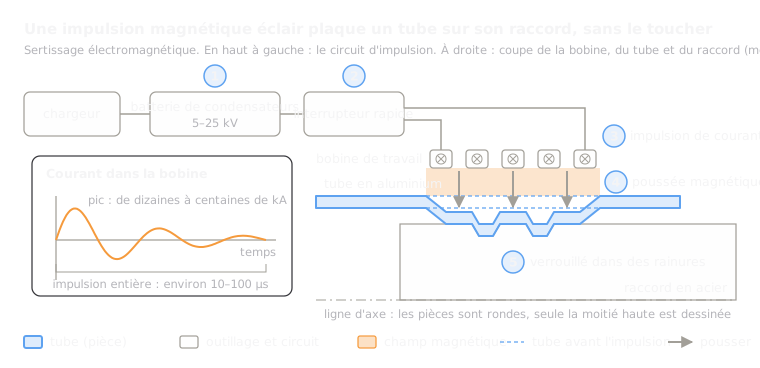 4.8Formage électromagnétiqueUne impulsion magnétique projette le métal sur un raccord, sans contactOuvrir la leçon
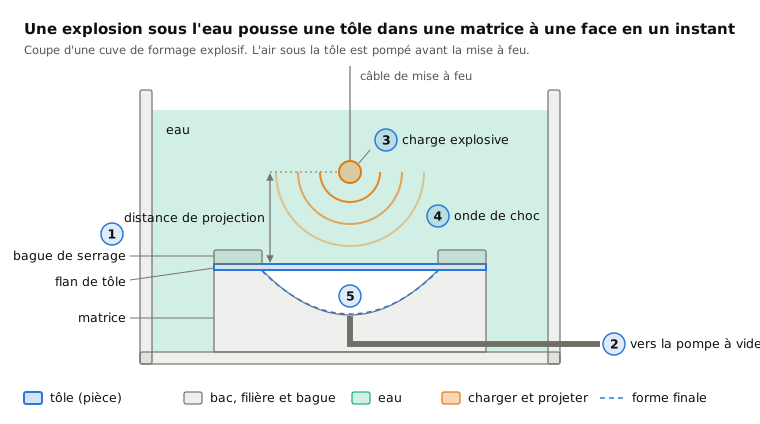
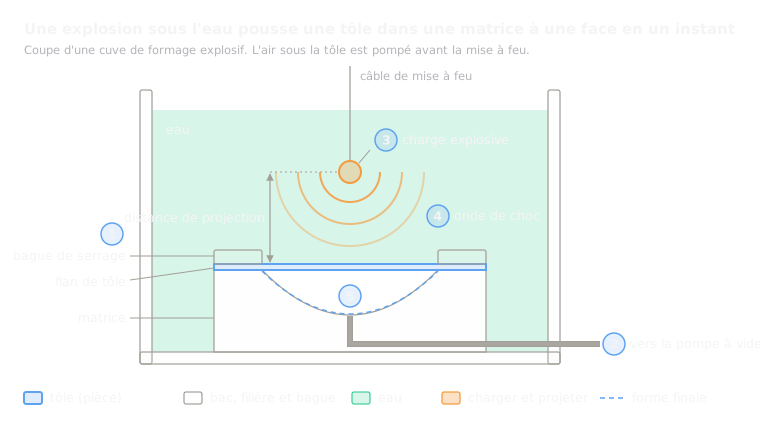 4.9Formage à l'explosifUne explosion sous l'eau pousse une tôle dans une matriceOuvrir la leçon
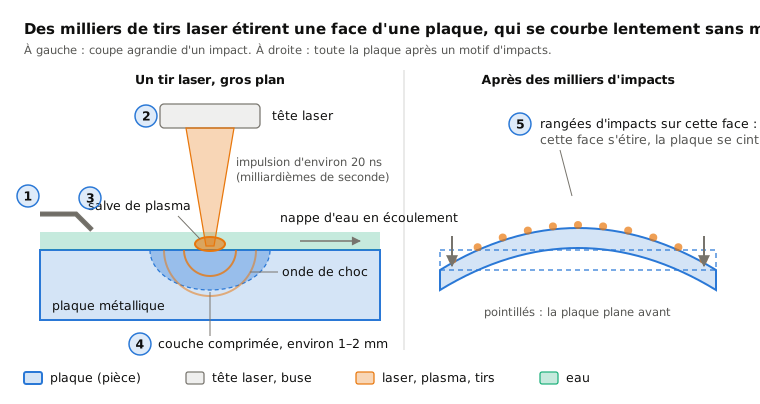
 4.10Formage par choc laserDes tirs laser étirent une face pour qu'une plaque se courbeOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.