

Emboutissage et emboutissage profond
Des matrices appariées découpent et pressent la tôle en forme, souvent en une seconde
L'emboutissage façonne la tôle entre des matrices appariées dans une presse, une pièce par course. L'emboutissage profond est l'opération d'emboutissage qui tire un flan plat dans une matrice pour faire une pièce creuse sans soudure. Les canettes, les éviers de cuisine, les boîtiers de piles et les panneaux de carrosserie sont tous emboutis ainsi.
Emboutissage et emboutissage profond en une minute, par MecMade
Comment ça marche
Charger le flan. Un flan plat (une pièce découpée dans la tôle, ici un disque) est posé sur la matrice, un bloc percé d'un trou dont le bord est arrondi. Ce bord arrondi s'appelle le rayon de matrice.
Serrer le bord. Le serre-flan, une bague autour du poinçon, presse le bord avec un effort contrôlé. Trop peu d'effort et le bord se plisse ; trop, et la paroi se déchire.
Emboutir. Le poinçon pousse le centre vers le bas dans le trou. Le bord glisse vers l'intérieur sous le serre-flan et se plie sur le rayon de matrice pour devenir la paroi.
Éjecter et détourer. Le poinçon et le serre-flan remontent, un éjecteur pousse la coupelle dehors, et le bord irrégulier est détouré. Les pièces plus profondes sont embouties à nouveau lors d'étapes suivantes (réembouti), chacune plus étroite et plus profonde.
En emboutissage de grande série, une matrice progressive réalise plusieurs opérations à des postes le long d'une bande de bobine : découpe, perçage (poinçonnage de trous), pliage et emboutissage. La bande avance d'un poste à chaque course : une pièce finie tombe donc à chaque course.
Chiffres clés
- Matériaux
- Tôle ductile : acier à bas carbone et inoxydable, aluminium, cuivre, laiton ; généralement d'environ 0,2 à 6 mm d'épaisseur
- Pièces typiques
- Canettes, coupelles, éviers, ustensiles de cuisine, réservoirs de carburant, panneaux de carrosserie, boîtiers de piles, supports
- Taille de pièce
- De coques de quelques millimètres à des panneaux latéraux de carrosserie de quelques mètres de long
- Précision
- Environ ±0,1 mm sur les petites pièces ; plus large sur les grands panneaux
- État de surface
- Lisse, proche de l'état de surface de la tôle ; assez bon pour des panneaux de carrosserie peints
- Taille de série adaptée
- Grande série : de milliers à millions de pièces, car les matrices ne sont rentables qu'à grande échelle
- Coût d'outillage et de machine
- Matrices d'environ 10 000 $ pour de petites pièces simples à plus d'un million de dollars pour un jeu de matrices de carrosserie ; presses d'environ 100 000 $ à plusieurs millions pour une ligne de panneaux de carrosserie
- Vitesse
- Une pièce par course : environ 10 à 15 grands panneaux de carrosserie par minute ; de dizaines à centaines de petites pièces par minute en matrices progressives
Atouts et limites
Atouts
- Très rapide et peu cher par pièce en grande série
- Pièces creuses sans soudure et étanches
- Pièces solides et légères ; le métal durcit en travaillant
- Très répétable d'une pièce à l'autre
Limites
- Les matrices sont chères et prennent de quelques semaines à plusieurs mois à construire et à mettre au point
- La profondeur par étape est limitée : le flan ne peut faire qu'environ deux fois le diamètre du poinçon
- Défauts à maîtriser : plis dans le bord, déchirures près du coin du poinçon, bord ondulé
- Un changement de conception exige de nouvelles matrices ou la reprise des matrices existantes
Où on l'utilise
- AutomobilePortières, capots, toits, ailes, réservoirs de carburant, carters d'huile
- EmballageBoîtes de boissons et de conserves, aérosols, capsules de bouteilles
- Cuisine et électroménagerÉviers, casseroles, poêles, caissons d'électroménager
- Électronique et batteriesBoîtiers cylindriques de piles, coques de connecteurs, boîtiers de blindage
- DéfenseDouilles de cartouches
Comment le reconnaître
- Des formes creuses sans soudure, comme les canettes, les coupelles et les éviers, sans ligne de soudure.
- Des angles arrondis à l'intérieur et à l'extérieur au fond, copiés des rayons du poinçon et de la matrice.
- Un bord net et détouré à l'ouverture, souvent roulé ou replié.
- De légères rayures verticales sur la paroi extérieure, là où le métal a glissé sur la matrice.
À comparer avec
À regarder
Toledo Metal Spinning · Une présentation pour débutants de l'emboutissage profond
Hubert Stüken GmbH & Co. KG · Comment une pièce est emboutie en plusieurs étapes, expliqué par un fabricant
Gut Metallumformung AG · Du vrai emboutissage profond d'une coupelle dans une presse
ANDRITZ Schuler · Une ligne de presses de carrosserie avec des robots qui déplacent les panneaux entre les matrices
Voir de vraies photos
- Wikipédia : Deep drawing — schémas du procédé et une ligne d'emboutissage profond
- Wikipédia : Stamping (metalworking) — panorama des opérations d'emboutissage
- Recherche de photos sur Wikimedia Commons
À retenir
- Des matrices appariées façonnent la tôle en une course de presse ; l'emboutissage profond tire un flan plat en une coupelle sans soudure.
- Le serre-flan empêche le bord de se plisser pendant qu'il glisse vers l'intérieur.
- Les matrices sont coûteuses : l'emboutissage est donc rentable en grande série.
Plus dans Formage de tôles et de tubes
Les 100 procédés
 4.1Pliage de tôleUne presse plieuse plie la tôle le long de lignes droitesOuvrir la leçon
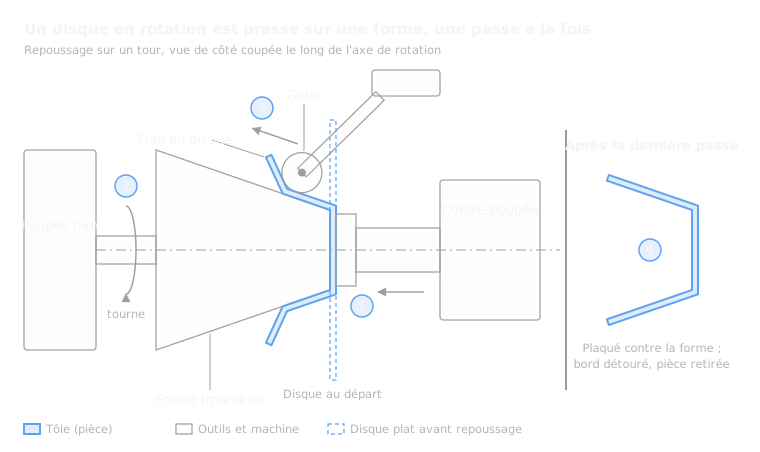 4.3RepoussageUn galet presse un disque en rotation sur une formeOuvrir la leçon
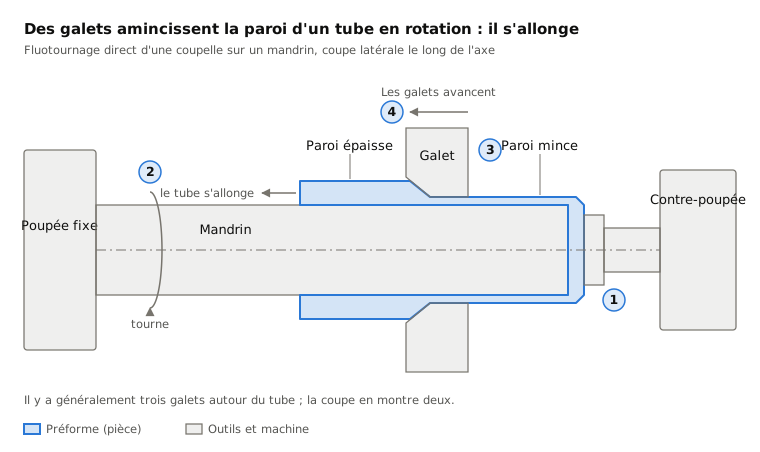
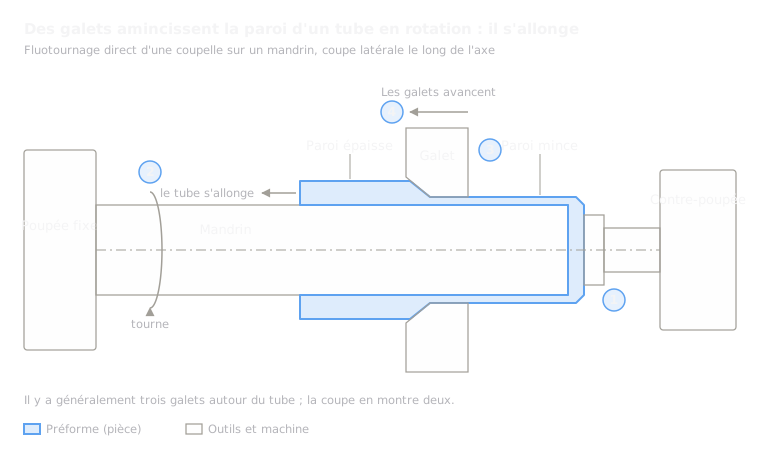 4.4FluotournageDes galets étirent un tube en rotation, plus mince et plus long, sur un mandrinOuvrir la leçon
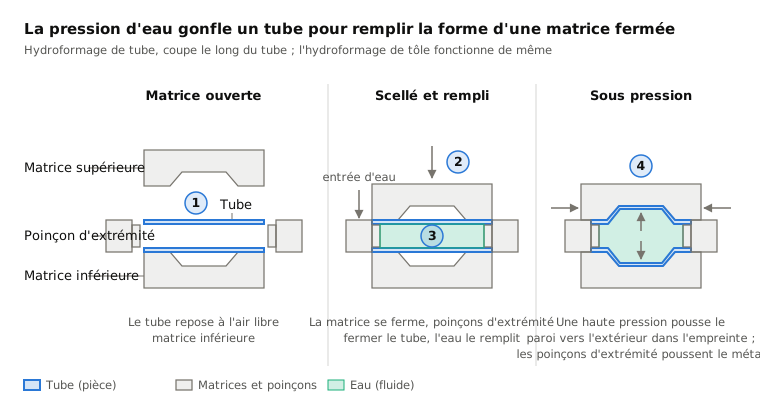
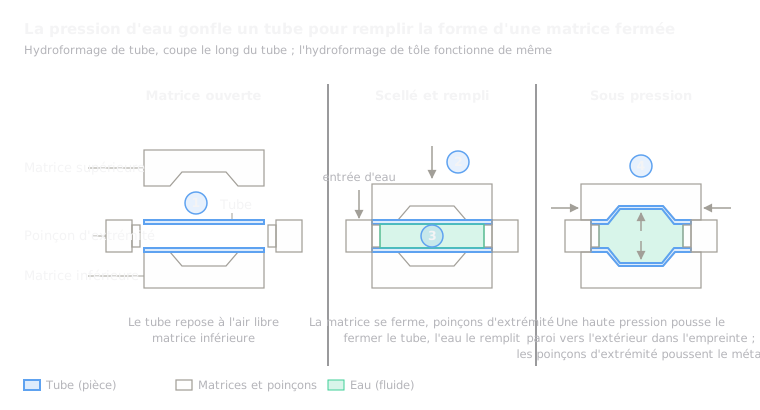 4.5HydroformageLa pression d'un fluide pousse un tube ou une tôle dans une matriceOuvrir la leçon
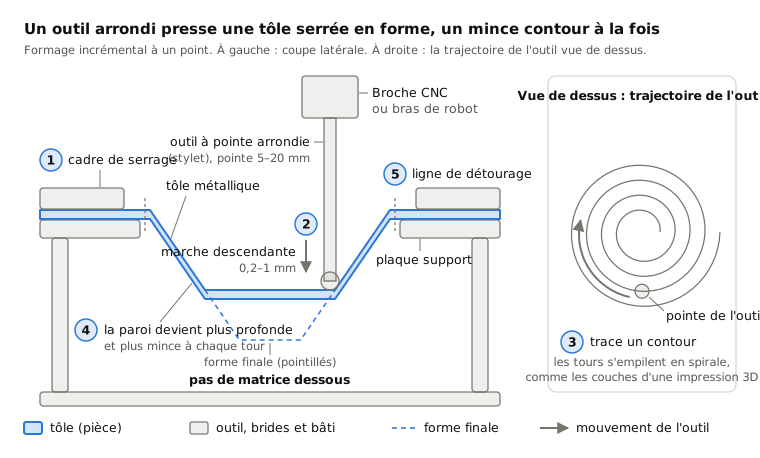
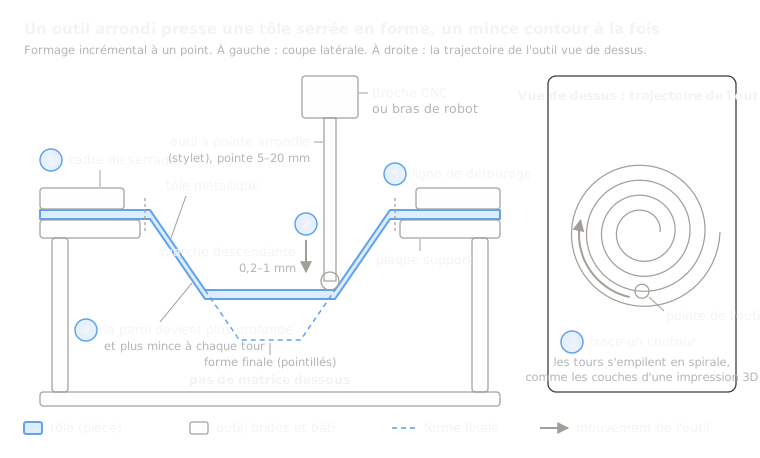 4.6Formage incrémental de tôleUn outil rond trace des contours dans une tôle bridée, sans matriceOuvrir la leçon
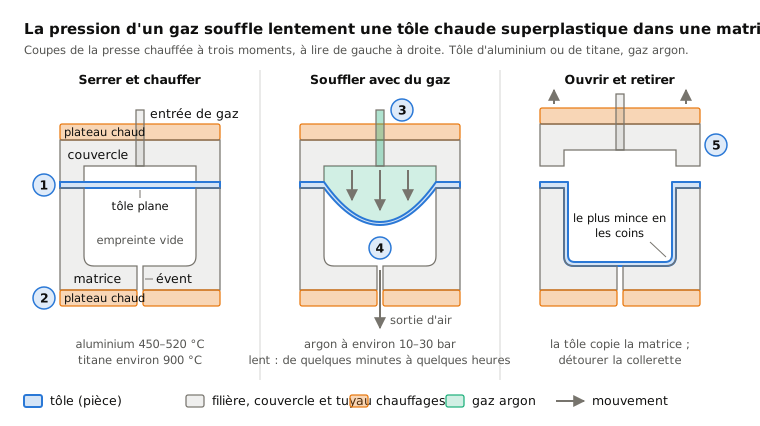
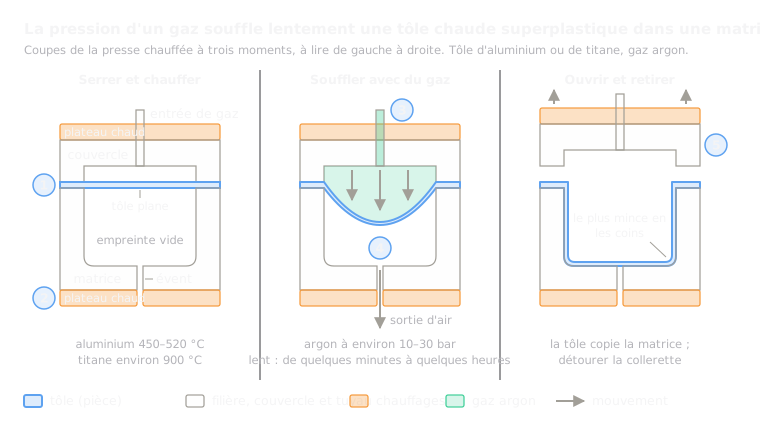 4.7Formage superplastiqueUn gaz chaud souffle une tôle superplastique dans une seule matriceOuvrir la leçon
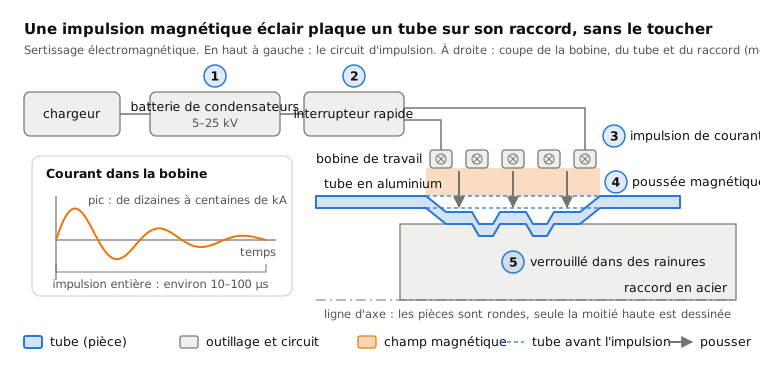
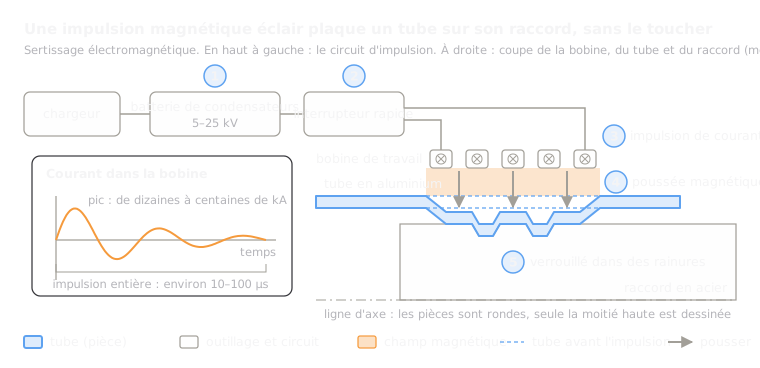 4.8Formage électromagnétiqueUne impulsion magnétique projette le métal sur un raccord, sans contactOuvrir la leçon
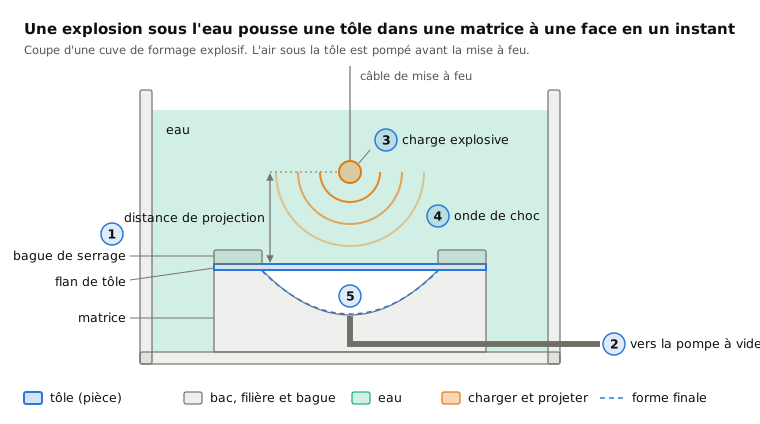
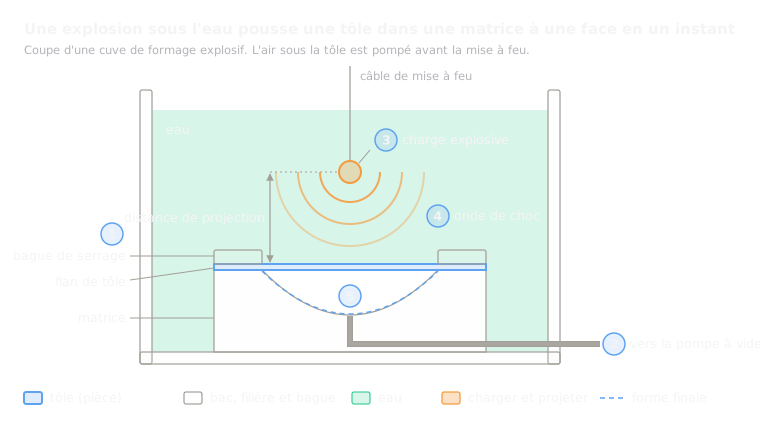 4.9Formage à l'explosifUne explosion sous l'eau pousse une tôle dans une matriceOuvrir la leçon
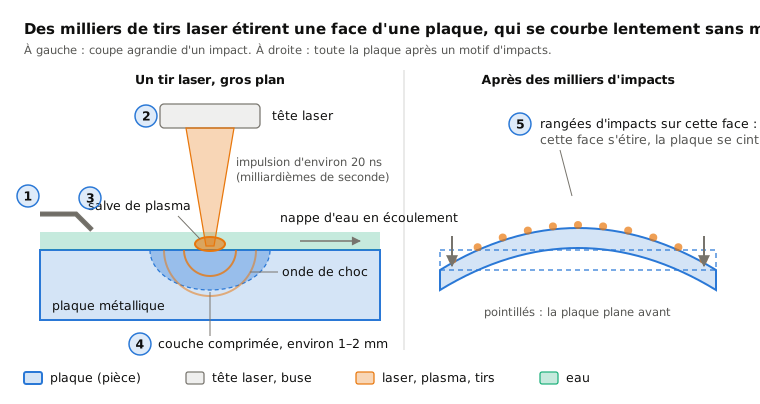
 4.10Formage par choc laserDes tirs laser étirent une face pour qu'une plaque se courbeOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.