

Assemblage
Les procédés d'assemblage font une seule pièce permanente à partir de plusieurs, pour que le joint porte la charge comme s'il était en métal ou en plastique plein. Ils partagent tous un principe : rapprocher des atomes propres des deux pièces assez près pour qu'ils se lient. La fusion, la pression, le frottement ou un métal d'apport fondu ne sont que des façons différentes d'y arriver.
L'idée générale
Chaque surface métallique est couverte d'oxydes et de saletés qui empêchent les atomes de se lier. Un procédé d'assemblage doit franchir cette barrière. Le soudage par fusion fait fondre les bords des deux pièces pour qu'ils s'écoulent en un seul bain et se figent ensemble : soudage à l'arc, par points par résistance, laser et par faisceau d'électrons. Le soudage à l'état solide ne fait jamais fondre les pièces ; il frotte et comprime des surfaces propres jusqu'à ce qu'elles se lient, par friction, vibration ou explosion : soudage par friction-malaxage, par ultrasons et par explosion. Le brasage et le soudage tendre gardent aussi les pièces solides, mais font fondre un métal d'apport séparé qui s'écoule dans le joint, comme une colle métallique. Pensez à joindre deux morceaux de chocolat : on peut fondre les deux bords ensemble (fusion), les presser fort jusqu'à ce qu'ils collent (état solide), ou les coller avec du caramel fondu (brasage). Les boulons, les rivets et les adhésifs assemblent aussi des pièces, mais ils sortent de ce cours.
Les 8 procédés de ce chapitre
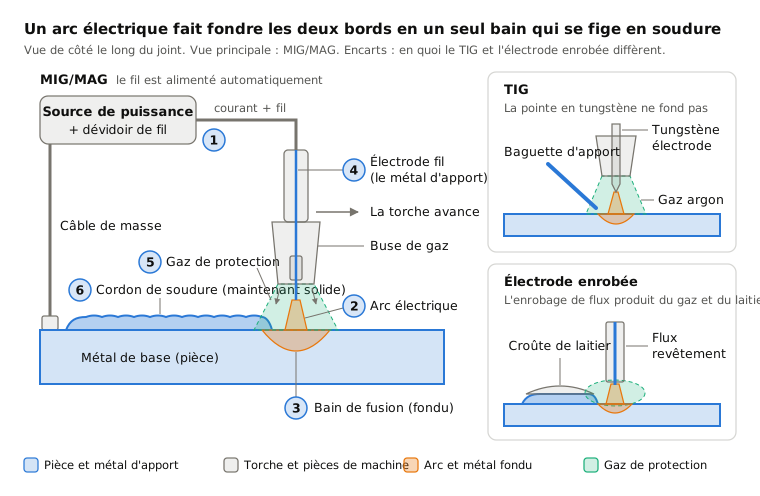
 7.1ShortSoudage à l'arc (MIG/MAG, TIG, électrode enrobée)Fusion : un arc électrique fait fondre les bords et en général un métal d'apportOuvrir la leçon
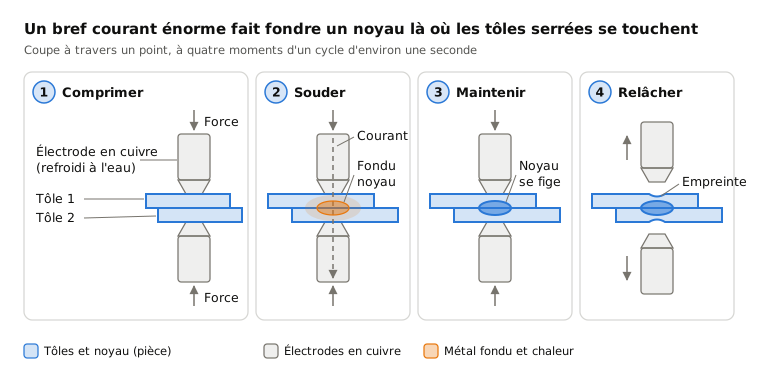
 7.2Soudage par points par résistanceFusion : une impulsion de courant fait fondre un noyau entre des tôles serréesOuvrir la leçon
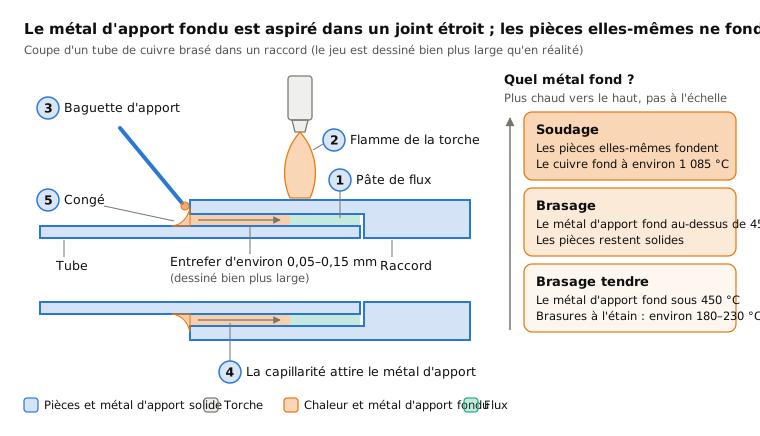
 7.3Brasage fort et brasage tendreMétal d'apport seul : un métal d'apport à plus basse température de fusion s'écoule dans un interstice étroitOuvrir la leçon
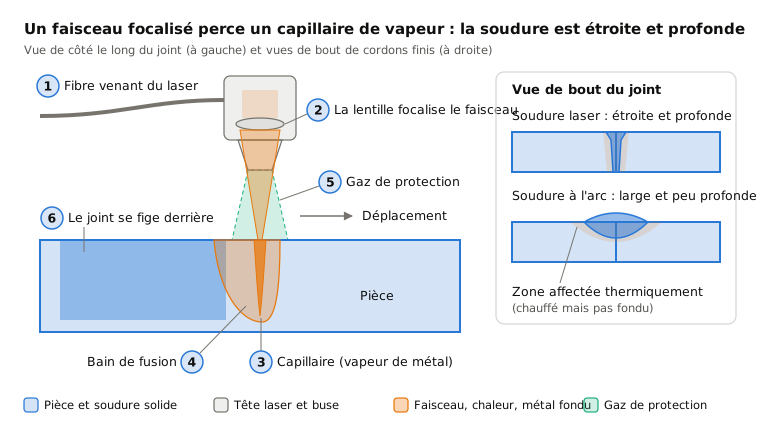
 7.4Soudage laserFusion : un laser focalisé perce un capillaire de vapeur pour des soudures étroites et profondesOuvrir la leçon
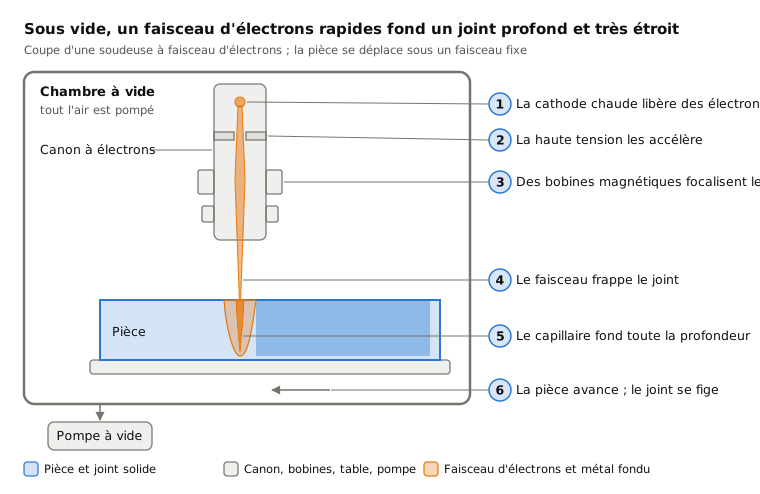
 7.5Soudage par faisceau d'électronsFusion : un faisceau d'électrons sous vide soude du métal très épaisOuvrir la leçon
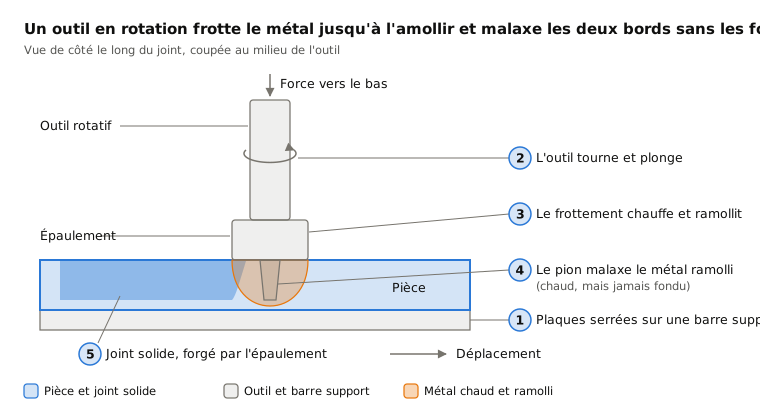
 7.6Soudage par friction-malaxageÀ l'état solide : un outil en rotation malaxe ensemble des bords ramollisOuvrir la leçon
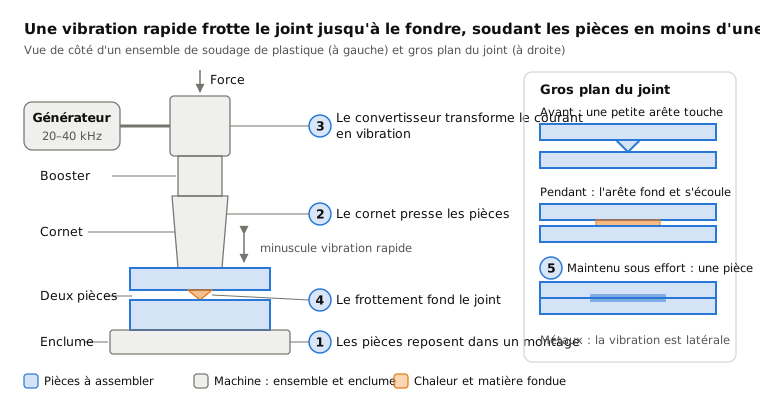
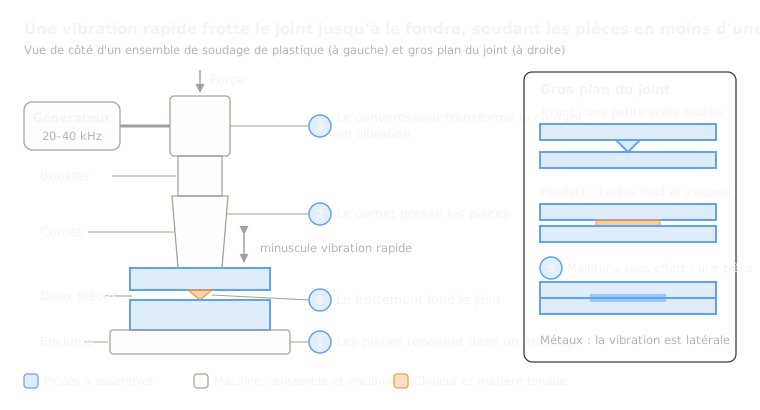 7.7Soudage par ultrasonsÀ l'état solide : des vibrations rapides lient de petits joints en moins d'une secondeOuvrir la leçon
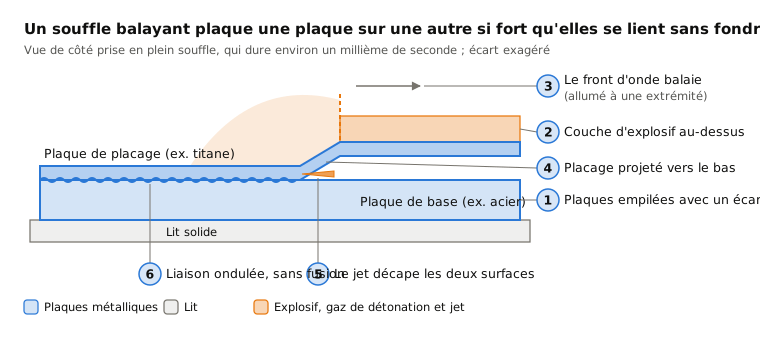
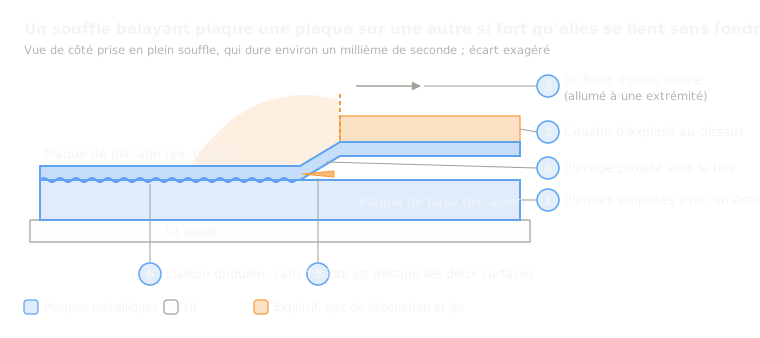 7.8Soudage par explosion (placage)À l'état solide : une explosion projette une plaque sur une autreOuvrir la leçon
Côte à côte
| Procédé | En une ligne | Idéal pour | Taille de série | Précision |
|---|---|---|---|---|
| 7.1Soudage à l'arc (MIG/MAG, TIG, électrode enrobée) | Fusion : un arc électrique fait fondre les bords et en général un métal d'apport | Charpentes en acier, tuyaux, navires, réparations | De la pièce unique à la production de masse | Environ ±1 mm, la déformation est la limite |
| 7.2Soudage par points par résistance | Fusion : une impulsion de courant fait fondre un noyau entre des tôles serrées | Carrosseries et autres tôles minces | Production de masse | Point à environ ±1 mm |
| 7.3Brasage fort et brasage tendre | Métal d'apport seul : un métal d'apport à plus basse température de fusion s'écoule dans un interstice étroit | Tuyaux, électronique, métaux dissemblables | De l'assemblage unique à des millions | Bonne, les pièces ne fondent pas |
| 7.4Soudage laser | Fusion : un laser focalisé perce un capillaire de vapeur pour des soudures étroites et profondes | Carrosseries, batteries, pièces médicales | Grandes séries | Environ ±0,1 mm |
| 7.5Soudage par faisceau d'électrons | Fusion : un faisceau d'électrons sous vide soude du métal très épais | Aéronautique et pièces à forte valeur | Petite à moyenne | Environ ±0,1 mm |
| 7.6Soudage par friction-malaxage | À l'état solide : un outil en rotation malaxe ensemble des bords ramollis | Longs joints en aluminium | Moyenne à grande | Une fraction de millimètre, faible déformation |
| 7.7Soudage par ultrasons | À l'état solide : des vibrations rapides lient de petits joints en moins d'une seconde | Boîtiers plastiques, fils, languettes de batteries | Grandes séries | Environ ±0,1 mm |
| 7.8Soudage par explosion (placage) | À l'état solide : une explosion projette une plaque sur une autre | Tôles plaquées de métaux dissemblables | Plaques uniques | Faible, usiné ensuite |
Comment choisir dans cette famille
- Structures en acier épais, réparations ou travail en extérieur : commencez par le soudage à l'arc ; il est peu cher, portable et souple.
- Tôle mince à recouvrement en grande série : le soudage par points par résistance ; passez au soudage laser pour des cordons continus et moins de déformation.
- Métaux difficiles à souder par fusion ou qui ne doivent pas se déformer : le soudage par friction-malaxage pour les joints d'aluminium, le soudage par ultrasons pour les feuilles minces et les plastiques, le soudage par explosion pour les grandes plaques plaquées.
- Soudures très profondes et très propres dans des pièces coûteuses : le soudage par faisceau d'électrons, si la pièce tient dans une chambre à vide.
- Pièces dissemblables ou délicates qui ne doivent pas fondre : le brasage, ou le soudage tendre pour l'électronique et les faibles charges.
Mots clés
- Soudage par fusion
- assemblage par fusion des bords des deux pièces pour qu'ils se figent en une seule pièce.
- Soudage à l'état solide
- assemblage sans fusion, par pression, friction ou vibration sur des surfaces propres.
- Métal d'apport
- métal supplémentaire ajouté pour remplir le joint, sous forme de fil, de baguette ou de pâte.
- Bain de fusion
- la petite flaque de métal fondu sous la source de chaleur.
- Zone affectée thermiquement
- le métal à côté de la soudure qui a été assez chauffé pour changer mais n'a pas fondu.
- Capillaire (keyhole)
- un canal étroit de vapeur de métal qui permet à un laser ou à un faisceau d'électrons de souder en profondeur.
- Protection
- gaz, flux ou vide qui tient l'air à l'écart du métal chaud.
- Capillarité
- la force qui attire un liquide dans un espace étroit, utilisée en brasage et en soudage tendre.
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.