

Soudage par ultrasons
À l'état solide : des vibrations rapides lient de petits joints en moins d'une seconde
Le soudage par ultrasons assemble des pièces en les pressant l'une contre l'autre et en les secouant très vite, environ 20 000 à 40 000 fois par seconde. Le frottement chauffe le joint jusqu'à ce qu'il se lie, en bien moins d'une seconde, sans colle, vis ni métal d'apport. La plupart des boîtiers plastiques soudés, des feux de voiture aux manches de brosses à dents, et de nombreuses connexions de batteries et de fils sont faits ainsi.
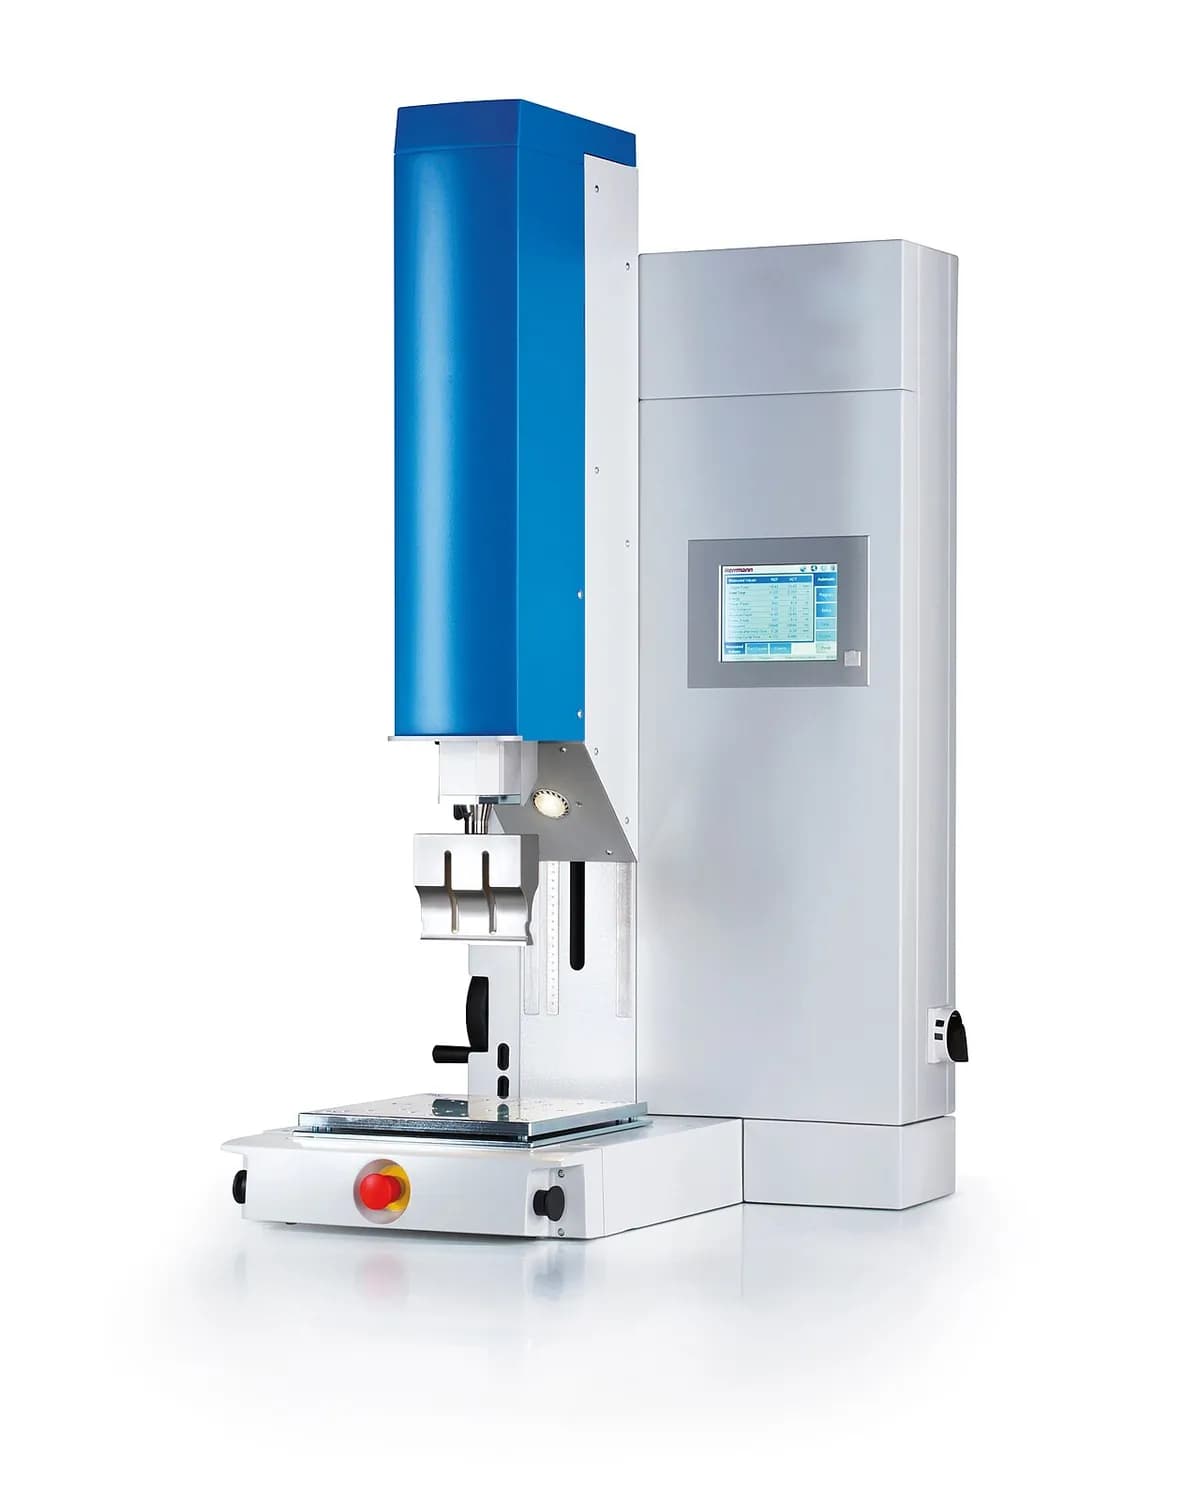
Comment ça marche
Charger les pièces. Les deux pièces reposent dans un montage sur l'enclume (un support fixe dont la forme les maintient). Les pièces plastiques sont moulées avec une petite arête appelée directeur d'énergie là où elles se touchent.
Presser. La sonotrode (aussi appelée cornet, la pointe métallique profilée de la machine) descend et presse les pièces l'une contre l'autre.
Vibrer. Un générateur envoie un courant haute fréquence au convertisseur, dont les cristaux piézoélectriques (des matériaux qui changent de forme selon la tension) le transforment en vibration. Le booster et la sonotrode l'amplifient en un mouvement de quelques centièmes de millimètre.
Fondre le joint. Le frottement concentre la chaleur au petit point de contact : le directeur d'énergie fond donc en premier et s'écoule sur le joint. Le reste de la pièce reste froid.
Maintenir et refroidir. La vibration s'arrête, mais l'effort reste appliqué un instant pendant que la matière fondue se fige. Les deux pièces n'en font plus qu'une.
Les métaux fonctionnent autrement. Pour les fils métalliques, les feuilles et les languettes de batteries, la sonotrode frotte latéralement au lieu de marteler de haut en bas. Le frottement brise les oxydes de surface et presse du métal propre contre du métal propre : le joint se forme donc sans fusion.
Chiffres clés
- Matériaux
- Thermoplastiques comme l'ABS, le polycarbonate, le polypropylène et le nylon ; métaux fins et tendres comme les feuilles et fils de cuivre et d'aluminium
- Pièces typiques
- Boîtiers de feux de voiture, dispositifs médicaux, filtres, jouets, blisters, languettes de batteries, jonctions de faisceaux de fils
- Taille de pièce
- Zones de joint de quelques millimètres à environ 20–30 cm avec une sonotrode ; tôles métalliques généralement de moins d'environ 1 mm
- Précision
- Très répétable ; hauteur de la pièce soudée généralement à environ ±0,05–0,1 mm quand la machine contrôle l'affaissement
- État de surface
- Joint net, souvent invisible ; parfois un petit cordon de plastique refoulé (bavure) ou une marque texturée de la sonotrode sur les métaux
- Taille de série adaptée
- Grandes séries ; chaque forme de pièce exige sa propre sonotrode et son propre montage
- Coût d'outillage et de machine
- Des dizaines de milliers de dollars pour une soudeuse ; quelques milliers pour chaque sonotrode et montage sur mesure
- Vitesse
- Temps de soudage généralement 0,1–1 s ; un cycle complet de quelques secondes : des milliers de pièces par jour et par machine
Atouts et limites
Atouts
- Très rapide, propre et facile à automatiser
- Pas de colle, de vis, de solvants ni de métal d'apport à acheter
- Faible consommation d'énergie, chaleur uniquement au joint
- Assemble des métaux dissemblables comme le cuivre et l'aluminium
Limites
- Seulement pour de petits joints et des pièces assez minces
- Chaque conception de pièce exige sa propre sonotrode et son propre montage
- Ne fonctionne qu'avec des thermoplastiques et des métaux tendres et minces
- Les vibrations peuvent endommager l'électronique délicate à l'intérieur de la pièce
Où on l'utilise
- AutomobileBoîtiers de feux arrière et de phares, jonctions de faisceaux de fils
- BatteriesLanguettes de cellules et barres omnibus dans les batteries de voitures électriques et de téléphones
- MédicalFiltres, pièces de perfusion, boîtiers étanches de dispositifs
- EmballageBlisters, opercules de capsules de café, scellage de tubes
- Biens de consommationJouets, brosses à dents, pièces de téléphones, masques et lingettes non tissés
Comment le reconnaître
- Deux moitiés de plastique moulé assemblées sans vis, clips ni colle, avec un mince joint qu'on ne peut pas rouvrir.
- Parfois une fine ligne de plastique refoulé le long du joint.
- Sur les jonctions de fils métalliques ou les languettes de batteries, une petite zone aplatie à motif texturé, moleté, laissé par la sonotrode.
À comparer avec
À regarder
DuskLight · Les parties de la machine, animées
The Weld Nugget · Comment la vibration devient chaleur au joint
Branson Ultrasonics · Une soudeuse au travail sur une ligne automatisée
HerrmannUltrasonics · De nombreux vrais produits fabriqués ainsi
Voir de vraies photos
- Wikipédia : Ultrasonic welding — les parties de l'ensemble de soudage et les applications, avec des liens vers des photos
- Recherche de photos sur Wikimedia Commons
À retenir
- Une vibration à 20 000 cycles par seconde ou plus se transforme en chaleur exactement au joint.
- Les joints plastiques fondent à une petite arête ; les joints métalliques se lient sans fusion par frottement latéral.
- Il est rapide et propre, mais limité aux petits joints et aux pièces minces.
Plus dans Assemblage
Les 100 procédés
 7.1ShortSoudage à l'arc (MIG/MAG, TIG, électrode enrobée)Fusion : un arc électrique fait fondre les bords et en général un métal d'apportOuvrir la leçon
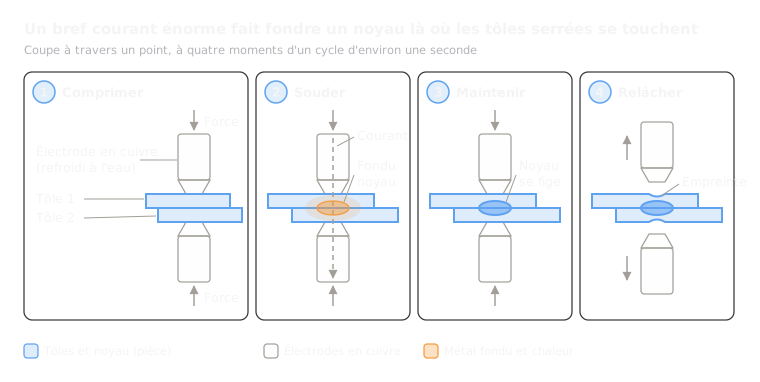 7.2Soudage par points par résistanceFusion : une impulsion de courant fait fondre un noyau entre des tôles serréesOuvrir la leçon
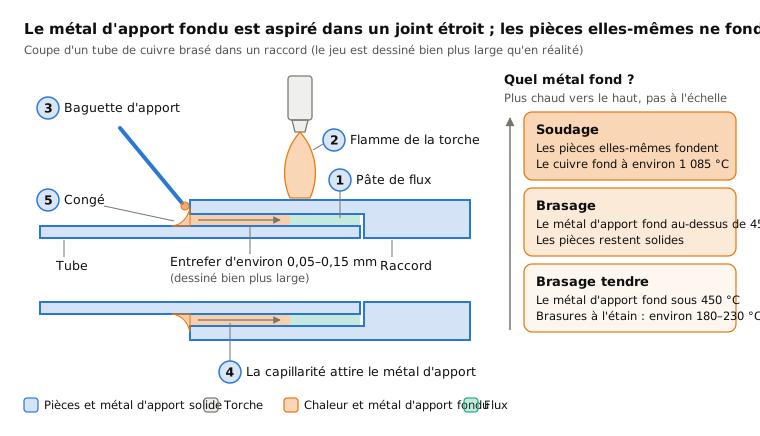
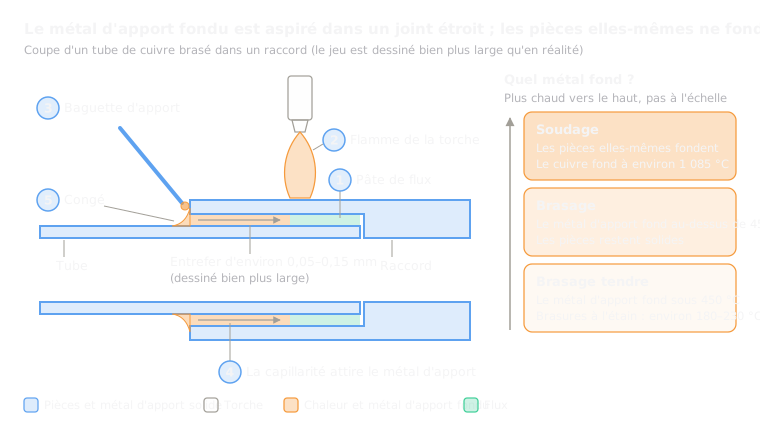 7.3Brasage fort et brasage tendreMétal d'apport seul : un métal d'apport à plus basse température de fusion s'écoule dans un interstice étroitOuvrir la leçon
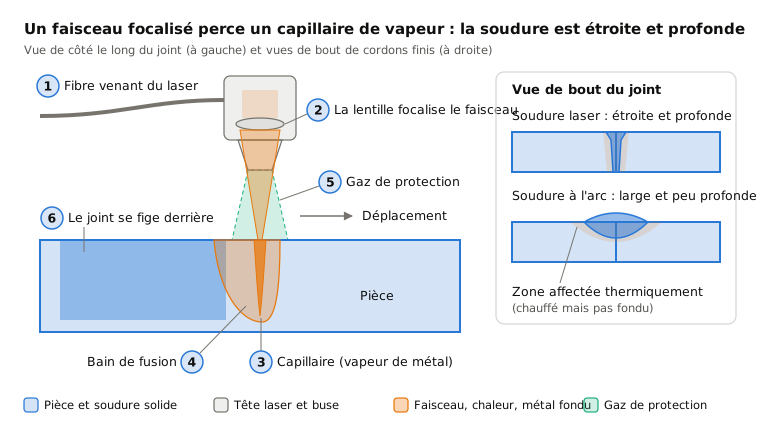
 7.4Soudage laserFusion : un laser focalisé perce un capillaire de vapeur pour des soudures étroites et profondesOuvrir la leçon
 7.5Soudage par faisceau d'électronsFusion : un faisceau d'électrons sous vide soude du métal très épaisOuvrir la leçon
 7.6Soudage par friction-malaxageÀ l'état solide : un outil en rotation malaxe ensemble des bords ramollisOuvrir la leçon
 7.8Soudage par explosion (placage)À l'état solide : une explosion projette une plaque sur une autreOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.