

Soudage laser
Fusion : un laser focalisé perce un capillaire de vapeur pour des soudures étroites et profondes
Le soudage laser fait fondre le joint avec un faisceau de lumière très focalisé, faisant des soudures étroites et profondes à grande vitesse. Comme la chaleur est si concentrée, les pièces gauchissent à peine. Il assemble des carrosseries de voitures, des cellules de batteries et des implants médicaux, généralement avec des robots ou des miroirs très rapides.
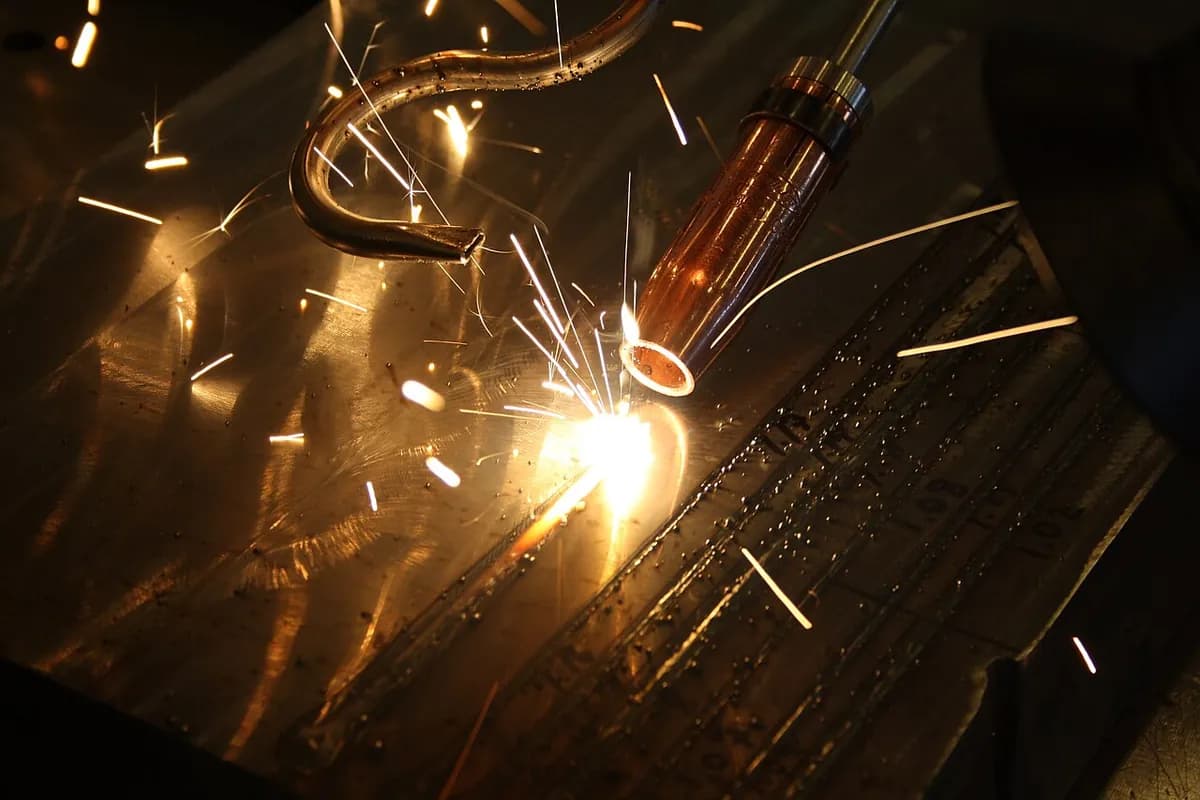
Comment ça marche
Produire et acheminer le faisceau. Une source laser, aujourd'hui généralement un laser à fibre d'environ 1–10 kW, produit un faisceau infrarouge intense. Une fibre optique l'amène à la tête de soudage.
Le focaliser. Une lentille resserre le faisceau en un point de quelques dixièmes de millimètre de large. Cela met plus d'un million de watts sur chaque centimètre carré.
Percer un capillaire de vapeur. Le métal sous le point fond et bout en partie. La pression de la vapeur maintient ouvert un mince canal, le capillaire de vapeur, qui laisse le faisceau pénétrer profondément dans le joint.
Laisser la matière fondue s'écouler autour. Quand la tête avance, le métal fondu s'écoule autour du capillaire et se referme derrière lui.
Protéger le bain. Un gaz comme l'argon, l'hélium ou l'azote protège le métal chaud de l'air et chasse le panache (le nuage de vapeur métallique au-dessus du point).
Figer vite. Le petit bain se solidifie presque instantanément en un joint étroit et profond. La zone affectée thermiquement (métal changé par la chaleur mais non fondu) reste mince.
Deux modes. À plus faible densité de puissance, le laser ne fait que fondre la surface, donnant un joint peu profond et lisse (mode conduction) pour la tôle mince et les joints visibles. Au-dessus d'un seuil, il ouvre un capillaire de vapeur, qui peut faire des soudures environ dix fois plus profondes que larges.
Chiffres clés
- Matériaux
- Aciers au carbone et inoxydables, aluminium, titane, alliages de nickel ; cuivre avec des lasers verts ou bleus ou des réglages spéciaux ; certains plastiques
- Pièces typiques
- Toits et portes de voitures, flans raboutés (tôles d'épaisseurs différentes assemblées avant emboutissage), languettes de batteries, engrenages, boîtiers de stimulateurs cardiaques
- Taille de pièce
- De feuilles de moins de 0,1 mm à des plaques d'environ 20 mm en une passe avec une forte puissance ; des pièces aussi grandes qu'une carrosserie avec des robots
- Précision
- Faisceau placé à environ ±0,1 mm ; très faible déformation, mais les pièces doivent s'ajuster avec des jeux d'environ 0,1 mm ou moins
- État de surface
- Joint étroit et lisse, souvent presque au ras ; peu de projections
- Taille de série adaptée
- Grandes séries automatisées ; des appareils portatifs servent aussi désormais les ateliers de sous-traitance
- Coût d'outillage et de machine
- Environ 10 000 $ et plus pour un poste de soudage laser à fibre portatif ; plusieurs centaines de milliers de dollars ou plus pour une cellule robotisée
- Vitesse
- Typiquement 1–10 m de joint par minute sur tôle mince ; les têtes à scanner sautent d'une soudure à l'autre en quelques millisecondes
Atouts et limites
Atouts
- Soudures étroites et profondes avec peu de chaleur et de déformation
- Très rapide et facile à automatiser, même à distance avec des miroirs de balayage
- Soude d'un seul côté, sans toucher la pièce
- Assez précis pour de minuscules pièces médicales et électroniques
Limites
- Équipement coûteux et sécurité laser stricte : le faisceau et ses réflexions peuvent rendre aveugle
- Demande un ajustage serré : les jeux et les défauts d'alignement causent des défauts
- Les métaux brillants comme le cuivre et l'aluminium réfléchissent une grande part du faisceau
- Le refroidissement très rapide peut donner des soudures dures et fragiles dans les aciers à haute teneur en carbone
Où on l'utilise
- AutomobileToits, portes, flans raboutés, engrenages et pièces de transmissions
- Batteries et e-mobilitéLanguettes de cellules, barres omnibus (épaisses bandes de connexion), boîtiers de batteries
- MédicalBoîtiers de stimulateurs cardiaques et d'implants, instruments chirurgicaux
- ÉlectroniqueBoîtiers de capteurs, connecteurs, boîtiers scellés
- Équipements de cuisineÉviers, panneaux et tubes d'appareils en inox
Comment le reconnaître
- Un joint très fin et régulier, souvent de seulement 1–2 mm de large, avec de fines ondulations régulières.
- Peu ou pas de teinte de chauffe ni de gauchissement à côté du joint.
- Des rangées de minuscules points qui se chevauchent sur de petites pièces, faites par un laser pulsé (par exemple sur des dispositifs médicaux ou des bijoux réparés).
À comparer avec
À regarder
Mech Vidya · Le principe du capillaire de vapeur, animé
Ricky Explains Lasers · La source laser, la fibre et la tête de soudage, ouvertes
TRUMPF Inc. · Une tête à scanner qui saute d'une soudure à l'autre à grande vitesse
TRUMPFtube · Une cellule de soudage laser dans une vraie usine
Voir de vraies photos
- Wikipédia : Soudage au faisceau laser — principe, modes capillaire et conduction, avec des liens vers des photos
- Recherche de photos sur Wikimedia Commons
À retenir
- Un laser focalisé concentre tant de puissance qu'il ouvre un capillaire de vapeur et soude en profondeur en une passe.
- Les joints étroits signifient peu de chaleur, peu de déformation et une grande vitesse.
- Le prix à payer, c'est un équipement coûteux, des règles de sécurité strictes et des pièces qui doivent s'ajuster de près.
Plus dans Assemblage
Les 100 procédés
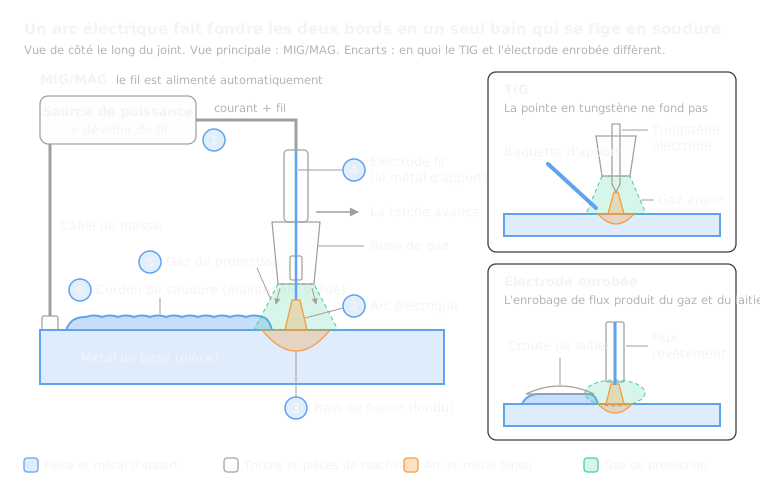 7.1ShortSoudage à l'arc (MIG/MAG, TIG, électrode enrobée)Fusion : un arc électrique fait fondre les bords et en général un métal d'apportOuvrir la leçon
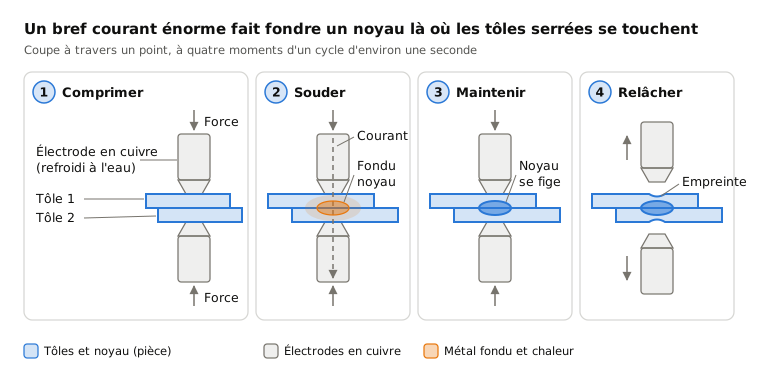
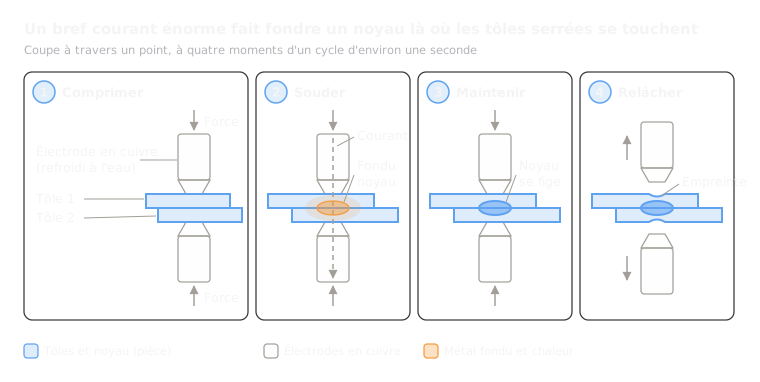 7.2Soudage par points par résistanceFusion : une impulsion de courant fait fondre un noyau entre des tôles serréesOuvrir la leçon
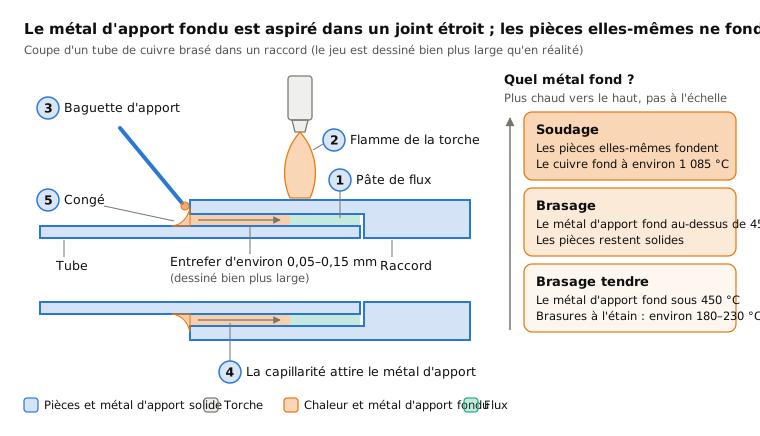
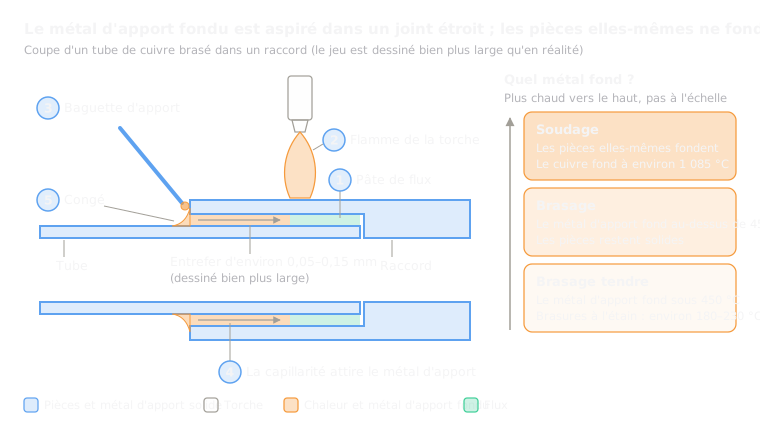 7.3Brasage fort et brasage tendreMétal d'apport seul : un métal d'apport à plus basse température de fusion s'écoule dans un interstice étroitOuvrir la leçon
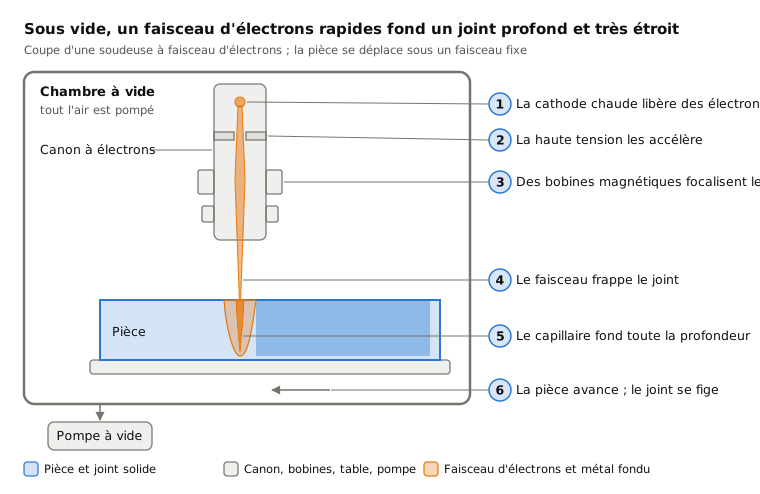
 7.5Soudage par faisceau d'électronsFusion : un faisceau d'électrons sous vide soude du métal très épaisOuvrir la leçon
 7.6Soudage par friction-malaxageÀ l'état solide : un outil en rotation malaxe ensemble des bords ramollisOuvrir la leçon
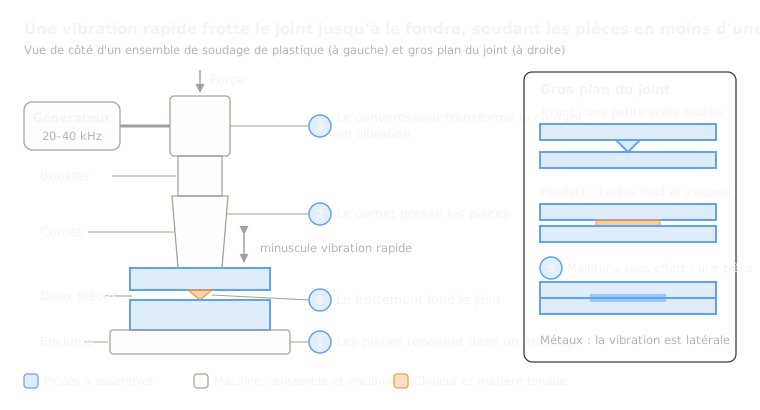 7.7Soudage par ultrasonsÀ l'état solide : des vibrations rapides lient de petits joints en moins d'une secondeOuvrir la leçon
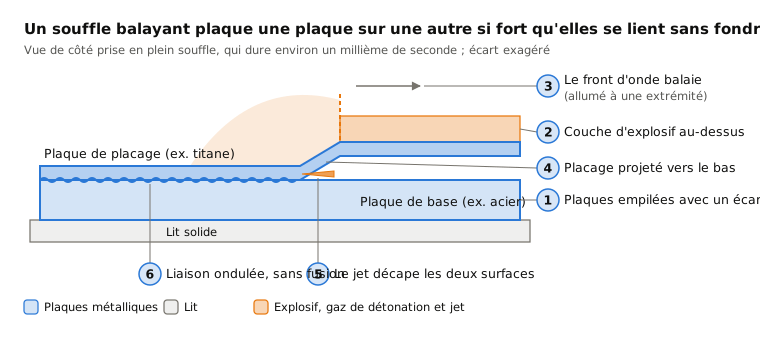
 7.8Soudage par explosion (placage)À l'état solide : une explosion projette une plaque sur une autreOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.