

Brasage fort et brasage tendre
Métal d'apport seul : un métal d'apport à plus basse température de fusion s'écoule dans un interstice étroit
Le brasage fort et le brasage tendre assemblent des pièces avec un métal d'apport fondu qui s'écoule dans le joint et se fige, un peu comme une colle chaude faite de métal. Les pièces elles-mêmes ne fondent jamais, donc on peut assembler des métaux délicats, minces ou différents. Chaque carte électronique est brasée, et la plupart des tuyaux de climatisation sont brasés.
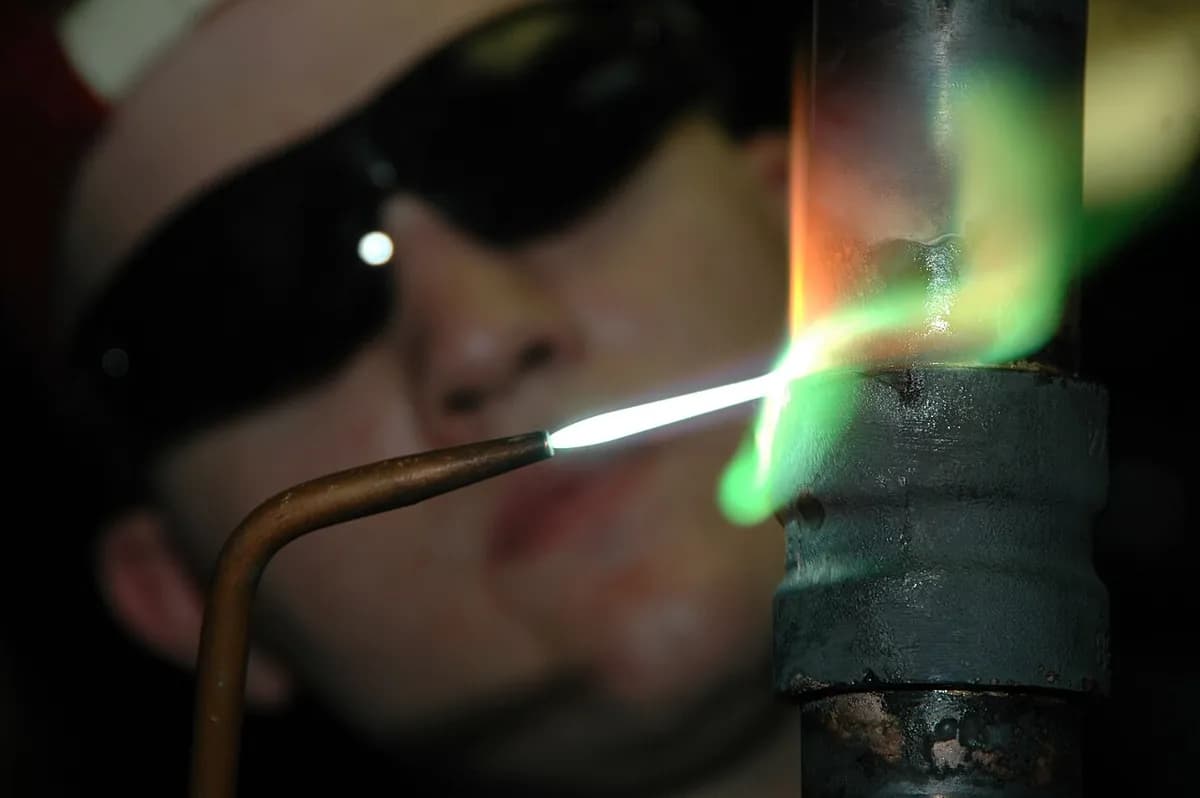
Comment ça marche
Nettoyer et appliquer le flux. Les surfaces sont nettoyées et enduites de flux (une pâte qui dissout les films d'oxyde et tient l'air à l'écart). Le métal d'apport ne colle que sur du métal propre.
Chauffer le joint. Un chalumeau, un four, une bobine d'induction ou un fer à souder chauffe les deux pièces uniformément. Elles doivent dépasser la température de fusion du métal d'apport tout en restant bien en dessous de la leur.
Amener le métal d'apport. Amener le métal d'apport.
La baguette ou le fil d'apport touche le joint chaud et fond au contact. La chaleur doit venir des pièces, pas directement de la flamme, pour que le métal d'apport s'écoule vers le métal le plus chaud. Laisser agir la capillarité.
Le métal d'apport liquide mouille (s'étale sur) les surfaces propres et est aspiré dans l'interstice étroit, même vers le haut. Cela ne marche que si le jeu est serré, environ 0,05–0,15 mm pour le brasage fort. Refroidir et nettoyer.
Brasage fort ou brasage tendre ? La différence officielle n'est que la température. Le brasage tendre utilise des métaux d'apport qui fondent en dessous de 450 °C, comme les alliages d'étain à environ 180–230 °C. Le brasage fort utilise des métaux d'apport qui fondent au-dessus de 450 °C, souvent 600–900 °C pour les alliages d'argent ou de cuivre-phosphore, et donne des joints bien plus résistants.
Chiffres clés
- Matériaux
- Le métal d'apport se fige en une fine couche liée aux deux pièces, avec un petit congé (un cordon incurvé) au bord. Le flux restant est lavé car il peut provoquer de la corrosion.
- Pièces typiques
- Presque toute paire de métaux, même différents (cuivre sur acier, carbure sur acier) ; céramiques avec des métaux d'apport spéciaux
- Taille de pièce
- Des broches de composants de moins de 1 mm aux échangeurs de chaleur d'un mètre ou plus, brasés en four
- Précision
- Bonne : les pièces ne fondent pas, donc les assemblages restent typiquement à quelques dixièmes de millimètre, mieux en four
- État de surface
- Un congé lisse et mince au bord du joint ; les résidus de flux doivent être nettoyés
- Taille de série adaptée
- De la pièce unique à la main à des millions de joints par jour en fours et fours de refusion
- Coût d'outillage et de machine
- Quelques dizaines de dollars pour un chalumeau ou un fer à souder ; de dizaines à centaines de milliers pour les fours et les lignes de refusion
- Vitesse
- De quelques secondes à une minute par joint à la main ; un four ou un four de refusion fait des milliers de joints en un passage de plusieurs minutes
Atouts et limites
Atouts
- Assemble des métaux différents et des pièces minces que le soudage percerait
- Les pièces ne fondent pas, donc peu de déformation ou de dégâts
- De nombreux joints à la fois dans un four
- Joints soignés et étanches qui conduisent bien la chaleur et l'électricité
Limites
- Les joints sont moins résistants que les pièces, surtout ceux brasés au tendre
- Demande des jeux serrés et propres et un ajustage soigné
- Les résidus de flux peuvent corroder et doivent être retirés
- S'affaiblit à haute température, donc pas pour un service à chaud
Où on l'utilise
- ÉlectroniqueChaque composant d'une carte électronique (brasage tendre)
- Plomberie et CVCTuyaux d'eau en cuivre (brasage tendre), lignes de climatisation et de fluide frigorigène (brasage fort)
- AutomobileRadiateurs et condenseurs en aluminium (brasage au four)
- OutilsPlaquettes de carbure sur les lames de scie et les forets (brasage fort)
- Bijouterie et instrumentsPièces en argent et en or, instruments à vent en laiton
- VélosCadres classiques en acier à manchons (brasage fort)
Comment le reconnaître
- Un congé mince et lisse d'une autre couleur au bord du joint : soudure argentée, ou ligne de brasure couleur or, argent ou cuivre.
- Des pièces qui se chevauchent ou s'emboîtent (tube dans un manchon, manchons) plutôt que de se rejoindre bord à bord.
- Pas d'ondulations de soudure et pas de bords d'apparence fondue sur les pièces.
- Sur les cartes électroniques : de petits cônes brillants de soudure autour de chaque broche de composant.
À comparer avec
À regarder
James Sword Engineering · En quoi les trois méthodes d'assemblage diffèrent, pour les débutants
Lucas-Milhaupt · Pourquoi un jeu serré tire le métal d'apport à travers le joint
Lucas-Milhaupt · Un joint de tube en cuivre brasé au chalumeau, du début à la fin
Eurocircuits · Des cartes électroniques brasées dans un four de refusion
Voir de vraies photos
- Wikipédia : Brasage — photos de brasage au chalumeau et de joints brasés
- Wikipédia : Brasage tendre — brasage manuel, joints brasés sur cartes électroniques et tuyaux en cuivre
- Recherche de photos sur Wikimedia Commons
À retenir
- Le métal d'apport fond ; les pièces, jamais. C'est ce qui sépare le brasage du soudage.
- Un jeu serré, propre et fluxé laisse la capillarité tirer le métal d'apport sur toute la longueur du joint.
- En dessous de 450 °C, c'est du brasage tendre ; au-dessus de 450 °C, c'est du brasage fort, bien plus résistant.
Plus dans Assemblage
Les 100 procédés
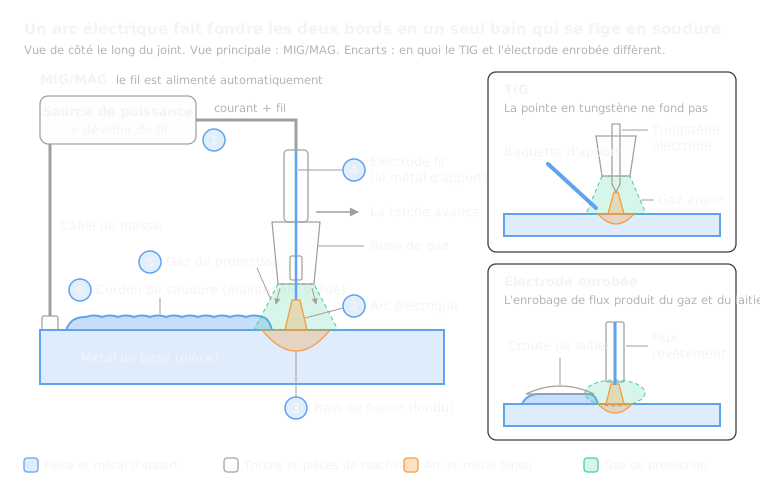 7.1ShortSoudage à l'arc (MIG/MAG, TIG, électrode enrobée)Fusion : un arc électrique fait fondre les bords et en général un métal d'apportOuvrir la leçon
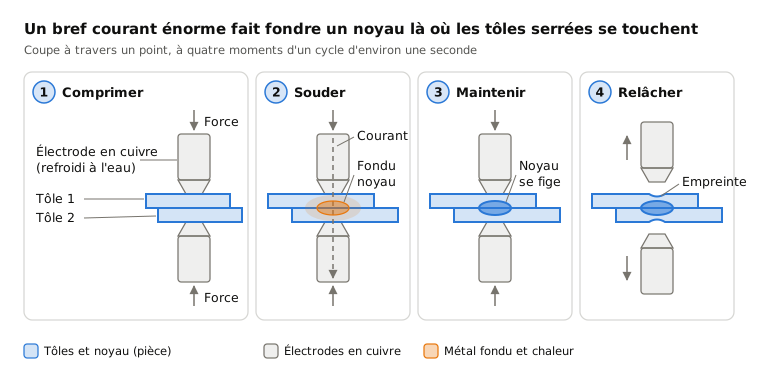
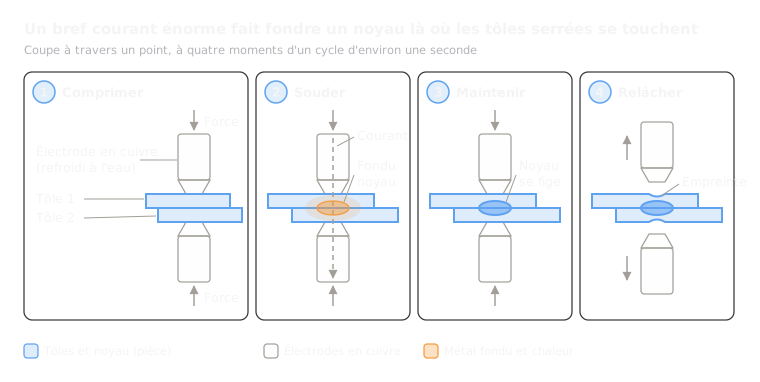 7.2Soudage par points par résistanceFusion : une impulsion de courant fait fondre un noyau entre des tôles serréesOuvrir la leçon
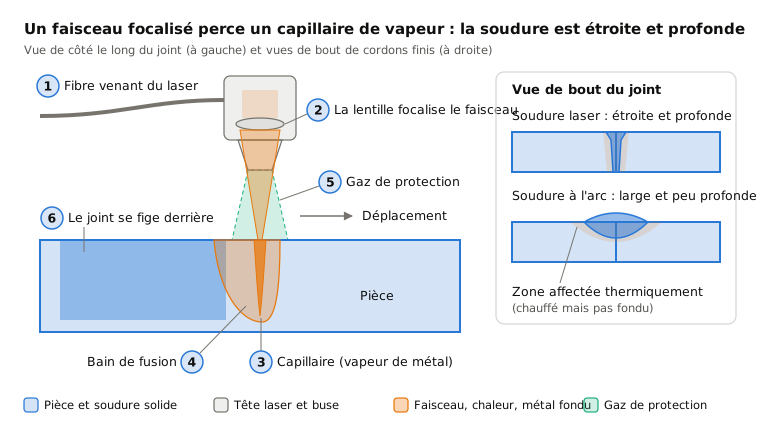
 7.4Soudage laserFusion : un laser focalisé perce un capillaire de vapeur pour des soudures étroites et profondesOuvrir la leçon
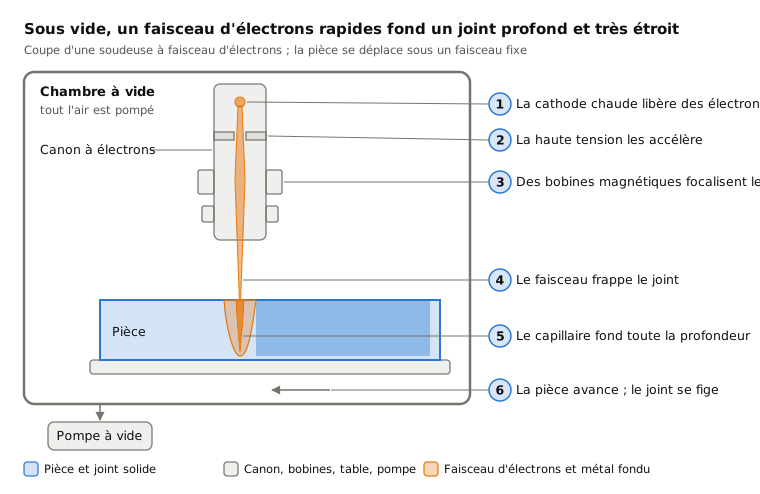
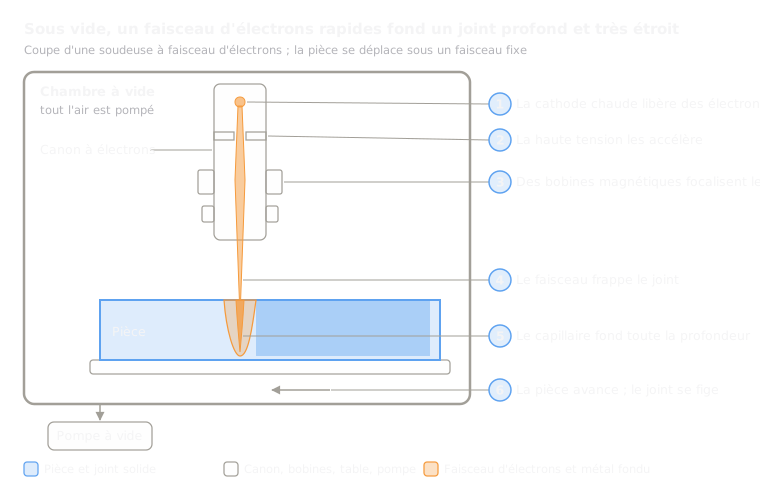 7.5Soudage par faisceau d'électronsFusion : un faisceau d'électrons sous vide soude du métal très épaisOuvrir la leçon
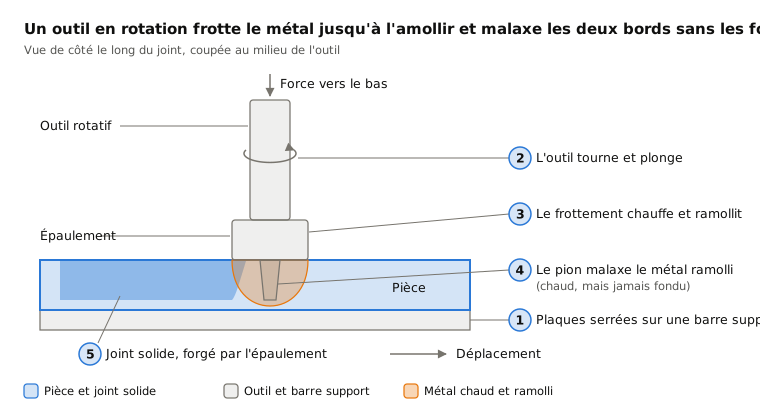
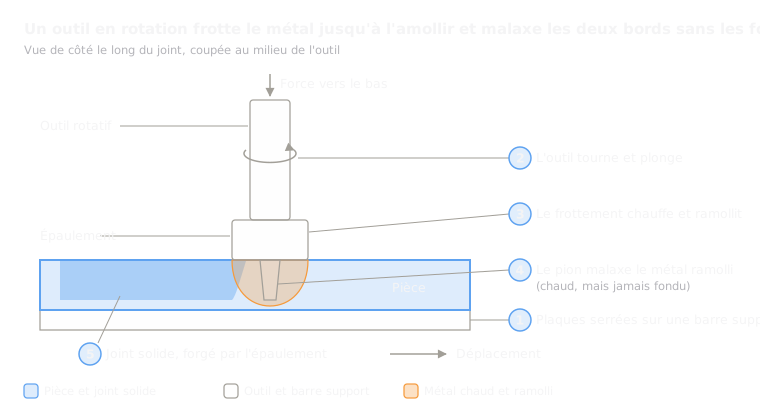 7.6Soudage par friction-malaxageÀ l'état solide : un outil en rotation malaxe ensemble des bords ramollisOuvrir la leçon
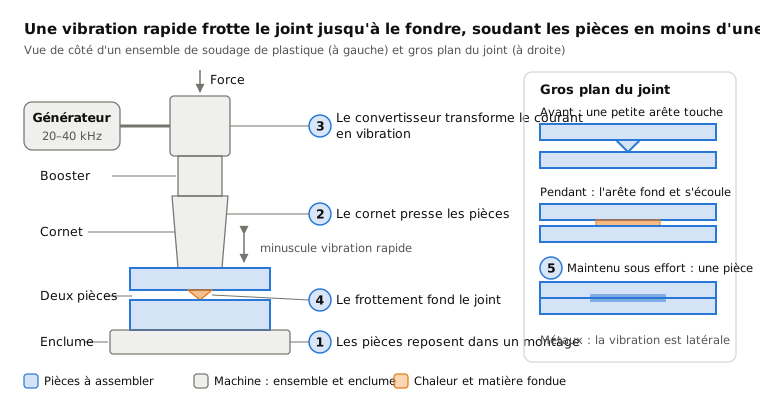
 7.7Soudage par ultrasonsÀ l'état solide : des vibrations rapides lient de petits joints en moins d'une secondeOuvrir la leçon
 7.8Soudage par explosion (placage)À l'état solide : une explosion projette une plaque sur une autreOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.