

Soudage par friction-malaxage
À l'état solide : un outil en rotation malaxe ensemble des bords ramollis
Le soudage par friction-malaxage assemble des plaques de métal en poussant un outil en rotation le long du joint : la friction ramollit le métal et l'outil malaxe les deux bords en un seul, sans jamais les faire fondre. C'est comme pétrir deux morceaux d'argile ensemble. Inventé en 1991 chez TWI au Royaume-Uni, il construit aujourd'hui des réservoirs de carburant de fusées, des caisses de trains et des plateaux de batteries de voitures électriques.
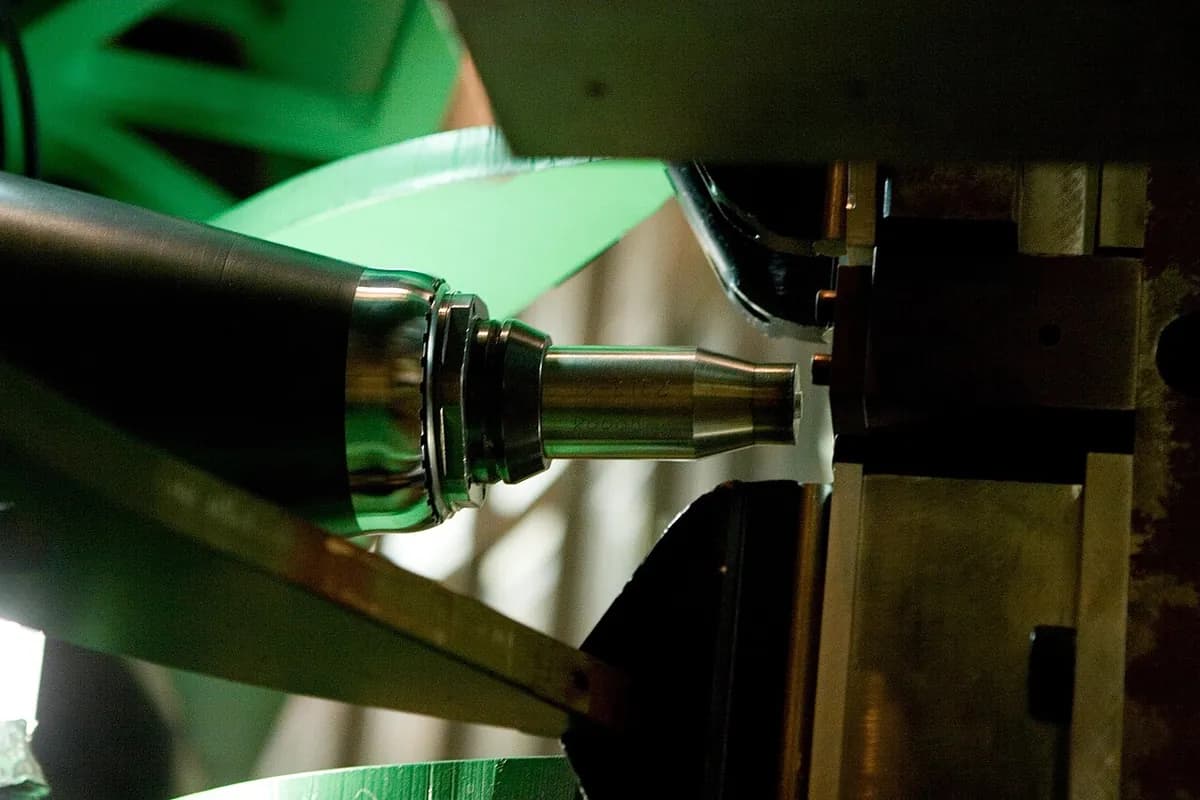
Comment ça marche
Brider fermement. Les plaques sont mises bout à bout sur une barre d'appui et fortement bridées, car l'outil les repousse avec de grands efforts.
Tourner et plonger. Un outil dur, tournant typiquement de quelques centaines à environ 2 000 tr/min, enfonce son pion dans le joint jusqu'à ce que l'épaulement, plus large, touche la surface.
Chauffer par friction. L'épaulement qui frotte sur le métal le chauffe à environ 70–90 % de sa température de fusion. Le métal devient mou comme de la pâte à modeler mais reste solide.
Avancer et malaxer. L'outil se déplace le long du joint. Le pion fileté balaie le métal ramolli de l'avant vers l'arrière, mélangeant les deux bords.
Forger et finir. L'épaulement presse le métal malaxé vers le bas pendant qu'il refroidit en un joint solide à grains fins. À la fin, l'outil se retire, laissant un petit trou de sortie, souvent sur une languette de rebut.
Pourquoi l'absence de fusion aide. La fusion et le refroidissement causent la plupart des défauts de soudure : bulles de gaz, fissures et grains de coulée fragiles. Les soudures par friction-malaxage les évitent, donc les alliages d'aluminium difficiles à souder par fusion s'assemblent bien, avec peu de déformation et sans fumées, étincelles ni métal d'apport.
Chiffres clés
- Matériaux
- Surtout des alliages d'aluminium ; aussi le magnésium, le cuivre et des paires différentes ; acier et titane avec des outils spéciaux coûteux
- Pièces typiques
- Réservoirs de carburant de fusées, caisses de wagons, panneaux de ponts de navires, plateaux de batteries, dissipateurs thermiques
- Taille de pièce
- Tôles d'environ 1 mm jusqu'à des plaques d'aluminium de plusieurs centimètres d'épaisseur ; joints de plusieurs mètres de long
- Précision
- Faible déformation ; position du joint à une fraction de millimètre près sur les machines CNC
- État de surface
- Joint lisse avec de fines ondulations en demi-lune, légèrement en dessous de la surface ; petite bavure (bavures) sur les bords
- Taille de série adaptée
- Séries moyennes à grandes de longs joints droits ou légèrement courbes
- Coût d'outillage et de machine
- De dizaines de milliers de dollars pour une conversion CNC à bien plus d'un million pour de grandes machines dédiées
- Vitesse
- Typiquement 0,1–2 m de joint par minute, en une seule passe
Atouts et limites
Atouts
- Pas de fusion, donc pas de porosité ni de fissures à chaud
- Assemble des alliages d'aluminium difficiles à souder par fusion
- Faible déformation, et soudures résistantes à grains fins
- Pas de métal d'apport, pas de gaz, pas de fumées ni d'étincelles
Limites
- Demande des machines lourdes et rigides et un bridage fort
- Laisse un trou de sortie à la fin de chaque joint
- Meilleur sur les joints simples, droits ou plans
- L'acier et le titane usent vite les outils
Où on l'utilise
- EspaceRéservoirs de carburant et de comburant de lanceurs
- RailCaisses en aluminium de trains à grande vitesse et de trains de banlieue
- Construction navaleGrands panneaux de ponts et de coques en aluminium
- AutomobilePlateaux de batteries de voitures électriques, roues, pièces de suspension
- Électronique et chauffageDissipateurs thermiques, plaques froides, échangeurs de chaleur de chaudières
Comment le reconnaître
- Un joint lisse et plat avec de fines marques en demi-lune régulièrement espacées, toutes orientées dans le même sens.
- Un léger creux là où l'épaulement a pressé, avec de fines bavures recourbées le long des bords.
- Un trou de sortie rond à la fin du joint, sauf s'il a été coupé.
À comparer avec
À regarder
TheGrenzebachGroup · Le principe, expliqué par un fabricant de machines
RIFTEC GmbH - Videos · Plongée, avance et joint à l'état solide, étape par étape
Manufacturing Technology, Inc. (MTI) · Une vraie soudure de la plongée au trou de sortie
ESAB · Une machine industrielle au travail
Voir de vraies photos
- Wikipédia : Soudage par friction-malaxage — l'outil, la zone malaxée, et les usages ferroviaires, spatiaux, navals et automobiles
- Recherche de photos sur Wikimedia Commons
À retenir
- C'est la friction, pas une flamme ni un arc, qui chauffe le métal, et il ne fond jamais.
- Le pion malaxe les deux bords ramollis en un seul, et l'épaulement les forge vers le bas.
- Il excelle sur les longs joints d'aluminium : solides, propres et avec peu de déformation.
Plus dans Assemblage
Les 100 procédés
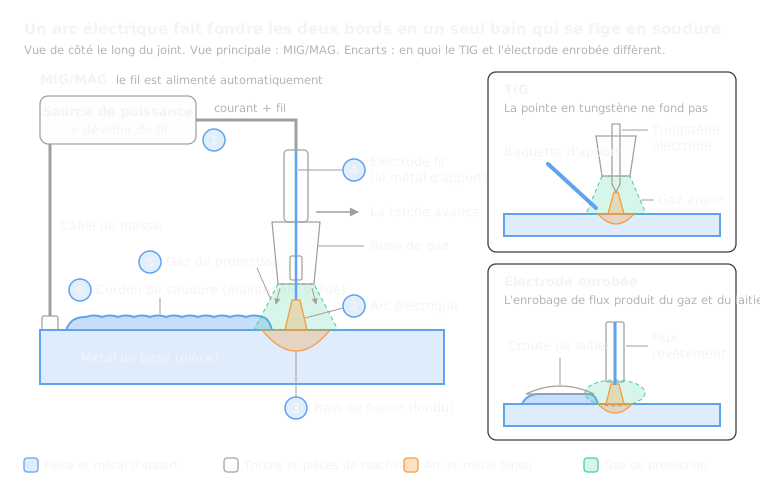 7.1ShortSoudage à l'arc (MIG/MAG, TIG, électrode enrobée)Fusion : un arc électrique fait fondre les bords et en général un métal d'apportOuvrir la leçon
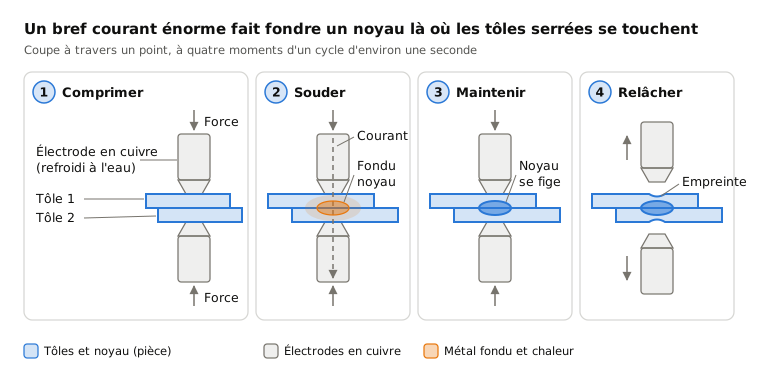
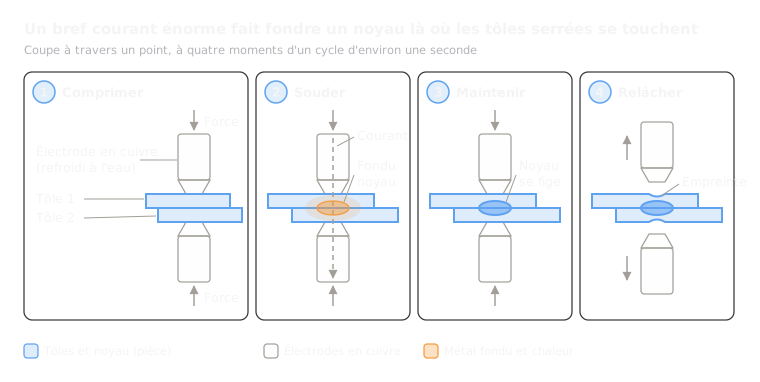 7.2Soudage par points par résistanceFusion : une impulsion de courant fait fondre un noyau entre des tôles serréesOuvrir la leçon
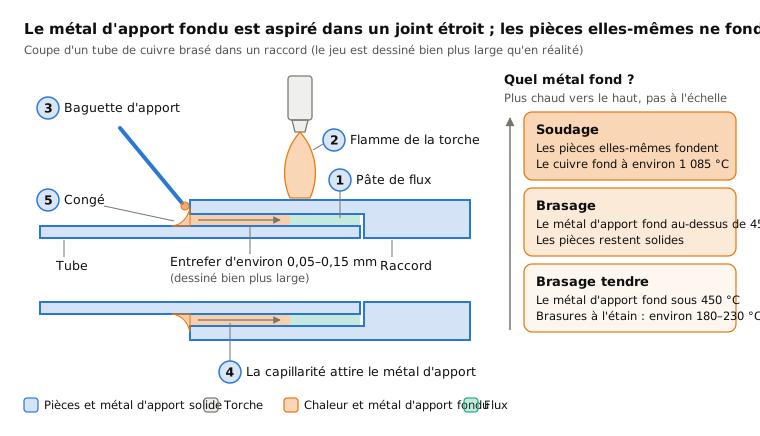
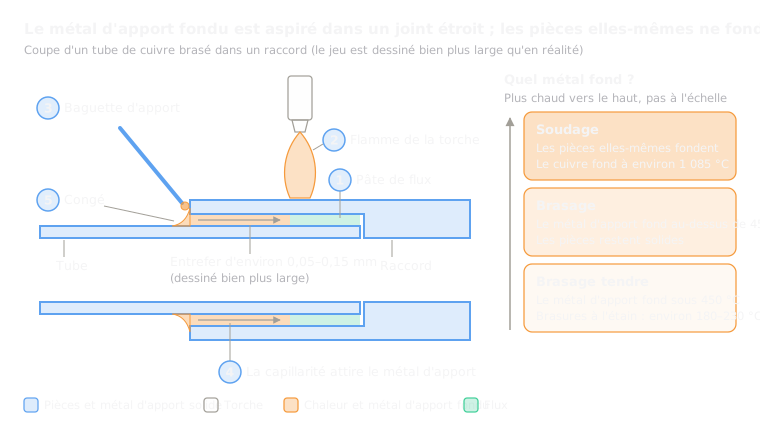 7.3Brasage fort et brasage tendreMétal d'apport seul : un métal d'apport à plus basse température de fusion s'écoule dans un interstice étroitOuvrir la leçon
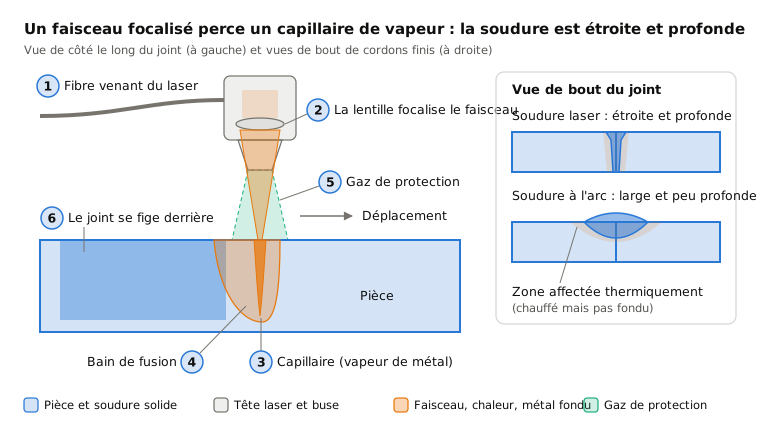
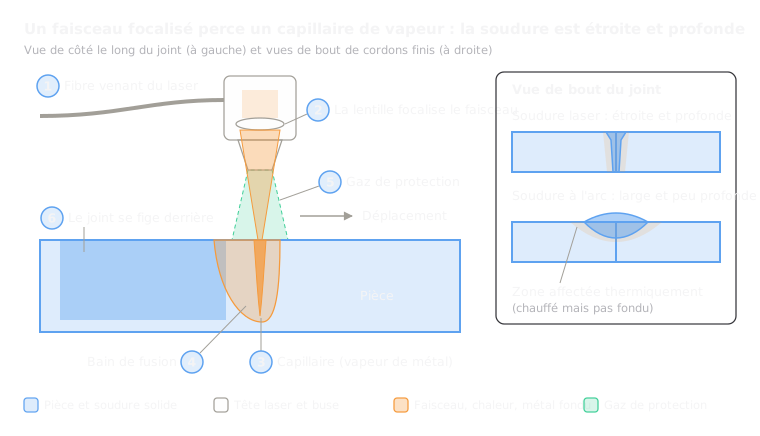 7.4Soudage laserFusion : un laser focalisé perce un capillaire de vapeur pour des soudures étroites et profondesOuvrir la leçon
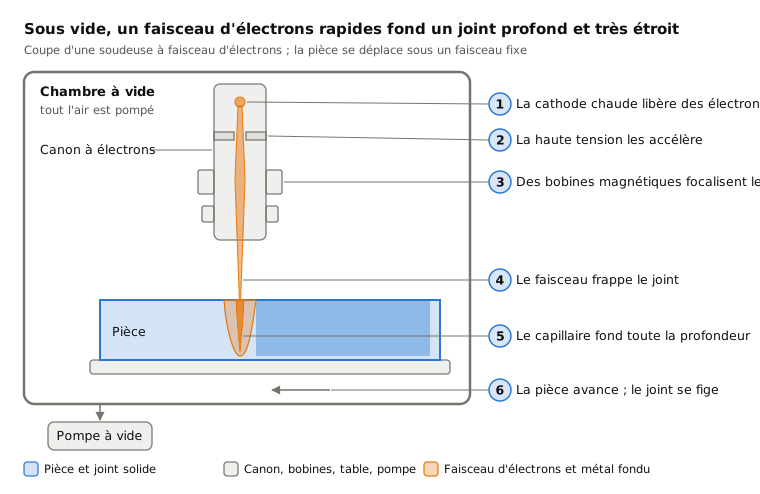
 7.5Soudage par faisceau d'électronsFusion : un faisceau d'électrons sous vide soude du métal très épaisOuvrir la leçon
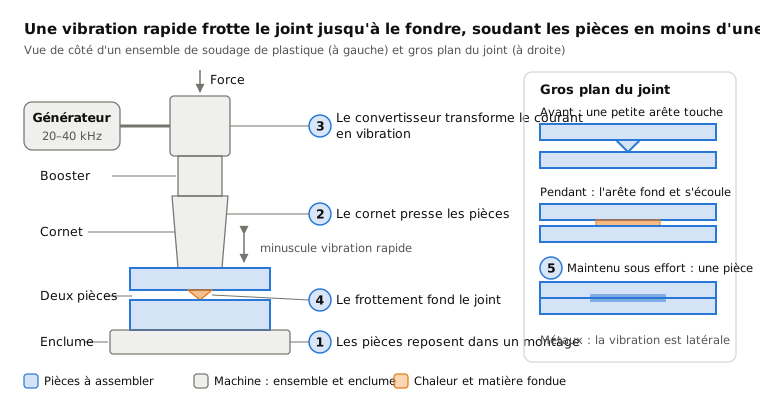
 7.7Soudage par ultrasonsÀ l'état solide : des vibrations rapides lient de petits joints en moins d'une secondeOuvrir la leçon
 7.8Soudage par explosion (placage)À l'état solide : une explosion projette une plaque sur une autreOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.