

Soudage par points par résistance
Fusion : une impulsion de courant fait fondre un noyau entre des tôles serrées
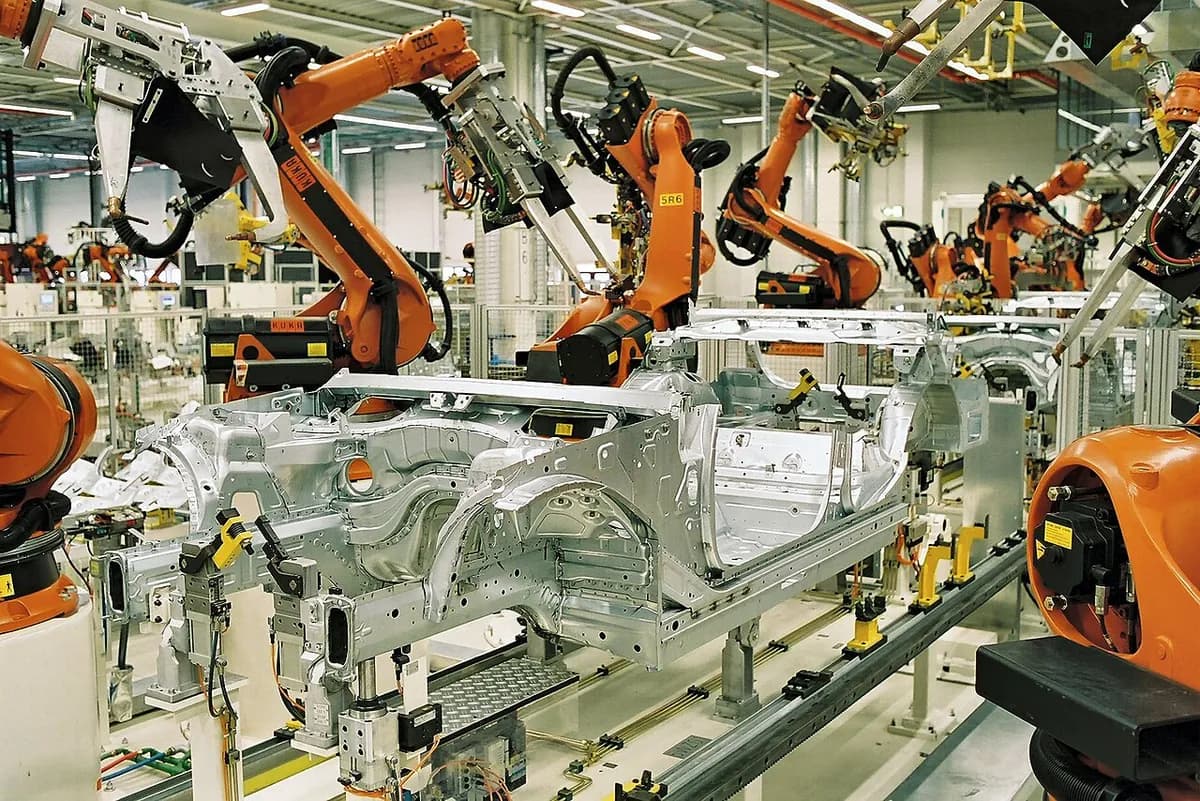
Le soudage par points par résistance assemble deux tôles qui se chevauchent en de petits points, en les serrant entre des électrodes en cuivre et en y faisant passer un courant électrique énorme. Chaque point prend bien moins d'une seconde et ne nécessite ni métal d'apport ni gaz. C'est ainsi que l'on construit les carrosseries : regardez dans l'ouverture d'une portière de voiture, vous verrez des rangées de petites empreintes rondes.
Comment ça marche
Écraser. Un robot ou une presse referme deux électrodes en alliage de cuivre refroidies à l'eau sur les tôles qui se chevauchent. Elles pressent avec une force de quelques kilonewtons, soit à peu près le poids de quelques centaines de kilogrammes.
Souder. Un courant d'environ 5 000–20 000 ampères circule pendant un dixième à quelques dixièmes de seconde, sous seulement quelques volts. La résistance (l'opposition d'un matériau au courant) le transforme en chaleur, comme dans le fil d'un grille-pain. Le contact entre les deux tôles est le plus résistant, il chauffe donc en premier. Il s'y forme un noyau en forme de lentille (une petite poche de métal fondu), généralement de 4 à 8 mm de diamètre.
Maintenir. Le courant s'arrête, mais les électrodes continuent de presser pendant que le noyau refroidit et se solidifie. L'eau qui circule dans les électrodes évacue la chaleur : le cuivre reste froid et ne se soude pas à la tôle.
Démouler. Les électrodes s'ouvrent et laissent une légère empreinte sur chaque face. Le robot passe au point suivant, généralement quelques centimètres plus loin le long de la bride (le bord plat qui se chevauche).
Pourquoi seul le milieu fond. Le cuivre conduit l'électricité et la chaleur plusieurs fois mieux que l'acier : les électrodes chauffent à peine. Le contact entre les tôles est le point le plus chaud, si bien que le noyau grossit de l'intérieur vers l'extérieur, à l'abri des regards.
Chiffres clés
- Matériaux
- Tôle d'acier à bas carbone et d'acier zingué, acier inoxydable ; aluminium avec des machines spéciales à fort courant ; bandes de nickel pour les batteries
- Pièces typiques
- Carrosseries, portières et capots, caissons d'électroménager, étagères en acier, blocs-batteries
- Taille de pièce
- Tôles généralement de 0,5 à 3 mm d'épaisseur chacune ; assemblages aussi grands qu'une carrosserie entière
- Précision
- Point placé à environ ±1 mm par un robot ; la précision d'ensemble de la pièce vient du montage de bridage
- État de surface
- Une petite empreinte ronde sur chaque face ; généralement cachée dans une bride ou recouverte de peinture
- Taille de série adaptée
- Production de masse ; de petites machines d'établi servent aussi les ateliers de réparation et les assembleurs de batteries
- Coût d'outillage et de machine
- Quelques centaines de dollars pour une petite unité d'établi ; environ 100 000 $ ou plus pour un robot avec sa pince de soudage
- Vitesse
- Bien moins d'une seconde par point ; un robot fait environ un point toutes les 1 à 3 secondes, déplacements compris
Atouts et limites
Atouts
- Très rapide et facile à automatiser
- Ni métal d'apport, ni gaz, ni flux : coût par soudure très faible
- La chaleur reste locale : les pièces se déforment à peine
- Répétable une fois le courant, l'effort et le temps réglés
Limites
- Seulement pour les assemblages à recouvrement dans la tôle mince
- Assemble en des points, pas en un cordon continu : il n'assure donc pas l'étanchéité
- Le noyau est caché à l'intérieur : la qualité est difficile à vérifier sans essais destructifs
- Les pointes d'électrodes s'usent et doivent être reprofilées (remises en forme) ; l'aluminium exige un courant bien plus élevé
Où on l'utilise
- AutomobileCaisse en blanc (la coque de carrosserie nue soudée), portières, capots, armatures de sièges
- ÉlectroménagerCaissons de lave-linge, de fours et de réfrigérateurs
- BatteriesLanguettes de nickel reliant les cellules dans les packs de vélos électriques et d'outils électroportatifs
- Mobilier et coffrets métalliquesÉtagères en acier, vestiaires, armoires électriques
- RailPanneaux de caisses de wagons en acier inoxydable
Comment le reconnaître
- Des rangées de petites empreintes rondes, d'environ 5 à 8 mm de diamètre, régulièrement espacées le long d'une bride.
- La même empreinte apparaît sur les deux faces de l'assemblage.
- Sur le métal nu ou inoxydable, un léger anneau de couleur de chauffe autour de chaque point.
- Ouvrez une portière ou un capot : les bords de la caisse en sont bordés.
À comparer avec
À regarder
Welding Fabrication World · Le procédé, ses atouts et ses usages, pour débutants
The Weld Nugget · Comment le courant, l'effort et le temps forment le noyau
FANUC America Corporation · Des robots soudent un côté de carrosserie, avec une étincelle à chaque point
ABB Robotics · Une vraie ligne de carrosserie chez Volvo
Voir de vraies photos
- Wikipédia : Spot welding — photos de robots et de machines de soudage par points, plus un schéma du procédé
- Recherche de photos sur Wikimedia Commons
À retenir
- Le courant, l'effort de serrage et le temps sont les trois réglages de chaque point de soudure.
- La chaleur apparaît là où les tôles se touchent, car ce contact résiste le plus au courant.
- Une carrosserie tient grâce à plusieurs milliers de ces points, presque tous réalisés par des robots.
Plus dans Assemblage
Les 100 procédés
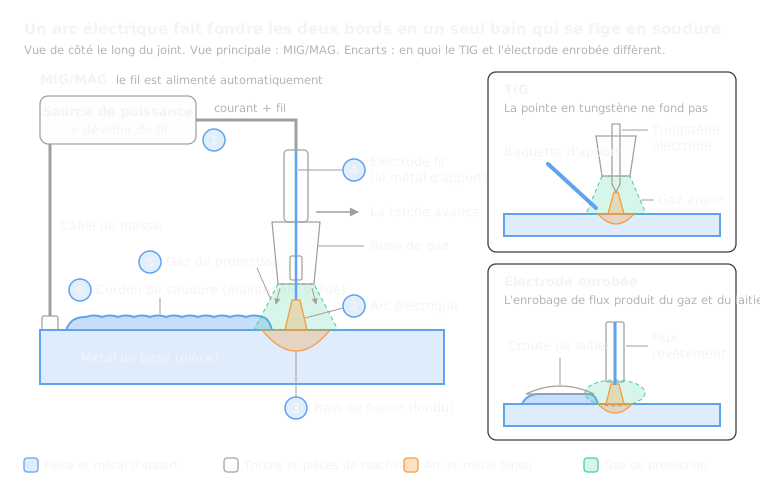 7.1ShortSoudage à l'arc (MIG/MAG, TIG, électrode enrobée)Fusion : un arc électrique fait fondre les bords et en général un métal d'apportOuvrir la leçon
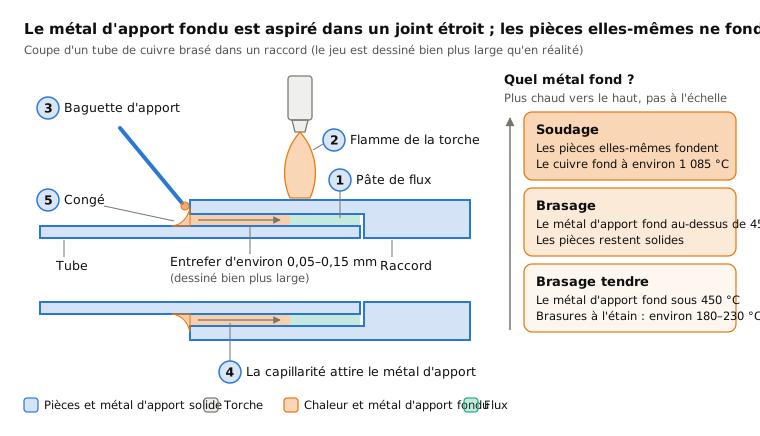
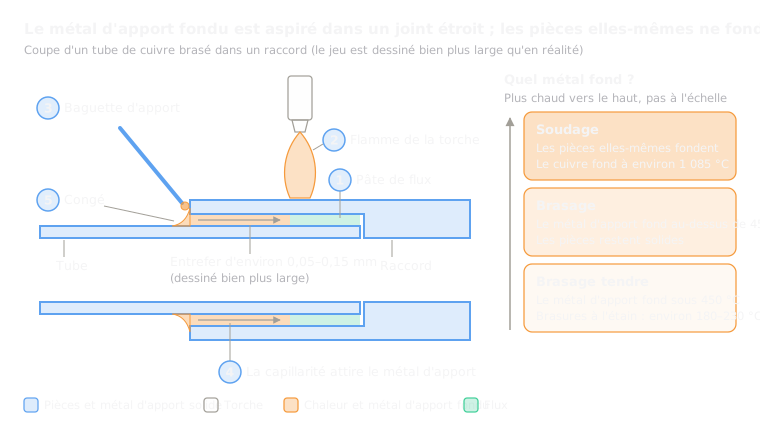 7.3Brasage fort et brasage tendreMétal d'apport seul : un métal d'apport à plus basse température de fusion s'écoule dans un interstice étroitOuvrir la leçon
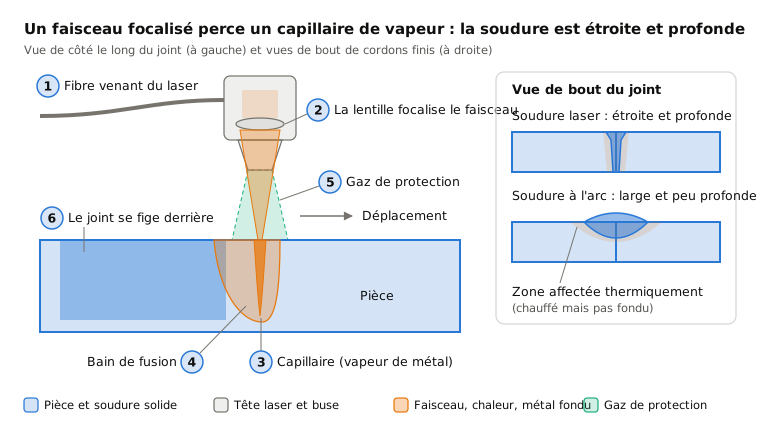
 7.4Soudage laserFusion : un laser focalisé perce un capillaire de vapeur pour des soudures étroites et profondesOuvrir la leçon
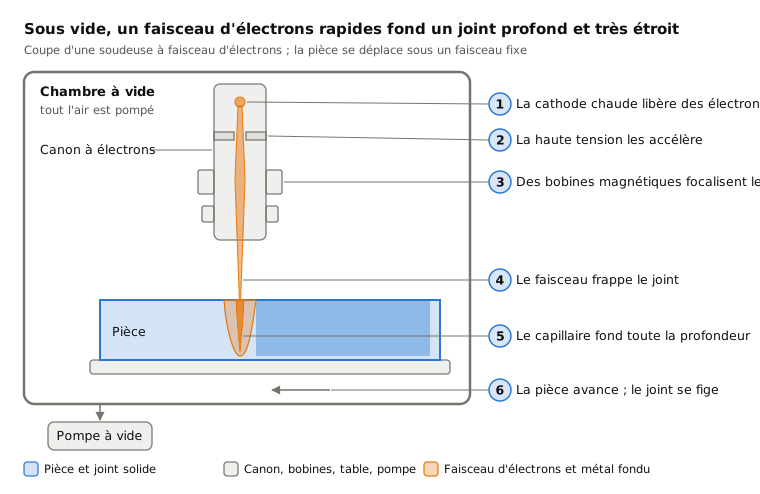
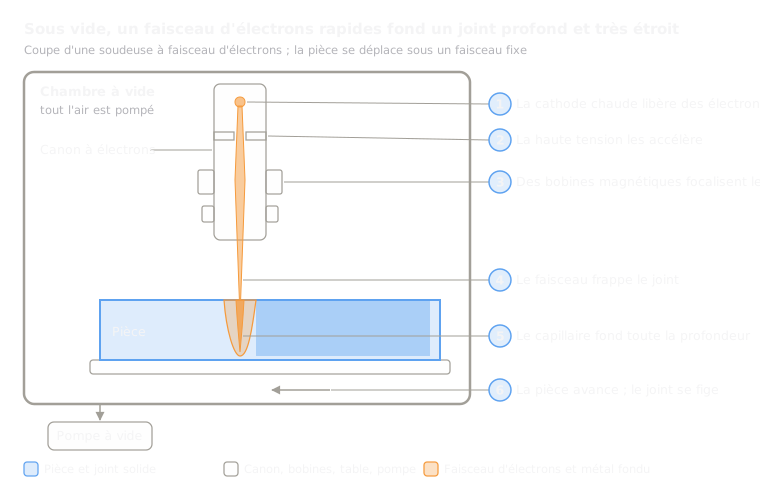 7.5Soudage par faisceau d'électronsFusion : un faisceau d'électrons sous vide soude du métal très épaisOuvrir la leçon
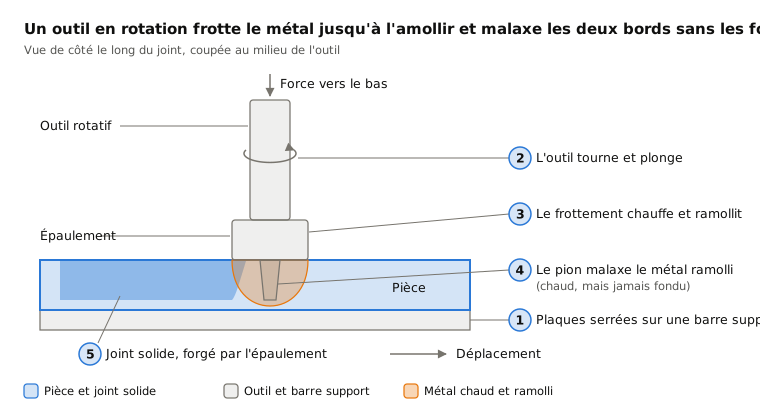
 7.6Soudage par friction-malaxageÀ l'état solide : un outil en rotation malaxe ensemble des bords ramollisOuvrir la leçon
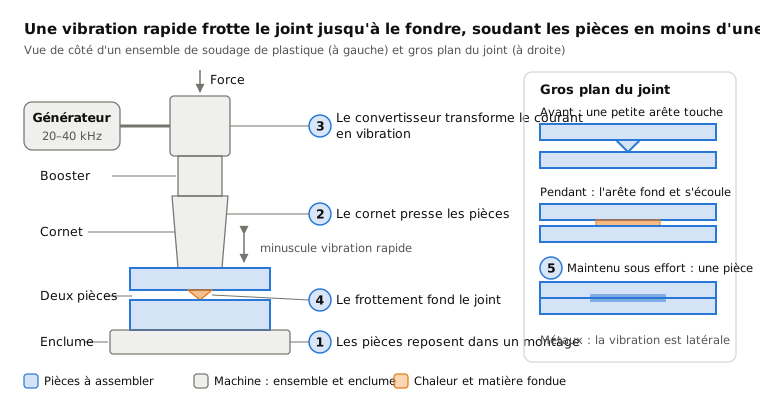
 7.7Soudage par ultrasonsÀ l'état solide : des vibrations rapides lient de petits joints en moins d'une secondeOuvrir la leçon
 7.8Soudage par explosion (placage)À l'état solide : une explosion projette une plaque sur une autreOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.