

Moulage par injection de métal (MIM)
Mouler une pâte de poudre et de liant, retirer le liant, fritter
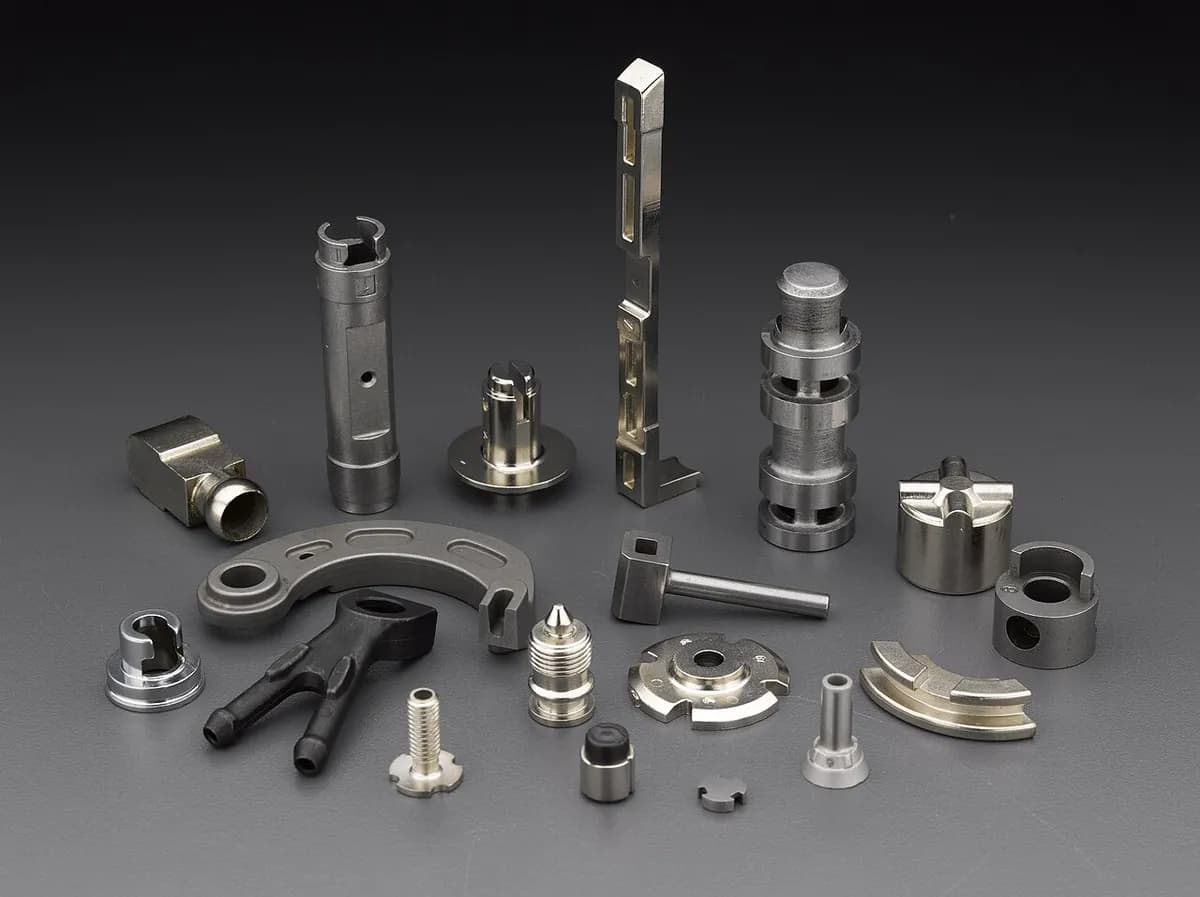
Le moulage par injection de métal (MIM) façonne le métal comme du plastique : une pâte chaude de poudre métallique et de liant plastique est injectée dans un moule. Puis le plastique est retiré et le métal est fritté, donc la pièce rétrécit en un métal presque plein. Il fabrique de minuscules pièces complexes comme des éléments de boîtiers de montres, des charnières de téléphones et des mâchoires d'outils chirurgicaux.
Comment ça marche
Mélanger la matière première. De la poudre métallique très fine, aux grains typiquement de moins de 20 µm (un quart de la largeur d'un cheveu), est malaxée avec un liant de cire et de plastique. La pâte contient environ 60 % de métal en volume et est découpée en granulés.
Mouler. Une presse à injecter (un fourreau chauffé avec une vis qui tourne) fait fondre le liant et pousse la pâte dans un moule en acier. Il en sort une pièce « verte » : la forme complète, mais 15–20 % plus grosse que la pièce finale. Les canaux (canaux d'alimentation) sont broyés et réutilisés.
Déliantage. La plus grande partie du liant est retirée, généralement avec un solvant ou une vapeur chimique d'abord, puis avec une chaleur douce. Il reste une pièce « brune » fragile : des grains de métal tenus par une trace de liant, pleine de pores ouverts.
Fritter. La pièce va dans un four sous vide ou sous hydrogène à environ 1 200–1 400 °C pour les aciers, près de (mais en dessous de) la fusion. Les grains se soudent et les pores se ferment, donc la pièce rétrécit régulièrement d'environ 15–20 % et finit dense à 95–99 %. Un traitement thermique, un dépôt ou un léger usinage peuvent suivre.
Chiffres clés
- Matériaux
- Surtout des aciers inoxydables (comme le 17-4PH et le 316L) et des aciers faiblement alliés ; aussi le titane, les alliages de tungstène, le cobalt-chrome et les alliages magnétiques
- Pièces typiques
- Éléments de boîtiers de montres, charnières, petits engrenages, brackets orthodontiques, mâchoires d'outils chirurgicaux, pièces de serrures et d'armes à feu
- Taille de pièce
- Petites : typiquement 0,1–100 g, de la taille d'un bout de doigt à celle d'une paume
- Précision
- Environ ±0,3–0,5 % d'une cote (environ ±0,05 mm sur un détail de 10 mm)
- État de surface
- Lisse, environ Ra 0,8–1,6 µm (Ra est la hauteur moyenne des aspérités de surface), copiant le moule
- Taille de série adaptée
- Gros volume : typiquement de 10 000 à des millions de pièces par an
- Coût d'outillage et de machine
- Moule d'environ 10 000–100 000 $ ; les presses à injecter, les unités de déliantage et les fours coûtent chacun des centaines de milliers de dollars
- Vitesse
- Moulage : une injection toutes les 10–60 s, souvent plusieurs pièces par injection ; le déliantage et le frittage prennent de nombreuses heures, souvent un jour ou plus par lot
Atouts et limites
Atouts
- Formes 3D complexes, parois minces et détails fins qui seraient coûteux à usiner
- Densité de 95–99 %, donc la résistance approche celle du métal massif
- Traite des alliages difficiles à usiner, comme l'acier inoxydable et le titane
- Peu de déchets : les canaux sont recyclés en nouvelle matière première
Limites
- Uniquement de petites pièces : les sections épaisses se délientent lentement et peuvent se fissurer ou s'affaisser
- Le retrait de 15–20 % doit être prédit exactement à la conception du moule
- Moule coûteux et long cycle de déliantage et de frittage ; demande de gros volumes
- Les poudres fines coûtent plus cher que les poudres ordinaires de pressage et frittage
Où on l'utilise
- Électronique grand publicCharnières de téléphones, tiroirs de cartes SIM, pièces d'appareils photo et de connecteurs
- Médical et dentaireBrackets orthodontiques, mâchoires et poignées d'outils chirurgicaux
- Montres et bijouxBoîtiers de montres, boucles, maillons de bracelets
- AutomobileAubes de turbocompresseurs, pièces d'injecteurs, pièces de serrures et de capteurs
- Armes à feuDétentes, chiens, sûretés et autres petites pièces de mécanismes
- Outils et serruresPièces de serrures, petits engrenages, pièces d'outils électroportatifs
Comment le reconnaître
- De petites pièces d'acier complexes aux surfaces lisses et satinées et aux détails nets, comme une pièce en plastique moulé faite de métal.
- De minuscules marques rondes d'éjecteurs et une petite cicatrice de point d'injection là où la pâte est entrée dans le moule.
- Une faible ligne de joint là où les deux moitiés du moule se sont rejointes.
- Une épaisseur de paroi régulière, des nervures et des poches évidées, typiques des pièces moulées plutôt qu'usinées.
À comparer avec
À regarder
AMT Pte. Ltd. · Les quatre étapes et les sortes de pièces que fait le MIM
GKN Powder Metallurgy · Comment le liant s'en va et de combien la pièce rétrécit
MPP · De vraies presses, fours et pièces finies
Zimmer Group · La chaîne complète d'un fabricant, de la cellule de moulage à la pièce
Voir de vraies photos
- Wikipédia : Moulage par injection de métal — aperçu des étapes, des matériaux et des usages
- Recherche de photos sur Wikimedia Commons
À retenir
- Le MIM, c'est du moulage par injection de plastique avec une pâte chargée de métal, suivi du retrait du liant et du frittage.
- La pièce rétrécit de 15–20 % dans le four, donc le moule est fait plus grand d'exactement autant.
- C'est le procédé de référence pour les petites pièces métalliques complexes en grand nombre.
Plus dans Poudres et céramiques
Les 100 procédés
 9.1Métallurgie des poudres (compression et frittage)On comprime la poudre dans une matrice, puis on la fritte dans un four à tapisOuvrir la leçon
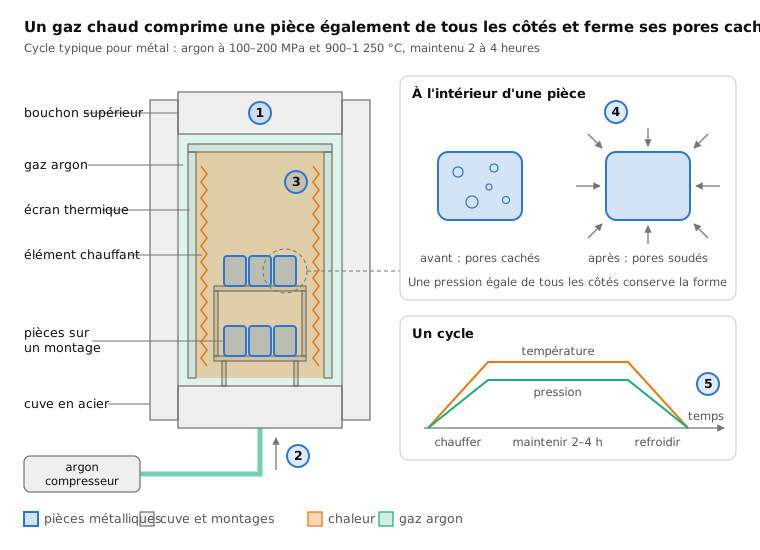
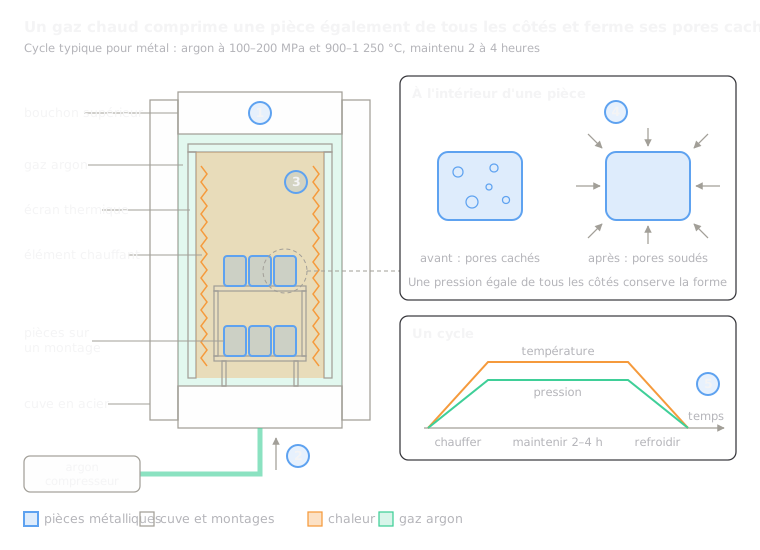 9.3Compression isostatique à chaud (HIP)Presser avec de l'argon chaud de tous côtés pour fermer les poresOuvrir la leçon
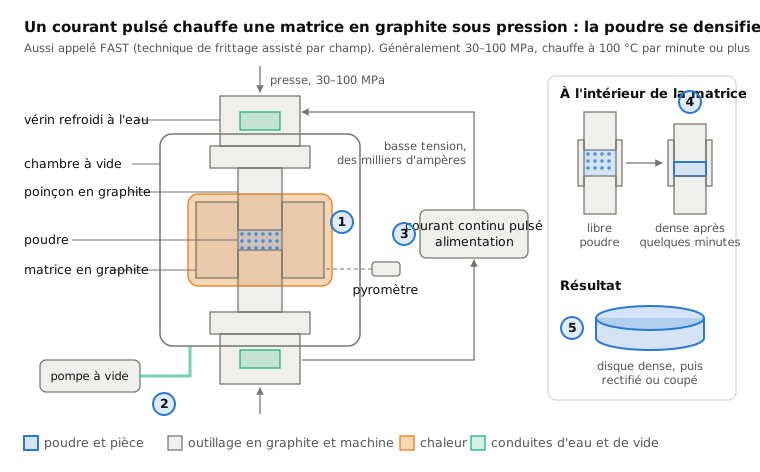
 9.4Frittage flash (SPS)Un courant pulsé chauffe en quelques minutes une matrice en graphite sous pressionOuvrir la leçon
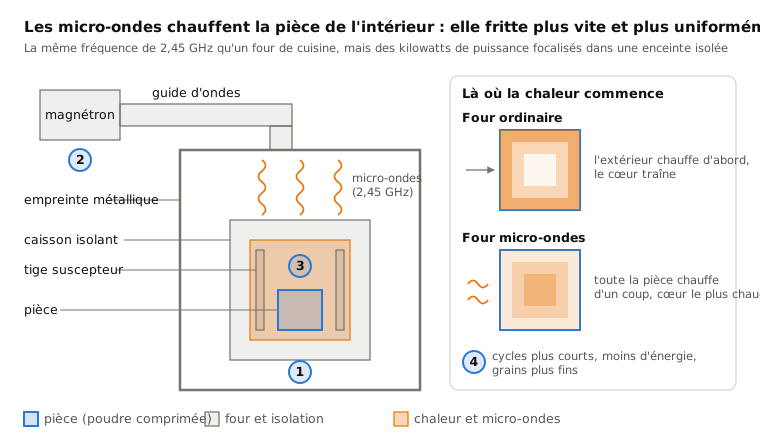
 9.5Frittage micro-ondesLes micro-ondes chauffent la pièce de l'intérieurOuvrir la leçon
 9.6Procédé sol-gelUn liquide prend en gel, puis est séché et cuitOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.