

Compression isostatique à chaud (HIP)
Presser avec de l'argon chaud de tous côtés pour fermer les pores
La compression isostatique à chaud (HIP) place des pièces finies ou presque finies dans une enceinte sous pression et les comprime avec de l'argon chaud. La pression pousse également dans toutes les directions (« isostatique »), donc les pores cachés s'effondrent et se soudent tandis que la forme reste la même. Les aubes de turbines de moteurs d'avions et les implants en titane imprimés en 3D sont couramment traités ainsi.
Comment ça marche
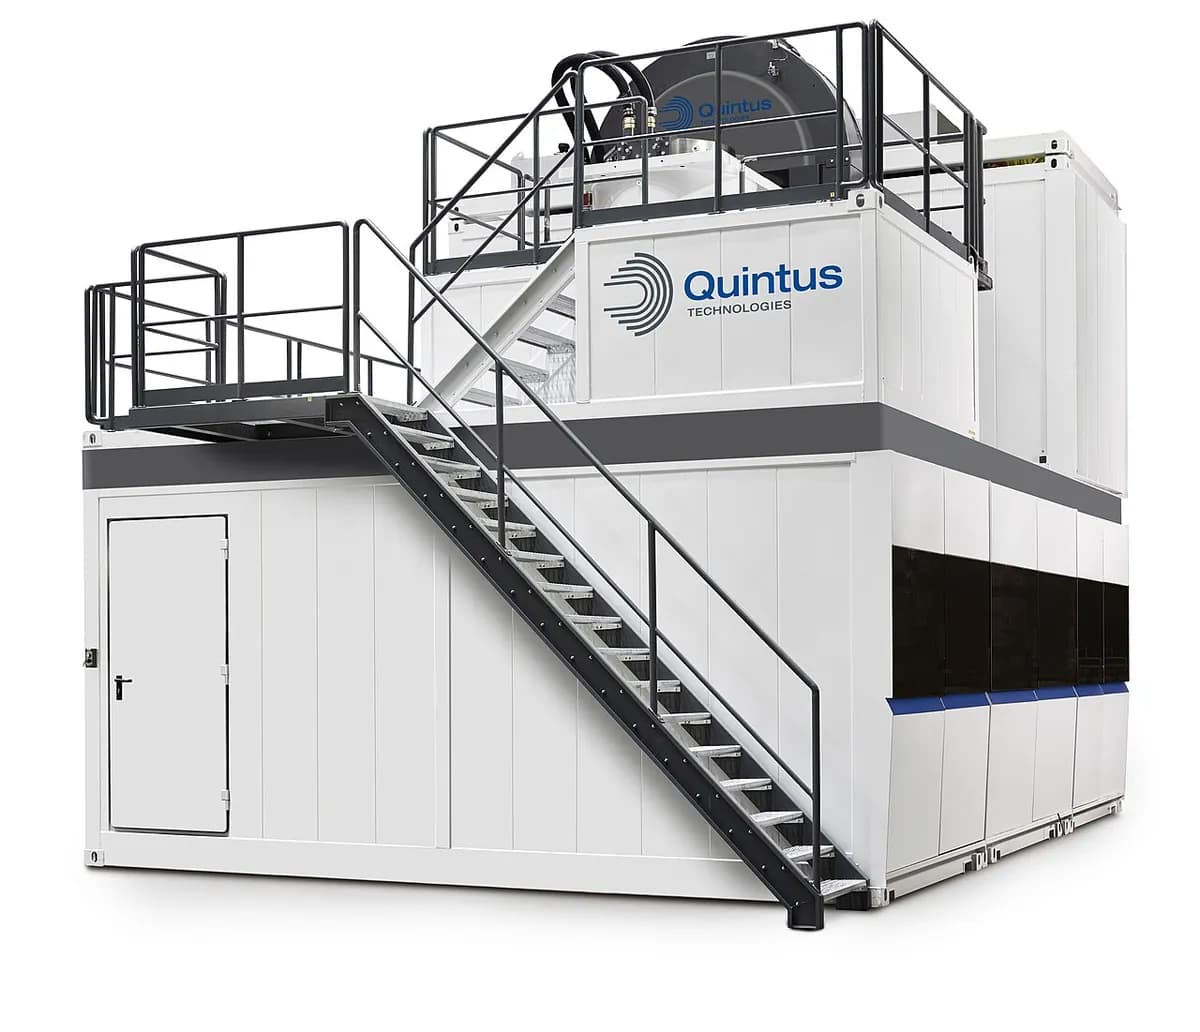
Charger et fermer. Les pièces entrent sur un montage, et l'enceinte est fermée avec d'épais bouchons d'acier ; dans les grandes unités un lourd bâti maintient les bouchons en place. La charge peut être des pièces coulées, des pièces imprimées en 3D, ou de la poudre métallique scellée dans une boîte en acier.
Remplir d'argon. L'air est pompé, et un compresseur injecte de l'argon, un gaz inerte qui ne réagit pas avec le métal chaud.
Chauffer et mettre sous pression. Un four dans un écran thermique porte les pièces à environ 900–1 250 °C pour les aciers, le titane et les alliages de nickel (environ 500 °C pour l'aluminium). Chauffer le gaz piégé élève sa pression à typiquement 100–200 MPa, soit environ 1 000–2 000 fois la pression atmosphérique.
Maintenir. Pendant typiquement 2–4 heures, le métal chaud est assez mou pour fluer (s'écouler très lentement) dans ses pores. Les parois des pores se touchent et se lient par diffusion (des atomes qui migrent à travers), laissant du métal plein. Les pores ouverts vers la surface ne peuvent pas se fermer, car le gaz y pénètre.
Refroidir et décharger. Le four refroidit, l'argon est récupéré pour être réutilisé, et les pièces ressortent avec la même forme à pleine densité pour l'essentiel. Les boîtes de poudre sont ensuite retirées par usinage ou à l'acide.
Chiffres clés
- Matériaux
- Pièces coulées et imprimées en 3D en titane, alliages de nickel, aciers et aluminium ; poudres métalliques en boîtes scellées ; céramiques techniques
- Pièces typiques
- Aubes de turbines, implants médicaux, corps de vannes, blocs d'acier à outils, pièces métalliques imprimées
- Taille de pièce
- De petits implants à des pièces de plusieurs tonnes ; les plus grandes enceintes accueillent des charges d'environ 2 m de large
- Précision
- La forme est conservée ; les pièces ne rétrécissent que de leur volume de pores, en général une infime fraction de pourcent pour les pièces coulées
- État de surface
- Laissée telle quelle : le HIP ne touche pas à la surface
- Taille de série adaptée
- Toutes : une pièce ou une charge de four complète, souvent traitée par des sociétés de services HIP spécialisées
- Coût d'outillage et de machine
- Pas d'outillage propre à la pièce ; machines de centaines de milliers de dollars (unités de laboratoire) à plusieurs millions (unités de production)
- Vitesse
- Un cycle prend typiquement 6–12 heures avec chauffage et refroidissement ; moins dans les unités à refroidissement rapide
Atouts et limites
Atouts
- Élimine les pores internes, atteignant pour l'essentiel 100 % de densité
- Gains importants en durée de vie en fatigue (résistance aux charges répétées) et en fiabilité
- Pas d'outillage propre à la pièce : toute forme convient si elle tient dans l'enceinte
- Peut transformer de la poudre en pièce solide, ou lier deux métaux ensemble
Limites
- Ne peut pas fermer les pores qui communiquent avec la surface
- Cycles longs et coûteux, généralement une étape supplémentaire après la coulée ou l'impression
- Machines très coûteuses, donc la plupart des entreprises font appel à un prestataire
- Les boîtes de poudre ajoutent du coût et doivent être usinées ou dissoutes
Où on l'utilise
- AéronautiqueAubes et directrices de turbines coulées, pièces de structure de moteurs coulées
- MédicalImplants de hanche et de genou en titane et en cobalt-chrome coulés ou imprimés en 3D
- Fabrication additivePost-traitement standard des pièces imprimées en titane et en alliages de nickel
- Pétrole, gaz et énergieCorps de vannes, pièces de pompes et collecteurs faits à partir de poudre par HIP
- OutillageAciers à outils et aciers rapides issus de poudre, à structure fine et régulière
Comment le reconnaître
- Le HIP ne laisse aucune marque visible : la pièce ressemble exactement à la pièce coulée ou imprimée qu'elle était.
- La preuve est à l'intérieur : une coupe polie, ou une radiographie, ne montre aucun pore.
- Les grosses pièces faites de poudre par HIP montrent des surfaces usinées partout, car la boîte en acier a été enlevée ; les plans et les certificats disent souvent « HIPé ».
À comparer avec
À regarder
Everyday Metallurgy · Pourquoi la chaleur plus une pression égale ferme les pores internes
Quintus Technologies · L'enceinte, le four et le cycle d'argon, par un fabricant de machines
Hiperbaric · Une animation d'un cycle complet de chauffage, de pression et de refroidissement
TWI Ltd · Comment de la poudre scellée dans une boîte devient une pièce solide, presque à la cote finale
Voir de vraies photos
- Wikipédia : Compression isostatique à chaud — histoire, pressions et températures typiques et usages ; peu de photos
- Recherche de photos sur Wikimedia Commons
À retenir
- Le HIP comprime les pièces avec de l'argon chaud de tous côtés à la fois, donc la forme est conservée.
- Il ferme les pores internes, donnant une densité pratiquement complète et une bien plus longue durée de vie en fatigue.
- C'est une longue étape par lots, coûteuse, utilisée là où une pièce ne doit pas défaillir.
Plus dans Poudres et céramiques
Les 100 procédés
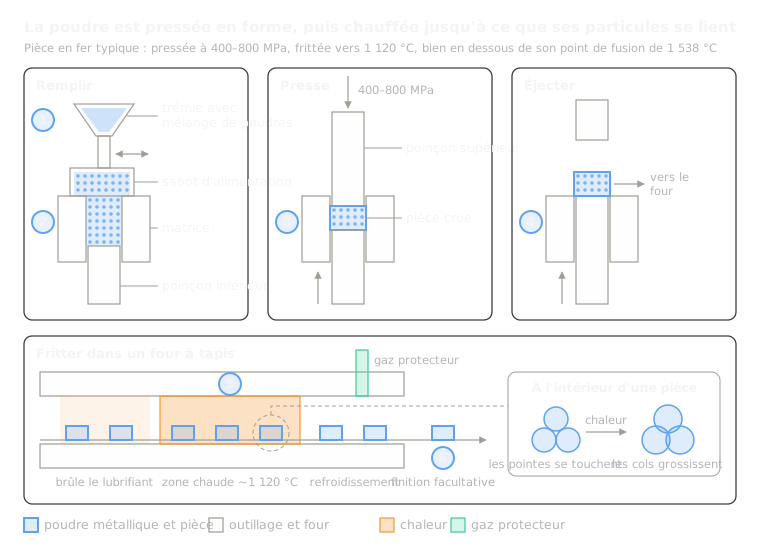 9.1Métallurgie des poudres (compression et frittage)On comprime la poudre dans une matrice, puis on la fritte dans un four à tapisOuvrir la leçon
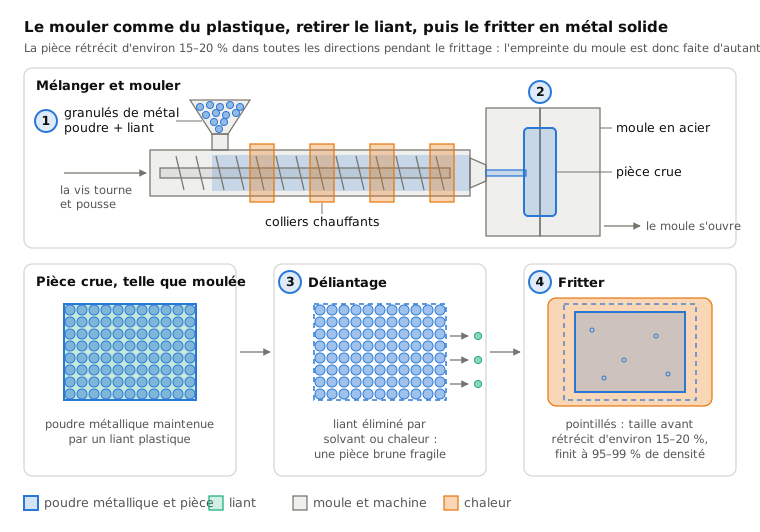
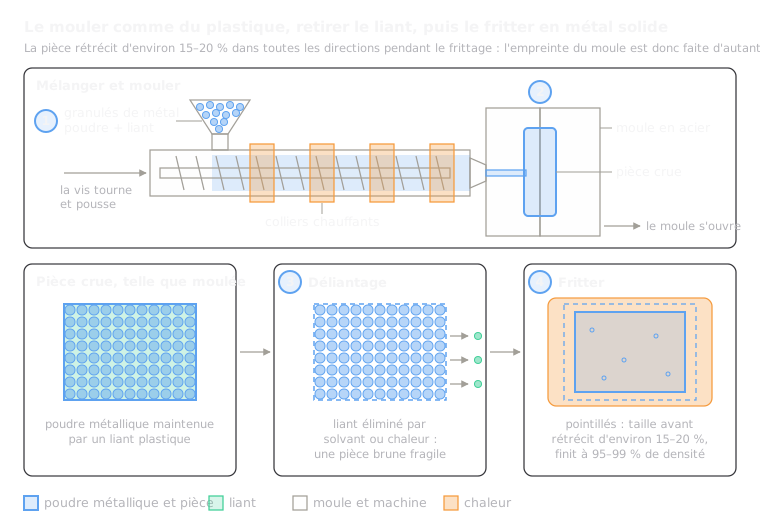 9.2Moulage par injection de métal (MIM)Mouler une pâte de poudre et de liant, retirer le liant, fritterOuvrir la leçon
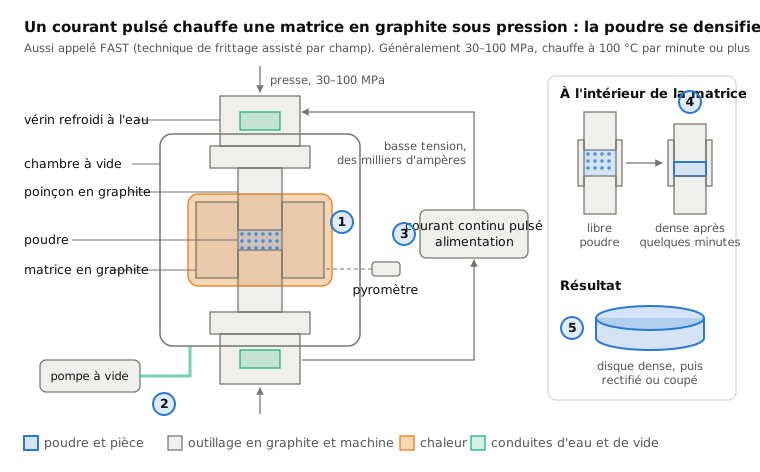
 9.4Frittage flash (SPS)Un courant pulsé chauffe en quelques minutes une matrice en graphite sous pressionOuvrir la leçon
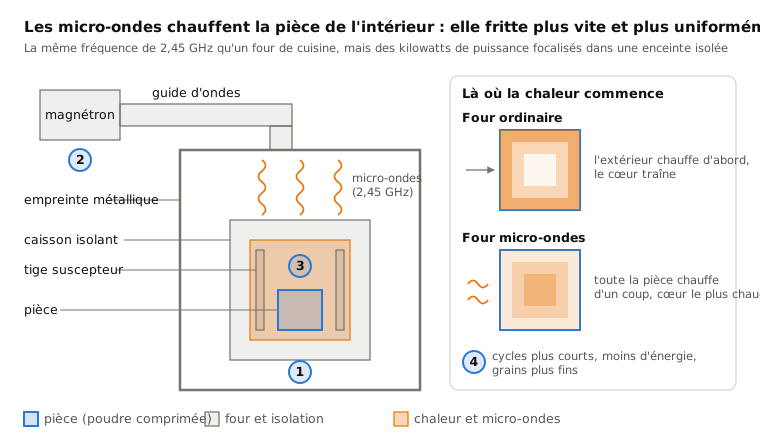
 9.5Frittage micro-ondesLes micro-ondes chauffent la pièce de l'intérieurOuvrir la leçon
 9.6Procédé sol-gelUn liquide prend en gel, puis est séché et cuitOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.