

Métallurgie des poudres (compression et frittage)
On comprime la poudre dans une matrice, puis on la fritte dans un four à tapis
La métallurgie des poudres fabrique des pièces métalliques sans jamais fondre le métal : on comprime une poudre fine dans une matrice, puis on la chauffe jusqu'à ce que les particules se soudent entre elles. Les petits engrenages des perceuses sans fil et les coussinets en bronze imprégnés d'huile des ventilateurs de bureau sont fabriqués ainsi. C'est l'un des moyens les moins chers de produire de petites pièces métalliques précises par millions.
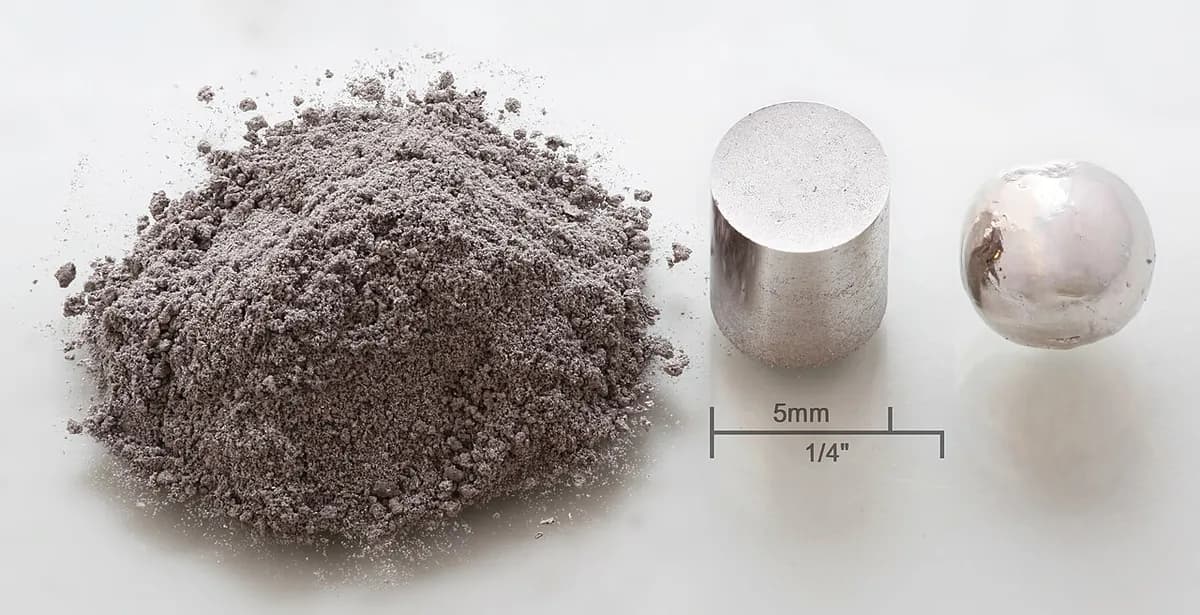
Comment ça marche
Mélanger. Une poudre métallique fine, aux grains le plus souvent inférieurs à 0,15 mm (à peu près comme de la farine), est mélangée à des poudres d'alliage comme le graphite ou le cuivre. On ajoute environ 0,5 à 1 % de cire lubrifiante pour que la poudre glisse dans la matrice.
Remplir. Un sabot d'alimentation glisse sur la matrice et verse la poudre dans l'empreinte (le creux qui donne la forme). Le poinçon inférieur se place à une profondeur réglée, si bien que chaque remplissage contient la même quantité.
Presser. Les poinçons supérieur et inférieur compriment la poudre par les deux bouts à environ 400–800 MPa (4 à 8 tonnes par centimètre carré). On obtient une pièce « crue » : elle a sa forme complète, mais n'est tenue que par l'emboîtement des grains, et elle est donc à peu près aussi fragile que de la craie.
Éjecter. Le poinçon inférieur monte et pousse la pièce dehors. Le sabot d'alimentation l'écarte en revenant se remplir, si bien que la presse produit une pièce toutes les quelques secondes.
Fritter. Un tapis à mailles fait passer les pièces dans un long four rempli de gaz protecteur (un gaz qui empêche l'oxydation, la réaction à l'origine de la rouille). Le lubrifiant brûle en premier. Ensuite, vers 1 120 °C pour le fer et l'acier, les atomes migrent à travers chaque point de contact (diffusion) et font grossir de solides « cols » entre les particules.
Finir si nécessaire. Beaucoup de pièces sont prêtes dès la sortie du four. D'autres passent par une presse de calibrage pour des cotes plus serrées, une imprégnation d'huile pour des paliers autolubrifiants, un traitement thermique pour la dureté, ou un usinage pour les trous latéraux et les filetages.
Chiffres clés
- Matériaux
- Surtout fer et acier ; aussi acier inoxydable, bronze, laiton, cuivre, aluminium, alliages magnétiques et carbure de tungstène
- Pièces typiques
- Engrenages, pignons, cames, coussinets, pièces de serrures, aimants, filtres
- Taille de pièce
- Généralement de quelques grammes à environ 2 kg, le plus souvent de la taille d'une paume ; l'effort de la presse limite la surface
- Précision
- Environ ±0,05–0,1 mm après frittage ; plus serré après calibrage
- État de surface
- Gris mat fin, environ Ra 1–3 µm (Ra est la hauteur moyenne des aspérités de surface)
- Taille de série adaptée
- Grande série : généralement d'environ 10 000 à des millions de pièces par an
- Coût d'outillage et de machine
- Jeu d'outillage d'environ 10 000 à 100 000 $ ; presses et fours coûtent de centaines de milliers à des millions de dollars
- Vitesse
- Environ 10 à 30 pièces par minute et par presse ; le passage au four dure environ 1 à 3 heures, mais tourne sans interruption
Atouts et limites
Atouts
- Forme quasi définitive : peu ou pas d'usinage et très peu de chutes
- Faible coût par pièce en grande série
- Permet des mélanges impossibles par fusion, comme le cuivre-tungstène ou un métal à porosité intégrée
- Très répétable d'une pièce à l'autre
Limites
- Les pores restants (souvent 5 à 15 % du volume) rendent les pièces moins résistantes que l'acier massif
- Les outillages sont chers : les petites séries sont rarement rentables
- Les formes doivent sortir droit de la matrice : pas de contre-dépouilles ni de trous latéraux
- La taille et la hauteur sont limitées par l'effort de la presse et par l'homogénéité du tassement de la poudre
Où on l'utilise
- AutomobileEngrenages de pompe à huile, pignons de distribution, rotors de calage de soupapes, moyeux de synchroniseurs de boîte de vitesses
- Outillage électroportatif et électroménagerEngrenages planétaires ; coussinets autolubrifiants de perceuses, ventilateurs et mixeurs
- Serrurerie et quincaillerieCames, leviers et pièces de loquet de serrures
- ÉlectriqueNoyaux de moteurs en matériau magnétique doux, aimants en ferrite et en terres rares
- FiltresFiltres en bronze poreux et en acier inoxydable, silencieux de distributeurs pneumatiques
- Outils de coupePlaquettes et pointes de forets en carbure de tungstène
Comment le reconnaître
- Une surface grise mate uniforme ; à la loupe, on peut repérer de minuscules pores.
- Des formes prismatiques : le contour reste le même de haut en bas, avec des faces planes et des décrochements seulement dans le sens du pressage.
- Des coussinets en bronze légèrement huileux au toucher, car leurs pores retiennent l'huile.
- Des chanfreins qui se terminent par un minuscule méplat au bord, car une arête de poinçon vive comme un couteau casserait.
À comparer avec
À regarder
MPIF Videos · Toute la filière, de la poudre à la pièce finie, présentée par l'association du secteur
Simeko AG · Ce qui se passe entre les particules à l'intérieur du four
Comtec Mfg., Inc. · De vraies presses de compactage, un four de frittage et des pièces finies
GKN Powder Metallurgy · Comment la poudre métallique elle-même est fabriquée, et les lignes de production modernes
Voir de vraies photos
- Wikipédia : Powder metallurgy — présentation du procédé, avec des photos de pièces frittées
- Recherche de photos sur Wikimedia Commons
À retenir
- On comprime la poudre pour lui donner sa forme, puis on la chauffe sous son point de fusion pour que les particules se lient.
- Idéal pour de petites pièces au contour simple, fabriquées par centaines de milliers avec presque aucune perte.
- Les pores restants coûtent un peu de résistance, mais ils rendent possibles les paliers autolubrifiants et les filtres.
Plus dans Poudres et céramiques
Les 100 procédés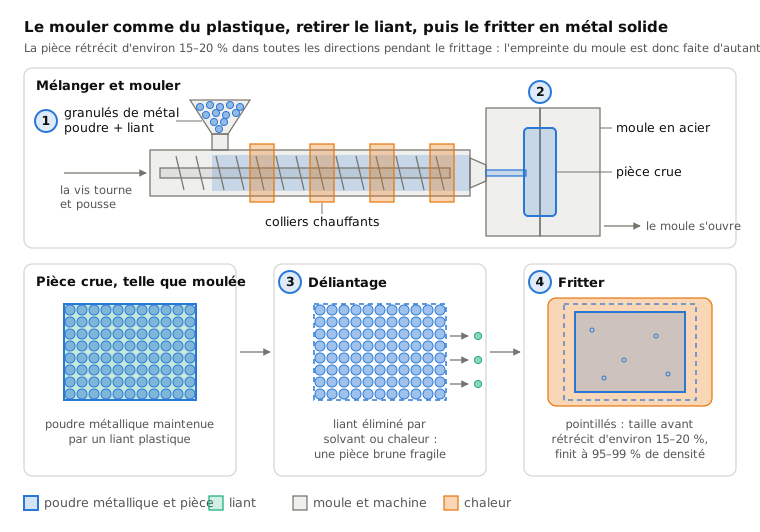
 9.2Moulage par injection de métal (MIM)Mouler une pâte de poudre et de liant, retirer le liant, fritterOuvrir la leçon
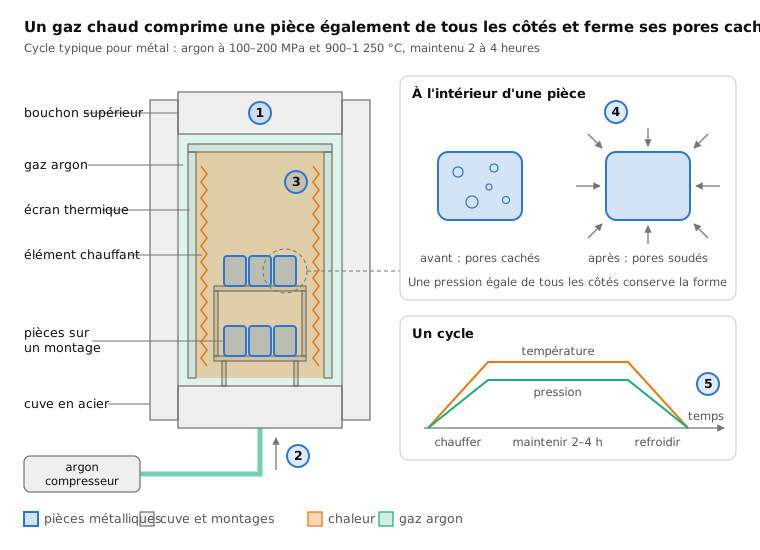
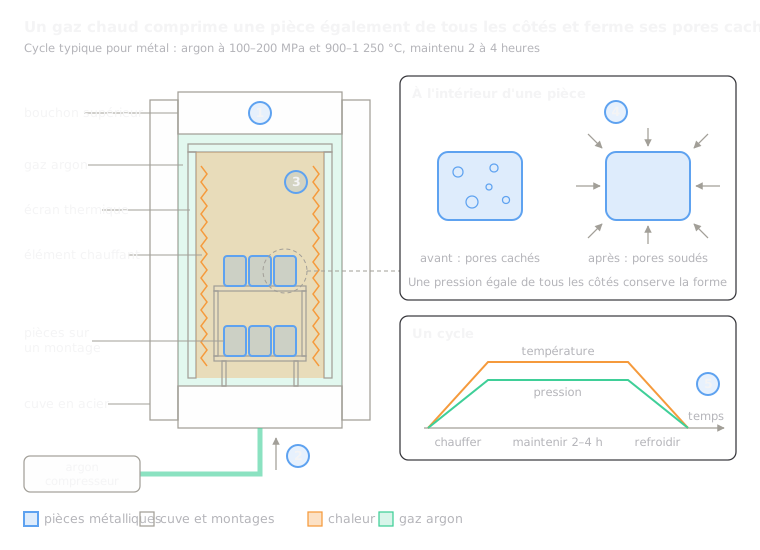 9.3Compression isostatique à chaud (HIP)Presser avec de l'argon chaud de tous côtés pour fermer les poresOuvrir la leçon
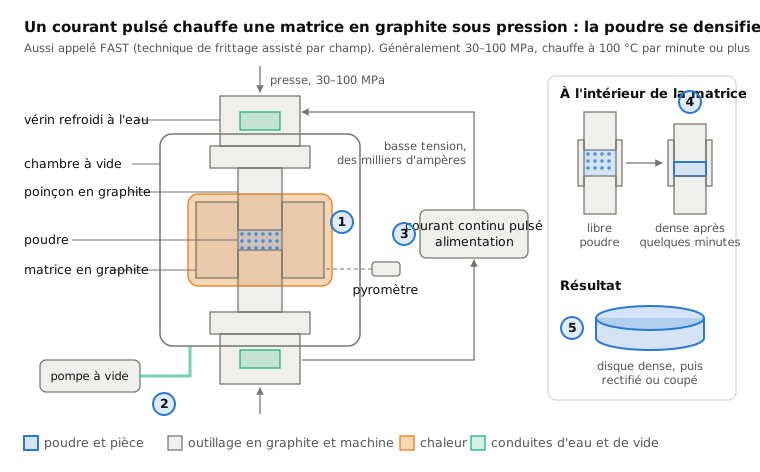
 9.4Frittage flash (SPS)Un courant pulsé chauffe en quelques minutes une matrice en graphite sous pressionOuvrir la leçon
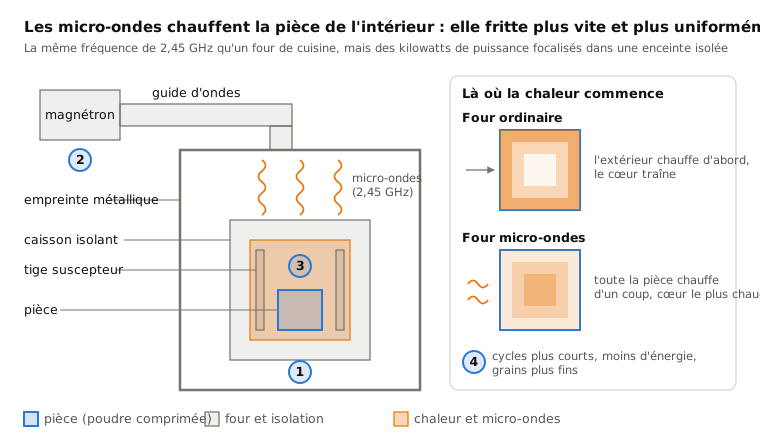
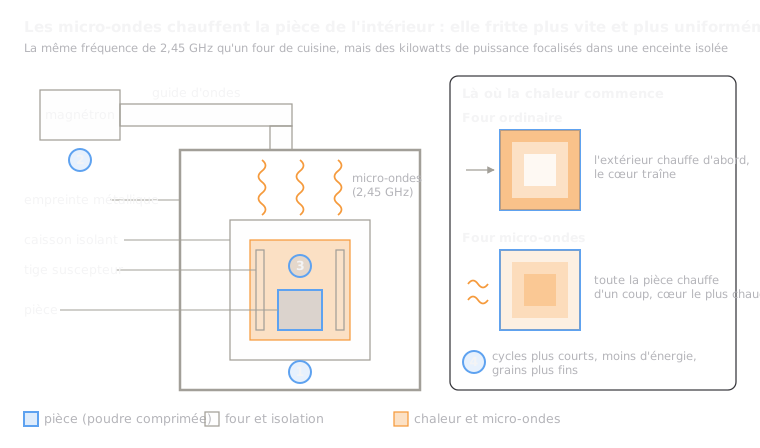 9.5Frittage micro-ondesLes micro-ondes chauffent la pièce de l'intérieurOuvrir la leçon
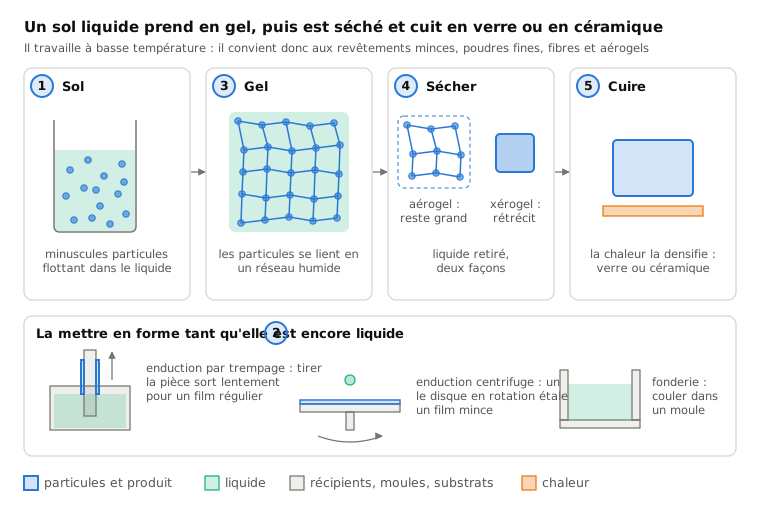
 9.6Procédé sol-gelUn liquide prend en gel, puis est séché et cuitOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.