

Frittage flash (SPS)
Un courant pulsé chauffe en quelques minutes une matrice en graphite sous pression
Le frittage flash (SPS, spark plasma sintering) comprime de la poudre dans une matrice en graphite pendant qu'un énorme courant électrique pulsé la traverse. La matrice chauffe d'elle-même : la poudre devient un solide dense en quelques minutes au lieu de plusieurs heures. Les laboratoires l'utilisent pour fabriquer de nouveaux matériaux, comme des céramiques ultra-dures, que les fours ordinaires peinent à densifier.
Comment ça marche
Remplir la matrice. La poudre est versée dans une matrice en graphite (un tube épais) entre deux poinçons en graphite. La matrice est généralement garnie d'une feuille de graphite pour que la pièce se démoule.
Charger et faire le vide. L'ensemble de la matrice se place entre les vérins refroidis à l'eau d'une presse dans une chambre. L'air est pompé (vide) ou remplacé par de l'argon, pour que le graphite chaud et la poudre ne brûlent pas.
Presser et faire passer le courant. Les vérins pressent généralement à 30–100 MPa pendant qu'une alimentation envoie un courant continu pulsé, des milliers d'ampères sous quelques volts, à travers le graphite. La matrice chauffe de l'intérieur par résistance électrique, comme le fil d'un grille-pain, à 100 °C par minute ou plus. Malgré le nom, il n'y a généralement ni étincelle ni plasma.
Maintenir brièvement. Après généralement 5 à 10 minutes à la température maximale (souvent 1 000–2 000 °C, selon le matériau), les particules se lient et les pores sont expulsés. Le vérin descend à mesure que la poudre se contracte, ce qui indique quand elle est dense.
Refroidir et éjecter. Courant coupé, les vérins refroidis à l'eau évacuent vite la chaleur. Le disque dense est extrait de la matrice, et sa peau de graphite est meulée avant la découpe ou la finition.
Chiffres clés
- Matériaux
- Céramiques (alumine, carbure de silicium, borures), métaux durs, tungstène et autres métaux à haut point de fusion, thermoélectriques, composites, poudres très fines
- Pièces typiques
- Disques et blocs simples : cibles de pulvérisation, plaques de blindage, ébauches d'outils de coupe, échantillons de recherche
- Taille de pièce
- Surtout des disques de 10–50 mm en laboratoire ; les machines industrielles font des pièces jusqu'à quelques centaines de millimètres de large
- Précision
- Brut de frittage : le diamètre est fixé par la matrice, l'épaisseur moins exactement ; les tolérances finales viennent de la rectification
- État de surface
- Une peau de graphite grise, meulée ou polie ensuite
- Taille de série adaptée
- De la pièce unique aux petites séries : recherche, prototypes et pièces spéciales
- Coût d'outillage et de machine
- Les matrices en graphite sont des consommables coûtant environ de dizaines à centaines de dollars ; les machines vont de quelques centaines de milliers de dollars (laboratoire) à des millions (industrie)
- Vitesse
- Généralement 10 à 30 minutes par cycle plus le refroidissement, une pièce ou un petit empilement à la fois
Atouts et limites
Atouts
- Très rapide : des minutes au lieu d'heures
- Garde les grains (les minuscules cristaux du matériau) très fins, ce qui peut le rendre plus résistant, voire transparent
- Densifie des matériaux difficiles à fritter comme les borures et les carbures, souvent sans additifs
- Peut lier des couches de matériaux différents en un seul cycle
Limites
- Formes simples uniquement : disques, blocs, cylindres courts
- Petites pièces et faible production par machine
- L'outillage en graphite limite la pression à environ 100 MPa et peut ajouter du carbone en surface
- La température peut être inégale dans les grandes pièces ou les poudres non conductrices
Où on l'utilise
- Laboratoires de rechercheNouvelles céramiques, alliages et composites ; essais rapides de nombreuses recettes
- ÉlectroniqueMatériaux thermoélectriques, cibles de pulvérisation pour le dépôt de couches minces
- Défense et aéronautiqueBlindages en carbure de bore, céramiques pour chaleur extrême
- OutilsÉbauches d'outils de coupe et pièces en métal dur
- OptiqueCéramiques transparentes comme les hublots en spinelle, surtout à l'échelle de la recherche
Comment le reconnaître
- Des disques plats ou des cylindres courts exactement à la forme d'une matrice ronde.
- Une peau de graphite grise sur les pièces non finies.
- Des faces rectifiées sur presque toutes les pièces finies, car les pièces SPS sont rarement utilisées telles quelles en sortie.
À comparer avec
À regarder
Prof. Neha Gupta · Le principe : un courant pulsé à travers une matrice en graphite sous pression
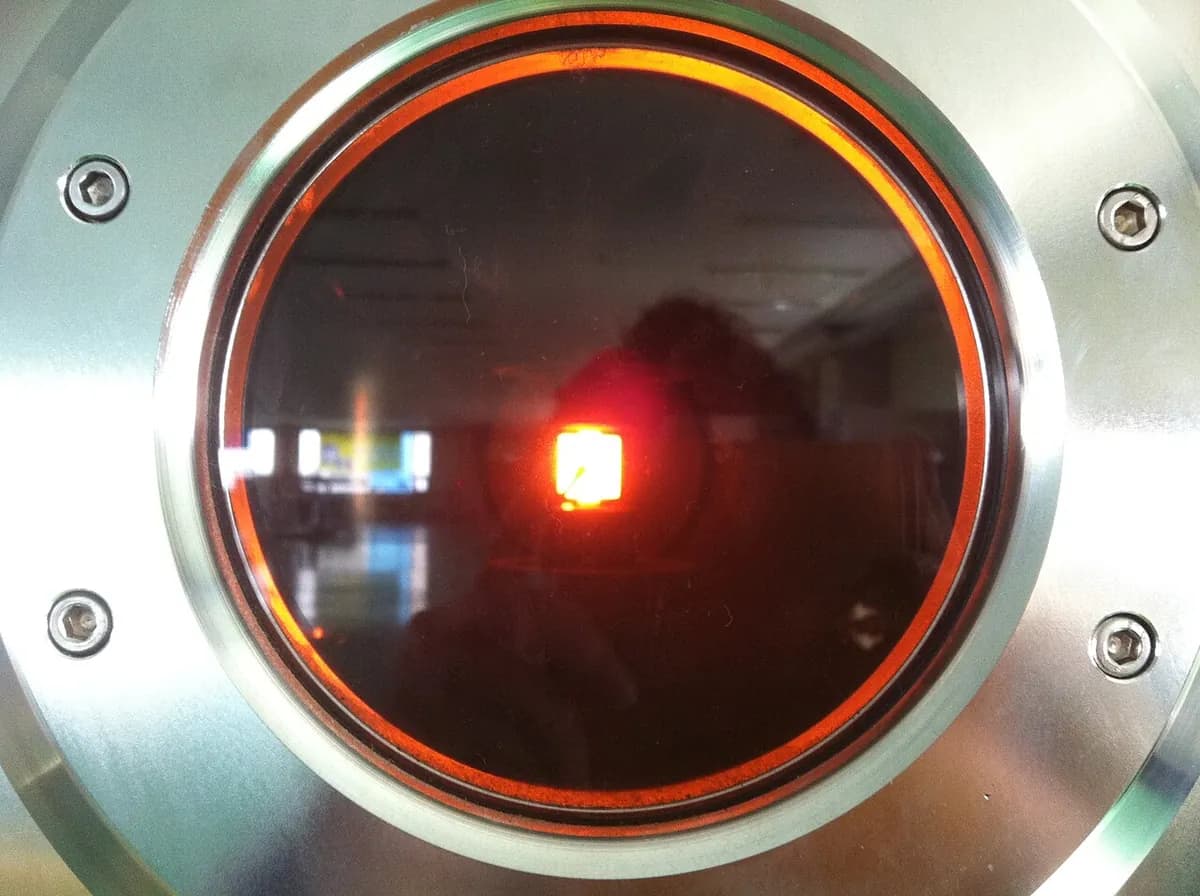
Haoyuevac · Un vrai cycle de laboratoire, avec la matrice qui rougeoie en chauffant
ThermalTechnology1 · Un système industriel : chambre, colonne de presse et commandes
Taylor Sparks · À quoi sert le SPS dans l'industrie, et ses limites
Voir de vraies photos
- Wikipédia : Spark plasma sintering — autres noms (FAST, PECS), vitesses de chauffe et matériaux ; surtout du texte
- Recherche de photos sur Wikimedia Commons
À retenir
- Le SPS chauffe directement la matrice et la poudre avec un fort courant pulsé tout en comprimant.
- Des minutes au lieu d'heures gardent les grains fins et densifient les matériaux durs.
- C'est un procédé de laboratoire et de spécialité pour des disques et blocs simples, pas pour la production de masse.
Plus dans Poudres et céramiques
Les 100 procédés
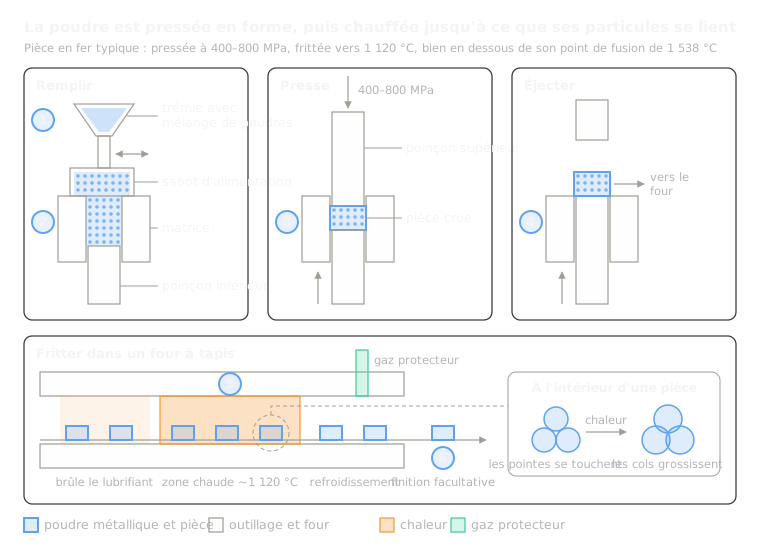 9.1Métallurgie des poudres (compression et frittage)On comprime la poudre dans une matrice, puis on la fritte dans un four à tapisOuvrir la leçon
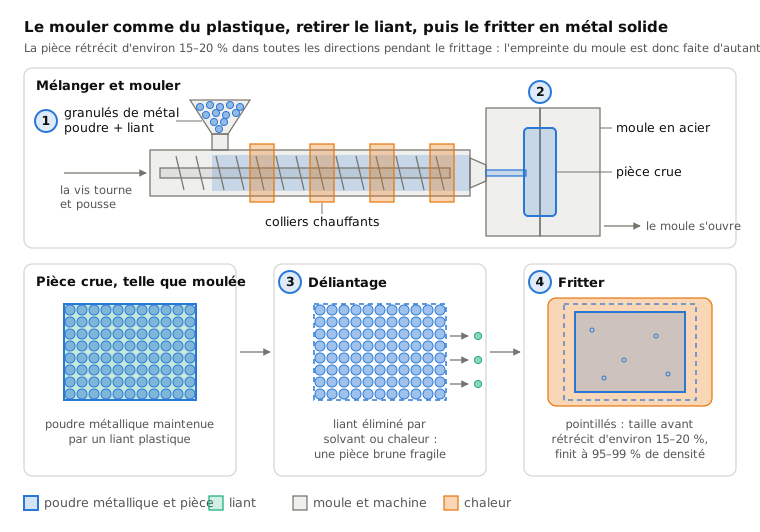
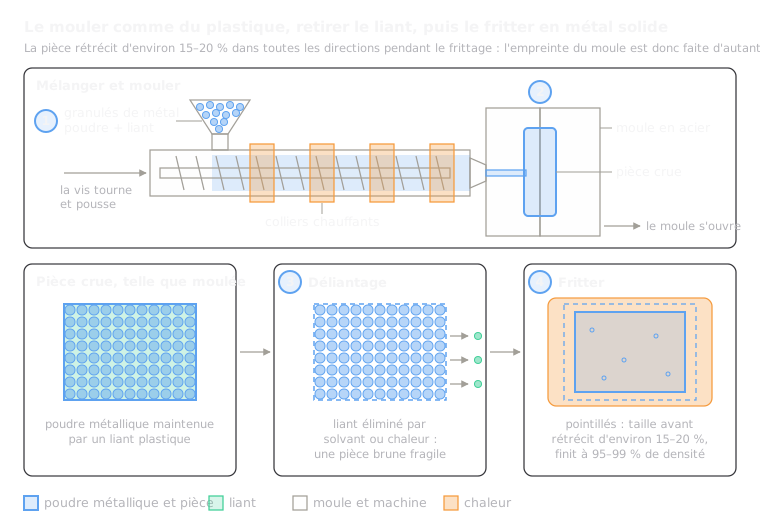 9.2Moulage par injection de métal (MIM)Mouler une pâte de poudre et de liant, retirer le liant, fritterOuvrir la leçon
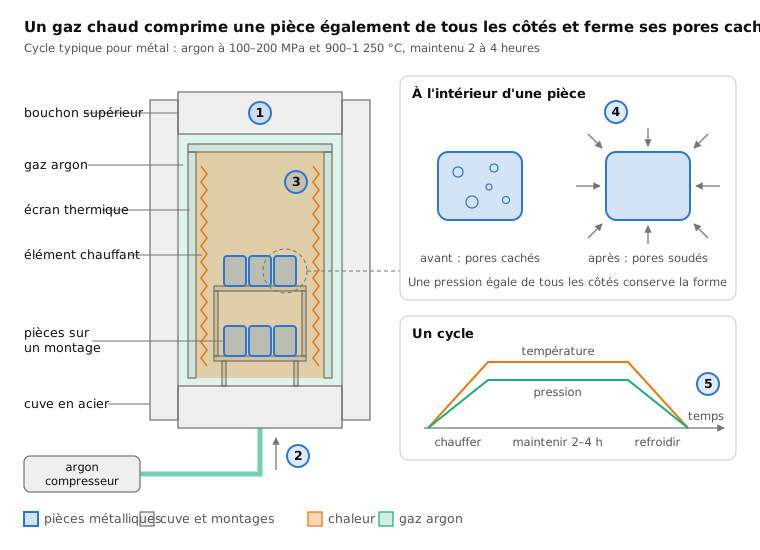
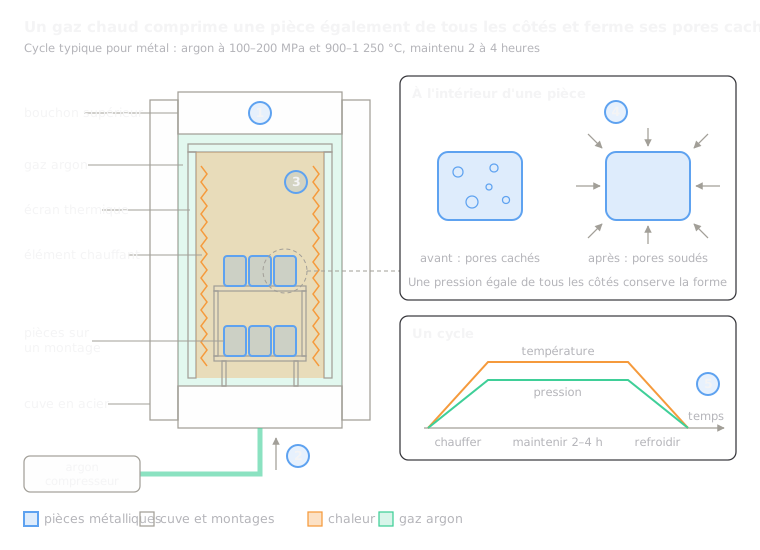 9.3Compression isostatique à chaud (HIP)Presser avec de l'argon chaud de tous côtés pour fermer les poresOuvrir la leçon
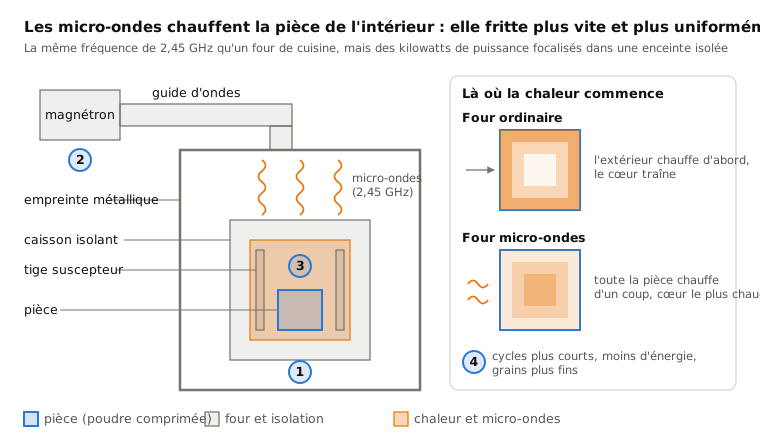
 9.5Frittage micro-ondesLes micro-ondes chauffent la pièce de l'intérieurOuvrir la leçon
 9.6Procédé sol-gelUn liquide prend en gel, puis est séché et cuitOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.