

Fonderie sous pression
Du métal injecté dans une matrice en acier à haute pression
La fonderie sous pression injecte du métal en fusion à grande vitesse et à haute pression dans un moule en acier trempé, appelé matrice, puis l'ouvre quelques secondes plus tard. Les cadres d'ordinateurs et de téléphones, les carters de boîtes de vitesses et les poignées de portes sont faits ainsi. C'est le moyen le plus rapide de produire en grand nombre des pièces métalliques précises à parois minces.
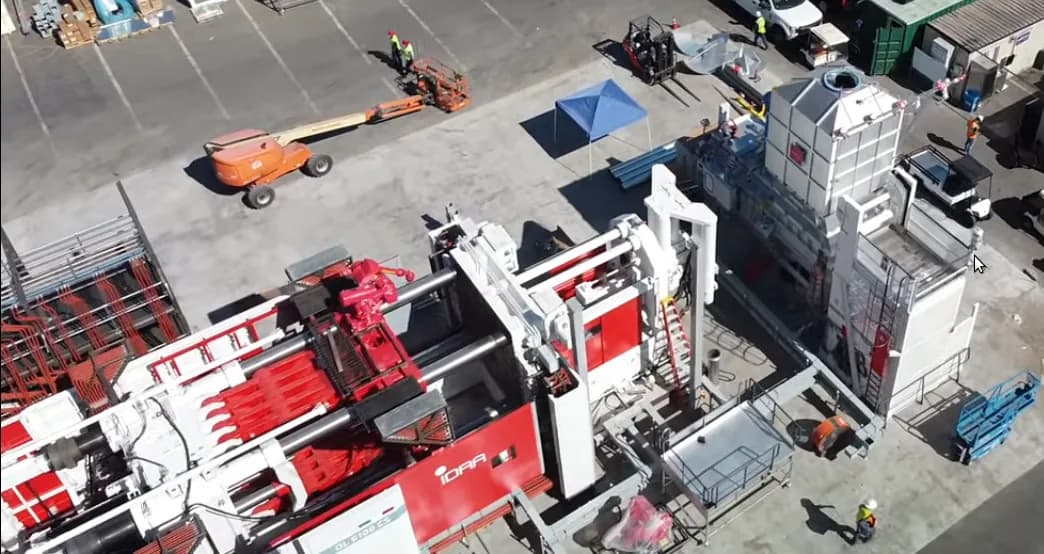
Comment ça marche
Fermer et verrouiller la matrice. La moitié mobile de la matrice est poussée contre la moitié fixe et maintenue par un verrouillage hydraulique. L'effort de fermeture est typiquement de centaines à milliers de tonnes, donc la matrice reste fermée sous pression.
Remplir le conteneur d'injection. Une dose mesurée de métal en fusion, généralement de l'aluminium, est versée à la louche dans le conteneur d'injection (un tube en acier qui mène à la matrice). C'est la machine à chambre froide ; pour le zinc, une machine à chambre chaude garde sa pompe plongée dans le métal en fusion.
Injecter. Le piston (un piston hydraulique) projette le métal dans l'empreinte en une fraction de seconde, puis continue de pousser à haute pression, souvent plusieurs centaines de bar, pour tasser le métal pendant qu'il se contracte.
Refroidir dans la matrice. L'eau qui circule dans des canaux de l'acier évacue la chaleur vite. Les pièces minces sont solides en quelques secondes.
Ouvrir, éjecter et ébarber. La moitié mobile recule et des éjecteurs (des tiges en acier) poussent la pièce coulée dehors, généralement dans la pince d'un robot. Les canaux, le reste de métal appelé culot et la fine bavure (du métal comprimé dans le plan de joint) sont coupés dans une presse.
Chiffres clés
- Matériaux
- Alliages d'aluminium, de zinc et de magnésium ; un peu de laiton. Pas l'acier, trop chaud pour la matrice
- Pièces typiques
- Carters de moteurs et de boîtes de vitesses, cadres d'ordinateurs et de téléphones, corps d'outils électroportatifs, poignées de portes, robinets, petites voitures
- Taille de pièce
- De quelques grammes (pièces en zinc) à des soubassements entiers de voitures d'environ 50 à 100 kg sur les plus grosses machines
- Précision
- Environ ±0,05 à ±0,2 mm sur les petits détails
- État de surface
- Lisse : Ra (rugosité moyenne) d'environ 1 à 2,5 µm, prête à peindre ou à revêtir
- Taille de série adaptée
- De dizaines de milliers à des millions de pièces
- Coût d'outillage et de machine
- Matrices de dizaines de milliers à plus d'un million de dollars ; machines de centaines de milliers à des millions
- Vitesse
- De quelques secondes à environ deux minutes par injection, selon la taille de la pièce
Atouts et limites
Atouts
- Cycles très rapides, idéaux pour la production de masse
- Parois minces, souvent de 1 à 3 mm, et détails fins
- Précis et lisse, demande peu d'usinage
- Les pièces peuvent inclure bossages, nervures et lettrage en une seule injection
Limites
- Les matrices sont très chères, donc les petits lots ne sont pas rentables
- Limitée aux métaux à plus bas point de fusion comme l'aluminium, le zinc et le magnésium
- L'air piégé laisse de minuscules pores, donc la plupart des pièces ne se traitent thermiquement ni ne se soudent facilement
- Long délai, souvent des mois, pour concevoir et fabriquer une matrice
Où on l'utilise
- AutomobileCarters de boîtes de vitesses et de moteurs, supports, grandes pièces de carrosserie monoblocs
- ÉlectroniqueCadres d'ordinateurs et de téléphones, dissipateurs thermiques, boîtiers de connecteurs
- Biens de consommationCorps d'outils électroportatifs, pièces d'appareils de cuisine, petites voitures
- Quincaillerie du bâtimentPoignées de portes, serrures, robinets (souvent en zinc, puis revêtus)
- ÉclairageCorps de lampadaires, dissipateurs thermiques de LED
Comment le reconnaître
- Surfaces lisses et régulières et détails nets, souvent peintes ou chromées.
- De petites marques rondes, légèrement en relief ou en creux, là où les éjecteurs ont poussé la pièce.
- Une fine ligne ébarbée au plan de joint, parfois avec de minuscules restes de bavure.
- Des parois minces raidies par des nervures, et des bossages ronds (plots) pour les vis.
À comparer avec
À regarder
RCM Industries, Inc. · Le cycle complet expliqué par un fondeur sous pression
Pedeo Hogedrukgieterij · Une cellule de fonderie d'aluminium en production : coulée à la louche, injection et éjection
DyCast Specialties Corporation · Fonderie de petites pièces en zinc à chambre chaude, de près
Bühler Group · Une machine géante qui coule de grandes sections de carrosserie de voiture en une seule injection
Voir de vraies photos
- Wikipédia : Fonderie sous pression — machines à chambre chaude et à chambre froide, photos d'un outillage ouvert et d'une cellule en fonctionnement
- Recherche de photos sur Wikimedia Commons
À retenir
- Le métal est forcé à haute pression, il n'est pas versé par gravité.
- Les matrices en acier coûteuses ne sont rentables qu'à fort volume.
- Pièces rapides, précises et à parois minces, surtout en aluminium, en zinc et en magnésium.
Plus dans Fonderie
Les 100 procédés
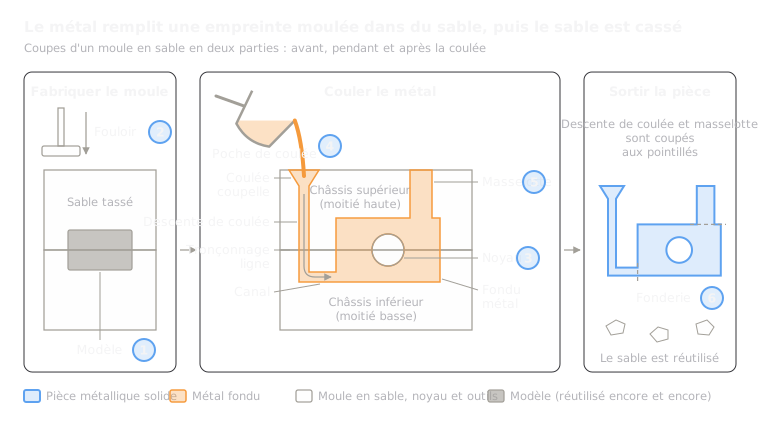 1.1ShortMoulage en sableMétal coulé dans une empreinte tassée dans du sable ; le sable est ensuite casséOuvrir la leçon
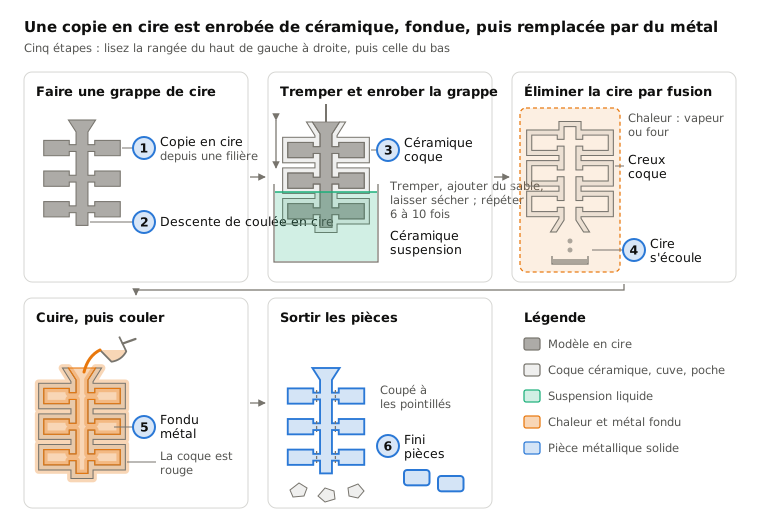
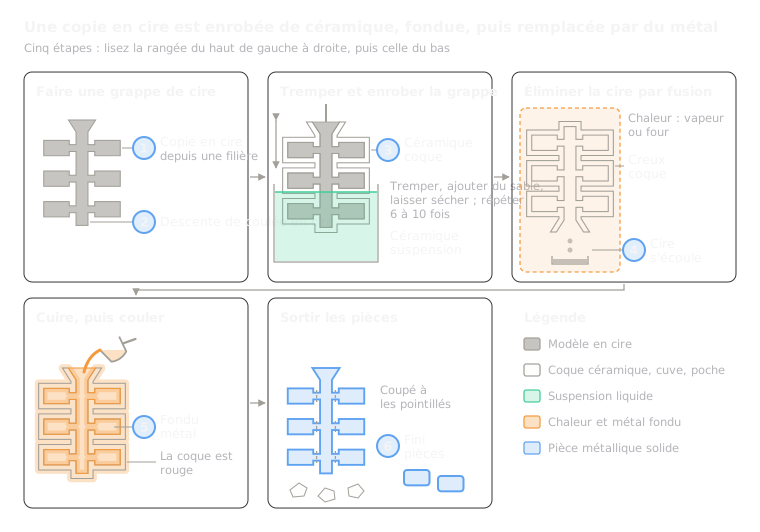 1.2Fonderie à cire perdueUne copie en cire enrobée de céramique, fondue, puis remplie de métalOuvrir la leçon
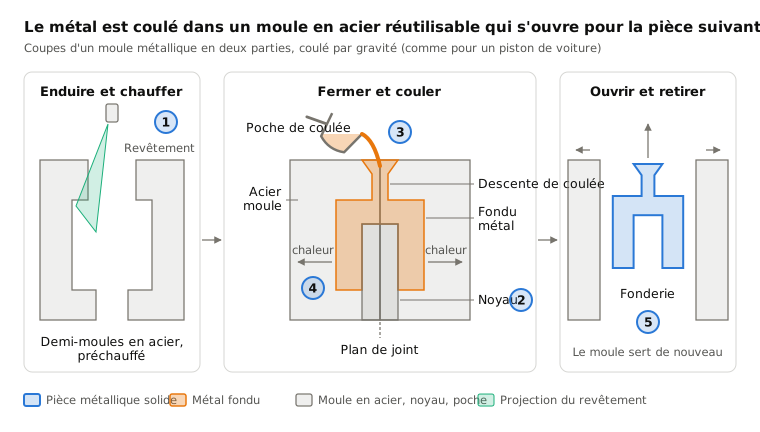
 1.3Moulage en coquilleDu métal coulé par gravité dans un moule en acier réutilisableOuvrir la leçon
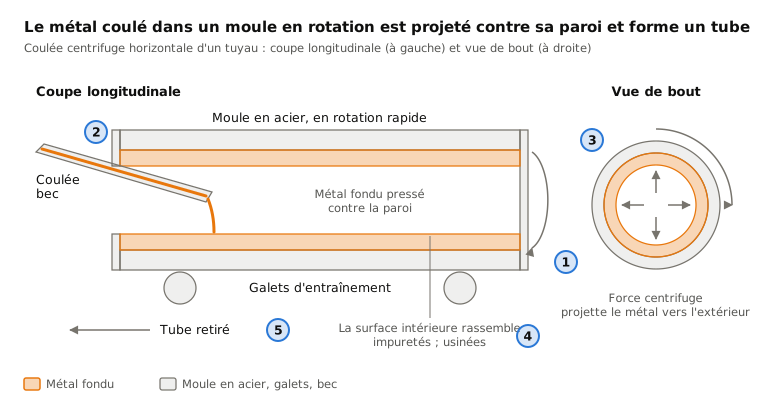
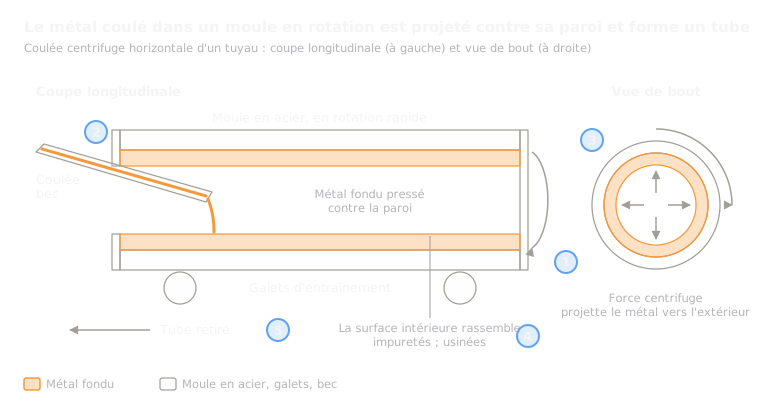 1.5Coulée centrifugeDu métal projeté contre la paroi d'un moule en rotationOuvrir la leçon
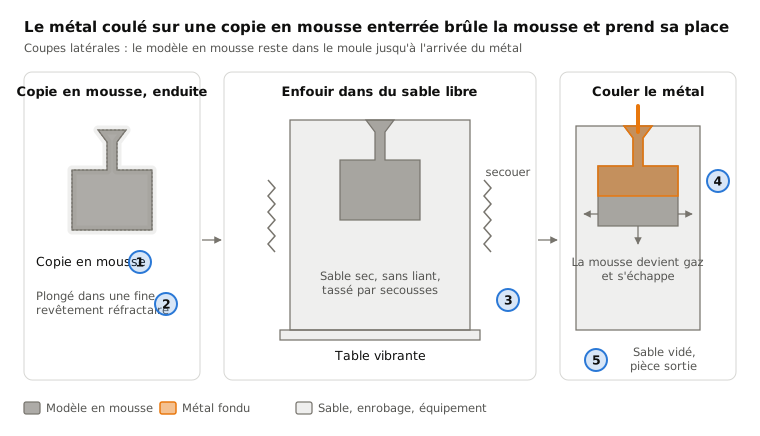
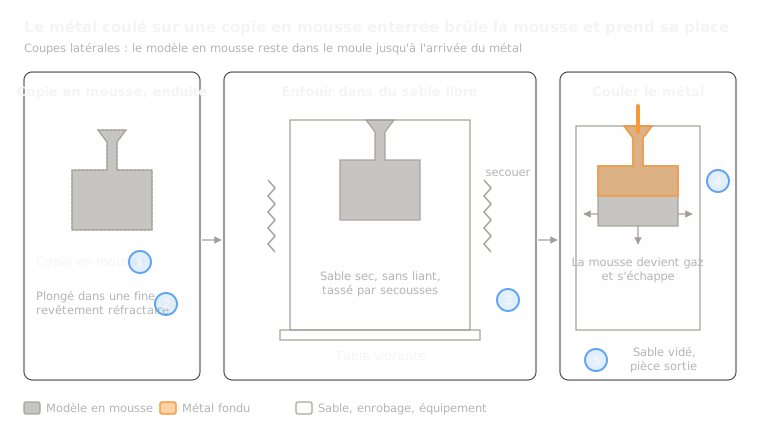 1.6Fonderie à modèle perdu (mousse perdue)Du métal coulé sur une copie en mousse enterrée dans du sable meubleOuvrir la leçon
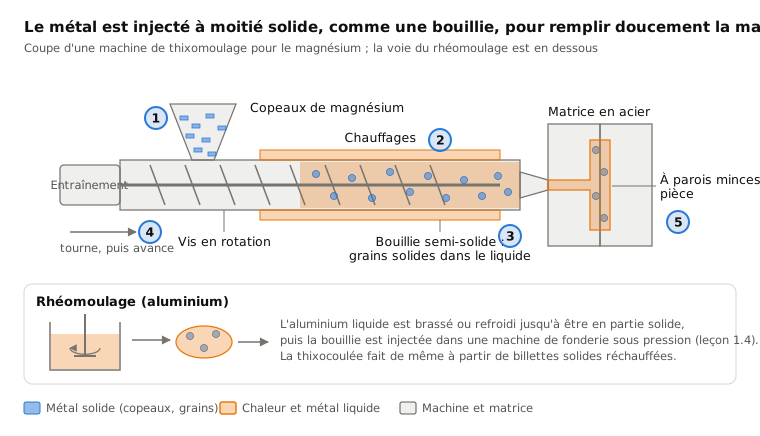
 1.7Moulage semi-solide (thixomoulage et rhéomoulage)Une bouillie de métal à moitié solide injectée dans une matrice en acierOuvrir la leçon
 1.8Moulage monocristallin (aubes de turbines)Une solidification lente à partir d'une extrémité fait croître la pièce en un seul cristalOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.