

Moulage en coquille
Du métal coulé par gravité dans un moule en acier réutilisable
Le moulage en coquille verse du métal en fusion, généralement par gravité, dans un moule en acier ou en fonte qui est ouvert et réutilisé des milliers de fois. Les pistons de voitures et de nombreuses jantes et culasses en aluminium sont faits ainsi. Il se place entre le moulage en sable et la fonderie sous pression : de meilleures pièces que le sable, un outillage bien moins cher que la fonderie sous pression.
Comment ça marche
Enduire et préchauffer le moule. Les deux moitiés en acier sont enduites par pulvérisation d'un fin revêtement céramique, qui les protège et ralentit le refroidissement. Elles sont gardées chaudes, typiquement vers 200 à 400 °C, pour que le métal ne se fige pas trop tôt.
Placer les noyaux et fermer. Les noyaux (inserts qui forment les trous et les creux) sont mis en place. Ils peuvent être en acier, retirés après chaque cycle, ou en sable, cassés ensuite. Les moitiés se serrent l'une contre l'autre le long du plan de joint.
Couler. Du métal en fusion, le plus souvent de l'aluminium, est versé d'une poche dans la descente de coulée. La gravité remplit l'empreinte ; certaines machines inclinent le moule pour le remplir en douceur, et les machines basse pression poussent le métal par le bas.
Le laisser refroidir dans le moule. L'acier évacue vite la chaleur, donc le métal se fige en environ une minute ou quelques minutes. Un refroidissement rapide donne des grains fins (petits cristaux) et un métal plus résistant qu'en moulage en sable.
Ouvrir et retirer la pièce coulée. Les moitiés s'ouvrent, les noyaux sont retirés et la pièce coulée est sortie. La descente de coulée est coupée, et le moule est prêt pour le cycle suivant.
Chiffres clés
- Matériaux
- Surtout des alliages d'aluminium et de magnésium, aussi des alliages de cuivre (laiton, bronze) et un peu de fonte
- Pièces typiques
- Pistons, jantes en aluminium, culasses, carters d'engrenages et de pompes, étriers de freins, ustensiles de cuisine
- Taille de pièce
- Typiquement d'environ 100 g à environ 50 kg
- Précision
- Environ ±0,3 à ±0,5 mm sur un détail de 100 mm
- État de surface
- Assez lisse : Ra (rugosité moyenne) d'environ 2,5 à 6 µm
- Taille de série adaptée
- Volume moyen à élevé : de quelques milliers à des centaines de milliers de pièces par an
- Coût d'outillage et de machine
- Les moules en acier coûtent environ dix mille à cent mille dollars ou plus
- Vitesse
- Quelques minutes par pièce et par moule ; plusieurs moules tournent souvent côte à côte
Atouts et limites
Atouts
- Meilleure précision et surfaces plus lisses que le moulage en sable
- Le refroidissement rapide donne un grain fin et une bonne résistance
- Peu de soufflures, donc les pièces peuvent être traitées thermiquement et soudées
- Les moules durent de milliers à plus de cent mille pièces
Limites
- Le moule est coûteux, donc les petits lots ne sont pas rentables
- Surtout limité aux alliages d'aluminium, de magnésium et de cuivre ; l'acier est trop chaud pour le moule
- Les formes doivent sortir d'un moule rigide, donc les contre-dépouilles demandent des noyaux
- Plus lent que la fonderie sous pression, et les parois doivent être plus épaisses, environ 3 à 4 mm au minimum
Où on l'utilise
- AutomobilePistons, culasses, jantes, étriers de freins, pièces de suspension
- Aéronautique et défenseBoîtiers et supports en alliages d'aluminium
- MachinesCorps de pompes, carters d'engrenages, pièces hydrauliques
- PlomberieCorps de vannes et raccords en laiton et en bronze
- Articles pour la maisonUstensiles de cuisine en aluminium coulé, pièces de lampes et de meubles
Comment le reconnaître
- Une surface assez lisse et légèrement mate : bien plus fine que le moulage en sable, un peu plus rugueuse que la fonderie sous pression.
- Un plan de joint net et droit là où les moitiés en acier se sont rejointes.
- Des parois plus épaisses que sur une pièce de fonderie sous pression, souvent 4 mm ou plus.
- Un moignon coupé de la descente de coulée, souvent sur une section épaisse de la pièce.
À comparer avec
À regarder
THORS eLearning Solutions · Une explication animée pour débutants du moulage en coquille par gravité
Densen_casting · Une fonderie de production qui verse de l'aluminium dans des moules en acier, cycle après cycle
Kurtz Casting Solutions · Comment des robots font tourner des cellules de coulée par gravité automatisées
Kurtz Casting Solutions · La variante basse pression, où le métal est poussé vers le haut dans le moule par le bas
Voir de vraies photos
- Wikipédia : Moulage en coquille — variantes par gravité, par barbotine, basse pression et sous vide, matériaux de moules et produits
- Recherche de photos sur Wikimedia Commons
À retenir
- Le moule est en acier ou en fonte et est réutilisé des milliers de fois.
- C'est la gravité (ou la basse pression) qui le remplit, pas une injection à haute pression.
- Meilleur et plus résistant que les pièces de moulage en sable, outillage moins cher que la fonderie sous pression.
Plus dans Fonderie
Les 100 procédés
 1.1ShortMoulage en sableMétal coulé dans une empreinte tassée dans du sable ; le sable est ensuite casséOuvrir la leçon
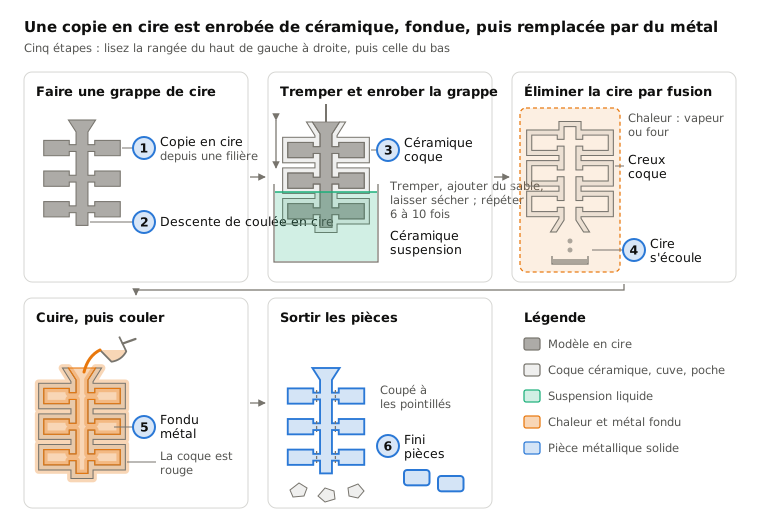
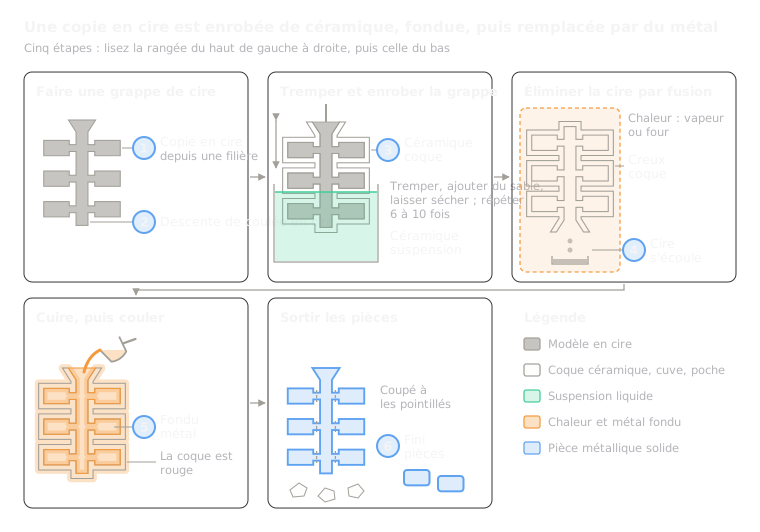 1.2Fonderie à cire perdueUne copie en cire enrobée de céramique, fondue, puis remplie de métalOuvrir la leçon
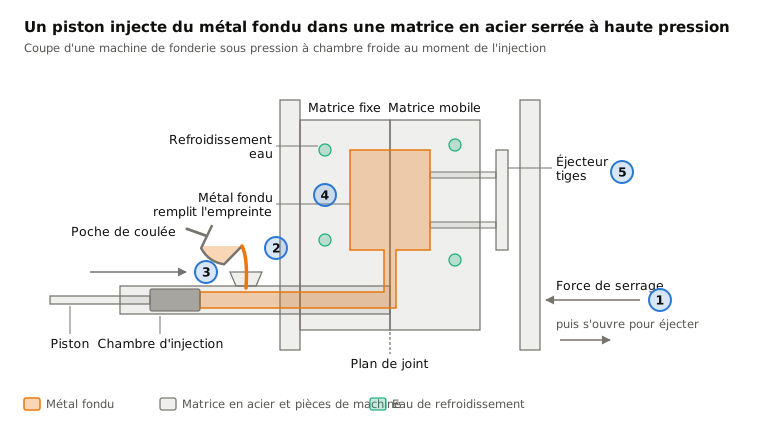
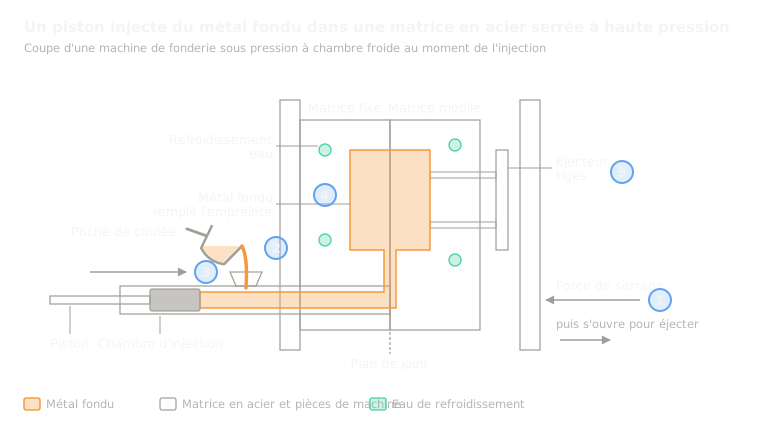 1.4Fonderie sous pressionDu métal injecté dans une matrice en acier à haute pressionOuvrir la leçon
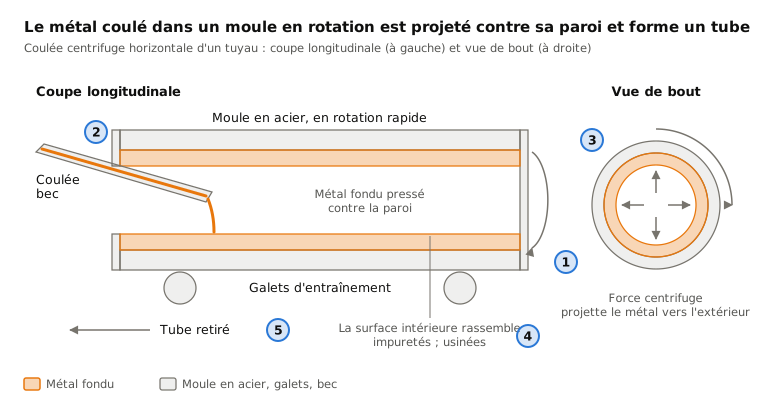
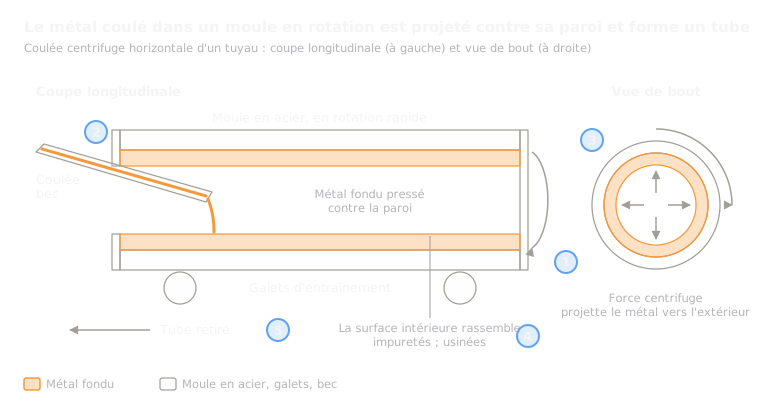 1.5Coulée centrifugeDu métal projeté contre la paroi d'un moule en rotationOuvrir la leçon
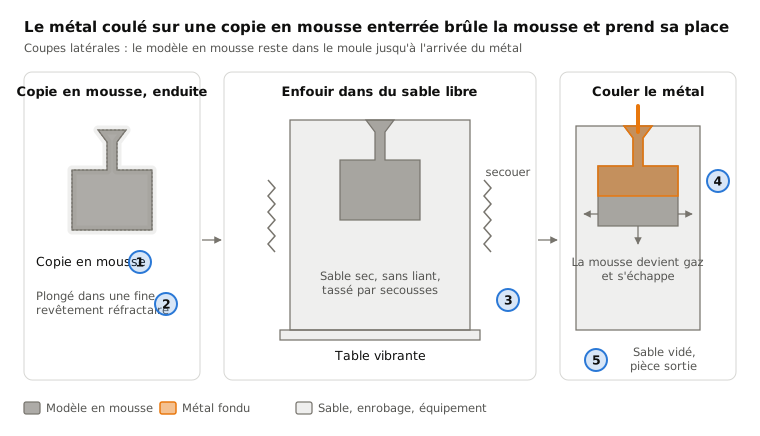
 1.6Fonderie à modèle perdu (mousse perdue)Du métal coulé sur une copie en mousse enterrée dans du sable meubleOuvrir la leçon
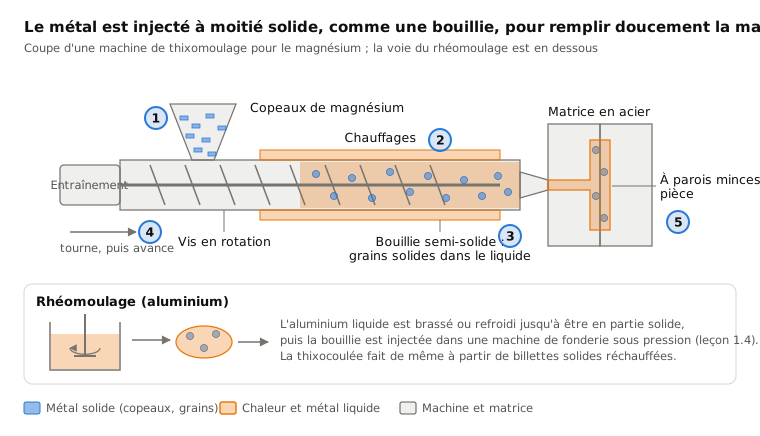
 1.7Moulage semi-solide (thixomoulage et rhéomoulage)Une bouillie de métal à moitié solide injectée dans une matrice en acierOuvrir la leçon
 1.8Moulage monocristallin (aubes de turbines)Une solidification lente à partir d'une extrémité fait croître la pièce en un seul cristalOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.