

Fonderie à cire perdue
Une copie en cire enrobée de céramique, fondue, puis remplie de métal
La fonderie à cire perdue copie une pièce en cire, enrobe la cire de céramique, fait fondre la cire et coule du métal dans la coque creuse. Les aubes de turbines de moteurs d'avions, les têtes de clubs de golf et les implants de hanche sont faits ainsi. On obtient des pièces presque finies avec des détails fins, dans presque tous les alliages.
Comment ça marche
Faire des copies en cire. De la cire est injectée dans une matrice métallique (un moule réutilisable) pour faire un modèle, une copie exacte de la pièce en cire. Chaque pièce coulée a besoin de son propre modèle.
Monter une grappe. De nombreux modèles sont collés sur une descente de coulée centrale en cire (canal d'alimentation), formant une « grappe » qui peut porter de quelques pièces à plusieurs dizaines.
L'enrober de céramique. La grappe est trempée dans une barbotine de céramique (un mélange crémeux de fine poudre céramique et de liant liquide), saupoudrée de sable fin et séchée. On répète environ 6 à 10 fois, jusqu'à ce que la coque fasse plusieurs millimètres d'épaisseur.
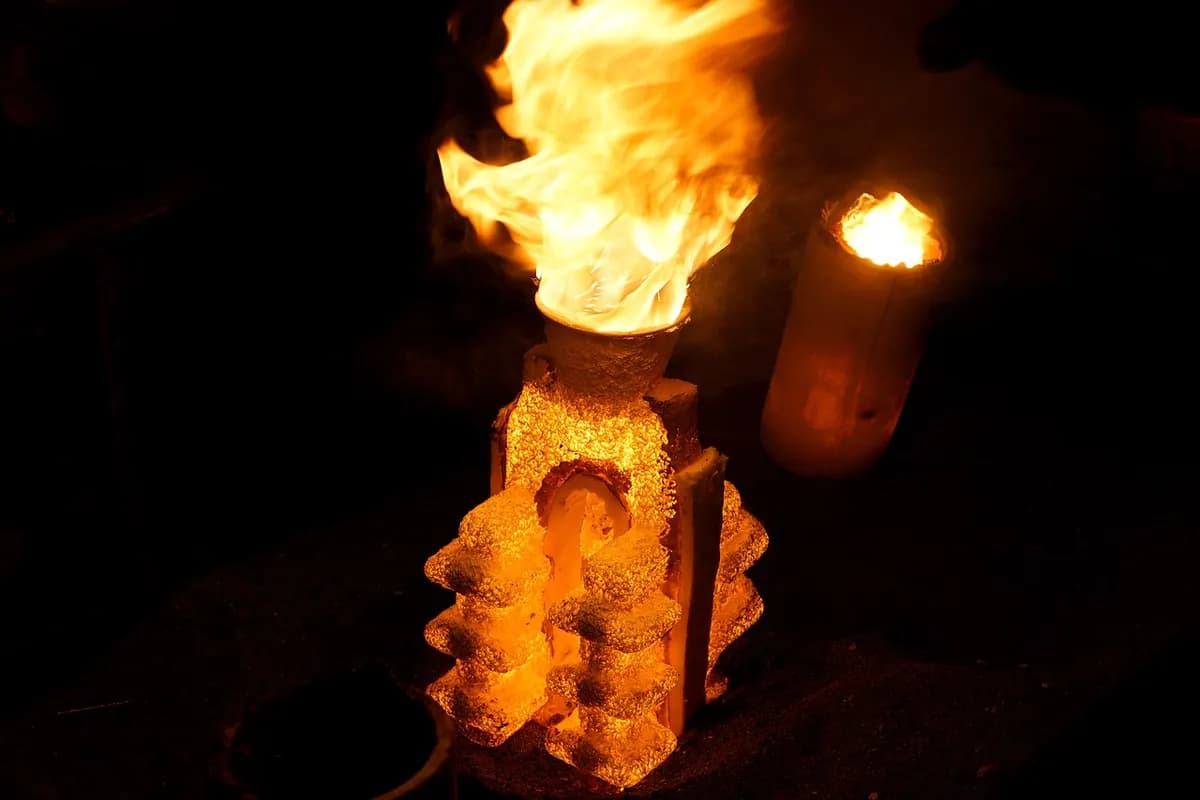
Faire fondre la cire. La coque est retournée et chauffée, généralement dans un autoclave à vapeur (un four à vapeur sous pression) ou un four chaud. La cire s'écoule, souvent pour être réutilisée, laissant un moule creux d'une seule pièce.
Cuire, puis couler. La coque est cuite, souvent vers 1000 °C, pour la rendre solide et brûler les dernières traces de cire. Le métal est coulé alors que la coque est encore chaude, pour que les sections minces se remplissent avant que le métal se fige.
Casser pour sortir les pièces. Après refroidissement, la coque est détachée au marteau, par vibration ou à l'aide de jets d'eau. Les pièces sont coupées de la grappe, et les moignons d'attaque (là où chaque pièce rejoignait la grappe) sont meulés lisses.
Chiffres clés
- Matériaux
- Aciers et aciers inoxydables, superalliages de nickel et de cobalt, titane, aluminium, alliages de cuivre, or et argent
- Pièces typiques
- Aubes de turbines, têtes de clubs de golf, implants de hanche et de genou, roues de pompes, pièces d'armes à feu et de serrures, bijoux
- Taille de pièce
- Généralement de quelques grammes à quelques kilogrammes ; les fonderies spécialisées dépassent 100 kg
- Précision
- Environ ±0,1 à ±0,25 mm sur les petits détails, à peu près ±0,5 % d'une cote
- État de surface
- Lisse : Ra (rugosité moyenne) d'environ 1,5 à 3 µm
- Taille de série adaptée
- De centaines à centaines de milliers de pièces par an ; aussi des pièces uniques en art et en bijouterie
- Coût d'outillage et de machine
- Les matrices d'injection de cire coûtent de quelques milliers à dizaines de milliers de dollars ; les modèles imprimés en 3D évitent la matrice pour les prototypes
- Vitesse
- De jours à semaines par lot, passés surtout à attendre le séchage des couches de coque ; de nombreuses grappes sont traitées en parallèle
Atouts et limites
Atouts
- Détails très fins et surfaces lisses, souvent avec peu d'usinage
- Fonctionne avec des alliages à haut point de fusion comme les superalliages et l'acier inoxydable
- Formes complexes d'une seule pièce, avec peu ou pas de joint
- Peu de déchets : les descentes et les canaux sont refondus
Limites
- Plus d'étapes et de main-d'œuvre, donc chaque pièce coûte plus cher qu'une pièce en moulage en sable
- Les pièces sont surtout petites ; les grandes deviennent difficiles et chères
- Un nouveau modèle en cire et une nouvelle coque sont consommés pour chaque pièce
- Long délai, de jours à semaines
Où on l'utilise
- AéronautiqueAubes et directrices de turbines, supports de structure, pièces de circuits de carburant
- MédicalImplants de hanche et de genou, instruments chirurgicaux
- SportsTêtes de clubs de golf
- AutomobileRoues de turbocompresseurs, culbuteurs, petites pièces de soupapes
- IndustrieRoues de pompes, corps de vannes, leviers et supports
- Art et bijouterieSculptures en bronze, bagues, couronnes et bridges dentaires
Comment le reconnaître
- Des détails nets, des lettres bien définies et une surface lisse, légèrement satinée, même dans les angles cachés.
- Pas de joint de moule, ou seulement une ligne très faible laissée par la matrice de cire.
- Un petit point plat et meulé là où la pièce a été coupée de la grappe (la marque d'attaque).
- Une forme complexe faite d'une seule pièce qui demanderait sinon plusieurs pièces usinées.
À comparer avec
À regarder
RAPID DIRECT · Une explication animée, étape par étape, de tout le procédé
Paul Hamler · Le procédé complet fait à la main, de la cire au métal
SIMIS · Des robots qui trempent des grappes de cire dans la barbotine et le sable pour construire des coques
Dean Group International Ltd · Une vraie fonderie : grappes, coulée et décochage de la coque
Voir de vraies photos
- Wikipédia : Fonderie à cire perdue — une coque pour un rotor de turbocompresseur, l'intérieur d'une coque, et la pièce finie
- Recherche de photos sur Wikimedia Commons
À retenir
- Chaque pièce demande une nouvelle copie en cire et une nouvelle coque en céramique.
- La fonte de la cire laisse un moule d'une seule pièce sans joint, donc le détail est excellent.
- Précis et lisse, mais plus lent et plus coûteux par pièce que le moulage en sable.
Plus dans Fonderie
Les 100 procédés
 1.1ShortMoulage en sableMétal coulé dans une empreinte tassée dans du sable ; le sable est ensuite casséOuvrir la leçon
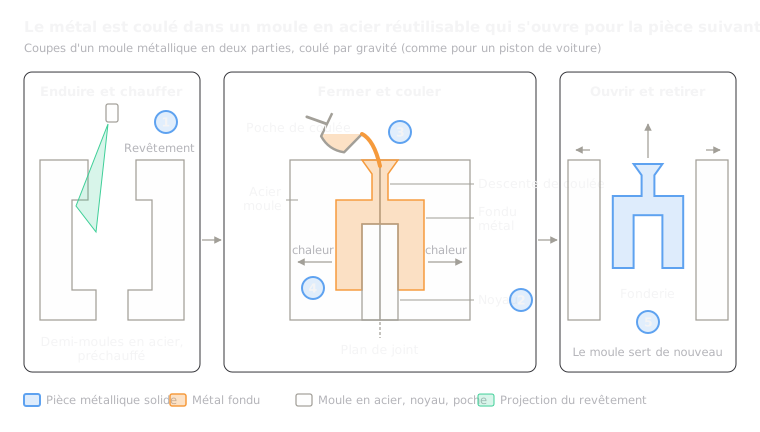 1.3Moulage en coquilleDu métal coulé par gravité dans un moule en acier réutilisableOuvrir la leçon
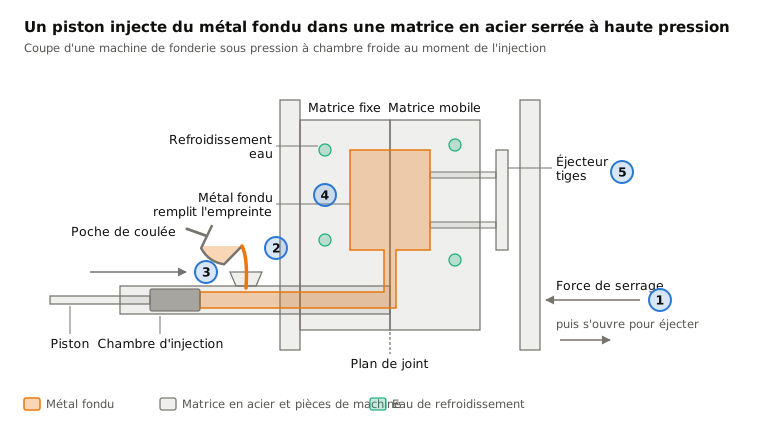
 1.4Fonderie sous pressionDu métal injecté dans une matrice en acier à haute pressionOuvrir la leçon
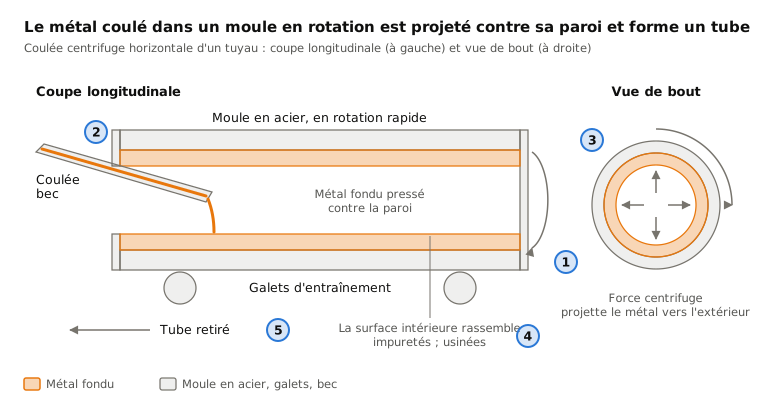
 1.5Coulée centrifugeDu métal projeté contre la paroi d'un moule en rotationOuvrir la leçon
 1.6Fonderie à modèle perdu (mousse perdue)Du métal coulé sur une copie en mousse enterrée dans du sable meubleOuvrir la leçon
 1.7Moulage semi-solide (thixomoulage et rhéomoulage)Une bouillie de métal à moitié solide injectée dans une matrice en acierOuvrir la leçon
 1.8Moulage monocristallin (aubes de turbines)Une solidification lente à partir d'une extrémité fait croître la pièce en un seul cristalOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.