

Moulage par injection
De la matière fondue forcée dans un moule en acier fermé
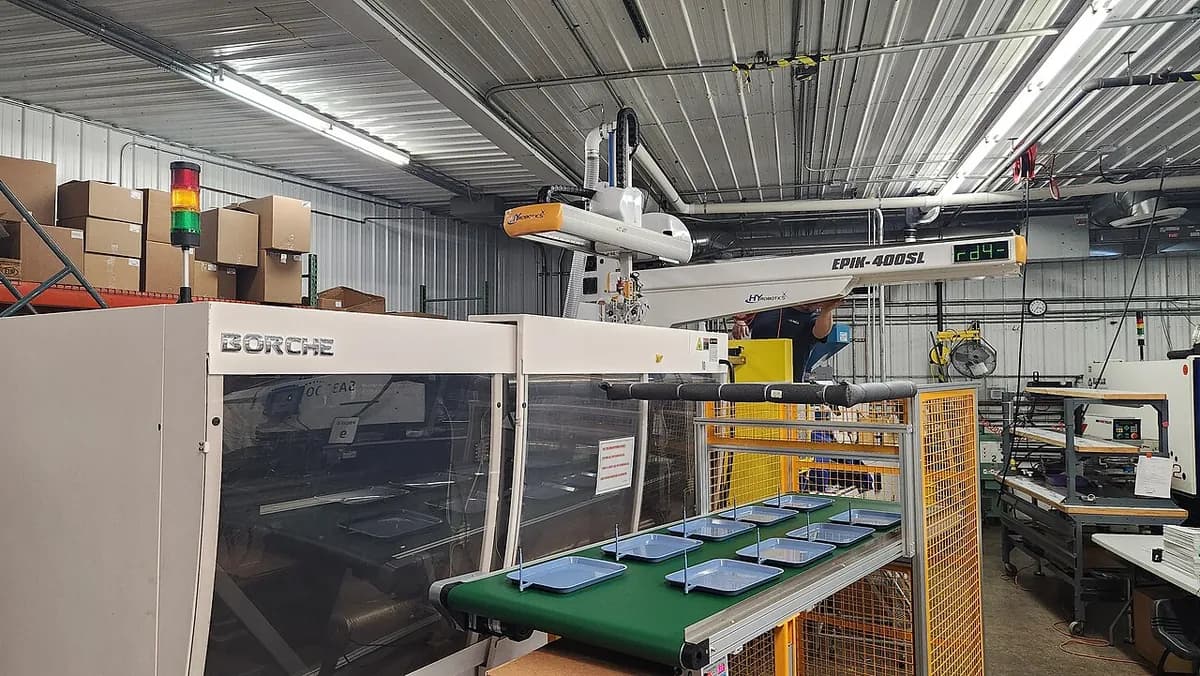
Le moulage par injection fait fondre des granulés de plastique et force la matière fondue dans un moule en acier fermé, où elle refroidit en une pièce finie. Les bouchons de bouteilles, les briques de jouets, les coques de téléphones et les tableaux de bord de voitures sont tous faits ainsi. Une fois le moule existant, chaque pièce supplémentaire coûte très peu, c'est pourquoi la plupart des objets en plastique autour de vous sont moulés par injection.
Moulage par injection en une minute, par MecMade
Comment ça marche
Alimenter. Des granulés de plastique (grains de plastique brut de quelques millimètres) tombent de la trémie (un entonnoir) dans le fourreau, un tube d'acier chauffé.
Faire fondre. Une vis en rotation entraîne les granulés vers l'avant. Le frottement de la vis et la chaleur des colliers chauffants les font fondre, et la matière fondue s'accumule devant la pointe de la vis.
Fermer. L'unité de fermeture ferme les deux moitiés du moule et les maintient fermées avec des dizaines à des milliers de tonnes de force. Cela évite que la matière fondue fuie au plan de joint (la jonction entre les moitiés).
Injecter et compacter. La vis cesse de tourner et avance comme un piston. La matière fondue jaillit par la buse et le canal d'alimentation (la carotte) jusque dans l'empreinte (le creux en forme de pièce). La vis continue de pousser pour compacter du plastique en plus pendant que la pièce se contracte.
Refroidir. L'eau qui circule dans des canaux de l'acier évacue la chaleur jusqu'à ce que la pièce soit solide. C'est généralement l'étape la plus longue. Pendant ce temps, la vis retourne tourner pour préparer la dose suivante.
Ouvrir et éjecter. La moitié mobile recule. Des éjecteurs poussent la pièce, avec sa carotte, hors du noyau (la bosse d'acier qui façonne l'intérieur). Le moule se ferme et le cycle recommence.
Chiffres clés
- Matériaux
- Thermoplastiques (plastiques qui ramollissent à chaque chauffage) comme le polypropylène, l'ABS, le nylon et le polycarbonate ; aussi certains thermodurcissables et le caoutchouc de silicone liquide
- Pièces typiques
- Bouchons, briques de jouets, boîtiers électroniques, pièces d'habitacle de voitures, seringues, peignes
- Taille de pièce
- De moins d'un gramme à des pare-chocs de voitures de plusieurs kilogrammes
- Précision
- Typiquement environ ±0,05 à ±0,1 mm ; plus serré sur les petites pièces de précision
- État de surface
- Copie le moule : de l'éclat miroir à une texture de cuir, sans finition nécessaire
- Taille de série adaptée
- De milliers à des millions de pièces identiques
- Coût d'outillage et de machine
- Moules de quelques milliers de dollars (simples, en aluminium) à bien plus de 100 000 $ (grands, multi-empreintes, en acier trempé) ; machines de dizaines de milliers à plus d'un million de dollars
- Vitesse
- Typiquement 10–60 s par cycle ; bouchons minces en quelques secondes, souvent de nombreuses pièces par injection
Atouts et limites
Atouts
- Coût par pièce très faible une fois le moule payé
- Rapide, automatisé et très répétable
- Formes complexes, clips à encliquetage, filets et détails fins en une seule injection
- Énorme choix de plastiques, de couleurs et de textures
Limites
- Le moule est coûteux et prend souvent des semaines à fabriquer
- Un changement de conception signifie retoucher ou refaire le moule en acier
- Les parois doivent être assez minces et régulières (souvent environ 1–4 mm), sinon les pièces gauchissent et montrent des retassures (petits creux au-dessus des zones épaisses)
- Les contre-dépouilles (détails qui bloqueraient la pièce dans le moule) demandent des parties de moule coulissantes, ce qui ajoute du coût
Où on l'utilise
- EmballageBouchons de bouteilles, fermetures, pots alimentaires à parois minces
- Biens de consommationBriques de jouets, ustensiles de cuisine, boîtiers d'appareils électroménagers
- AutomobileTableaux de bord, panneaux de portes, pare-chocs, boîtiers de feux, clips
- MédicalSeringues, embouts de pipettes, corps d'inhalateurs
- ÉlectroniqueCoques de téléphones et d'ordinateurs, connecteurs, touches et boutons
Comment le reconnaître
- Une fine ligne autour de la pièce là où les deux moitiés du moule se sont rejointes (le plan de joint).
- De petites marques rondes, légèrement en relief ou en creux, laissées par les éjecteurs sur la face cachée.
- Un petit bouton ou une cicatrice là où le plastique est entré (la marque du point d'injection).
- Des parois minces d'épaisseur régulière soutenues par des nervures (fines parois de raidissement), et du texte moulé comme un symbole de recyclage ou un cadran de date.
À comparer avec
À regarder
tronicarts · Toute la machine et un cycle complet en animation 3D
Autodesk · Une explication de cinq minutes avec histoire et exemples du quotidien
ARBURGofficial · Une vraie presse qui remplit 72 empreintes par injection à grande vitesse
Ian Collier (How It's Made excerpt) · Comment le moule en acier lui-même est usiné et poli
Voir de vraies photos
- Wikipédia : Moulage par injection — de vrais moules, dont un moule de brique LEGO et un moule avec tiroirs
- Wikipédia : Presse à injecter — un moule ouvert dans une presse et une grande presse avec un robot
- Recherche de photos sur Wikimedia Commons
À retenir
- Fondre, injecter sous pression, refroidir, éjecter : une pièce toutes les quelques secondes à la minute.
- Le moule est le gros coût et chaque pièce est bon marché, donc c'est rentable à fort volume.
- Les bonnes conceptions utilisent des parois minces et régulières, une légère dépouille (conicité) et le moins de contre-dépouilles possible.
Plus dans Moulage des plastiques et du caoutchouc
Les 100 procédés
 2.2Surmoulage et bi-injectionUn second plastique moulé sur le premierOuvrir la leçon
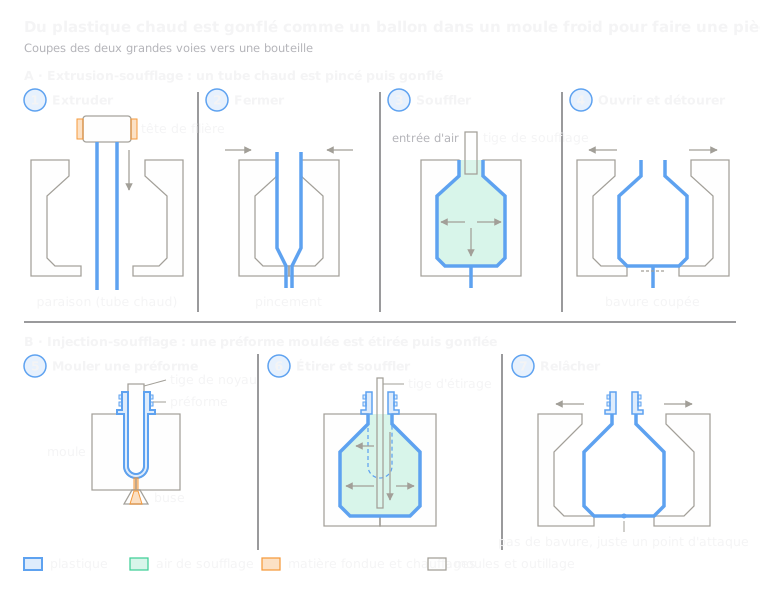 2.3Soufflage de corps creux (extrusion-soufflage et injection-soufflage)Tube chaud ou préforme gonflé dans un mouleOuvrir la leçon
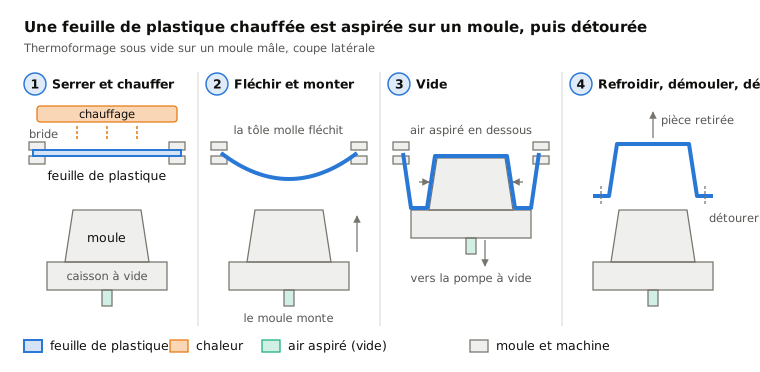
 2.4ThermoformageUne feuille chauffée aspirée sur un mouleOuvrir la leçon
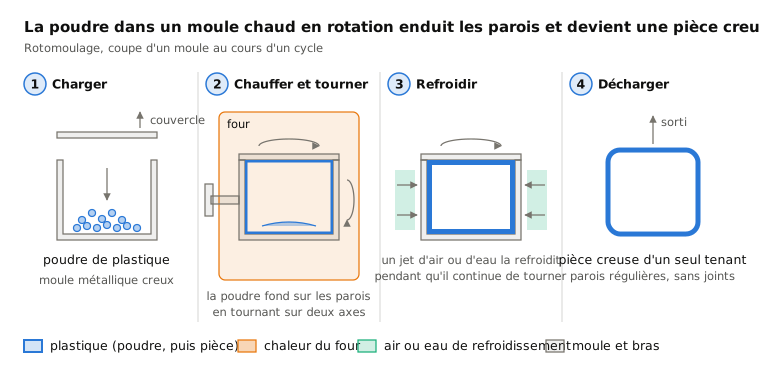
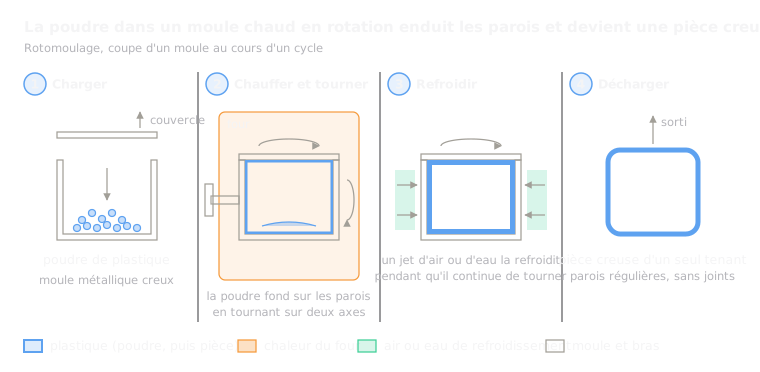 2.5RotomoulageLa poudre recouvre un moule chaud en rotationOuvrir la leçon
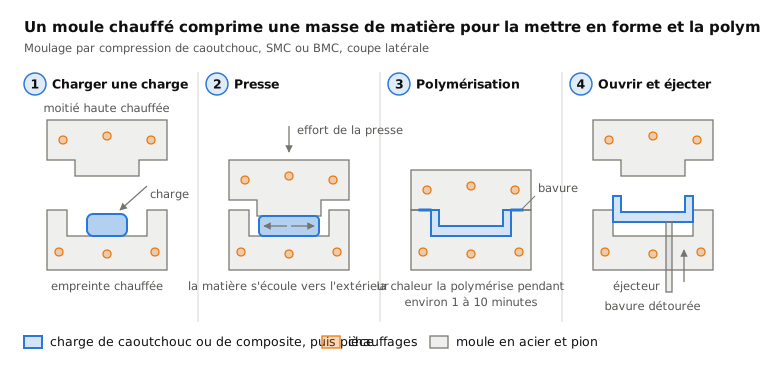
 2.6Moulage par compression (SMC, BMC, caoutchouc)Une charge pressée et durcie dans un moule chaudOuvrir la leçon
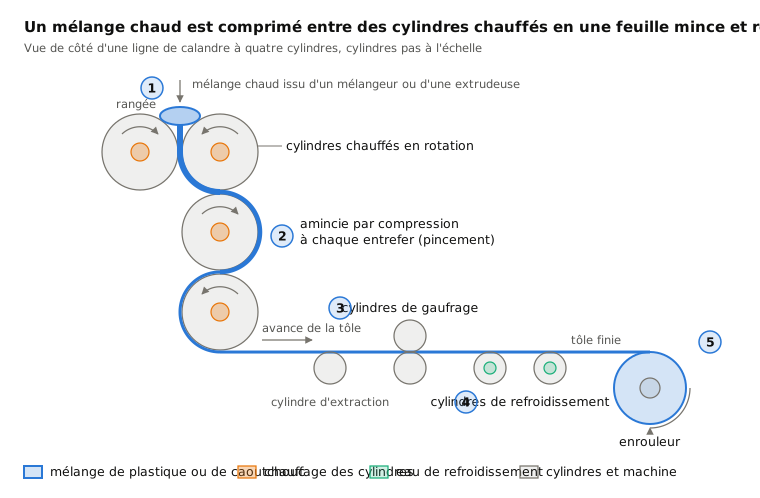
 2.7CalandrageMélange écrasé en feuille entre des cylindresOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.