

Usinage laser femtoseconde
Enlève de la matière avec des impulsions laser ultracourtes, sans fondre
L'usinage laser femtoseconde découpe, perce et texture la matière avec des éclairs laser qui durent moins d'un millième de milliardième de seconde. Chaque éclair vaporise une fine couche avant que la chaleur puisse se propager, donc les bords sortent nets au lieu d'être fondus. Les fabricants de stents cardiaques, de verres de protection de téléphones et d'injecteurs de carburant l'utilisent là où même un léger dégât thermique compte.
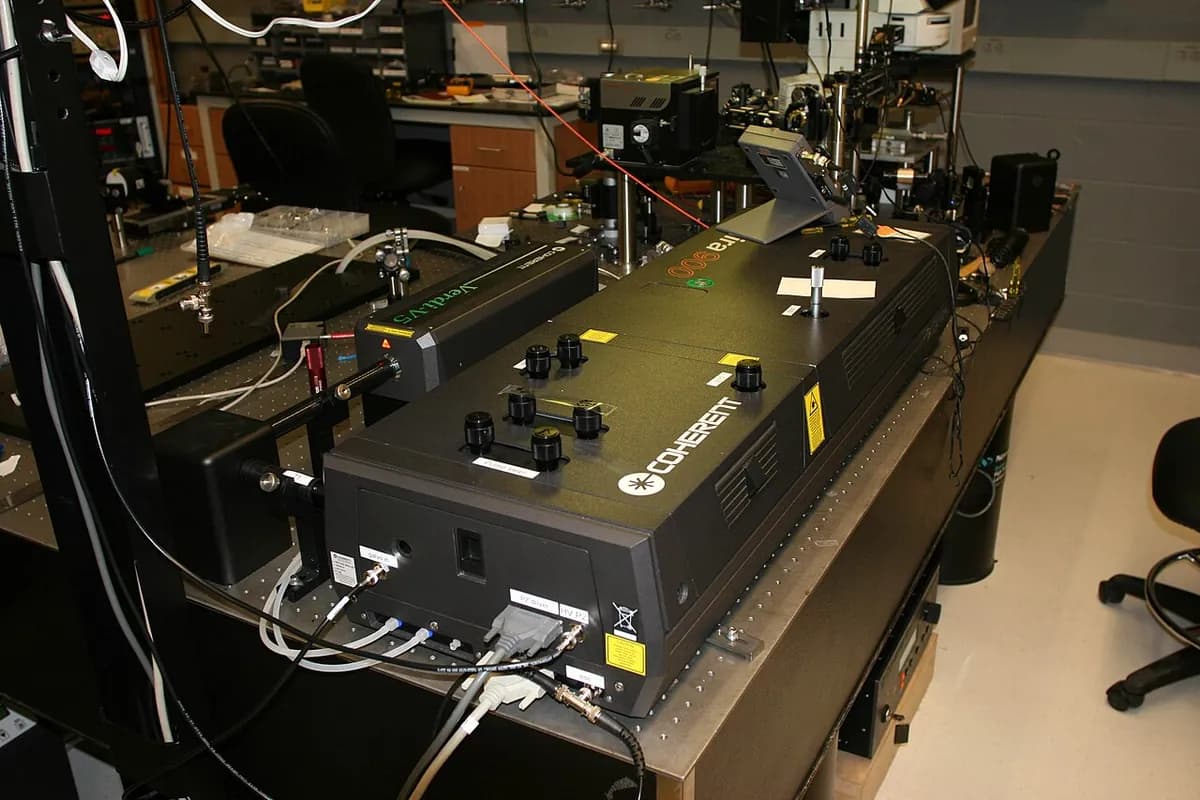
Comment ça marche
Produire des impulsions ultracourtes. Un oscillateur (le cœur du laser qui produit les impulsions) émet un train régulier d'impulsions faibles. Chacune dure de dizaines à centaines de femtosecondes (une femtoseconde est un millionième de milliardième de seconde).
Les amplifier. Un amplificateur étire chaque impulsion, augmente son énergie, puis la comprime de nouveau. Cette astuce, l'amplification d'impulsions à dérive de fréquence, a remporté le prix Nobel de physique 2018.
Viser et focaliser. Un scanner (deux miroirs qui tournent vite) dirige le faisceau. Une lentille le focalise en un point de quelques microns de large (un micron, ou µm, est un millième de millimètre).
Ablation à froid. L'impulsion dépose son énergie plus vite que les atomes ne peuvent passer la chaleur à leurs voisins. Une fine couche est ablatée, c'est-à-dire arrachée sous forme de vapeur et de plasma (gaz chaud et chargé), avec presque aucune fusion.
Balayer le trajet. Des centaines de milliers d'impulsions par seconde ou plus tracent le trajet programmé, couche par couche, pour découper, percer ou texturer. Focalisées à l'intérieur d'un verre transparent, les impulsions peuvent même écrire des canaux sans toucher la surface.
Chiffres clés
- Matériaux
- Presque tout : acier, titane, nitinol (un alliage à mémoire de forme), verre, saphir, céramiques, polymères, même le tissu de l'œil
- Pièces typiques
- Stents cardiaques, micro-trous dans les injecteurs de carburant et les cartes électroniques, découpes dans les verres de protection de téléphones, surfaces texturées
- Taille de pièce
- Détails d'environ 1 µm à des millimètres ; pièces en général petites ou minces (tubes, tôles, feuilles)
- Précision
- Typiquement quelques microns ; détails jusqu'à environ 1 µm
- État de surface
- Bords nets, sans bavures, avec presque aucune zone affectée thermiquement (la bande de matière altérée par la chaleur)
- Taille de série adaptée
- Des prototypes aux grandes séries de pièces de grande valeur (stents, verres de téléphones, feuilles de batteries)
- Coût d'outillage et de machine
- Pas d'outillage ; un poste laser coûte typiquement plusieurs centaines de milliers de dollars
- Vitesse
- Des centaines de milliers d'impulsions par seconde, mais enlèvement massif lent : typiquement des millimètres cubes par minute
Atouts et limites
Atouts
- Presque aucun dégât thermique : pas de bavures, de bords fondus ni de fissures
- Fonctionne sur le verre, le saphir, les céramiques et les plastiques sensibles à la chaleur
- Détails à l'échelle du micron, sans contact ni usure d'outil
- Peut modifier l'intérieur du verre sans toucher sa surface
Limites
- Enlève la matière lentement comparé aux lasers conventionnels
- Les sources laser sont chères et complexes
- Régler l'énergie, la cadence et le recouvrement des impulsions est délicat
- Convient aux petites pièces et aux sections minces ; les fumées demandent une aspiration
Où on l'utilise
- Dispositifs médicauxStents coronaires, cathéters, micro-aiguilles
- Électronique grand publicVerres de protection de téléphones, protections d'appareils photo en saphir, découpes d'écrans
- ÉlectroniqueMicro-vias (minuscules trous reliant les couches d'une carte électronique), découpe de plaquettes
- BatteriesDécoupe et structuration des feuilles d'électrodes
- Chirurgie de l'œilVolets cornéens pour le LASIK, étapes de la chirurgie de la cataracte
- Automobile et aéronautiqueTrous d'injecteurs de carburant, trous de refroidissement, textures de surface réduisant le frottement
Comment le reconnaître
- En général, on ne peut pas : les détails font quelques microns de large et finissent cachés dans des stents, des téléphones, des cartes électroniques et des moteurs.
- Des bords coupés dans le verre ou le métal qui paraissent parfaitement propres, sans couleur de brûlure, sans bavure et sans perles de métal resolidifié.
- À la loupe, de micro-trous ronds nets, souvent légèrement coniques (plus larges du côté où le laser est entré).
- Un métal texturé au laser qui chatoie de couleurs d'arc-en-ciel : les impulsions laissent des rides assez fines pour séparer la lumière en couleurs.
À comparer avec
À regarder
SME Media · Un aperçu simple de ce que les impulsions ultracourtes peuvent faire
CMS Laser · Découpe de motifs de type stent dans de fins tubes métalliques
Spectra-Physics an MKS Brand · Gros plans de micro-découpes et de trous nets
TRUMPFtube · Perçage de cartes électroniques à cadence de production
Voir de vraies photos
- Wikipédia : Ablation laser — comment les lasers pulsés enlèvent la matière ; peu de photos
- Wikipédia : Impulsion ultracourte — ce que sont les impulsions femtoseconde et comment on les produit
- Recherche de photos sur Wikimedia Commons
À retenir
- Des impulsions plus courtes que le temps dont la chaleur a besoin pour se propager enlèvent la matière sans la faire fondre.
- Il usine presque tout matériau, verre et tissus compris, avec des détails au micron.
- Le prix à payer, ce sont des lasers coûteux et un enlèvement lent, donc il convient aux petites pièces de grande valeur.
Plus dans Micro- et nanofabrication
Les 100 procédés
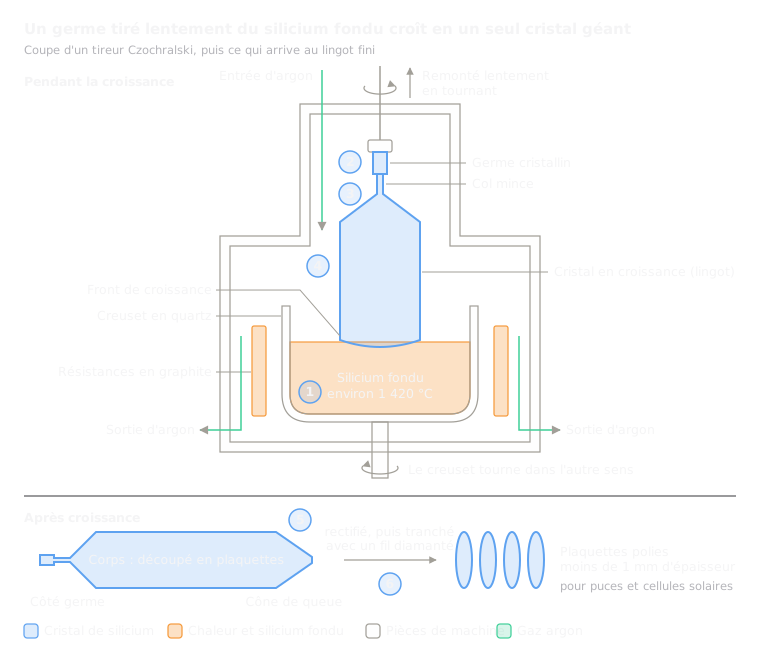 13.1Croissance cristalline Czochralski (plaquettes de silicium)Tire lentement un cristal unique géant de silicium hors d'un bain fonduOuvrir la leçon
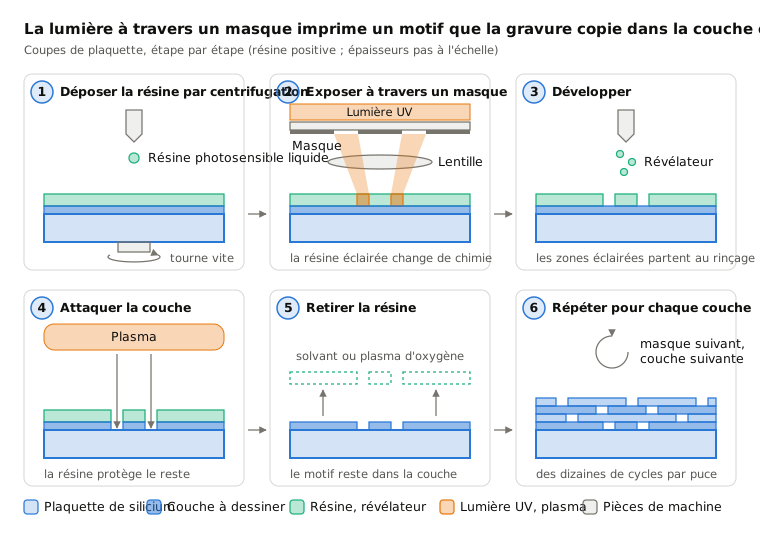
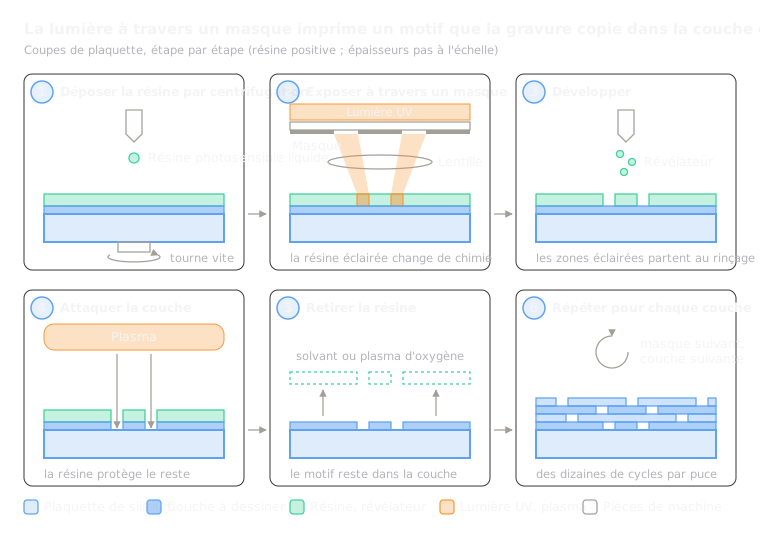 13.2PhotolithographieProjette un motif avec de la lumière sur un revêtement photosensible, puis le graveOuvrir la leçon
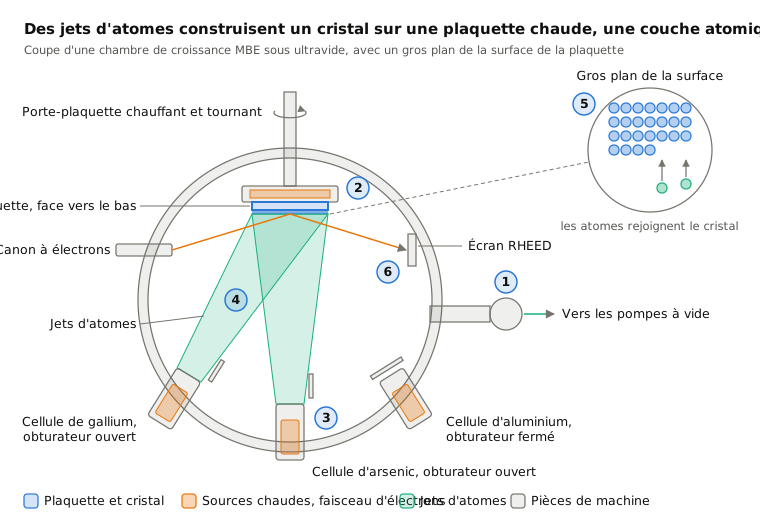
 13.3Épitaxie par jets moléculaires (MBE)Fait croître un cristal une couche atomique à la fois à partir de jets sous ultra-videOuvrir la leçon
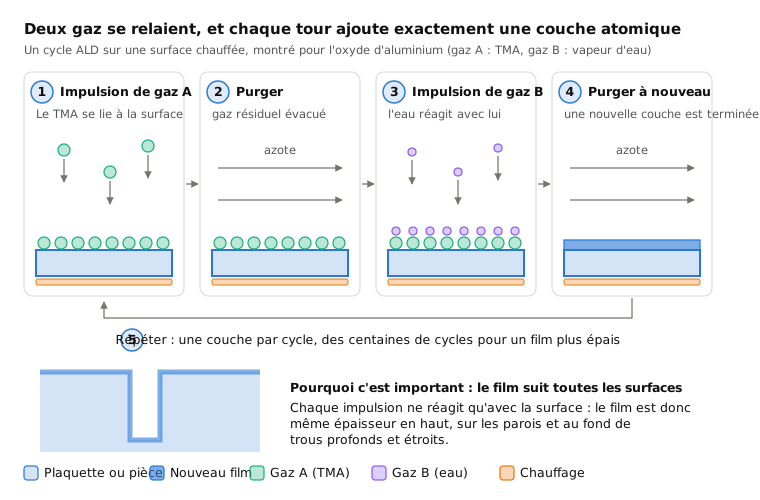
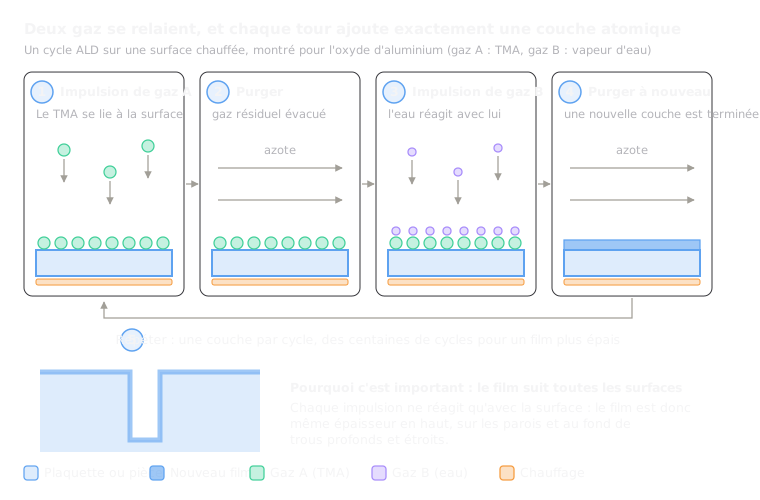 13.4Dépôt par couches atomiques (ALD)Revêt une surface d'une couche atomique par cycle avec des gaz en alternanceOuvrir la leçon
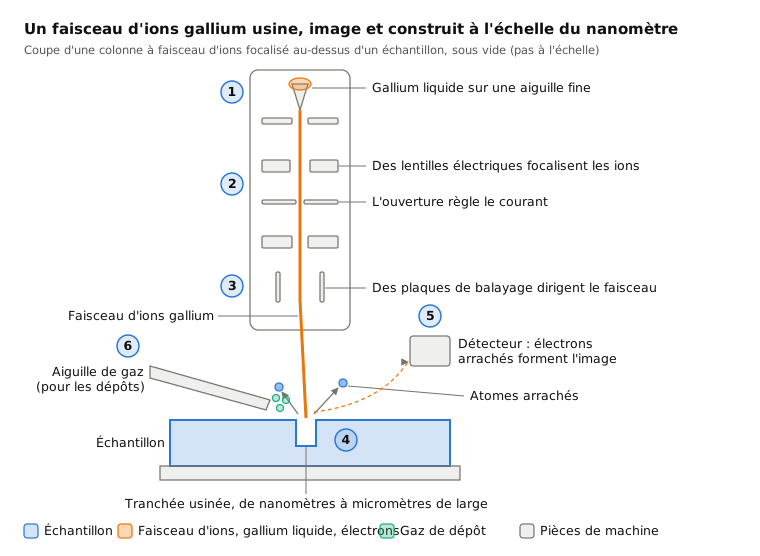
 13.5Faisceau d'ions focalisé (FIB)Usine ou ajoute de la matière avec un faisceau d'ions sous un microscopeOuvrir la leçon
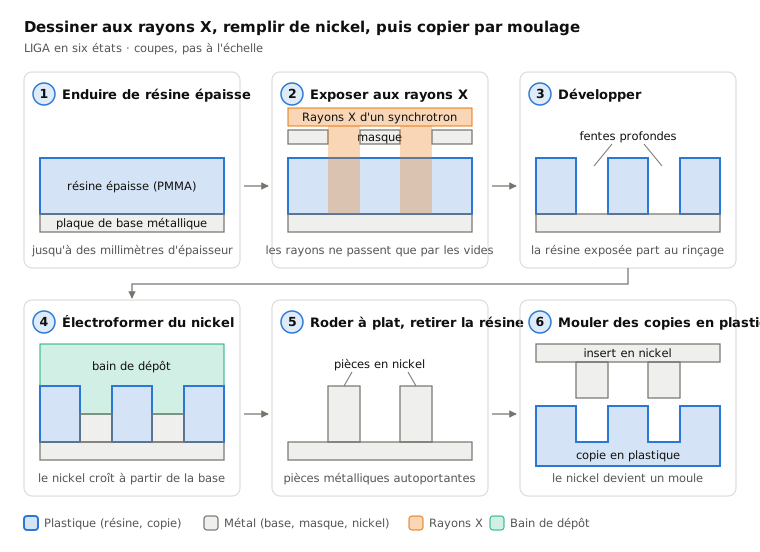
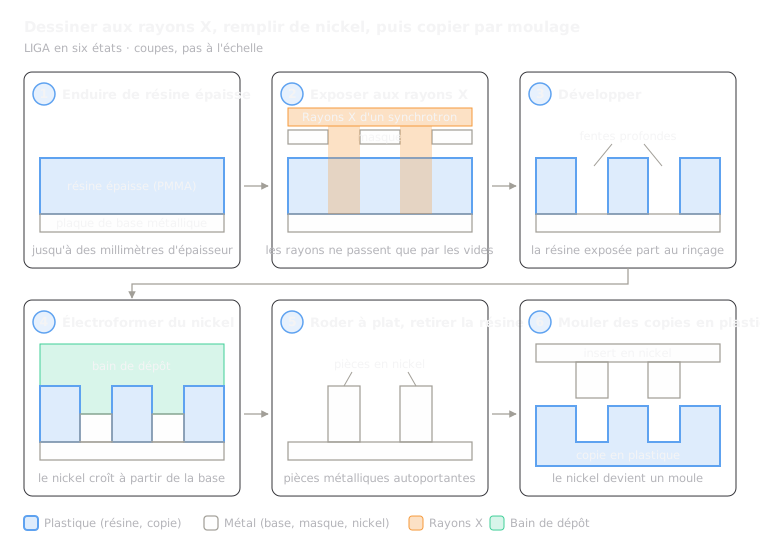 13.7LIGADessine de profondes fentes aux rayons X ou aux UV, les remplit de nickel, puis moule des copiesOuvrir la leçon
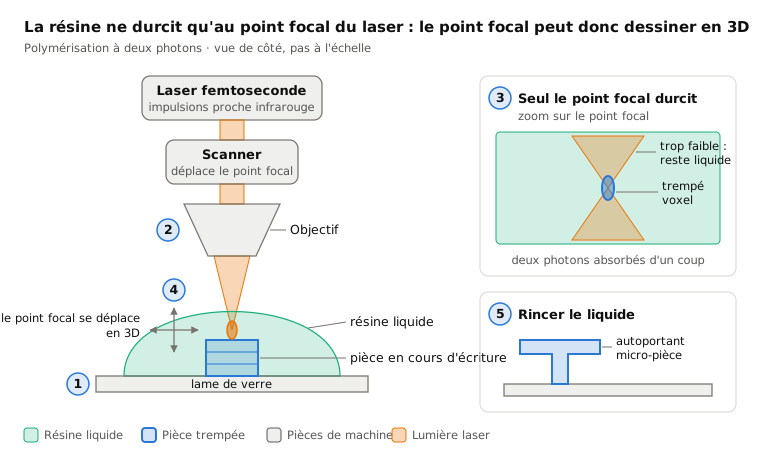
 13.8Polymérisation à deux photonsDurcit la résine uniquement au point focal d'un laser pour imprimer des micro-pièces en 3DOuvrir la leçon
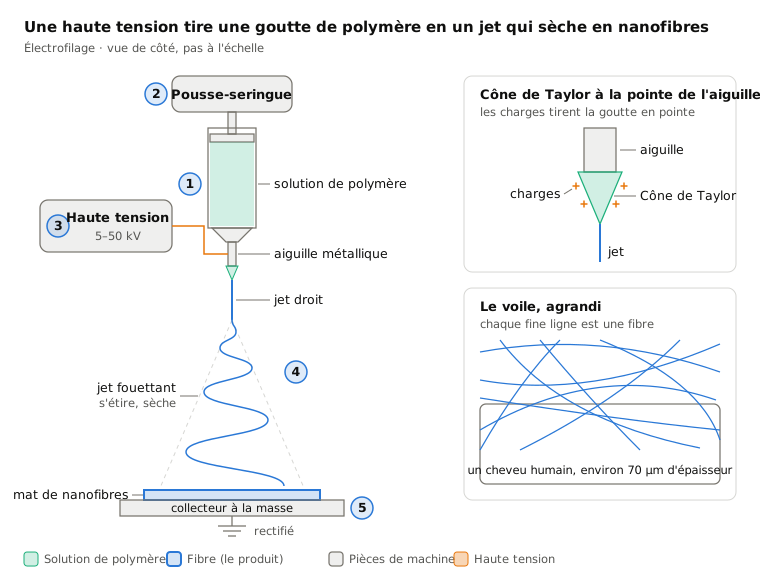
 13.9ÉlectrofilageÉtire un jet de polymère en nanofibres avec une haute tensionOuvrir la leçon
Essayez
Mettez l'IA au travail dans votre CAO.
Modélisez des pièces, générez des mises en plan et automatisez les tâches répétitives dans votre logiciel de CAO.