

केमिकल मशीनिंग और फ़ोटोकेमिकल एचिंग
प्रकाश से छापा गया मास्क एचेंट को केवल खुली धातु घोलने देता है
केमिकल मशीनिंग धातु को घोलकर हटाती है, जबकि मास्क उन हिस्सों को बचाता है जिन्हें रखना है। इसका सबसे आम रूप, फ़ोटोकेमिकल एचिंग, वह मास्क प्रकाश से छापता है, कुछ-कुछ फ़ोटो डेवलप करने की तरह। इलेक्ट्रिक शेवर की जालियाँ, फ़ोन स्पीकर की ग्रिल और छोटे इलेक्ट्रॉनिक संपर्क इसी तरह बनते हैं।
यह कैसे काम करती है
साफ़ करें। धातु की शीट से चिकनाई और ऑक्साइड हटाया जाता है ताकि मास्क पूरी तरह चिपके।
परत चढ़ाएँ। दोनों तरफ़ फ़ोटोरेज़िस्ट (प्रकाश-संवेदी प्लास्टिक फ़िल्म) लेमिनेट की जाती है।
एक्सपोज़ करें। शीट दो फ़ोटोटूलों (पार्ट के आकार वाली छपी फ़िल्मों) के बीच रखी जाती है और UV प्रकाश से चमकाई जाती है। जहाँ फ़िल्म पारदर्शी है वहाँ प्रकाश रेज़िस्ट को सख़्त कर देता है।
डेवलप करें। धोने पर वह रेज़िस्ट बह जाता है जहाँ प्रकाश नहीं पहुँचा, और जहाँ कट होंगे वहाँ खुली धातु की खिड़कियाँ बच जाती हैं।
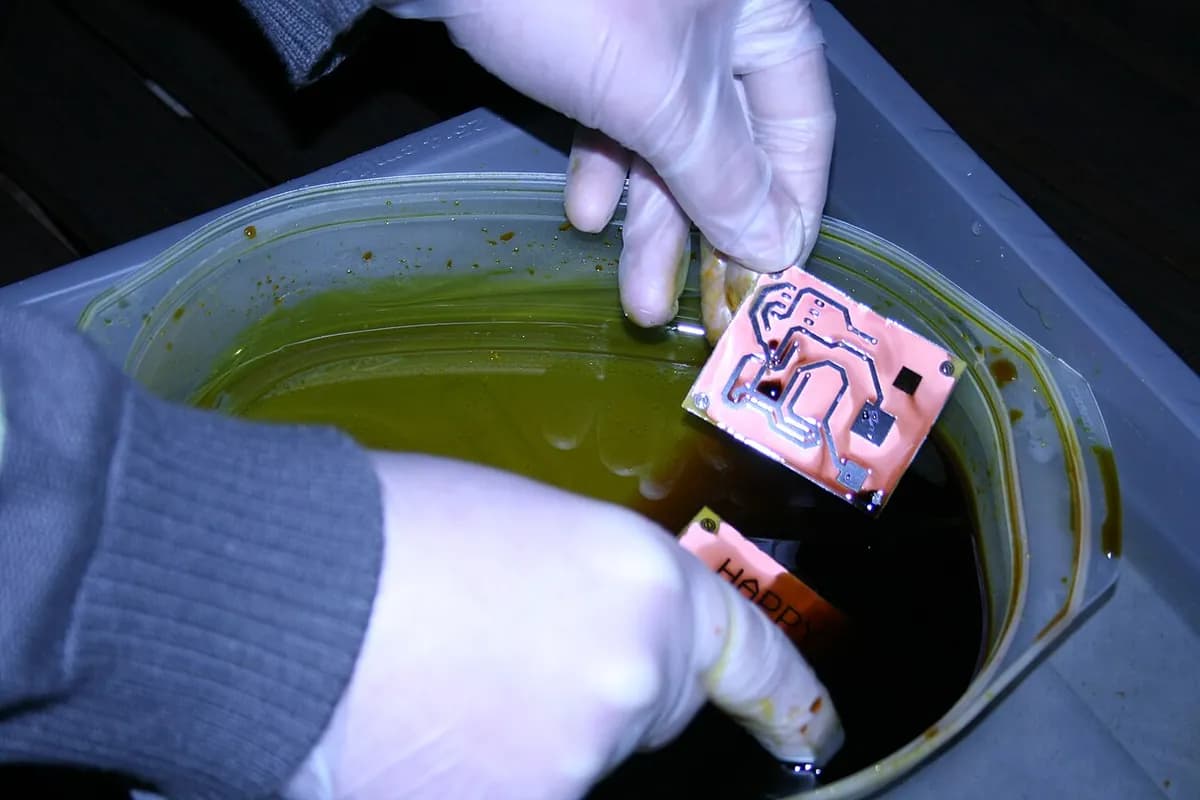
एच करें। शीट दोनों ओर गर्म एचेंट (संक्षारक घोल, अक्सर फ़ेरिक क्लोराइड) की फुहारों के नीचे से गुज़रती है। धातु ऊपर और नीचे से घुलती है जब तक दोनों मिलकर आर-पार न हो जाएँ।
छुड़ाएँ। बचा हुआ रेज़िस्ट हटाया जाता है और शीट धोई जाती है। फिर दर्जनों तैयार पार्ट छोटे थामने वाले टैबों से शीट से तोड़कर निकाले जाते हैं।
केमिकल मिलिंग इसका बड़ा रिश्तेदार है: बड़े एयरोस्पेस पैनल पर मास्कैंट (सुरक्षात्मक रबर जैसी परत) चढ़ाई जाती है, मास्क हाथ से काटा जाता है, और पूरा पैनल टैंक में डुबोया जाता है ताकि चुने हुए हिस्से पतले हों।
मुख्य तथ्य
- सामग्री
- लगभग कोई भी धातु: स्टेनलेस स्टील, तांबा, पीतल, निकल, एल्युमिनियम, टाइटेनियम, निकल मिश्रधातुएँ, कठोरता चाहे जो हो
- आम पार्ट
- बारीक विवरण वाले समतल, पतले पार्ट: जालियाँ, फ़िल्टर, शिम, समतल स्प्रिंग, लीड फ़्रेम, स्टेंसिल; केमिकल मिलिंग: विमान की खाल में पतले किए गए गड्ढे
- पार्ट का आकार
- शीट आमतौर पर लगभग 0.01–2 mm मोटी; पार्ट कुछ मिलीमीटर चौड़े से शीट के आकार तक; केमिकल मिल्ड पैनल कई मीटर लंबे
- सटीकता
- अक्सर शीट की मोटाई का लगभग ±10%; सबसे छोटे छेद लगभग उतने चौड़े जितनी शीट मोटी है
- सतह की फ़िनिश
- शीट अपनी मूल सतह रखती है; कटे किनारे चिकने और बर्र-रहित होते हैं, मोटाई के बीच में हल्की उभार के साथ
- किस बैच साइज़ के लिए उपयुक्त
- कुछ दिनों में प्रोटोटाइप से लेकर लाखों पार्ट तक; लागत शीटों की संख्या पर निर्भर करती है, पार्ट की जटिलता पर नहीं
- टूलिंग और मशीन की लागत
- टूलिंग बहुत कम: फ़ोटोटूल की क़ीमत कुछ सौ डॉलर है; असली निवेश एचिंग लाइन और रसायनों का रखरखाव है
- गति
- एचिंग आमतौर पर हर तरफ़ से प्रति मिनट एक मिलीमीटर का कुछ सौवाँ हिस्सा हटाती है; पतली शीट मिनटों में निपट जाती है
ताक़तें और सीमाएँ
खूबियाँ
- न बर्र, न गर्मी, न धातु में तनाव
- कठोरता कोई मायने नहीं रखती
- सस्ती टूलिंग जो घंटों में बदल जाती है
- जटिलता मुफ़्त है: 10 छेद हों या 10,000, लागत वही
सीमाएँ
- केवल पतली शीट, आमतौर पर लगभग 2 mm से कम
- छेद शीट की मोटाई से बहुत छोटे नहीं हो सकते
- किनारे बिल्कुल सीधे नहीं होते: हल्का अंडरकट और उभार
- संक्षारक रसायनों को सावधानी से संभालना और उनका अपशिष्ट उपचार करना पड़ता है
कहाँ इस्तेमाल होती है
- इलेक्ट्रॉनिक्सलीड फ़्रेम, शील्डिंग कैन, संपर्क, सोल्डर-पेस्ट स्टेंसिल
- एयरोस्पेसकेमिकल मिल्ड फ़्यूज़लाज और पंखों की खाल, शिम, फ़िल्टर
- ऑटोमोटिव और ऊर्जाफ़्यूल सेल प्लेटें, बैटरी ग्रिड, सेंसर, हीट एक्सचेंजर प्लेटें
- चिकित्सासर्जिकल ब्लेड, प्रत्यारोपित की जाने वाली जालियाँ, फ़िल्टर
- उपभोक्ता सामानशेवर की जालियाँ, स्पीकर ग्रिल, घड़ी के पार्ट, सजावटी प्लेटें
- शौक़ और गहनेमॉडल किट के विवरण, एच किए गहने, नेमप्लेट
इसे कैसे पहचानें
- बेहद बारीक छेदों या डिज़ाइनों वाला बहुत पतला धातु पार्ट।
- चिकने, बर्र-रहित कटे किनारे; मैग्निफ़ायर में मोटाई के बीच में हल्का उभार चलता दिखता है।
- आउटलाइन के चारों ओर छोटे टैब के निशान, जहाँ पार्ट शीट में थमा था।
- नेमप्लेट और मॉडल पार्ट पर शीट की आधी गहराई तक धँसे अक्षर या लोगो (हाफ़-एचिंग)।
तुलना करें
देखें
Precision Micro · प्रक्रिया का हर चरण, स्पष्ट रूप से समझाया गया
United Western Enterprises Inc. · असली फ़ोटो एचिंग शॉप का दौरा
NW Etch · कोटिंग, एक्सपोज़र और एचिंग के उत्पादन के दृश्य
Advanced Chemical Etching Ltd · फ़ैक्टरी में पूरी एचिंग उत्पादन लाइन
असली तस्वीरें देखें
- Wikipedia: Photochemical machining — चरण, सामग्रियाँ और अनुप्रयोग
- Wikipedia: Chemical milling — मास्कैंट, स्क्राइबिंग, टैंक में डुबोना और एयरोस्पेस उपयोग
- Wikimedia Commons फ़ोटो खोज
याद रखें
- प्रकाश से छापा मास्क तय करता है कि एचेंट धातु कहाँ घोलेगा।
- यह बारीक, जटिल डिज़ाइनों वाली पतली शीट के लिए उपयुक्त है, और बर्र या गर्मी से नुकसान नहीं छोड़ती।
- बहुत बारीक छेद, बर्र-रहित किनारे और मोटाई के बीच में हल्का उभार देखें।
कटिंग और नॉन-ट्रेडिशनल मशीनिंग में और
सभी 100 प्रक्रियाएँ
 6.1पंचिंग और शियरिंगपंच डाई के सहारे शीट से आकार काटता हैपाठ खोलें
 6.2लेज़र कटिंगफ़ोकस की हुई रोशनी पिघलाकर या वाष्प बनाकर पतला कट बनाती हैपाठ खोलें
 6.3प्लाज़्मा कटिंगअति-गर्म गैस की धार संचालक प्लेट को पिघलाकर काट देती हैपाठ खोलें
 6.4वॉटरजेट कटिंगबहुत उच्च दबाव का पानी, आमतौर पर अपघर्षक के साथ, घिसकर कट बनाता हैपाठ खोलें
 6.5वायर EDMपतले चलते तार की चिंगारियाँ आर-पार प्रोफ़ाइल काटती हैंपाठ खोलें
 6.6सिंकर EDMचिंगारियाँ आकार वाले इलेक्ट्रोड की नकल बंद गुहा में उतार देती हैंपाठ खोलें
 6.7इलेक्ट्रोकेमिकल मशीनिंग (ECM)इलेक्ट्रोलिसिस औज़ार के आकार में धातु घोल देता हैपाठ खोलें
 6.9अल्ट्रासोनिक मशीनिंगकंपन करता औज़ार अपघर्षक कणों को सतह में ठोकता हैपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।