

सिंकर EDM
चिंगारियाँ आकार वाले इलेक्ट्रोड की नकल बंद गुहा में उतार देती हैं
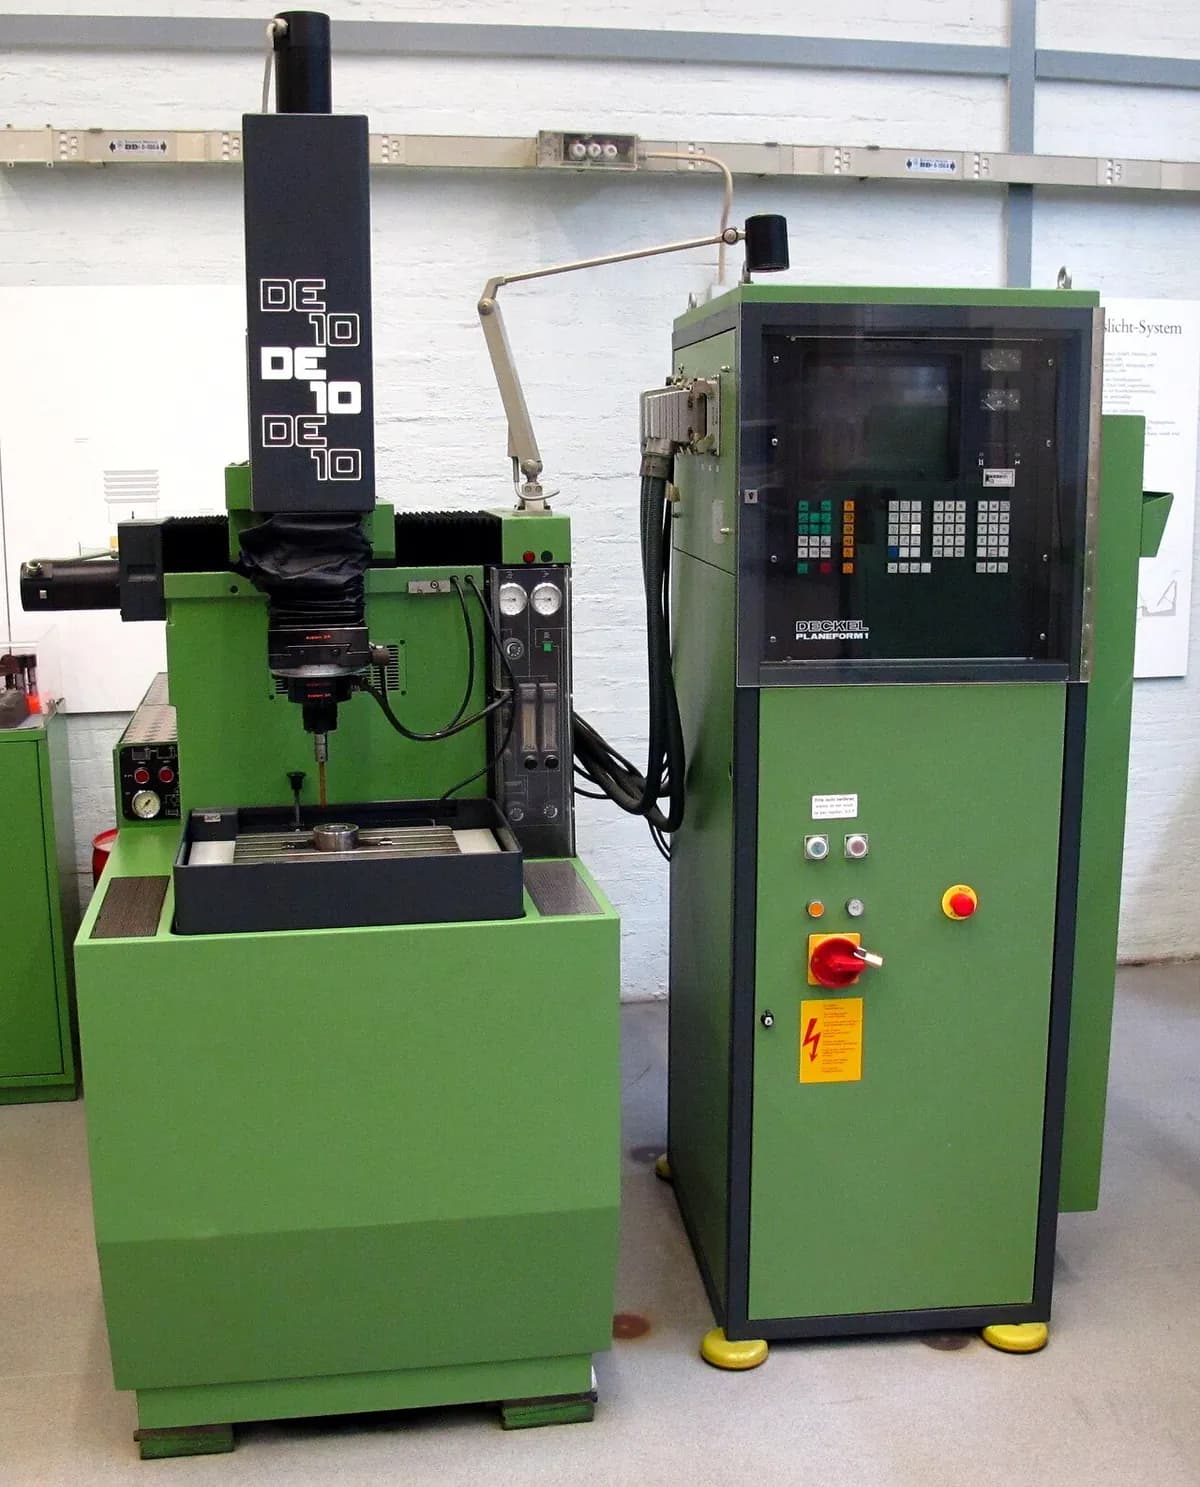
सिंकर EDM (इलेक्ट्रिकल डिस्चार्ज मशीनिंग, जिसे डाई-सिंकिंग या रैम EDM भी कहते हैं) नन्ही बिजली की चिंगारियों से धातु में आकार वाली गुहा जला देती है। गुहा के नेगेटिव के आकार का ग्रेफ़ाइट या तांबे का इलेक्ट्रोड (जहाँ गुहा में खोखला चाहिए वहाँ उभार) स्टील को बिना छुए उसमें उतरता है। ढक्कन, फ़ोन केस और कार के इंटीरियर ट्रिम जैसे प्लास्टिक पार्ट के कई मोल्डों की गहरी रिब और तीखे भीतरी कोने इसी तरह बनते हैं।
यह कैसे काम करती है
इलेक्ट्रोड को आकार दें। ग्रेफ़ाइट या तांबे के इलेक्ट्रोड को गुहा के ठीक नेगेटिव में मिल किया जाता है, स्पार्क गैप के लिए जगह छोड़ने हेतु थोड़ा छोटा।
वर्कपीस को डुबोएँ। स्टील का ब्लॉक डाइइलेक्ट्रिक तेल (बिजली को रोकने वाला तरल) के टैंक में टेबल पर रखा होता है। तेल चिंगारी बनने तक धारा रोकता है, धातु को ठंडा रखता है और मलबा बहा ले जाता है।
अंतराल घटाएँ। सर्वो (वह मोटर जो अपनी स्थिति लगातार सुधारती रहती है) इलेक्ट्रोड को तब तक नीचे उतारता है जब तक केवल नन्हा गैप, आमतौर पर मिलीमीटर के कुछ सौवें हिस्से, न बचे। दोनों कभी नहीं छूते।
चिंगारी। पल्स जनरेटर वोल्टेज की छोटी पल्सें दागता है। हर एक तेल को भेदती है, और लगभग 8,000–12,000 °C की चिंगारी एक सूक्ष्म गड्ढे को पिघलाकर वाष्पित कर देती है।
बहाएँ और आगे बढ़ें। पल्सों के बीच तेल मलबे को गैप से बाहर बहा देता है। सर्वो गैप को स्थिर रखता है जबकि इलेक्ट्रोड और गहरे उतरता है, प्रति सेकंड हज़ारों चिंगारियों के साथ।
हल्के हाथ से फ़िनिश करें। मशीन कमज़ोर चिंगारियों पर आ जाती है, अक्सर नए फ़िनिशिंग इलेक्ट्रोड और छोटी परिक्रमी गति के साथ। छोटी चिंगारियाँ छोटे गड्ढे छोड़ती हैं, जो अंतिम माप और टेक्सचर देते हैं।
मुख्य तथ्य
- सामग्री
- कोई भी बिजली संचालित करने वाली सामग्री: कठोर टूल स्टील, टंगस्टन कार्बाइड, टाइटेनियम, निकेल मिश्रधातुएँ, तांबा। प्लास्टिक, काँच या ज़्यादातर सिरेमिक नहीं।
- आम पार्ट
- मोल्ड और डाई की गुहाएँ, गहरी संकरी रिब और स्लॉट, तीखे भीतरी कोने, कठोर पार्ट में बंद कीवे और भीतरी षट्कोण
- पार्ट का आकार
- 1 mm से छोटी विशेषताओं से लेकर लगभग एक मीटर चौड़े मोल्ड ब्लॉकों की गुहाओं तक
- सटीकता
- आमतौर पर लगभग ±0.01 mm; सावधान फ़िनिशिंग से कुछ माइक्रोन (मिलीमीटर के हज़ारवें हिस्से)
- सतह की फ़िनिश
- मैट और बारीक गड्ढेदार। खुरदरापन Ra (सतह के उभारों की औसत ऊँचाई) रफ़िंग में लगभग 10 µm से फ़िनिशिंग में लगभग 0.2 µm तक।
- किस बैच साइज़ के लिए उपयुक्त
- इकलौते पार्ट और टूलिंग (हर मोल्ड अनोखा होता है); मामूली सीरीज़ में छोटे सटीक पार्ट
- टूलिंग और मशीन की लागत
- मशीन लगभग $100,000–500,000; हर आकार के लिए एक कस्टम इलेक्ट्रोड, अक्सर कई (रफ़िंग और फ़िनिशिंग के)
- गति
- धीमी: आमतौर पर 2–400 mm³ धातु प्रति मिनट; मोल्ड की गुहा में अक्सर घंटे से दिन लगते हैं
ताक़तें और सीमाएँ
खूबियाँ
- कठोर स्टील और कार्बाइड को उतनी ही आसानी से काटती है जितनी नरम धातु को
- कटिंग बल नहीं, इसलिए पतली रिब और बारीक विवरण बचे रहते हैं
- तीखे भीतरी कोने और लगभग किसी भी आकार की गहरी बंद गुहाएँ
- मशीन से सीधे निकलते एकसमान, दोहराने योग्य टेक्सचर
सीमाएँ
- केवल बिजली संचालित करने वाली सामग्रियों पर काम करती है
- धीमी: गहरी गुहा के लिए घंटे या दिन
- हर आकार के लिए कस्टम इलेक्ट्रोड चाहिए, और इलेक्ट्रोड घिसते हैं
- एक पतली रीकास्ट परत (दोबारा जमी, भुरभुरी परत) छोड़ती है जिसे पॉलिश करना पड़ सकता है
कहाँ इस्तेमाल होती है
- प्लास्टिक इंजेक्शन मोल्डढक्कनों, हाउसिंग, कनेक्टर और कार के इंटीरियर पार्ट की गुहाएँ
- डाई कास्टिंग और फ़ोर्जिंगएल्युमिनियम हाउसिंग और फ़ोर्ज किए हाथ के औज़ारों के लिए कठोर डाई
- एयरोस्पेसनिकेल-मिश्रधातु के टर्बाइन ब्लेडों में आकार वाले कूलिंग छेद
- इलेक्ट्रॉनिक्सनन्हे कनेक्टर पार्ट के मोल्ड और स्टैम्पिंग डाई
- टूल रूममहँगे पार्ट में फँसे टूटे टैप और ड्रिल हटाना
इसे कैसे पहचानें
- नन्हे, एक-दूसरे पर चढ़ते गड्ढों से बनी एकसमान मैट, "पाले जैसी" सतह, जिसमें एक दिशा में चलते औज़ार के निशान नहीं होते।
- तीखे भीतरी कोने और गहरी, संकरी रिब जिन तक कोई घूमता कटर नहीं पहुँच सकता।
- मोल्ड किए प्लास्टिक पार्ट पर, एकसमान बारीक दानों वाला मैट टेक्सचर अक्सर स्पार्क-क्षरण से बने मोल्ड से आता है (VDI 3400 टेक्सचर स्केल पर ग्रेड किया हुआ)।
- वर्कशॉप में: गहरे स्लेटी ग्रेफ़ाइट इलेक्ट्रोड जो पार्ट के सटीक "नेगेटिव" जैसे दिखते हैं।
तुलना करें
देखें
Practical Machinist · EDM की बुनियादी भौतिकी, शुरुआती लोगों के लिए समझाई गई
temmy candra wijaya · इलेक्ट्रोड, गैप और चिंगारियों का एनिमेशन
Defiance Machine · तेल के नीचे गुहा जलाती असली मशीन
Sodick Inc. · बिना निगरानी के चलने के लिए ऑटोमैटिक इलेक्ट्रोड बदलाव
असली तस्वीरें देखें
- Wikipedia: Electrical discharge machining — सिद्धांत का आरेख, सिंकर और वायर EDM मशीनें
- Wikimedia Commons फ़ोटो खोज
याद रखें
- सिंकर EDM तेल में नन्ही चिंगारियों से आकार वाले इलेक्ट्रोड की नकल किसी भी संचालक धातु में उतारती है, चाहे वह कितनी भी कठोर हो।
- यह धीमी है और कस्टम इलेक्ट्रोड चाहिए, इसलिए मोल्ड, डाई और ऐसे आकारों के लिए फ़ायदेमंद है जो और किसी तरीक़े से नहीं बनते।
- तीखे भीतरी कोने और एकसमान मैट, गड्ढेदार सतह देखें।
कटिंग और नॉन-ट्रेडिशनल मशीनिंग में और
सभी 100 प्रक्रियाएँ
 6.1पंचिंग और शियरिंगपंच डाई के सहारे शीट से आकार काटता हैपाठ खोलें
 6.2लेज़र कटिंगफ़ोकस की हुई रोशनी पिघलाकर या वाष्प बनाकर पतला कट बनाती हैपाठ खोलें
 6.3प्लाज़्मा कटिंगअति-गर्म गैस की धार संचालक प्लेट को पिघलाकर काट देती हैपाठ खोलें
 6.4वॉटरजेट कटिंगबहुत उच्च दबाव का पानी, आमतौर पर अपघर्षक के साथ, घिसकर कट बनाता हैपाठ खोलें
 6.5वायर EDMपतले चलते तार की चिंगारियाँ आर-पार प्रोफ़ाइल काटती हैंपाठ खोलें
 6.7इलेक्ट्रोकेमिकल मशीनिंग (ECM)इलेक्ट्रोलिसिस औज़ार के आकार में धातु घोल देता हैपाठ खोलें
 6.8केमिकल मशीनिंग और फ़ोटोकेमिकल एचिंगप्रकाश से छापा गया मास्क एचेंट को केवल खुली धातु घोलने देता हैपाठ खोलें
 6.9अल्ट्रासोनिक मशीनिंगकंपन करता औज़ार अपघर्षक कणों को सतह में ठोकता हैपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।