

इलेक्ट्रोकेमिकल मशीनिंग (ECM)
इलेक्ट्रोलिसिस औज़ार के आकार में धातु घोल देता है
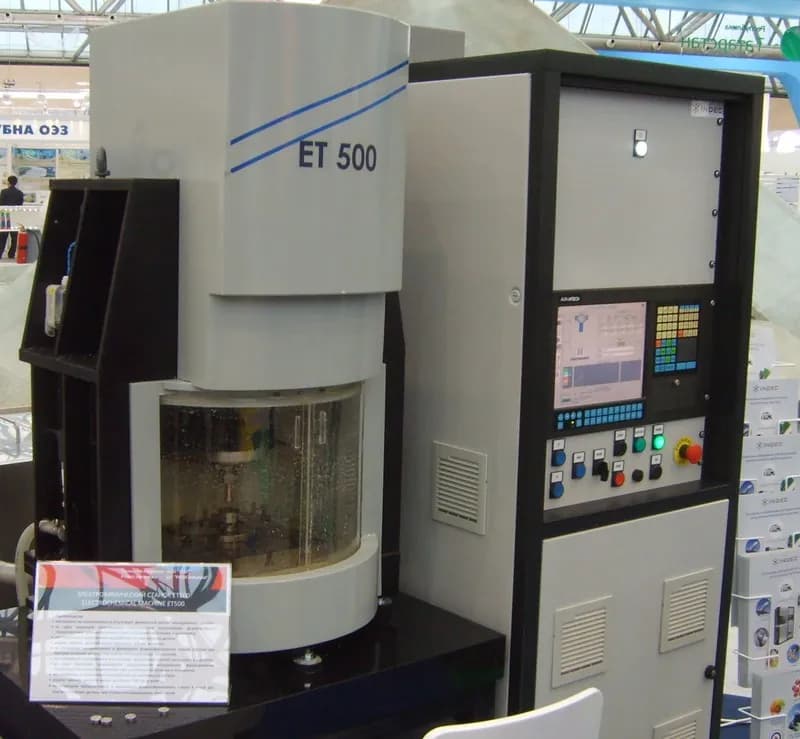
इलेक्ट्रोकेमिकल मशीनिंग (ECM) बिजली और नमकीन पानी से धातु को परमाणु-दर-परमाणु घोलकर हटाती है। यह इलेक्ट्रोप्लेटिंग के उलट काम करती है: आकार वाला औज़ार पार्ट को कभी नहीं छूता, कभी घिसता नहीं, और न गर्मी से नुकसान करता है, न बर्र छोड़ता है। जेट-इंजन बनाने वाले इससे कठोर निकल मिश्रधातुओं से ब्लेड गढ़ते हैं।
यह कैसे काम करती है
सर्किट जोड़ें। DC पावर सप्लाई वर्कपीस को एनोड (धनात्मक पक्ष) और आकार वाले औज़ार को कैथोड (ऋणात्मक पक्ष) बनाती है। यह कम वोल्टेज, आमतौर पर 5–25 V, पर हज़ारों एम्पियर पर चलती है।
अंतराल घटाएँ। औज़ार, आमतौर पर तांबे, पीतल या स्टेनलेस स्टील का, पार्ट से एक मिलीमीटर के कुछ दसवें हिस्से की दूरी तक लाया जाता है। दोनों कभी नहीं छूते।
इलेक्ट्रोलाइट पंप करें। इलेक्ट्रोलाइट (बिजली चलाने वाला तरल), आमतौर पर पानी में सोडियम क्लोराइड या सोडियम नाइट्रेट, औज़ार के भीतर से और अंतराल के आर-पार तेज़ी से पंप किया जाता है।
धातु घोलें। करंट इलेक्ट्रोलाइट से बहता है, और वर्कपीस की सतह के परमाणु धातु आयन (विद्युत आवेशित परमाणु) बनकर निकल जाते हैं। औज़ार पर हाइड्रोजन के बुलबुले बनते हैं, और औज़ार कभी नहीं घिसता।
आगे बढ़ाएँ और नकल करें। औज़ार लगातार आगे बढ़ता है। धातु वहाँ सबसे तेज़ घुलती है जहाँ अंतराल सबसे संकरा है, इसलिए ऊँचे हिस्से ग़ायब हो जाते हैं और पार्ट औज़ार का उलटा आकार ले लेता है।
बहाएँ और छानें। बहाव घुली धातु को कीचड़ (मेटल हाइड्रॉक्साइड) के रूप में, गैस और गर्मी के साथ बहा ले जाता है। इलेक्ट्रोलाइट को छाना, ठंडा किया और दोबारा इस्तेमाल किया जाता है।
मुख्य तथ्य
- सामग्री
- कोई भी विद्युत-चालक धातु, ख़ासकर काटने में कठिन मिश्रधातुएँ: निकल सुपरएलॉय, टाइटेनियम, कोबाल्ट मिश्रधातुएँ, कठोर किया स्टील। कठोरता मायने नहीं रखती।
- आम पार्ट
- टरबाइन ब्लेड और ब्लिस्क (एक-टुकड़ा ब्लेड वाली डिस्क), बंदूक की बैरल की राइफ़लिंग, गहरे कूलिंग छेद, वाल्व और इंजेक्टर बॉडी में भीतरी क्रॉस-होल की बर्र हटाना
- पार्ट का आकार
- लगभग एक मिलीमीटर चौड़े क्रॉस-होल से लेकर कई सौ मिलीमीटर चौड़े इंजन पार्ट तक
- सटीकता
- आमतौर पर लगभग ±0.05 mm; पल्स्ड ECM (PECM) लगभग ±0.01 mm तक रख सकती है
- सतह की फ़िनिश
- चिकनी और अक्सर चमकदार, बिना बर्र, दरारों या गर्मी से क्षतिग्रस्त परत के; खुरदरापन Ra (सतह के उभारों की औसत ऊँचाई) आमतौर पर 0.1–2 µm, PECM से लगभग दर्पण जैसा
- किस बैच साइज़ के लिए उपयुक्त
- ऊँचे मूल्य वाले पार्ट की मध्यम से ज़्यादा मात्रा: औज़ार घिसता नहीं, पर उसे विकसित करने में प्रयोग-और-त्रुटि लगती है
- टूलिंग और मशीन की लागत
- ऊँची: मशीनें अक्सर कई सौ हज़ार डॉलर या ज़्यादा की, साथ में कस्टम औज़ार और बड़ा इलेक्ट्रोलाइट-संभाल सिस्टम
- गति
- करंट से तय: हर 1,000 A पर प्रति मिनट लगभग 2 cm³ स्टील घुलता है; औज़ार आमतौर पर प्रति मिनट मिलीमीटर के एक अंश से कुछ मिलीमीटर आगे बढ़ता है
ताक़तें और सीमाएँ
खूबियाँ
- औज़ार का घिसाव नहीं: एक औज़ार हज़ारों पार्ट बना सकता है
- कोई भी धातु काटती है, कितनी भी कठोर, गर्मी से नुकसान के बिना
- न कटिंग बल, न बर्र; चिकनी, तनाव-रहित सतहें
- कठोर मिश्रधातुओं में जटिल 3D आकारों पर तेज़
सीमाएँ
- केवल विद्युत-चालक धातुओं पर काम करती है
- महँगी मशीनें और धीमा, प्रयोग-और-त्रुटि वाला औज़ार विकास
- तीखे भीतरी कोने और बारीक विवरण कठिन हैं: अंतराल उन्हें गोल कर देता है
- इलेक्ट्रोलाइट और धातु के कीचड़ की बड़ी मात्रा को छानना और सुरक्षित रूप से निपटाना पड़ता है
कहाँ इस्तेमाल होती है
- एयरोस्पेसनिकल और टाइटेनियम मिश्रधातुओं में टरबाइन ब्लेड और ब्लिस्क; कूलिंग छेद
- रक्षाबंदूक की बैरल के भीतर राइफ़लिंग (सर्पिल खाँचे)
- ऑटोमोटिवफ़्यूल इंजेक्टर, वाल्व बॉडी और ट्रांसमिशन पार्ट में क्रॉस-होल की बर्र हटाना
- बिजली उत्पादनगैस और भाप टरबाइनों के ब्लेड
- टूल निर्माणकठोर किए स्टील में फ़ोर्जिंग-डाई की कैविटी
इसे कैसे पहचानें
- चिकनी, अक्सर चमकदार या सैटिन सतहें, बिना औज़ार के निशान, बर्र या गर्मी से रंग बदले।
- किनारे और भीतरी कोने थोड़े गोल, कभी उस्तरे जैसे तीखे नहीं।
- बहुत कठोर मिश्रधातुओं में जटिल घुमावदार आकार, जैसे ब्लेड के एयरफ़ॉइल, बिना मशीनिंग की दिखाई देने वाली रेखाओं के।
- पार्ट के भीतर क्रॉस-होल जिनके किनारे साफ़-सुथरे गोल और बर्र-रहित हों।
तुलना करें
देखें
Piyush Singh · सर्किट, अंतराल और बहाव का एनिमेटेड दौरा
MTDCNC · असली ECM मशीनें और तैयार पार्ट क़रीब से
EMAG · औद्योगिक ECM और पल्स्ड ECM मशीनें कैसे काम करती हैं
CamcraftInc · उत्पादन शॉप में सटीक पार्ट बनाती ECM
असली तस्वीरें देखें
- Wikipedia: Electrochemical machining — सिद्धांत आरेख, इतिहास और अनुप्रयोग
- Wikimedia Commons फ़ोटो खोज
याद रखें
- ECM करंट और नमकीन पानी से धातु घोलती है; औज़ार पार्ट को कभी नहीं छूता और कभी नहीं घिसता।
- पार्ट औज़ार की नकल करता है क्योंकि धातु वहाँ सबसे तेज़ घुलती है जहाँ अंतराल सबसे संकरा है।
- यह कठोर मिश्रधातुओं और ज़्यादा मात्रा के लिए उपयुक्त है; चिकनी, बर्र-रहित सतहें और नरमी से गोल किनारे देखें।
कटिंग और नॉन-ट्रेडिशनल मशीनिंग में और
सभी 100 प्रक्रियाएँ
 6.1पंचिंग और शियरिंगपंच डाई के सहारे शीट से आकार काटता हैपाठ खोलें
 6.2लेज़र कटिंगफ़ोकस की हुई रोशनी पिघलाकर या वाष्प बनाकर पतला कट बनाती हैपाठ खोलें
 6.3प्लाज़्मा कटिंगअति-गर्म गैस की धार संचालक प्लेट को पिघलाकर काट देती हैपाठ खोलें
 6.4वॉटरजेट कटिंगबहुत उच्च दबाव का पानी, आमतौर पर अपघर्षक के साथ, घिसकर कट बनाता हैपाठ खोलें
 6.5वायर EDMपतले चलते तार की चिंगारियाँ आर-पार प्रोफ़ाइल काटती हैंपाठ खोलें
 6.6सिंकर EDMचिंगारियाँ आकार वाले इलेक्ट्रोड की नकल बंद गुहा में उतार देती हैंपाठ खोलें
 6.8केमिकल मशीनिंग और फ़ोटोकेमिकल एचिंगप्रकाश से छापा गया मास्क एचेंट को केवल खुली धातु घोलने देता हैपाठ खोलें
 6.9अल्ट्रासोनिक मशीनिंगकंपन करता औज़ार अपघर्षक कणों को सतह में ठोकता हैपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।