

इलेक्ट्रोप्लेटिंग (क्रोम, निकल, जिंक)
बिजली का करंट बाथ से धातु जमाता है
इलेक्ट्रोप्लेटिंग बिजली के करंट से पार्ट पर दूसरी धातु की पतली परत चढ़ाती है, जैसे क्रोम, निकल या जिंक। बाथरूम के नल की चमकदार क्रोम और बोल्ट की पीली-सी जिंक, दोनों इलेक्ट्रोप्लेट की गई होती हैं। यह रूप, जंग से सुरक्षा या घिसाव-रोधकता जोड़ती है, जबकि पार्ट का आकार ठीक वही रहता है।
यह कैसे काम करती है
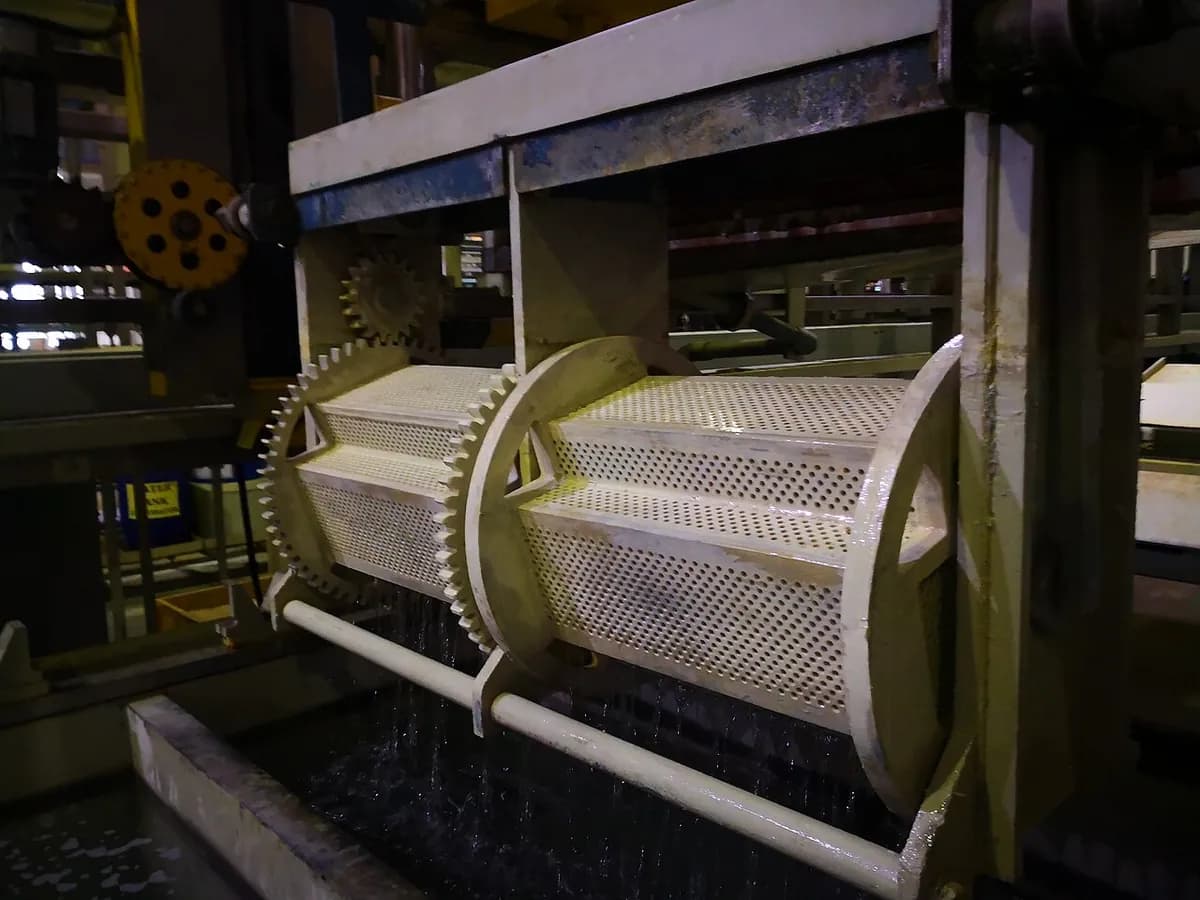
पार्ट साफ़ करें और रैक पर लगाएँ। पार्ट से चिकनाई हटाई जाती है, उसे धोया जाता है और ऑक्साइड हटाने के लिए थोड़ी देर अम्ल में डुबोया जाता है (एक्टिवेशन)। फिर उसे बिजली चलाने वाले रैक पर लटकाया या बैरल में घुमाया जाता है।
इसे इलेक्ट्रोलाइट में डुबोएँ। टैंक में इलेक्ट्रोलाइट होता है (कोटिंग की धातु के घुले लवण वाला पानी, जैसे निकल सल्फ़ेट)। बाथ को अक्सर गर्म किया और हिलाया जाता है।
करंट चालू करें। DC पावर सप्लाई (रेक्टिफ़ायर) पार्ट को ऋणात्मक पक्ष से जोड़ती है, जिससे वह कैथोड बनता है। धनात्मक पक्ष पर कोटिंग धातु की छड़ें एनोड हैं।
आयन चलते हैं और परत चढ़ाते हैं। धातु आयनों पर धनात्मक आवेश होता है, इसलिए वे पार्ट की ओर बहते हैं। वहाँ वे इलेक्ट्रॉन लेकर हर भीगी सतह पर परमाणु-दर-परमाणु वापस ठोस धातु बन जाते हैं।
एनोड घुलता है। जैसे ही धातु घोल से निकलती है, निकल या जिंक एनोड उसकी जगह भरने के लिए घुलता है। क्रोम बाथ में एनोड नहीं घुलते, इसलिए उसके बजाय रसायन डाले जाते हैं।
धोएँ और दोहराएँ। टैंकों के बीच पार्ट धोया जाता है; सजावटी क्रोम बारी-बारी से तांबे, निकल और क्रोम के बाथ से गुज़रता है। जिंक-प्लेट पार्ट को आमतौर पर पैसिवेशन डिप मिलता है (पतली रूपांतरण फ़िल्म जो संक्षारण प्रतिरोध और नीला या पीला रंग जोड़ती है)।
मोटाई करंट और समय पर निर्भर है: ज़्यादा करंट या ज़्यादा मिनट से मोटी परत बनती है। किनारों और कोनों पर, जहाँ विद्युत क्षेत्र सबसे प्रबल है, प्लेटिंग तेज़ी से जमती है, और छेदों व गड्ढों में धीमी।
मुख्य तथ्य
- सामग्री
- क्रोम, निकल, जिंक, तांबा, टिन, चाँदी, सोने की कोटिंग; स्टील, पीतल, तांबा, एल्युमिनियम, और पहले चालक बनाए गए प्लास्टिक पर
- आम पार्ट
- नल, कार की ट्रिम, बोल्ट और स्क्रू, हाइड्रोलिक पिस्टन रॉड, विद्युत संपर्क, गहने
- पार्ट का आकार
- नन्हे कनेक्टर पिन से लेकर कई मीटर लंबे रोल और छड़ों तक; सीमा टैंक तय करता है
- सटीकता
- बहुत पतली और नियंत्रित: जिंक आमतौर पर 5–25 µm, सजावटी क्रोम 1 µm से काफ़ी कम, हार्ड क्रोम दसियों से सैकड़ों µm
- सतह की फ़िनिश
- नीचे की सतह की नकल करती है: पॉलिश पार्ट दर्पण जैसे चमकदार निकलते हैं, मैट पार्ट मैट रहते हैं
- किस बैच साइज़ के लिए उपयुक्त
- एकल मरम्मतों से लेकर बैरल लाइनों में लाखों फ़ास्टनर तक
- टूलिंग और मशीन की लागत
- रैक और फ़िक्सचर सस्ते हैं; टैंक, होइस्ट और अपशिष्ट उपचार वाली स्वचालित प्लेटिंग लाइन सैकड़ों हज़ार से करोड़ों डॉलर की होती है
- गति
- पतली जिंक या सजावटी क्रोम के लिए मिनट, मोटे हार्ड क्रोम के लिए कई घंटे तक
ताक़तें और सीमाएँ
खूबियाँ
- पतली, एकसमान परतें जो पार्ट के नाप को बनाए रखती हैं
- रूप, संक्षारण, घिसाव या चालकता के लिए कई धातुएँ
- दर्पण जैसी चमकदार सजावटी फ़िनिश
- बड़े बैच में प्रति पार्ट सस्ती, ख़ासकर बैरल में
सीमाएँ
- गहरे छेदों और गड्ढों में असमान; किनारों पर ज़्यादा जमाव
- ज़हरीले रसायन (जैसे हेक्सावैलेंट क्रोमियम और सायनाइड बाथ) इस्तेमाल होते हैं जिनके लिए सख़्त अपशिष्ट उपचार चाहिए
- प्लेटिंग में बनी हाइड्रोजन उच्च-सामर्थ्य स्टील को भंगुर कर सकती है, इसलिए पार्ट को बाद में बेक किया जाता है
- हर चरण सटीक सफ़ाई पर निर्भर है; ख़राब तैयारी से परत छिल या फफोले पड़ सकती हैं
कहाँ इस्तेमाल होती है
- ऑटोमोटिवजिंक-प्लेट फ़ास्टनर और ब्रैकेट, क्रोम ट्रिम, निकल-प्लेट पार्ट
- प्लंबिंग और घरक्रोम के नल, शावर हेड, दरवाज़े के हैंडल
- हाइड्रोलिक्स और मशीनरीहार्ड-क्रोम पिस्टन रॉड, रोल, साँचे
- इलेक्ट्रॉनिक्सकनेक्टरों पर सोना और टिन, सर्किट बोर्ड पर तांबा और निकल
- एयरोस्पेसलैंडिंग-गियर पार्ट और फ़ास्टनर पर कैडमियम या जिंक-निकल
- गहने और सिक्केसस्ती धातुओं पर सोने और चाँदी की प्लेटिंग
इसे कैसे पहचानें
- बहुत पतली परत जो नीचे के पार्ट के हर विवरण, खरोंच और पॉलिश रेखा का अनुसरण करती है।
- हल्के नीले रंग वाला दर्पण-सा चमकदार क्रोम, या स्क्रू पर पैसिवेट की गई जिंक की इंद्रधनुषी, पीली या नीली चमक।
- संपर्क के निशान: एक छोटी नंगी या फीकी जगह जहाँ पार्ट रैक को छू रहा था।
- ख़राब होने पर, चमक के नीचे नन्हे गड्ढे या फफोले, या तीखे किनारों पर परत उखड़ना।
तुलना करें
देखें
VIEW CHEM · एनिमेटेड एनोड, कैथोड और आयन प्रवाह
Mayer Motorsports · शॉप का दौरा: पॉलिशिंग, फिर तांबा, निकल और क्रोम
Proinvest Group | Unlimited Steel Solutions · हाइड्रोलिक छड़ों पर औद्योगिक हार्ड क्रोम
Riley Surface World · गैंट्री और टैंकों वाली स्वचालित बैरल जिंक लाइन
असली तस्वीरें देखें
- Wikipedia: Electroplating — सिद्धांत आरेख और प्लेटिंग-लाइन की तस्वीरें
- Wikipedia: Chrome plating — क्रोम की गई कार और मोटरसाइकिल के पार्ट, सजावटी बनाम हार्ड क्रोम
- Wikimedia Commons फ़ोटो खोज
याद रखें
- पार्ट ऋणात्मक इलेक्ट्रोड है; बाथ के धनात्मक धातु आयन उस पर गिरकर धातु बन जाते हैं।
- करंट और समय मोटाई तय करते हैं, 1 µm से कम से सैकड़ों µm तक।
- साफ़ पार्ट और ज़हरीले बाथों को सुरक्षित रूप से संभालना ही प्लेटिंग को बनाता या बिगाड़ता है।
कोटिंग और सतह फ़िनिशिंग में और
सभी 100 प्रक्रियाएँ
 11.1स्प्रे पेंटिंगतरल पेंट बारीक फुहार में बदलकर सूखता या क्योर होता हैपाठ खोलें
 11.2पाउडर कोटिंगआवेशित सूखा पाउडर पार्ट से चिपकता है, फिर ओवन में पिघलता हैपाठ खोलें
 11.3स्क्रीन प्रिंटिंगजाली के स्टेंसिल से धकेली गई स्याहीपाठ खोलें
 11.4हॉट-डिप गैल्वनाइज़िंगपिघले जिंक में डुबोया स्टील जुड़ी हुई जिंक परत बनाता हैपाठ खोलें
 11.6एनोडाइज़िंगकरंट एल्युमिनियम से ही एक कठोर ऑक्साइड परत उगाता हैपाठ खोलें
 11.7इलेक्ट्रोफ़ॉर्मिंगमॉडल पर मोटी उगाई गई प्लेटिंग, फिर उतारी गईपाठ खोलें
 11.8PVD कोटिंग (वैक्यूम में पतली फ़िल्में)टार्गेट से उखड़े परमाणु वैक्यूम में पार्ट पर कोट करते हैंपाठ खोलें
 11.9CVD कोटिंगगैसें गर्म सतह पर अभिक्रिया करके फ़िल्म छोड़ती हैंपाठ खोलें
 11.10थर्मल स्प्रेइंग (प्लाज़्मा, HVOF, आर्क)पुर्ज़े पर दागी गई पिघली बूँदें परत बनकर जमती जाती हैंपाठ खोलें
 11.11कोल्ड स्प्रेठोस धातु के कण केवल गति से जुड़ जाते हैंपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।