

कोल्ड स्प्रे
ठोस धातु के कण केवल गति से जुड़ जाते हैं
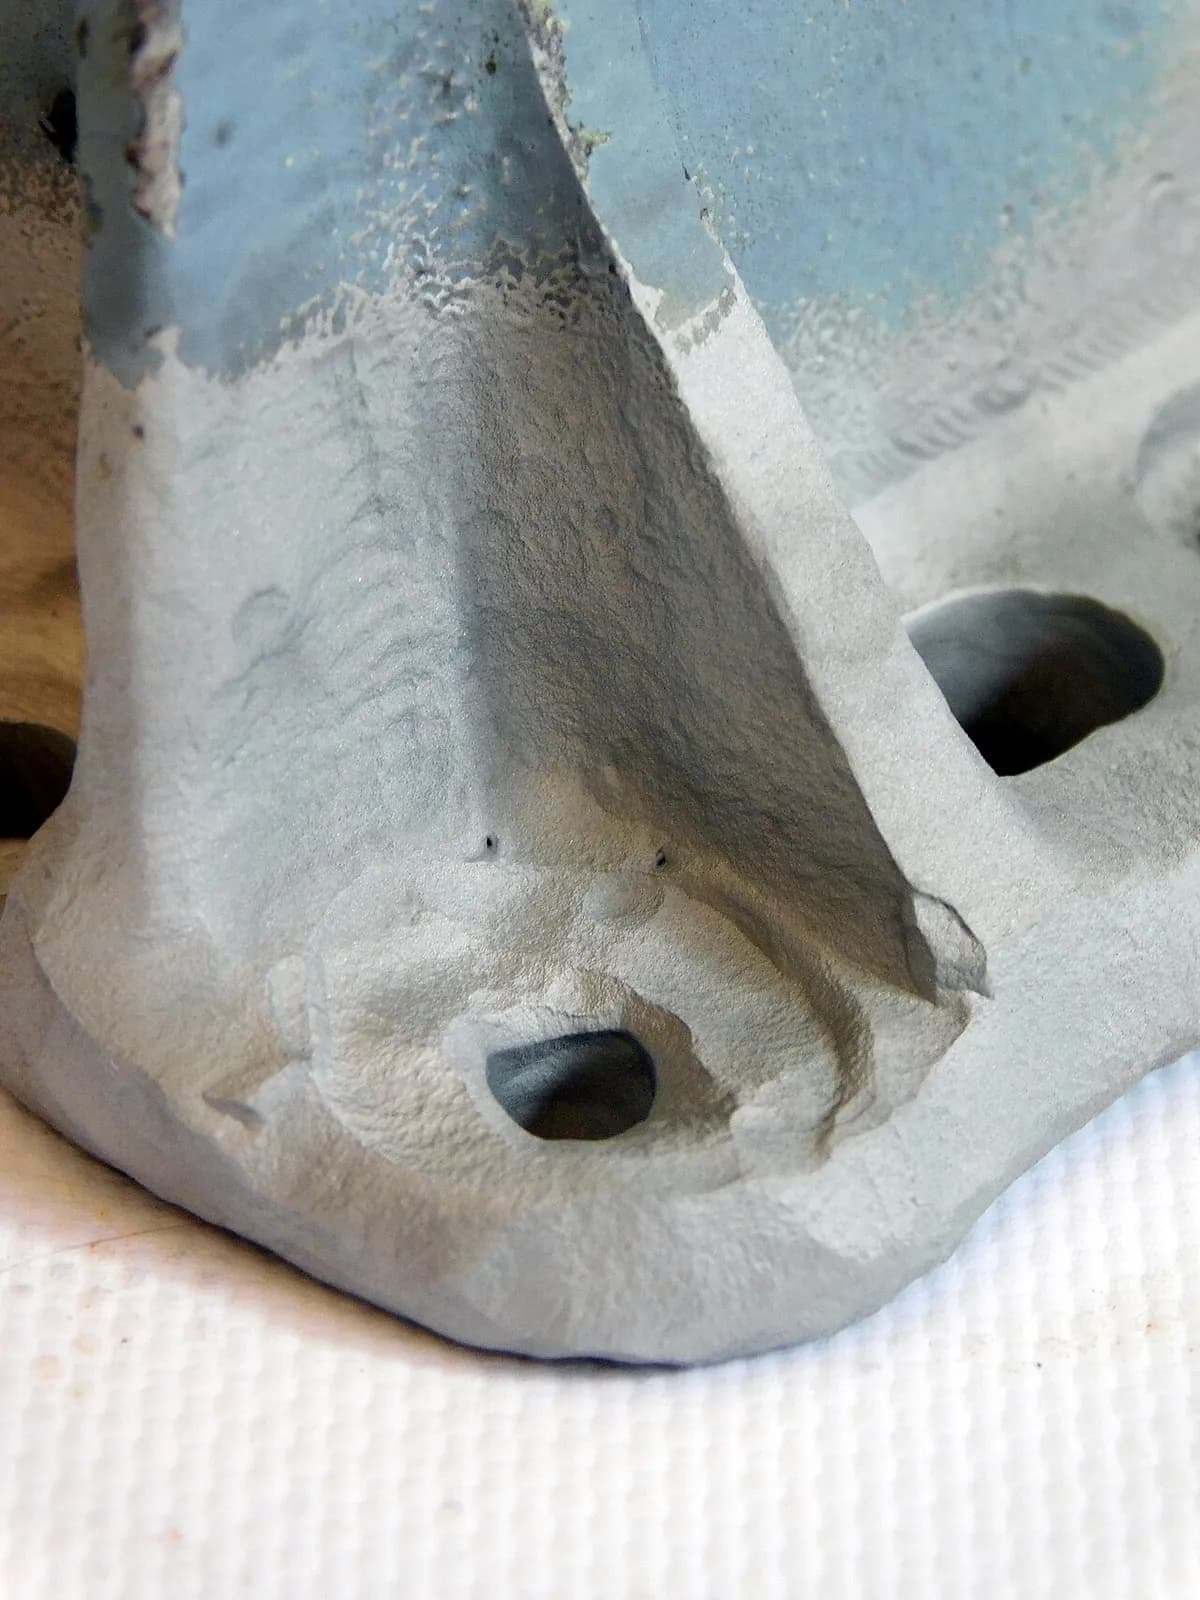
कोल्ड स्प्रे ठोस धातु का पाउडर पार्ट पर इतनी तेज़ी से दागती है कि कण टकराते ही बिना पिघले जुड़ जाते हैं। इसे लौ के बिना थर्मल स्प्रेइंग (थर्मल स्प्रेइंग) समझिए। यह घिसे हुए विमान और जहाज़ के पार्ट की मरम्मत करती है, और पूरे धातु पार्ट परत दर परत बना भी सकती है।
यह कैसे काम करती है
गैस को गर्म करें। ऊँचे दाब की नाइट्रोजन या हीलियम (अक्सर सामान्य हवा के दाब से दसियों गुना) को गर्म किया जाता है, आमतौर पर कुछ सौ डिग्री तक और ज़्यादा से ज़्यादा लगभग 1,000 °C। यह पाउडर के गलनांक से काफ़ी नीचे रहता है।
पाउडर डालें। फ़ीडर बारीक धातु के कण, आमतौर पर लगभग 10–50 µm चौड़े, नाप-नापकर गैस की धारा में डालता है।
त्वरित करें। अभिसारी-अपसारी नोज़ल (जो पहले संकरा, फिर चौड़ा होता है, जिसे डी लावल नोज़ल कहते हैं) गैस को सुपरसोनिक बना देता है। वह कणों को लगभग 500–1,000 m/s तक खींच ले जाती है।
टक्कर और जुड़ाव। हर ठोस कण टक्कर पर चपटा हो जाता है। टकराव उसकी पतली ऑक्साइड परत तोड़ देता है, और साफ़ धातु साफ़ धातु से दबकर ठोस अवस्था में (बिना पिघले) जुड़ जाती है।
परत बनाएँ और मशीन करें। रोबोट नोज़ल को पार्ट पर घुमाता है, और कण जमकर घना जमाव बनाते हैं, जो एक मिलीमीटर के अंश से कई सेंटीमीटर तक हो सकता है। चूँकि वह खुरदरा होता है, जमाव को बाद में मशीन करके आकार दिया जाता है।
मुख्य तथ्य
- सामग्री
- तन्य धातुएँ: एल्युमिनियम, तांबा, टाइटेनियम, निकल, टैंटलम, स्टील; कुछ धातु-सिरेमिक मिश्रण। कठोर, भंगुर पाउडर ठीक से नहीं छिड़कते
- आम पार्ट
- मरम्मत किए हाउसिंग और शाफ़्ट, संक्षारण कोटिंग, तांबे की परतें, रॉकेट नोज़ल, छल्ले
- पार्ट का आकार
- छोटी मरम्मतों से लेकर बड़े पार्ट पर कई सेंटीमीटर मोटे जमाव तक; रोबोट की पहुँच से सीमित
- सटीकता
- छिड़काव के बाद मोटा, लगभग ±1 mm; अंतिम आकार मशीनिंग से मिलता है
- सतह की फ़िनिश
- छिड़काव के बाद खुरदरी और मैट; मशीन की गई सतहें ठोस धातु जैसी दिखती हैं
- किस बैच साइज़ के लिए उपयुक्त
- मरम्मत, इकलौते पार्ट और छोटी श्रृंखलाएँ; उत्पादन कोटिंग
- टूलिंग और मशीन की लागत
- कोई साँचा नहीं; सिस्टम अक्सर सैकड़ों हज़ार डॉलर के, साथ में गैस (हीलियम महँगी है)
- गति
- तेज़ जमाव, एल्युमिनियम या तांबे के लिए आमतौर पर किलोग्राम प्रति घंटा
ताक़तें और सीमाएँ
खूबियाँ
- पिघलना नहीं: कोई ऑक्सीकरण नहीं, पार्ट को गर्मी से कम नुकसान
- घने जमाव, कोटिंग से लेकर मोटी परतों तक
- ऐसी धातुएँ जोड़ सकती है जिन्हें साथ में वेल्ड करना कठिन है
- तेज़ और मौके पर मरम्मत के लिए अच्छी
सीमाएँ
- केवल तन्य (मुड़ने वाली) धातुओं के साथ काम करती है
- खुरदरा, लगभग-अंतिम आकार जिसे मशीन करना पड़ता है
- किसी भी स्प्रे की तरह सीधी दृष्टि-रेखा
- सर्वोत्तम गुणवत्ता के लिए हीलियम महँगी है, और जेट बहुत तेज़ आवाज़ करता है
कहाँ इस्तेमाल होती है
- एयरोस्पेस और रक्षासंक्षारित मैग्नीशियम और एल्युमिनियम गियरबॉक्स हाउसिंग की बहाली
- अंतरिक्षरॉकेट इंजन नोज़ल के लिए तांबे और निकल की परतें
- इलेक्ट्रॉनिक्स और ऊर्जाहीट सिंक और विद्युत संपर्कों के लिए एल्युमिनियम पर तांबा
- तेल, गैस और समुद्रीसंक्षारण-रोधी परतें, शाफ़्ट और वाल्व की मरम्मत
- विनिर्माणछल्लों, फ़्लैंज और लगभग-अंतिम आकार वाले पार्ट के एडिटिव निर्माण
इसे कैसे पहचानें
- पुराने पार्ट पर धातु की मोटी, घनी परत, अक्सर पार्ट से अलग धातु की।
- वेल्डिंग के उलट, मरम्मत की जगह के आसपास न हीट टिंट, न पपड़ी, न जलने के निशान।
- छिड़काव के बाद, मोटे सैंडपेपर जैसी खुरदरी, मैट सतह; मशीनिंग के बाद, सादी धातु।
- माइक्रोस्कोप में, चपटे हुए कण कसकर जमे हुए, लगभग बिना छिद्रों के।
तुलना करें
देखें
TWI Ltd · विशेषज्ञ प्रक्रिया, सामग्रियाँ और उपकरण समझाते हैं
Impact Innovations | Cold Spray Made In Germany · तांबा और निकल छिड़के गए, फिर मशीन करके रॉकेट नोज़ल बनाया गया
UTBM Université de Technologie Belfort-Montbéliard · कोल्ड स्प्रे से धातु पार्ट बनाती एक विश्वविद्यालय की लैब
3DPrint.com · सिलेंडर के भीतर चुंबक पर छिड़काव करता एक रोबोट
असली तस्वीरें देखें
- Wikipedia: Cold spraying — इतिहास, गति, गैसें और उपयोग; ज़्यादातर लेख, कम तस्वीरें
- Wikimedia Commons फ़ोटो खोज
याद रखें
- कोल्ड स्प्रे ठोस धातु के कणों को केवल गति से, बिना पिघलाए जोड़ देती है।
- इसके लिए तन्य धातुएँ और सुपरसोनिक नोज़ल चाहिए।
- यह मरम्मत और मोटी, घनी धातु परतों में सबसे अच्छी है।
कोटिंग और सतह फ़िनिशिंग में और
सभी 100 प्रक्रियाएँ
 11.1स्प्रे पेंटिंगतरल पेंट बारीक फुहार में बदलकर सूखता या क्योर होता हैपाठ खोलें
 11.2पाउडर कोटिंगआवेशित सूखा पाउडर पार्ट से चिपकता है, फिर ओवन में पिघलता हैपाठ खोलें
 11.3स्क्रीन प्रिंटिंगजाली के स्टेंसिल से धकेली गई स्याहीपाठ खोलें
 11.4हॉट-डिप गैल्वनाइज़िंगपिघले जिंक में डुबोया स्टील जुड़ी हुई जिंक परत बनाता हैपाठ खोलें
 11.5इलेक्ट्रोप्लेटिंग (क्रोम, निकल, जिंक)बिजली का करंट बाथ से धातु जमाता हैपाठ खोलें
 11.6एनोडाइज़िंगकरंट एल्युमिनियम से ही एक कठोर ऑक्साइड परत उगाता हैपाठ खोलें
 11.7इलेक्ट्रोफ़ॉर्मिंगमॉडल पर मोटी उगाई गई प्लेटिंग, फिर उतारी गईपाठ खोलें
 11.8PVD कोटिंग (वैक्यूम में पतली फ़िल्में)टार्गेट से उखड़े परमाणु वैक्यूम में पार्ट पर कोट करते हैंपाठ खोलें
 11.9CVD कोटिंगगैसें गर्म सतह पर अभिक्रिया करके फ़िल्म छोड़ती हैंपाठ खोलें
 11.10थर्मल स्प्रेइंग (प्लाज़्मा, HVOF, आर्क)पुर्ज़े पर दागी गई पिघली बूँदें परत बनकर जमती जाती हैंपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।