

पाउडर कोटिंग
आवेशित सूखा पाउडर पार्ट से चिपकता है, फिर ओवन में पिघलता है
पाउडर कोटिंग में सूखा, रंगीन पाउडर धातु पर छिड़का जाता है और बेक करके कठोर, चिकनी परत बना दी जाती है। कई साइकिल फ़्रेम, बगीचे की कुर्सियाँ और वॉशिंग मशीनें इसी तरह फ़िनिश होती हैं। यह तरल पेंट से मोटी और मज़बूत परत देती है, और इसमें सॉल्वेंट नहीं लगते।
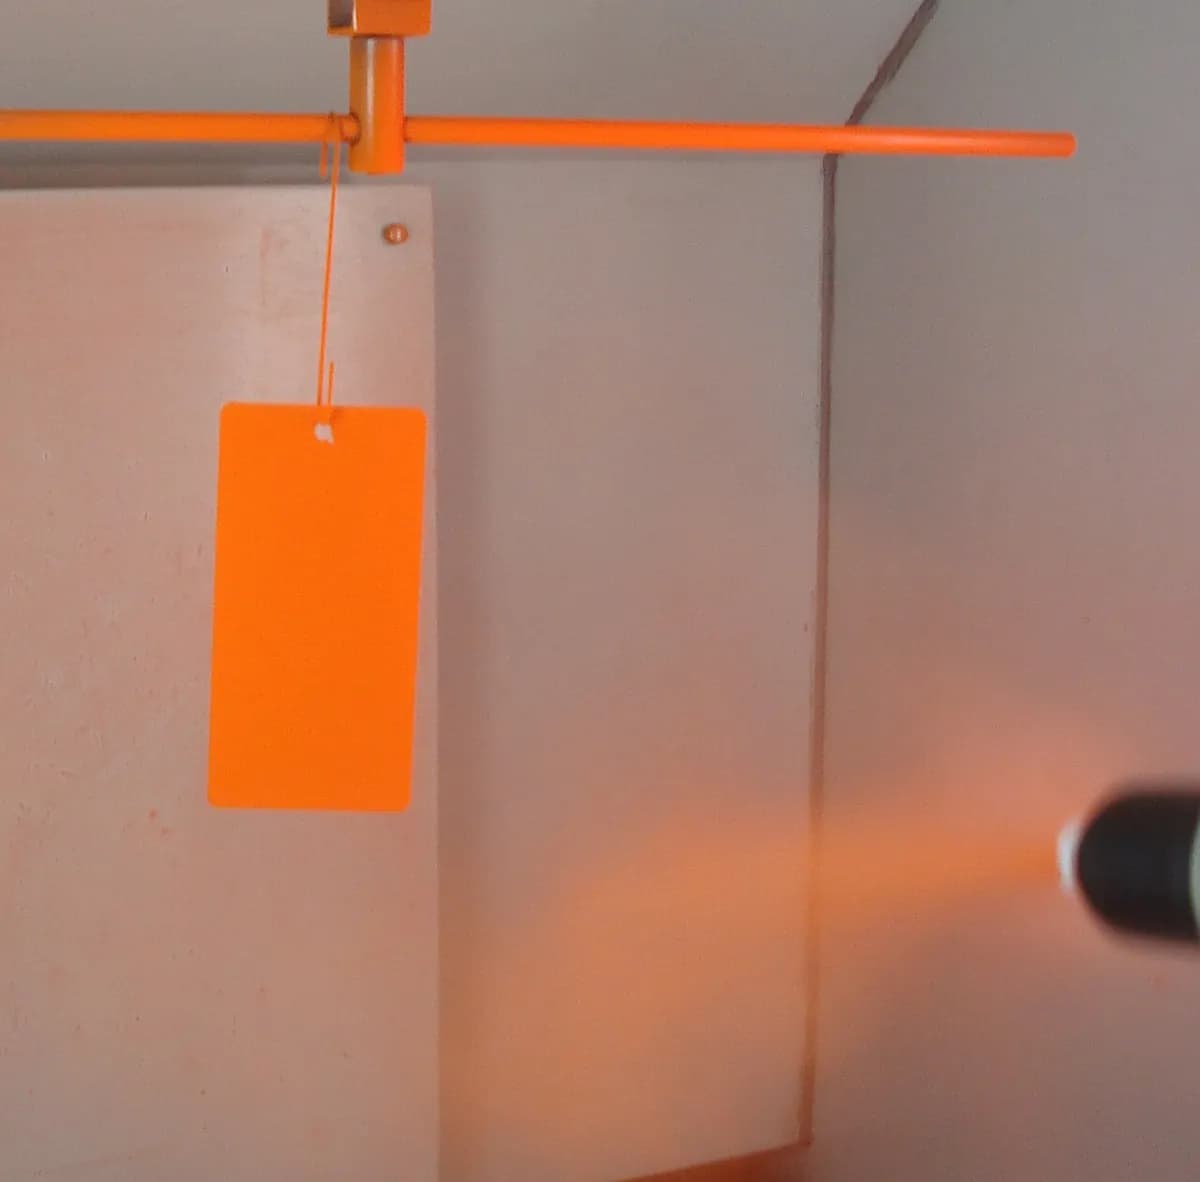
यह कैसे काम करती है
साफ़ करें और प्रीट्रीट करें। पार्ट ओवरहेड कन्वेयर के हुकों पर लटकते हैं और धुलाई टैंकों या स्प्रे से गुज़रते हैं। कन्वर्ज़न कोटिंग (केमिकल बाथ में बनी फ़ॉस्फ़ेट या ज़िरकोनियम की पतली परत) पाउडर को चिपकने में मदद करती है और जंग धीमा करती है। फिर पार्ट सुखाए जाते हैं।
पाउडर को फ़्लूइडाइज़ करें और पंप करें। पाउडर बारीक पिसी रेज़िन, पिगमेंट और हार्डनर होता है, लगभग आटे जितना महीन। हॉपर में नीचे से फूँकी गई हवा उसे तरल की तरह बहने लायक बनाती है, और एक पंप उसे नली से गन तक भेजता है।
पाउडर को चार्ज करें। गन की नोक पर लगा इलेक्ट्रोड ऊँचे वोल्टेज पर चलता है, आमतौर पर दसियों किलोवोल्ट। यह अपने आसपास की हवा को चार्ज करता है, और पाउडर के दाने गुज़रते हुए नेगेटिव आवेश ले लेते हैं।
ग्राउंड किए पार्ट पर स्प्रे करें। पार्ट अपने हुक के ज़रिए ग्राउंड होता है (बिजली से पृथ्वी से जुड़ा), इसलिए वह आवेशित दानों को खींचता है। वे विद्युत क्षेत्र रेखाओं के साथ चलते हैं, किनारों के घूमकर पीछे तक भी (रैप-अराउंड), और वैसे ही चिपकते हैं जैसे रगड़ा हुआ गुब्बारा दीवार से चिपकता है।
ओवरस्प्रे वापस पाएँ। जो दाने चूक जाते हैं वे रिकवरी यूनिट (साइक्लोन और फ़िल्टर) में खिंच जाते हैं और वापस हॉपर में भेज दिए जाते हैं। रिकवरी के साथ अक्सर 90% या ज़्यादा पाउडर पार्ट पर ही पहुँचता है।
ओवन में क्योर करें। लगभग 160–200 °C पर 10–20 मिनट में दाने पिघलते हैं, आपस में बहकर मिलते हैं और क्रॉस-लिंक हो जाते हैं (स्थायी रासायनिक बंध बनाते हैं, जैसे एपॉक्सी गोंद जमता है)। पार्ट ओवन से निकलता है, ठंडा होता है और संभालने के लिए तैयार है।
ज़्यादातर पाउडर थर्मोसेट होते हैं (ऐसे प्लास्टिक जो गर्म होने पर स्थायी रूप से जम जाते हैं): घर के भीतर के पार्ट के लिए एपॉक्सी, बाहर के लिए पॉलीएस्टर, क्योंकि वह धूप सह लेता है। नायलॉन जैसे थर्मोप्लास्टिक पाउडर बस पिघलते और दोबारा जमते हैं। इन्हें अक्सर गर्म पार्ट को पाउडर के फ़्लूइडाइज़्ड बेड में डुबोकर लगाया जाता है।
मुख्य तथ्य
- सामग्री
- एपॉक्सी, पॉलीएस्टर, हाइब्रिड, पॉलीयूरेथेन या नायलॉन पाउडर; ज़्यादातर स्टील और एल्युमिनियम पर लगाए जाते हैं, क्योंकि पार्ट को बिजली संचालित करनी होती है और ओवन सहना होता है
- आम पार्ट
- साइकिल फ़्रेम, बगीचे का फ़र्नीचर, उपकरणों के पैनल, कार के व्हील, शेल्फ़, खिड़कियों के फ़्रेम
- पार्ट का आकार
- छोटे ब्रैकेट से लेकर कई मीटर लंबे पार्ट तक; सीमा ओवन तय करता है
- सटीकता
- फ़िल्म आमतौर पर 50–100 µm मोटी और तरल पेंट से कम एकसमान; लगभग 40 µm से पतली परतें लगाना मुश्किल है
- सतह की फ़िनिश
- ग्लॉस, सैटिन या मैट, साथ में टेक्सचर और मेटैलिक इफ़ेक्ट; हल्का संतरे के छिलके जैसा उभार आम है
- किस बैच साइज़ के लिए उपयुक्त
- जॉब शॉप में कुछ पार्ट से लेकर दिन भर चलने वाली कन्वेयर लाइनों तक
- टूलिंग और मशीन की लागत
- हॉबी गन और छोटे ओवन की कीमत सैकड़ों डॉलर; प्रीट्रीटमेंट और ओवन वाली ऑटोमेटेड लाइन लगभग सैकड़ों हज़ार से मिलियनों डॉलर
- गति
- स्प्रे में प्रति पार्ट सेकंड से कुछ मिनट लगते हैं, क्योरिंग में लगभग 10–20 मिनट; कन्वेयर लाइनें पार्ट को लगातार चलाती हैं
ताक़तें और सीमाएँ
खूबियाँ
- एक ही पास में मोटी, मज़बूत, चिप-रोधी परत
- कोई सॉल्वेंट नहीं और लगभग शून्य VOC (वाष्पशील कार्बनिक यौगिक) उत्सर्जन
- ओवरस्प्रे को इकट्ठा करके दोबारा इस्तेमाल किया जा सकता है
- किनारों के घूमकर पार्ट के पिछले हिस्से तक भी चढ़ती है
सीमाएँ
- ओवन चाहिए, इसलिए ज़्यादातर प्लास्टिक और लकड़ी जैसे गर्मी-संवेदी पार्ट पर कोटिंग मुश्किल है
- पतली परतें लगाना मुश्किल है और उनमें संतरे के छिलके जैसा उभार दिखता है
- रंग बदलना धीमा है, क्योंकि बूथ और गन साफ़ करने पड़ते हैं
- गहरे भीतरी कोनों पर कोटिंग नहीं चढ़ती (फ़ैराडे केज प्रभाव: विद्युत क्षेत्र अंदर नहीं पहुँच पाता)
कहाँ इस्तेमाल होती है
- ऑटोमोटिवव्हील, चेसिस के पार्ट, स्प्रिंग, ब्रैकेट
- घरेलू उपकरणवॉशिंग मशीन और फ़्रिज के पैनल, ओवन की भीतरी गुहाएँ, डिशवॉशर के रैक
- वास्तुकलाएल्युमिनियम की खिड़कियों के फ़्रेम, फ़साड पैनल, रेलिंग, बाड़
- फ़र्नीचरबगीचे की कुर्सियाँ और मेज़ें, ऑफ़िस डेस्क, धातु के शेल्फ़
- खेल और मनोरंजनसाइकिल फ़्रेम, जिम मशीनें, खेल के मैदान के उपकरण
- विद्युतइलेक्ट्रिकल कैबिनेट, लाइट फ़िटिंग, ट्रांसफ़ॉर्मर हाउसिंग
इसे कैसे पहचानें
- मोटी, एकसमान परत, नरमी से गोल किनारों के साथ; कोने कभी उस्तरे जैसे तीखे नहीं दिखते।
- हल्का संतरे के छिलके जैसा टेक्सचर, या बाहरी फ़र्नीचर और मशीनों पर जानबूझकर दिया गया बारीक दानेदार टेक्सचर।
- एक छोटी नंगी या पतली जगह, जहाँ पार्ट अपने हुक से लटका था।
- चिप होना बहुत मुश्किल; जब फ़ेल होती है तो पपड़ी की तरह झड़ने की जगह चादर की तरह उतरती है।
तुलना करें
देखें
Xometry · बुनियादी विचार: आवेशित पाउडर, ग्राउंड किया पार्ट, ओवन में क्योरिंग
AkzoNobel Powder Coatings · पाउडर किससे बनता है, और उसे कैसे लगाया और क्योर किया जाता है
Testrite OEM & Testrite Aluminum · असली कन्वेयर लाइन: प्रीट्रीटमेंट, स्प्रे बूथ और ओवन
Coating Equipment Technology, Inc · हैंड गन का क्लोज़-अप, जिसमें पाउडर पार्ट के चारों ओर लिपटता दिखता है
असली तस्वीरें देखें
- Wikipedia: Powder coating — इलेक्ट्रोस्टैटिक स्प्रे और कोट किए पार्ट की तस्वीरें
- Wikimedia Commons फ़ोटो खोज
याद रखें
- पाउडर कोटिंग बिना सॉल्वेंट का पेंट है: आवेशित सूखा पाउडर ग्राउंड किए पार्ट से चिपकता है, फिर ओवन में पिघलकर फ़िल्म बन जाता है।
- यह एक ही पास में मोटी, मज़बूत परत देती है, और बचा पाउडर दोबारा इस्तेमाल हो सकता है।
- पार्ट को बिजली संचालित करनी होती है और लगभग 200 °C सहना होता है, इसलिए यह मुख्यतः धातु के लिए है।
कोटिंग और सतह फ़िनिशिंग में और
सभी 100 प्रक्रियाएँ
 11.1स्प्रे पेंटिंगतरल पेंट बारीक फुहार में बदलकर सूखता या क्योर होता हैपाठ खोलें
 11.3स्क्रीन प्रिंटिंगजाली के स्टेंसिल से धकेली गई स्याहीपाठ खोलें
 11.4हॉट-डिप गैल्वनाइज़िंगपिघले जिंक में डुबोया स्टील जुड़ी हुई जिंक परत बनाता हैपाठ खोलें
 11.5इलेक्ट्रोप्लेटिंग (क्रोम, निकल, जिंक)बिजली का करंट बाथ से धातु जमाता हैपाठ खोलें
 11.6एनोडाइज़िंगकरंट एल्युमिनियम से ही एक कठोर ऑक्साइड परत उगाता हैपाठ खोलें
 11.7इलेक्ट्रोफ़ॉर्मिंगमॉडल पर मोटी उगाई गई प्लेटिंग, फिर उतारी गईपाठ खोलें
 11.8PVD कोटिंग (वैक्यूम में पतली फ़िल्में)टार्गेट से उखड़े परमाणु वैक्यूम में पार्ट पर कोट करते हैंपाठ खोलें
 11.9CVD कोटिंगगैसें गर्म सतह पर अभिक्रिया करके फ़िल्म छोड़ती हैंपाठ खोलें
 11.10थर्मल स्प्रेइंग (प्लाज़्मा, HVOF, आर्क)पुर्ज़े पर दागी गई पिघली बूँदें परत बनकर जमती जाती हैंपाठ खोलें
 11.11कोल्ड स्प्रेठोस धातु के कण केवल गति से जुड़ जाते हैंपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।