

थर्मल स्प्रेइंग (प्लाज़्मा, HVOF, आर्क)
पुर्ज़े पर दागी गई पिघली बूँदें परत बनकर जमती जाती हैं
थर्मल स्प्रेइंग कोटिंग सामग्री को नन्ही बूँदों में पिघलाकर पुर्ज़े पर दागती है। वे टकराकर चपटी हो जाती हैं और मोटी परत में जमती जाती हैं। छिड़का हुआ ज़िंक स्टील के पुलों की रक्षा करता है, छिड़का हुआ सिरेमिक जेट-इंजन के पुर्ज़ों को गर्मी से बचाता है, और छिड़की हुई धातु घिसे शाफ़्ट फिर से बना देती है।
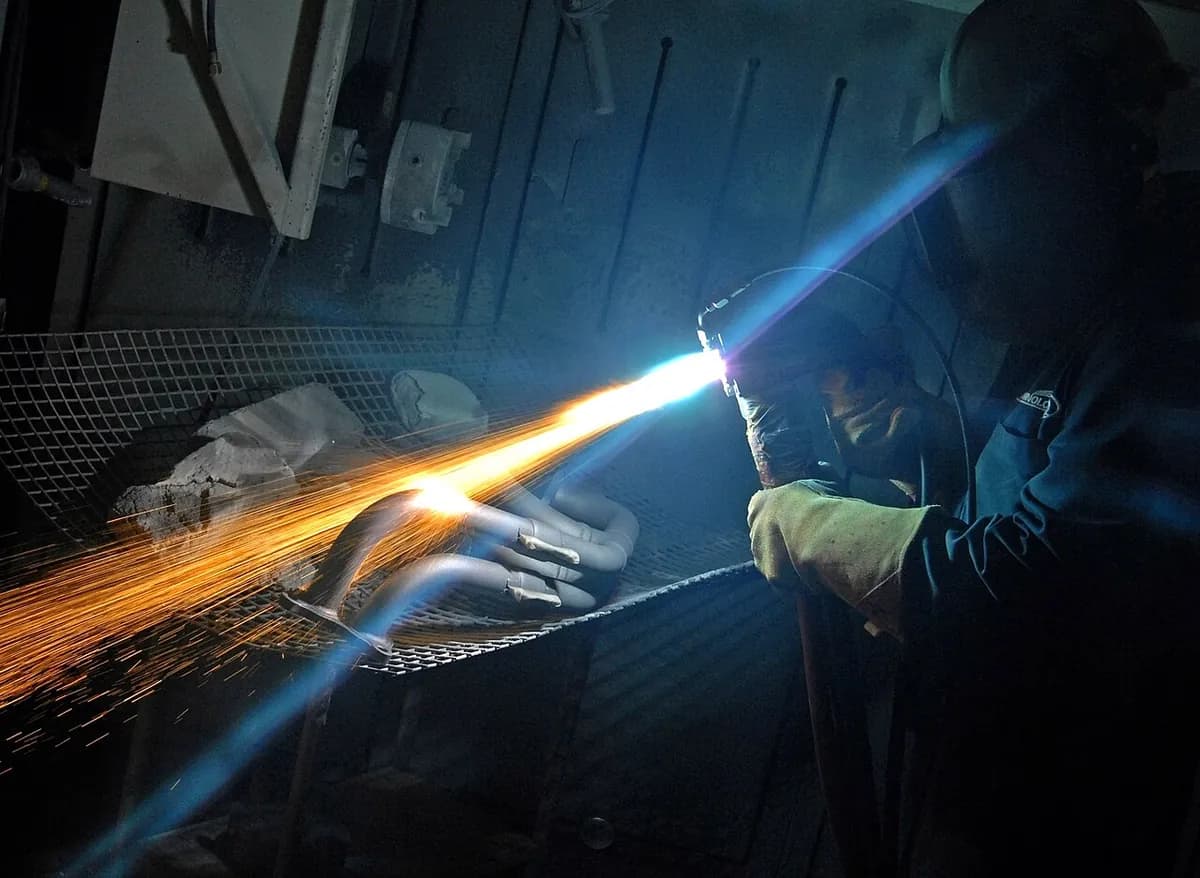
यह कैसे काम करती है
सतह तैयार करें। पुर्ज़े को साफ़ किया जाता है, जो हिस्से खुले रहने हैं उन पर मास्किंग की जाती है, और सतह को खुरदरा करने के लिए ग्रिट-ब्लास्ट (कठोर ग्रिट की बौछार) किया जाता है। खुरदरी सतह बूँदों को पकड़ने की जगह देती है।
सामग्री को पिघलाएँ। गन पाउडर या तार को पिघलाती है। प्लाज़्मा गन विद्युत आर्क से गैस को लगभग 10,000 °C के प्लाज़्मा (विद्युत-आवेशित गैस) में बदलती है। HVOF गन (हाई-वेलॉसिटी ऑक्सीजन फ़्यूल) ईंधन को ऑक्सीजन के साथ जलाती हैं, और वायर-आर्क गन विद्युत आर्क से दो धातु के तार पिघलाती हैं।
बूँदें दागें। गर्म गैस की धार पिघली बूँदों को सैकड़ों मीटर प्रति सेकंड की गति से पुर्ज़े पर फेंकती है।
टकराएँ और जम जाएँ। हर बूँद टकराती है, पतले पैनकेक जैसे स्प्लैट में चपटी हो जाती है, और लगभग तुरंत जम जाती है। पुर्ज़ा ख़ुद काफ़ी ठंडा रहता है, अक्सर लगभग 150 °C से नीचे।
परत चढ़ाएँ और फ़िनिश करें। रोबोट गन को आगे-पीछे घुमाता है, इसलिए स्प्लैट जमकर आमतौर पर 0.1–1 mm मोटी कोटिंग बनाते हैं। सतह खुरदरी निकलती है, इसलिए सटीक पुर्ज़ों को बाद में ग्राइंड या पॉलिश किया जाता है।
मुख्य तथ्य
- सामग्री
- धातुएँ (ज़िंक, एल्युमिनियम, स्टेनलेस स्टील, निकल मिश्रधातुएँ), कार्बाइड (टंगस्टन कार्बाइड-कोबाल्ट), सिरेमिक (एल्युमिना, ज़िरकोनिया), कुछ प्लास्टिक
- आम पार्ट
- शाफ़्ट, रोल, टर्बाइन ब्लेड, बॉयलर ट्यूब, पंप के पुर्ज़े, इम्प्लांट, पुल
- पार्ट का आकार
- छोटे इम्प्लांट से लेकर पूरे पुलों और भंडारण टैंकों तक; गन को बस सतह तक पहुँचना होता है
- सटीकता
- लगभग 0.05–3 mm मोटी कोटिंग, छिड़कने पर लगभग ±0.05 mm; ग्राइंडिंग के बाद और सटीक
- सतह की फ़िनिश
- छिड़कने पर फीकी और खुरदरी, महीन रेगमाल जैसी; कार्बाइड को आईने जैसी चमक तक ग्राइंड किया जा सकता है
- किस बैच साइज़ के लिए उपयुक्त
- एक-एक मरम्मत से लेकर एयरोस्पेस और कार पुर्ज़ों के उत्पादन तक
- टूलिंग और मशीन की लागत
- फ़्लेम या आर्क गन कुछ हज़ार डॉलर की; रोबोट और बूथ वाला प्लाज़्मा या HVOF सेल अक्सर सैकड़ों हज़ार डॉलर का
- गति
- आमतौर पर प्रति घंटे कई किलोग्राम कोटिंग; एक पुर्ज़े में मिनट से घंटे लगते हैं
ताक़तें और सीमाएँ
खूबियाँ
- मोटी कोटिंग, कई मिलीमीटर तक
- लगभग कोई भी सामग्री जो पिघलती है: धातुएँ, सिरेमिक, कार्बाइड
- पुर्ज़ा काफ़ी ठंडा रहता है, इसलिए न मुड़ता है और न अपना हीट ट्रीटमेंट खोता है
- घिसे या ग़लत मशीन हुए पुर्ज़े फिर से बना देती है
सीमाएँ
- लाइन ऑफ़ साइट: गन को सतह दिखनी चाहिए, इसलिए गहरे छेद मुश्किल हैं
- कोटिंग में छोटे रंध्र रहते हैं और वह जुड़ने की जगह यांत्रिक पकड़ से टिकती है
- छिड़कने पर खुरदरी; सटीक पुर्ज़ों को ग्राइंडिंग चाहिए
- शोरगुल वाली, धूल भरी और चौंधिया देने वाली: बंद बूथ या रोबोट चाहिए
कहाँ इस्तेमाल होती है
- एयरोस्पेसटर्बाइन ब्लेड पर ताप-अवरोधी सिरेमिक, लैंडिंग गियर पर कठोर कार्बाइड
- बुनियादी ढाँचापुलों, पवन टावरों और टैंकों पर जंग के विरुद्ध ज़िंक और एल्युमिनियम
- ऊर्जाबॉयलर ट्यूब और पंप के पुर्ज़ों पर संक्षारण-रोधी परतें
- काग़ज़ और स्टील मिलेंबड़े रोलों पर कठोर कार्बाइड कोटिंग
- चिकित्साकूल्हे के इम्प्लांट पर रंध्रयुक्त टाइटेनियम या हाइड्रॉक्सीएपेटाइट (हड्डी जैसा खनिज), ताकि हड्डी उसमें उग सके
- मरम्मतघिसे शाफ़्ट, बेयरिंग सीट और पंप हाउसिंग का पुनर्निर्माण
इसे कैसे पहचानें
- फीकी, थोड़ी खुरदरी कोटिंग, अक्सर स्लेटी, जो महीन रेगमाल जैसी लगती है।
- कोटिंग के किनारे जो मास्किंग की तीखी रेखा पर रुक जाते हैं।
- बड़ा करके देखने पर परतदार, पैनकेक जैसी संरचना जिसमें छोटे रंध्र हैं।
- शाफ़्ट या रोल पर ग्राइंड की हुई, आईने जैसी चमकदार कार्बाइड पट्टी, आसपास के स्टील से अलग रंग की।
तुलना करें
देखें
Austchrome · HVOF गन सघन, कठोर कोटिंग कैसे बनाती है
Curtiss-Wright Surface Technologies · पूरी शॉप प्रक्रिया: मास्किंग, ग्रिट ब्लास्टिंग, रोबोट से स्प्रेइंग
MTU Aero Engines · रोबोट जेट-इंजन के पुर्ज़ों पर प्लाज़्मा स्प्रे करते हुए
Alec Steele · वर्कशॉप में आज़माई गई फ़्लेम, आर्क और पाउडर स्प्रेइंग
असली तस्वीरें देखें
- Wikipedia: Thermal spraying — सभी रूप (प्लाज़्मा, HVOF, वायर आर्क, फ़्लेम) और उपयोग, तस्वीरों के लिंक सहित
- Wikimedia Commons फ़ोटो खोज
याद रखें
- थर्मल स्प्रेइंग सामग्री को पिघलाती है, बूँदें पुर्ज़े पर दागती है, और उन्हें जमकर कोटिंग बनने देती है।
- कोटिंग मोटी (आमतौर पर 0.1–1 mm) और खुरदरी होती है, पर पुर्ज़ा काफ़ी ठंडा रहता है।
- प्लाज़्मा, HVOF और वायर-आर्क गन में मुख्य अंतर यही है कि वे गर्मी कैसे बनाती हैं।
कोटिंग और सतह फ़िनिशिंग में और
सभी 100 प्रक्रियाएँ
 11.1स्प्रे पेंटिंगतरल पेंट बारीक फुहार में बदलकर सूखता या क्योर होता हैपाठ खोलें
 11.2पाउडर कोटिंगआवेशित सूखा पाउडर पार्ट से चिपकता है, फिर ओवन में पिघलता हैपाठ खोलें
 11.3स्क्रीन प्रिंटिंगजाली के स्टेंसिल से धकेली गई स्याहीपाठ खोलें
 11.4हॉट-डिप गैल्वनाइज़िंगपिघले जिंक में डुबोया स्टील जुड़ी हुई जिंक परत बनाता हैपाठ खोलें
 11.5इलेक्ट्रोप्लेटिंग (क्रोम, निकल, जिंक)बिजली का करंट बाथ से धातु जमाता हैपाठ खोलें
 11.6एनोडाइज़िंगकरंट एल्युमिनियम से ही एक कठोर ऑक्साइड परत उगाता हैपाठ खोलें
 11.7इलेक्ट्रोफ़ॉर्मिंगमॉडल पर मोटी उगाई गई प्लेटिंग, फिर उतारी गईपाठ खोलें
 11.8PVD कोटिंग (वैक्यूम में पतली फ़िल्में)टार्गेट से उखड़े परमाणु वैक्यूम में पार्ट पर कोट करते हैंपाठ खोलें
 11.9CVD कोटिंगगैसें गर्म सतह पर अभिक्रिया करके फ़िल्म छोड़ती हैंपाठ खोलें
 11.11कोल्ड स्प्रेठोस धातु के कण केवल गति से जुड़ जाते हैंपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।