

डायरेक्टेड एनर्जी डिपॉज़िशन (DED/LMD)
लेज़र पार्ट पर पूल पिघलाता है; फूँका गया पाउडर धातु जोड़ता है (डायरेक्टेड एनर्जी डिपॉज़िशन)
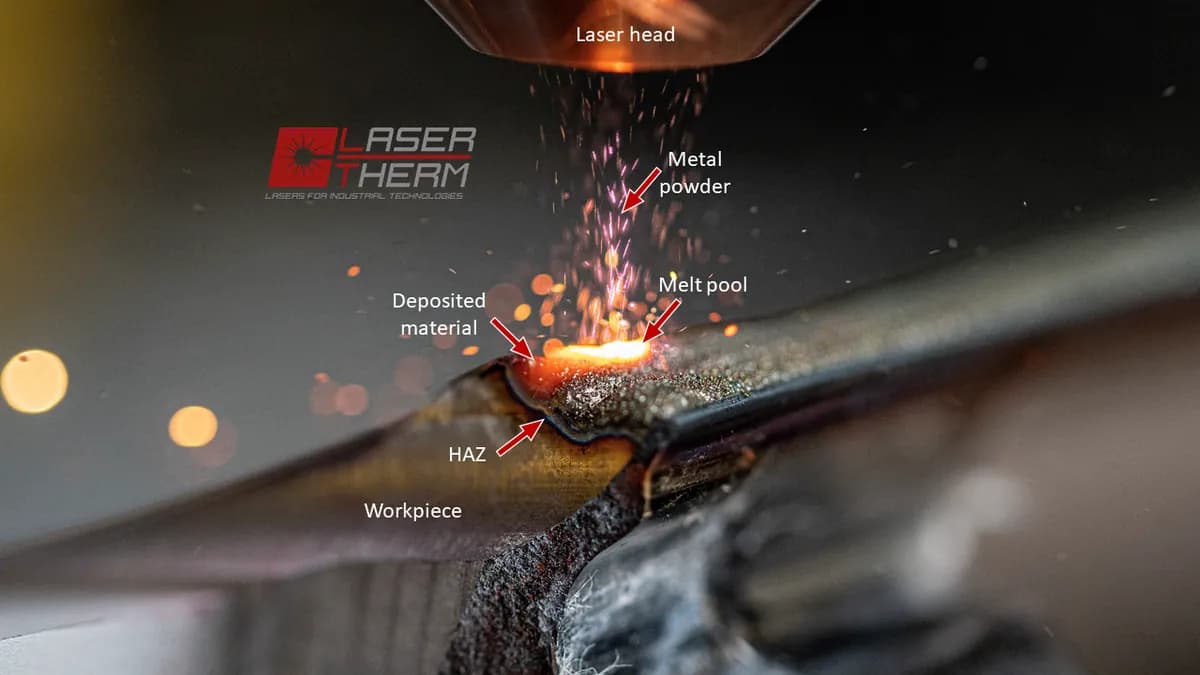
डायरेक्टेड एनर्जी डिपॉज़िशन (DED) धातु को ठीक वहीं पिघलाकर जोड़ती है जहाँ वह गिरती है, वेल्डिंग टॉर्च की तरह जो जोड़ने के बजाय निर्माण करती है। लेज़र मेटल डिपॉज़िशन (LMD), इसके सबसे आम रूप में, लेज़र एक छोटा पूल पिघलाता है और फूँका गया पाउडर नई धातु बन जाता है। यह महँगे घिसे पार्ट की मरम्मत और मौजूदा पार्ट पर नई विशेषताएँ जोड़ने का पसंदीदा तरीका है।
यह कैसे काम करती है
छोटा पूल पिघलाएँ। केंद्रित लेज़र किरण, आमतौर पर सैकड़ों वॉट से कुछ किलोवॉट की, पार्ट पर एक जगह पिघलाती है। यह पिघला पूल (पिघली धातु का नन्हा कुंड) कुछ मिलीमीटर चौड़ा होता है।
पाउडर फूँकें। किरण के आसपास की नोज़लें बारीक धातु पाउडर पूल में फूँकती हैं। आर्गन (एक अक्रिय गैस) पाउडर को ले जाती है और गर्म धातु को हवा से बचाती है।
बीड को जमने दें। पाउडर पूल में पिघल जाता है। जैसे ही हेड आगे बढ़ता है, उसके पीछे की धातु सेकंड के एक अंश में ठंडी होकर बीड (नई धातु की उभरी रेखा) बन जाती है।
परत की रेखा खींचें, फिर ऊपर चढ़ें। रोबोट या 5-अक्ष मशीन (जो पार्ट को झुका और घुमा भी सकती है) हेड को हर परत के रास्ते पर चलाती है। फिर वह एक परत ऊपर उठकर दोहराती है।
नाप तक मशीन करें। सतह लहरदार और थोड़ी बड़ी निकलती है, इसलिए पार्ट को मिल या घिसकर अंतिम आकार दिया जाता है। मरम्मत में यह मूल रूपरेखा बहाल करता है।
मुख्य तथ्य
- सामग्री
- वेल्ड होने योग्य धातुएँ: टाइटेनियम मिश्रधातुएँ, निकल सुपरएलॉय (जेट इंजनों के लिए ताप-रोधी मिश्रधातुएँ), स्टेनलेस और टूल स्टील, कोबाल्ट और तांबा मिश्रधातुएँ। दो पाउडर मिलाकर एक धातु को दूसरी में क्रमिक रूप से बदला जा सकता है
- आम पार्ट
- मरम्मत किए टरबाइन ब्लेड, शाफ़्ट और साँचे; घिसाव-रोधी कोटिंग; मौजूदा पार्ट पर जोड़ी विशेषताएँ; नियर-नेट-शेप ब्लैंक (अंतिम आकार के क़रीब, केवल हल्की मशीनिंग की ज़रूरत)
- पार्ट का आकार
- कुछ मिलीमीटर की मरम्मत से लेकर 1 m से बड़े पार्ट तक, रोबोट या मशीन की पहुँच से सीमित
- सटीकता
- जमाव के समय लगभग ±0.5 mm; अंतिम मशीनिंग उसे लगभग ±0.05 mm तक ले आती है
- सतह की फ़िनिश
- जमाव के समय खुरदरी और लहरदार; मशीनिंग के बाद ही चिकनी
- किस बैच साइज़ के लिए उपयुक्त
- इकलौते पार्ट, मरम्मत और छोटे बैच
- टूलिंग और मशीन की लागत
- कोई टूलिंग नहीं। औद्योगिक लेज़र सिस्टम आमतौर पर कुछ सौ हज़ार से दस लाख डॉलर से ऊपर के होते हैं
- गति
- आमतौर पर लगभग 0.1–2 kg धातु प्रति घंटा: पाउडर-बेड फ़्यूज़न से तेज़, WAAM से धीमी
ताक़तें और सीमाएँ
खूबियाँ
- मौजूदा पार्ट पर धातु जोड़ती है, इसलिए घिसे पार्ट की मरम्मत हो सकती है
- पाउडर बेड के बिना बड़े पार्ट बनाती है
- एक ही पार्ट में धातुएँ बदल या मिला सकती है
- झुकने वाला 5-अक्ष हेड बिना सपोर्ट के कई ओवरहैंग बना लेता है
सीमाएँ
- खुरदरी सतहें: लगभग हर पार्ट को बाद में मशीनिंग चाहिए
- पाउडर-बेड फ़्यूज़न से मोटा विवरण: कोई बारीक जालियाँ या नन्हे छेद नहीं
- गर्मी तनाव और विकृति पैदा करती है जिसे संभालना पड़ता है
- महँगे लेज़र, और बारीक धातु पाउडर आग और साँस के लिए ख़तरा है
कहाँ इस्तेमाल होती है
- एयरोस्पेसटरबाइन ब्लेड की नोकों और ब्लिस्क (एक-टुकड़ा ब्लेड वाली डिस्क) की मरम्मत; टाइटेनियम प्रीफ़ॉर्म
- बिजली उत्पादनघिसे टरबाइन और पंप पार्ट की बहाली
- तेल और गैसड्रिलिंग औज़ारों और वाल्वों पर घिसाव- और संक्षारण-रोधी क्लैडिंग
- टूलिंगसाँचों और डाई को बदलने के बजाय उनकी मरम्मत और संशोधन
- भारी उद्योगघिसे शाफ़्ट, रोलर और गियर का पुनर्निर्माण
इसे कैसे पहचानें
- सतह पर बारीक, समानांतर लहरें, हेड के हर पास में बिछी हर बीड की एक।
- वह सीमा रेखा जहाँ नई धातु मूल पार्ट से मिलती है, कटी या पॉलिश की सतह पर दिखती है।
- एक ही पार्ट पर मशीन की गई सतहें, खुरदरी, लहरदार सतहों के ठीक बगल में।
- तीखे कोनों की जगह गोल, बीड जैसे किनारों वाली मोटी दीवारें।
तुलना करें
देखें
3Dnatives · DED, उसकी सामग्रियों और उपयोगों का दो मिनट का शुरुआती दौरा
AM Media | The Cool Parts Show · एक विशेषज्ञ पाउडर और तार फ़ीड की तुलना करते हैं और बताते हैं कि 5-अक्ष हेड को सपोर्ट क्यों नहीं चाहिए
AM Media | The Cool Parts Show · असली मरम्मत का काम: घिसी ब्लेड नोकों पर नई धातु बिछाई गई
Vision Miner · काम करता लेज़र डिपॉज़िशन का तार-फ़ीड वाला रूप
असली तस्वीरें देखें
- Wikipedia: Directed energy deposition — पाउडर-फ़ीड और तार-फ़ीड वाले रूप कैसे काम करते हैं; कम तस्वीरें
- Wikimedia Commons फ़ोटो खोज
याद रखें
- DED केंद्रित ऊष्मा स्रोत और पाउडर या तार से धातु को ठीक वहीं पिघलाती है जहाँ वह जोड़ी जाती है।
- यह मौजूदा पार्ट की मरम्मत और उन पर कुछ जोड़ने में, और बड़े, खुरदरे आकार बनाने में सबसे अच्छी है।
- मशीनिंग की योजना बनाएँ: पार्ट मशीन से लहरदार और थोड़े बड़े निकलते हैं।
एडिटिव मैन्युफ़ैक्चरिंग में और
सभी 100 प्रक्रियाएँ
 8.1शॉर्टFDM (फ़्यूज़्ड डिपॉज़िशन मॉडलिंग)चलती नोज़ल से पिघले प्लास्टिक फ़िलामेंट को एक्सट्रूड करती है (मटेरियल एक्सट्रूज़न)पाठ खोलें
 8.2स्टीरियोलिथोग्राफ़ी (SLA/DLP)लेज़र या प्रोजेक्टर से तरल रेज़िन को परत दर परत कठोर करती है (वैट फ़ोटोपॉलीमराइज़ेशन)पाठ खोलें
 8.3सेलेक्टिव लेज़र सिंटरिंग (SLS)लेज़र बेड में नायलॉन पाउडर को जोड़ता है; ढीला पाउडर पार्ट को सहारा देता है (पाउडर बेड फ़्यूज़न)पाठ खोलें
 8.4लेज़र पाउडर बेड फ़्यूज़न (धातु, SLM/DMLS)लेज़र धातु पाउडर की पतली परतें पिघलाता है (पाउडर बेड फ़्यूज़न)पाठ खोलें
 8.5बाइंडर जेटिंगइंकजेट हेड पाउडर को चिपकाते हैं, फिर पार्ट को क्योर या सिंटर किया जाता है (बाइंडर जेटिंग)पाठ खोलें
 8.6मटीरियल जेटिंग (PolyJet)रेज़िन की बूँदें दागता है और UV प्रकाश से उन्हें क्योर करता है (मटीरियल जेटिंग)पाठ खोलें
 8.8वायर आर्क एडिटिव मैन्युफ़ैक्चरिंग (WAAM)वेल्डिंग रोबोट आर्क से पिघले तार के मनके जमाता है (डायरेक्टेड एनर्जी डिपॉज़िशन)पाठ खोलें
 8.9अल्ट्रासोनिक एडिटिव मैन्युफ़ैक्चरिंग (UAM)अल्ट्रासोनिक कंपन बिना पिघलाए धातु की पन्नियाँ वेल्ड करता है, फिर एक मिल उन्हें ट्रिम करती है (शीट लैमिनेशन)पाठ खोलें
 8.10वॉल्यूमेट्रिक प्रिंटिंग (CAL)हर कोण से आती रोशनी घूमती शीशी के रेज़िन को एक साथ क्योर करती है (वॉल्यूमेट्रिक प्रिंटिंग)पाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।