

FDM (फ़्यूज़्ड डिपॉज़िशन मॉडलिंग)
चलती नोज़ल से पिघले प्लास्टिक फ़िलामेंट को एक्सट्रूड करती है (मटेरियल एक्सट्रूज़न)
FDM (फ़्यूज़्ड डिपॉज़िशन मॉडलिंग, जिसे FFF भी कहते हैं) पिघले प्लास्टिक को बारीक नोज़ल से परत दर परत धकेलकर पार्ट बनाता है। यह वही डेस्कटॉप 3D प्रिंटर है जो फ़ोन स्टैंड, खिलौना मूर्तियाँ और बदलने वाले नॉब बनाता है। यह इसलिए मायने रखता है कि वह डिजिटल फ़ाइल को साँचे या टूलिंग के बिना कुछ ही घंटों में असली प्लास्टिक पार्ट में बदल देता है।
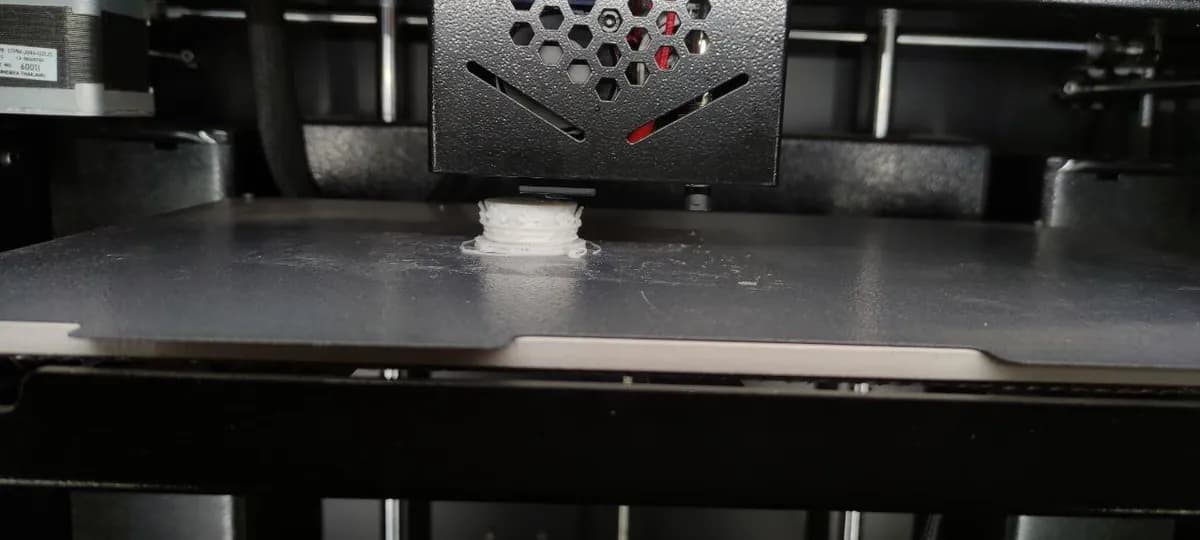
एक मिनट में FDM (फ़्यूज़्ड डिपॉज़िशन मॉडलिंग), MecMade द्वारा
यह कैसे काम करती है
मॉडल को स्लाइस करें। स्लाइसर नाम का सॉफ़्टवेयर 3D मॉडल को पतली क्षैतिज परतों में काटता है। फिर वह टूलपाथ (हर परत में नोज़ल जिस सटीक रास्ते पर चलेगा) तैयार करता है।
फ़िलामेंट आगे बढ़ाएँ। ड्राइव गियर फ़िलामेंट नाम के प्लास्टिक के तार को, जो आम तौर पर 1.75 mm मोटा होता है, पकड़कर लगातार हॉट एंड में धकेलते हैं।
उसे पिघलाएँ। हीटर ब्लॉक प्लास्टिक को सामग्री के हिसाब से लगभग 190–260 °C तक गर्म करता है। वह गुनगुने टूथपेस्ट जैसे गाढ़े लेप में बदल जाता है।
एक परत बनाएँ। हेड X और Y दिशा में चलता है और नोज़ल से एक धार बिछाता है, जो आम तौर पर 0.4 mm चौड़ी होती है। वह पहले बाहरी दीवारें बनाता है, फिर अंदर का हिस्सा इनफ़िल नाम के विरल पैटर्न से भरता है।
ऊपर उठें और दोहराएँ। प्लेट एक परत की ऊँचाई जितनी नीचे जाती है (या हेड ऊपर उठता है), आम तौर पर 0.1–0.3 mm। अगली परत नीचे की अभी गर्म परत से जुड़ जाती है, और यह सैकड़ों बार होता है।
निकालें और साफ़ करें। ठंडा होने पर पार्ट को प्लेट से उतार लिया जाता है। सपोर्ट (ओवरहैंग के नीचे छापा गया अस्थायी ढाँचा) तोड़कर हटा दिए जाते हैं, और सतह को रेती या रंगा जा सकता है।
मुख्य तथ्य
- सामग्री
- थर्मोप्लास्टिक (गर्म करने पर नरम होने वाले प्लास्टिक): PLA, PETG, ABS, ASA, लचीला TPU, नायलॉन, पॉलीकार्बोनेट, फ़ाइबर-युक्त ग्रेड; औद्योगिक मशीनों पर PEEK और ULTEM
- आम पार्ट
- प्रोटोटाइप, आवरण, ब्रैकेट, जिग और फ़िक्स्चर, स्पेयर पार्ट, डिस्प्ले मॉडल
- पार्ट का आकार
- डेस्कटॉप प्रिंटरों पर आम तौर पर हर तरफ़ लगभग 25 cm तक; औद्योगिक मशीनें करीब 1 m तक पहुँचती हैं
- सटीकता
- लगभग ±0.2–0.5 mm (मिलीमीटर का कुछ दसवाँ हिस्सा); औद्योगिक मशीनों पर बेहतर
- सतह की फ़िनिश
- परतों की दिखती रेखाएँ और उभरी, मैट सतह; रेती, फ़िलर या कोटिंग के बाद ही चिकनी होती है
- किस बैच साइज़ के लिए उपयुक्त
- 1 से कुछ सौ पार्ट; कई प्रिंटरों वाले प्रिंट फ़ार्म इससे ज़्यादा बनाते हैं
- टूलिंग और मशीन की लागत
- कोई टूलिंग नहीं; डेस्कटॉप प्रिंटर कुछ सौ से कुछ हज़ार डॉलर के, औद्योगिक सिस्टम दसियों हज़ार से लाखों डॉलर के
- गति
- धीमी: छोटी क्लिप के लिए एक घंटे से कम, बड़े पार्ट के लिए एक दिन या उससे ज़्यादा
ताक़तें और सीमाएँ
खूबियाँ
- फ़ाइल से प्लास्टिक का पार्ट बनाने का सबसे सस्ता और सबसे सुलभ तरीक़ा
- कोई टूलिंग नहीं, इसलिए डिज़ाइन बदलने में कोई ख़र्च नहीं
- असली इंजीनियरिंग प्लास्टिक, जिनमें मज़बूत, गर्मी सहने वाले और लचीले भी शामिल हैं
- विरल इनफ़िल से हल्के पार्ट बनते हैं और सामग्री बचती है
सीमाएँ
- परतों की दिखती रेखाएँ और खुरदरी सतह
- परतों के बीच कमज़ोर, परतों के साथ-साथ ज़्यादा मज़बूत (अनाइसोट्रोपिक, यानी मज़बूती दिशा पर निर्भर करती है)
- ओवरहैंग को सपोर्ट चाहिए, जो निशान छोड़ते हैं
- धीमी, और मात्रा बढ़ने पर भी प्रति पार्ट लागत मुश्किल से घटती है
कहाँ इस्तेमाल होती है
- प्रोडक्ट डिज़ाइनहाउसिंग, क्लिप और नॉब के कॉन्सेप्ट मॉडल और काम करने वाले प्रोटोटाइप
- विनिर्माणअसेंबली लाइनों के लिए जिग, फ़िक्स्चर, गेज और कस्टम ग्रिपर
- एयरोस्पेस और ऑटोमोटिवप्रोटोटाइप, टूलिंग, और आग-रोधी प्लास्टिक के कम संख्या वाले इंटीरियर पार्ट
- स्वास्थ्य सेवासर्जरी की योजना के लिए शरीर-रचना के मॉडल, कस्टम ऑर्थोटिक पार्ट
- शिक्षा और शौक़कक्षा के प्रोजेक्ट, कॉस्प्ले के सामान, घर के स्पेयर पार्ट
इसे कैसे पहचानें
- हर साइड की दीवार पर बारीक क्षैतिज उभार, पतले धागों के ढेर जैसे (लेयर लाइन)।
- हल्की ढलान वाली या मुड़ी हुई ऊपरी सतहों पर "सीढ़ी" जैसा रूप।
- एक छोटा जोड़ या उभार, जहाँ हर परत शुरू और ख़त्म हुई, जो अक्सर ऊपर-नीचे एक सीध में होता है।
- ओवरहैंग के नीचे खुरदरे धब्बे या ठूँठ, जहाँ से सपोर्ट तोड़े गए, और एक बहुत सपाट निचली सतह जो बिल्ड प्लेट पर टिकी थी।
तुलना करें
देखें
3Dnatives · शुरुआत करने वालों के लिए FDM का सिद्धांत
Protolabs · FDM प्रोटोटाइप के लिए कब ठीक रहता है, डिज़ाइन के सुझावों के साथ
Protolabs · परत-दर-परत उगता पार्ट, तेज़ गति में
Strange Parts · उत्पादन में पार्ट बनाता विशाल प्रिंट फ़ार्म
असली तस्वीरें देखें
- Wikipedia: Fused filament fabrication — एक्सट्रूज़न हेड के चित्र, प्रिंटरों और छपे पार्टों की तस्वीरें
- Wikimedia Commons फ़ोटो खोज
याद रखें
- FDM प्लास्टिक के फ़िलामेंट को पिघलाकर पार्ट को धार-दर-धार, परत-दर-परत बनाता है।
- फ़ाइल से असली प्लास्टिक पार्ट तक का यह सबसे सस्ता रास्ता है, पर यह धीमा है और इसमें परतों की रेखाएँ दिखती हैं।
- पार्ट परतों के बीच सबसे कमज़ोर होते हैं, इसलिए प्रिंट को ऐसे घुमाएँ कि भार परतों के साथ-साथ पड़े।
एडिटिव मैन्युफ़ैक्चरिंग में और
सभी 100 प्रक्रियाएँ
 8.2स्टीरियोलिथोग्राफ़ी (SLA/DLP)लेज़र या प्रोजेक्टर से तरल रेज़िन को परत दर परत कठोर करती है (वैट फ़ोटोपॉलीमराइज़ेशन)पाठ खोलें
 8.3सेलेक्टिव लेज़र सिंटरिंग (SLS)लेज़र बेड में नायलॉन पाउडर को जोड़ता है; ढीला पाउडर पार्ट को सहारा देता है (पाउडर बेड फ़्यूज़न)पाठ खोलें
 8.4लेज़र पाउडर बेड फ़्यूज़न (धातु, SLM/DMLS)लेज़र धातु पाउडर की पतली परतें पिघलाता है (पाउडर बेड फ़्यूज़न)पाठ खोलें
 8.5बाइंडर जेटिंगइंकजेट हेड पाउडर को चिपकाते हैं, फिर पार्ट को क्योर या सिंटर किया जाता है (बाइंडर जेटिंग)पाठ खोलें
 8.6मटीरियल जेटिंग (PolyJet)रेज़िन की बूँदें दागता है और UV प्रकाश से उन्हें क्योर करता है (मटीरियल जेटिंग)पाठ खोलें
 8.7डायरेक्टेड एनर्जी डिपॉज़िशन (DED/LMD)लेज़र पार्ट पर पूल पिघलाता है; फूँका गया पाउडर धातु जोड़ता है (डायरेक्टेड एनर्जी डिपॉज़िशन)पाठ खोलें
 8.8वायर आर्क एडिटिव मैन्युफ़ैक्चरिंग (WAAM)वेल्डिंग रोबोट आर्क से पिघले तार के मनके जमाता है (डायरेक्टेड एनर्जी डिपॉज़िशन)पाठ खोलें
 8.9अल्ट्रासोनिक एडिटिव मैन्युफ़ैक्चरिंग (UAM)अल्ट्रासोनिक कंपन बिना पिघलाए धातु की पन्नियाँ वेल्ड करता है, फिर एक मिल उन्हें ट्रिम करती है (शीट लैमिनेशन)पाठ खोलें
 8.10वॉल्यूमेट्रिक प्रिंटिंग (CAL)हर कोण से आती रोशनी घूमती शीशी के रेज़िन को एक साथ क्योर करती है (वॉल्यूमेट्रिक प्रिंटिंग)पाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।