

लेज़र पाउडर बेड फ़्यूज़न (धातु, SLM/DMLS)
लेज़र धातु पाउडर की पतली परतें पिघलाता है (पाउडर बेड फ़्यूज़न)
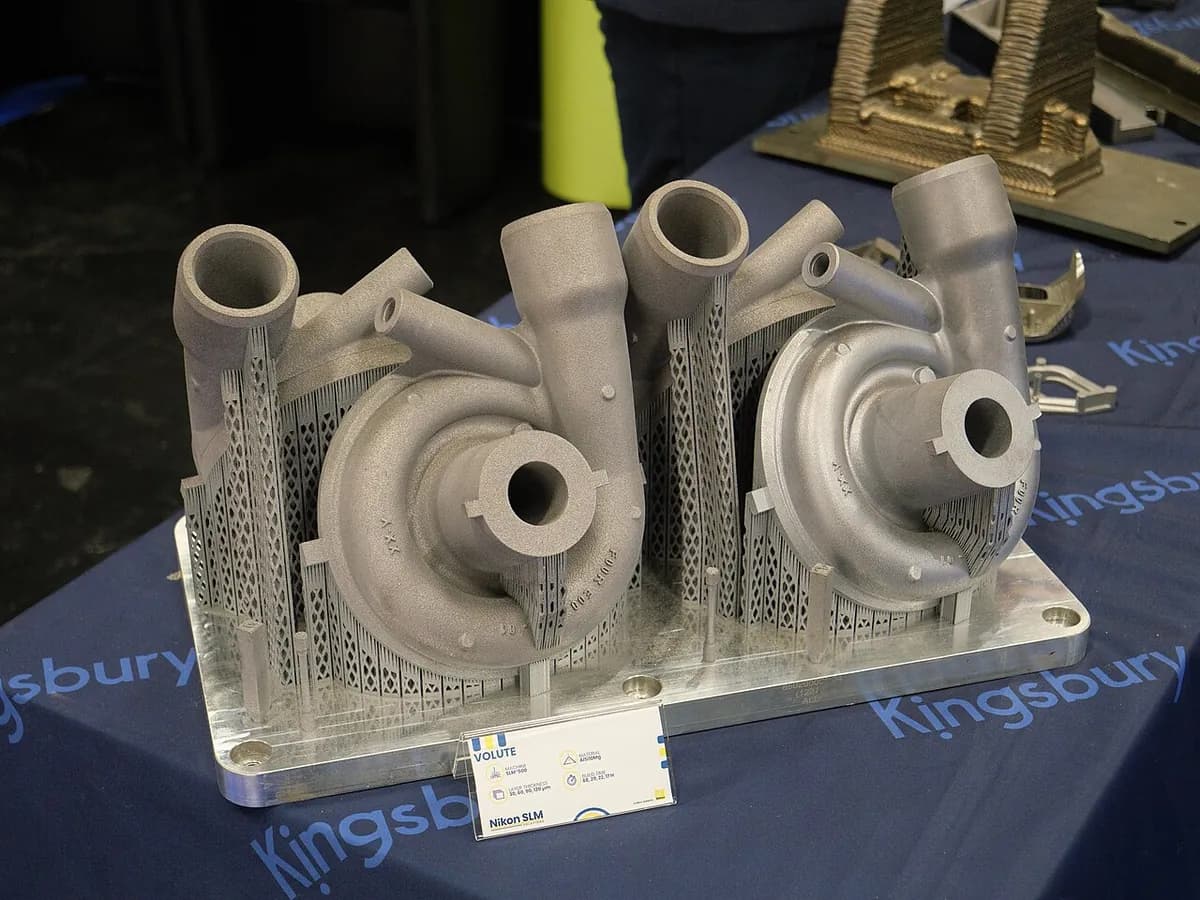
लेज़र पाउडर बेड फ़्यूज़न (LPBF) महीन धातु पाउडर को लेज़र से एक-एक पतली परत करके पिघलाकर पूरी तरह घने धातु पार्ट बनाता है। मशीन बनाने वाले इसे SLM (सेलेक्टिव लेज़र मेल्टिंग) या DMLS (डायरेक्ट मेटल लेज़र सिंटरिंग) कहते हैं। यह इसलिए मायने रखता है कि यह ऐसे धातु आकार बनाता है जो कोई कटिंग टूल या साँचा नहीं बना सकता, जैसे भीतर कूलिंग नालियों वाले रॉकेट इंजन के पार्ट।
यह कैसे काम करती है
स्लाइस करें और सपोर्ट जोड़ें। सॉफ़्टवेयर मॉडल को बहुत पतली परतों में काटता है और सपोर्ट (पतले धातु के स्ट्रट) जोड़ता है। वे ओवरहैंग को बिल्ड प्लेट से जकड़ते हैं और गर्मी खींच ले जाते हैं ताकि पार्ट टेढ़ा न हो।
आर्गन भरें। चैंबर को सील करके आर्गन या नाइट्रोजन से धोया जाता है, जो निष्क्रिय गैसें हैं और गर्म धातु को ऑक्सीकृत होने से रोकती हैं। गैस का लगातार प्रवाह धुएँ और स्पैटर (छोटी गर्म बूँदें) को लेज़र के रास्ते से बहा ले जाता है।
परत बिछाएँ। सप्लाई पिस्टन ऊपर उठता है, और रीकोटर ब्लेड बिल्ड प्लेट पर धातु पाउडर फैलाता है, आम तौर पर 0.02–0.06 mm मोटा।
स्लाइस को पिघलाएँ। फ़ाइबर लेज़र, आम तौर पर 200–1,000 W, स्लाइस पर चलता है। वह पाउडर को छोटे मेल्ट पूल में पिघला देता है जो लगभग तुरंत जम जाता है और नीचे की परत से वेल्ड हो जाता है।
नीचे उतारें और दोहराएँ। बिल्ड प्लेट एक परत नीचे जाती है और चक्र दोहराया जाता है, अक्सर एक या कई दिनों में हज़ारों बार।
पार्ट को पूरा करें। प्लेट पर रहते हुए ही पार्टों को स्ट्रेस-रिलीफ़ हीट ट्रीटमेंट मिलता है (धीमी गर्मी जो बंद तनावों को ढीला करती है)। फिर उन्हें काटकर अलग किया जाता है, सपोर्ट हटाए जाते हैं, और कई HIP (हॉट आइसोस्टैटिक प्रेसिंग, पाठ 9.3) और मशीनिंग तक जाते हैं।
मुख्य तथ्य
- सामग्री
- टाइटेनियम मिश्रधातुएँ (Ti-6Al-4V), स्टेनलेस और टूल स्टील, निकल सुपरएलॉय (Inconel), एल्युमिनियम (AlSi10Mg), कोबाल्ट-क्रोम, तांबे की मिश्रधातुएँ
- आम पार्ट
- रॉकेट इंजन इंजेक्टर, टरबाइन और ईंधन प्रणाली के पार्ट, मेडिकल इम्प्लांट, दाँतों के क्राउन, कूलिंग नालियों वाले साँचे, हीट एक्सचेंजर
- पार्ट का आकार
- आम तौर पर हर तरफ़ 25–40 cm; सबसे बड़ी मशीनें 1 m से ज़्यादा
- सटीकता
- प्रिंट होने पर लगभग ±0.1 mm; अहम सतहें बाद में मशीन की जाती हैं
- सतह की फ़िनिश
- मैट और थोड़ी खुरदरी, महीन रेगमाल जैसी; नीचे की ओर वाली सतहों पर ज़्यादा खुरदरी; अक्सर ब्लास्ट, पॉलिश या मशीन की जाती है
- किस बैच साइज़ के लिए उपयुक्त
- साल में 1 से कुछ हज़ार पार्ट; तब सबसे अच्छी जब हर पार्ट जटिल और क़ीमती हो
- टूलिंग और मशीन की लागत
- कोई टूलिंग नहीं; मशीनें कई लाख से कुछ दस लाख डॉलर की
- गति
- धीमी: बिल्ड अक्सर एक से कई दिन लेते हैं
ताक़तें और सीमाएँ
खूबियाँ
- ऐसे आकार जो मशीन या कास्ट करना असंभव हों: भीतरी नालियाँ, जालियाँ, प्राकृतिक आकार
- पूरी तरह घनी धातु, हीट ट्रीटमेंट के बाद कास्ट या रोल की गई धातु के बराबर
- कई पार्ट एक में मिला दिए जाते हैं, जिससे असेंबली और वज़न बचता है
- टोपोलॉजी ऑप्टिमाइज़ेशन (गैर-ज़रूरी सामग्री हटाने वाला सॉफ़्टवेयर) से हल्के डिज़ाइन
सीमाएँ
- बहुत महँगी मशीनें, पाउडर और पोस्ट-प्रोसेसिंग
- सपोर्ट चाहिए, जिन्हें काटकर या मशीन करके हटाना पड़ता है
- बंद ऊष्मा तनाव पार्टों को टेढ़ा कर सकते हैं या प्लेट से दरका सकते हैं
- धीमी, खुरदरी सतहों के साथ जिन्हें अक्सर मशीनिंग चाहिए
कहाँ इस्तेमाल होती है
- अंतरिक्षरॉकेट इंजन इंजेक्टर, कंबशन चैंबर, टर्बोपंप के पार्ट
- एयरोस्पेसजेट इंजन के ईंधन नोज़ल, ब्रैकेट, हीट एक्सचेंजर
- चिकित्सारंध्रीय सतहों वाले हिप कप और रीढ़ के इम्प्लांट, कस्टम इम्प्लांट
- दंत चिकित्साकोबाल्ट-क्रोम के क्राउन, ब्रिज और डेन्चर फ़्रेम
- टूलिंगकन्फ़ॉर्मल कूलिंग (पार्ट के आकार का अनुसरण करने वाली नालियाँ) वाले इंजेक्शन साँचे
- मोटरस्पोर्टहल्के ब्रैकेट, अपराइट, एग्ज़ॉस्ट और हाइड्रॉलिक पार्ट
इसे कैसे पहचानें
- मैट, थोड़ी दानेदार स्लेटी धातु की सतह, अक्सर हल्की परत रेखाओं के साथ।
- नीचे की ओर वाली सतहों पर छोटे निशान या खुरदरे धब्बे, जहाँ सपोर्ट हटाए गए।
- सपाट, अक्सर मशीन किया आधार, जहाँ पार्ट बिल्ड प्लेट से काटा गया।
- प्राकृतिक आकार, जालियाँ या भीतरी नालियाँ जो कोई ड्रिल या साँचा नहीं बना सकता।
तुलना करें
देखें
RAPID DIRECT · पूरा SLM वर्कफ़्लो, शुरुआती लोगों के लिए समझाया
Billy Wu · बनते पार्ट के क्लोज़-अप फ़ुटेज
3D Distributed · काम करती मशीन: लेज़र, चिंगारियाँ और रीकोटर
NASA's Marshall Space Flight Center · NASA में प्रिंट किए रॉकेट इंजन के पार्ट
असली तस्वीरें देखें
- Wikipedia: Selective laser melting — प्रक्रिया का रेखाचित्र और प्रिंट किए धातु पार्टों की तस्वीरें
- Wikimedia Commons फ़ोटो खोज
याद रखें
- LPBF निष्क्रिय गैस में लेज़र से धातु पाउडर पिघलाकर परत-दर-परत पूरी तरह घने पार्ट बनाती है।
- यह जटिल, हल्के धातु पार्ट बनाती है जो कोई और प्रक्रिया नहीं बना सकती, पर धीरे और ऊँची लागत पर।
- सपोर्ट, हीट ट्रीटमेंट, प्लेट से काटना और अक्सर मशीनिंग हर काम का हिस्सा हैं।
एडिटिव मैन्युफ़ैक्चरिंग में और
सभी 100 प्रक्रियाएँ
 8.1शॉर्टFDM (फ़्यूज़्ड डिपॉज़िशन मॉडलिंग)चलती नोज़ल से पिघले प्लास्टिक फ़िलामेंट को एक्सट्रूड करती है (मटेरियल एक्सट्रूज़न)पाठ खोलें
 8.2स्टीरियोलिथोग्राफ़ी (SLA/DLP)लेज़र या प्रोजेक्टर से तरल रेज़िन को परत दर परत कठोर करती है (वैट फ़ोटोपॉलीमराइज़ेशन)पाठ खोलें
 8.3सेलेक्टिव लेज़र सिंटरिंग (SLS)लेज़र बेड में नायलॉन पाउडर को जोड़ता है; ढीला पाउडर पार्ट को सहारा देता है (पाउडर बेड फ़्यूज़न)पाठ खोलें
 8.5बाइंडर जेटिंगइंकजेट हेड पाउडर को चिपकाते हैं, फिर पार्ट को क्योर या सिंटर किया जाता है (बाइंडर जेटिंग)पाठ खोलें
 8.6मटीरियल जेटिंग (PolyJet)रेज़िन की बूँदें दागता है और UV प्रकाश से उन्हें क्योर करता है (मटीरियल जेटिंग)पाठ खोलें
 8.7डायरेक्टेड एनर्जी डिपॉज़िशन (DED/LMD)लेज़र पार्ट पर पूल पिघलाता है; फूँका गया पाउडर धातु जोड़ता है (डायरेक्टेड एनर्जी डिपॉज़िशन)पाठ खोलें
 8.8वायर आर्क एडिटिव मैन्युफ़ैक्चरिंग (WAAM)वेल्डिंग रोबोट आर्क से पिघले तार के मनके जमाता है (डायरेक्टेड एनर्जी डिपॉज़िशन)पाठ खोलें
 8.9अल्ट्रासोनिक एडिटिव मैन्युफ़ैक्चरिंग (UAM)अल्ट्रासोनिक कंपन बिना पिघलाए धातु की पन्नियाँ वेल्ड करता है, फिर एक मिल उन्हें ट्रिम करती है (शीट लैमिनेशन)पाठ खोलें
 8.10वॉल्यूमेट्रिक प्रिंटिंग (CAL)हर कोण से आती रोशनी घूमती शीशी के रेज़िन को एक साथ क्योर करती है (वॉल्यूमेट्रिक प्रिंटिंग)पाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।