

अल्ट्रासोनिक एडिटिव मैन्युफ़ैक्चरिंग (UAM)
अल्ट्रासोनिक कंपन बिना पिघलाए धातु की पन्नियाँ वेल्ड करता है, फिर एक मिल उन्हें ट्रिम करती है (शीट लैमिनेशन)
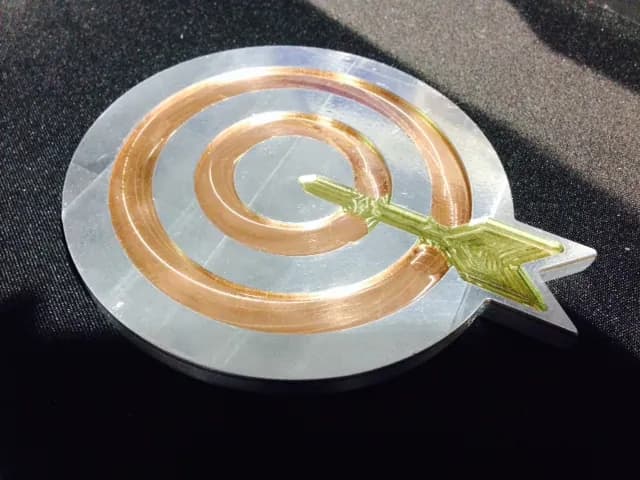
अल्ट्रासोनिक एडिटिव मैन्युफ़ैक्चरिंग (UAM) उच्च-आवृत्ति कंपन से पतली पन्नियों को एक-दूसरे पर वेल्ड करके धातु के पुर्ज़े बनाती है। कुछ भी पिघलता नहीं: धातु ठोस रहती है, ठीक वैसे ही जैसे दो बहुत साफ़ धातु सतहें ज़ोर से रगड़ने पर चिपक सकती हैं। ठंडी चलने के कारण UAM ठोस धातु के भीतर सेंसर, तार और कूलिंग चैनल दबा सकती है।
यह कैसे काम करती है
पन्नी बिछाएँ। धातु की पन्नी की एक पट्टी, आमतौर पर लगभग 0.15 mm मोटी और 25 mm चौड़ी, पुर्ज़े पर खुलती जाती है।
दबाएँ और कंपन कराएँ। सोनोट्रोड (अल्ट्रासोनिक कंपन से चलने वाला पहिए के आकार का हॉर्न) पन्नी पर लुढ़कता है। वह ज़ोर से दबाता है और उसे प्रति सेकंड लगभग 20,000 बार (20 kHz) अगल-बगल रगड़ता है।
बिना पिघलाए जोड़ें। रगड़ दोनों सतहों की पतली ऑक्साइड फ़िल्म (मलिनता की परत) को तोड़ देती है। साफ़ धातु साफ़ धातु से छूती है और परमाणु जुड़ जाते हैं, जबकि पुर्ज़ा गुनगुना रहता है, पिघला नहीं।
दोहराएँ। पन्नियाँ अगल-बगल और एक-दूसरे के ऊपर बिछाई जाती हैं, जिससे परत-दर-परत ठोस ब्लॉक बनता जाता है।
मशीन करें और भीतर दबाएँ। हर कुछ परतों के बाद, भीतर लगी CNC मिल (कंप्यूटर-नियंत्रित कटर) रूपरेखा ट्रिम करती है और चैनल या जेबें काटती है। सेंसर या फ़ाइबर जेब में रखे जाते हैं, और नई पन्नियाँ उन्हें भीतर बंद कर देती हैं।
मुख्य तथ्य
- सामग्री
- एल्युमिनियम मिश्रधातुएँ (सबसे आम), तांबा, टाइटेनियम, निकल और स्टील की पन्नियाँ; असमान जोड़ियाँ जैसे एल्युमिनियम के साथ तांबा या टाइटेनियम
- आम पार्ट
- भीतरी चैनलों वाले हीट एक्सचेंजर, एम्बेडेड सेंसर या फ़ाइबर वाले पुर्ज़े, बहु-धातु प्लेटें और ट्रांज़िशन जोड़
- पार्ट का आकार
- कुछ सेंटीमीटर से लेकर सबसे बड़ी मशीनों पर लगभग 1.8 m चौड़ाई तक
- सटीकता
- भीतर लगी CNC मिल तय करती है: मशीन की गई सतहों पर लगभग ±0.05 mm
- सतह की फ़िनिश
- मशीन की गई, इसलिए किसी भी मिल किए पुर्ज़े जितनी चिकनी
- किस बैच साइज़ के लिए उपयुक्त
- उच्च-मूल्य पुर्ज़ों के प्रोटोटाइप, एक-एक पुर्ज़े और छोटी शृंखलाएँ
- टूलिंग और मशीन की लागत
- कोई टूलिंग नहीं। मशीनें आमतौर पर कई सौ हज़ार से लाखों डॉलर की होती हैं
- गति
- प्रति पुर्ज़ा घंटों से दिनों तक: वेल्डिंग जल्दी होती है, पर मशीनिंग के पड़ाव समय बढ़ाते हैं
ताक़तें और सीमाएँ
खूबियाँ
- पिघलाना नहीं पड़ता, इसलिए असमान धातुएँ बिना भंगुर परतों के जुड़ जाती हैं
- सेंसर, फ़ाइबर और इलेक्ट्रॉनिक्स धातु में दबे होने पर भी बच जाते हैं
- भीतरी चैनल, जिनमें न सपोर्ट होते हैं न साफ़ करने के लिए ढीला पाउडर
- एक ही मशीन से मशीनिंग जैसी सटीकता और फ़िनिश
सीमाएँ
- नरम धातुओं पर सबसे अच्छी चलती है; एल्युमिनियम सबसे आसान है
- पन्नियों के बीच के जोड़ परतें जमने की दिशा में कमज़ोर हो सकते हैं
- ज़्यादातर ठोस ब्लॉक जैसे आकार; पतली, ऊँची या पेचीदा विशेषताएँ मुश्किल हैं
- मशीन बनाने वाले कम हैं और उपकरण महँगे
कहाँ इस्तेमाल होती है
- एयरोस्पेस और अंतरिक्षउपग्रहों और विमानों के हीट एक्सचेंजर और ताप-नियंत्रण पुर्ज़े
- इलेक्ट्रॉनिक्सबिल्ट-इन कूलिंग चैनलों वाली कोल्ड प्लेटें और हाउसिंग
- ऊर्जा और शोधभीतर फ़ाइबर-ऑप्टिक या तापमान सेंसर वाली संरचनाएँ
- भारी उद्योगबहु-धातु ट्रांज़िशन जोड़, जैसे एल्युमिनियम का स्टील या तांबे से जुड़ा होना
इसे कैसे पहचानें
- ठोस ब्लॉक से मिल किए जैसे दिखने वाले पुर्ज़े, बाहर कोई परत-रेखा नहीं।
- कटे और एच किए हिस्से पर लगभग 0.15 mm की दूरी पर पतली धारियाँ: पन्नी की परतें।
- एक ही ब्लॉक में दो अलग धातुएँ, जैसे तांबे पर एल्युमिनियम, जो एक तीखी, सीधी सीमा पर मिलती हैं।
- छिपे हुए भीतरी चैनल या तार जिन तक कोई कटर बाहर से पहुँच ही नहीं सकता था।
तुलना करें
देखें
Fabrisonic3D · निर्माता समझाता है कि अल्ट्रासोनिक वेल्डिंग पन्नियों को बिना पिघलाए कैसे जोड़ती है
Fabrisonic3D · मशीन को पन्नियाँ बिछाते, वेल्ड करते और ट्रिम करते देखने की असली फ़ुटेज
Fabrisonic3D · उदाहरण पुर्ज़े: एम्बेडेड सेंसर, भीतरी चैनल, मिली-जुली धातुएँ
Fabrisonic3D · काम करती एक बड़ी उत्पादन मशीन
असली तस्वीरें देखें
- Wikipedia: Ultrasonic consolidation — प्रक्रिया और उसका इतिहास; केवल पाठ, कोई तस्वीर नहीं
- Wikimedia Commons फ़ोटो खोज
याद रखें
- UAM दबाव और अल्ट्रासोनिक कंपन से धातु की पन्नियाँ वेल्ड करती है, उन्हें कभी पिघलाए बिना।
- कम गर्मी के कारण यह असमान धातुएँ जोड़ सकती है और ठोस धातु के भीतर सेंसर दबा सकती है।
- यह वेल्डिंग और CNC मशीनिंग बारी-बारी करती है, इसलिए पुर्ज़े सटीक निकलते हैं।
एडिटिव मैन्युफ़ैक्चरिंग में और
सभी 100 प्रक्रियाएँ
 8.1शॉर्टFDM (फ़्यूज़्ड डिपॉज़िशन मॉडलिंग)चलती नोज़ल से पिघले प्लास्टिक फ़िलामेंट को एक्सट्रूड करती है (मटेरियल एक्सट्रूज़न)पाठ खोलें
 8.2स्टीरियोलिथोग्राफ़ी (SLA/DLP)लेज़र या प्रोजेक्टर से तरल रेज़िन को परत दर परत कठोर करती है (वैट फ़ोटोपॉलीमराइज़ेशन)पाठ खोलें
 8.3सेलेक्टिव लेज़र सिंटरिंग (SLS)लेज़र बेड में नायलॉन पाउडर को जोड़ता है; ढीला पाउडर पार्ट को सहारा देता है (पाउडर बेड फ़्यूज़न)पाठ खोलें
 8.4लेज़र पाउडर बेड फ़्यूज़न (धातु, SLM/DMLS)लेज़र धातु पाउडर की पतली परतें पिघलाता है (पाउडर बेड फ़्यूज़न)पाठ खोलें
 8.5बाइंडर जेटिंगइंकजेट हेड पाउडर को चिपकाते हैं, फिर पार्ट को क्योर या सिंटर किया जाता है (बाइंडर जेटिंग)पाठ खोलें
 8.6मटीरियल जेटिंग (PolyJet)रेज़िन की बूँदें दागता है और UV प्रकाश से उन्हें क्योर करता है (मटीरियल जेटिंग)पाठ खोलें
 8.7डायरेक्टेड एनर्जी डिपॉज़िशन (DED/LMD)लेज़र पार्ट पर पूल पिघलाता है; फूँका गया पाउडर धातु जोड़ता है (डायरेक्टेड एनर्जी डिपॉज़िशन)पाठ खोलें
 8.8वायर आर्क एडिटिव मैन्युफ़ैक्चरिंग (WAAM)वेल्डिंग रोबोट आर्क से पिघले तार के मनके जमाता है (डायरेक्टेड एनर्जी डिपॉज़िशन)पाठ खोलें
 8.10वॉल्यूमेट्रिक प्रिंटिंग (CAL)हर कोण से आती रोशनी घूमती शीशी के रेज़िन को एक साथ क्योर करती है (वॉल्यूमेट्रिक प्रिंटिंग)पाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।