

अल्ट्रासोनिक वेल्डिंग
सॉलिड स्टेट: तेज़ कंपन एक सेकंड से कम में छोटे जोड़ बना देता है
अल्ट्रासोनिक वेल्डिंग पुर्ज़ों को एक-दूसरे पर दबाकर और बहुत तेज़ी से, प्रति सेकंड लगभग 20,000 से 40,000 बार, हिलाकर जोड़ती है। रगड़ जोड़ को तब तक गर्म करती है जब तक वह जुड़ न जाए, एक सेकंड से भी बहुत कम में, बिना गोंद, स्क्रू या फ़िलर के। कार की लाइटों से लेकर टूथब्रश के हैंडल तक ज़्यादातर वेल्ड किए प्लास्टिक हाउसिंग, और बहुत-से बैटरी और तार के जोड़ इसी तरह बनते हैं।
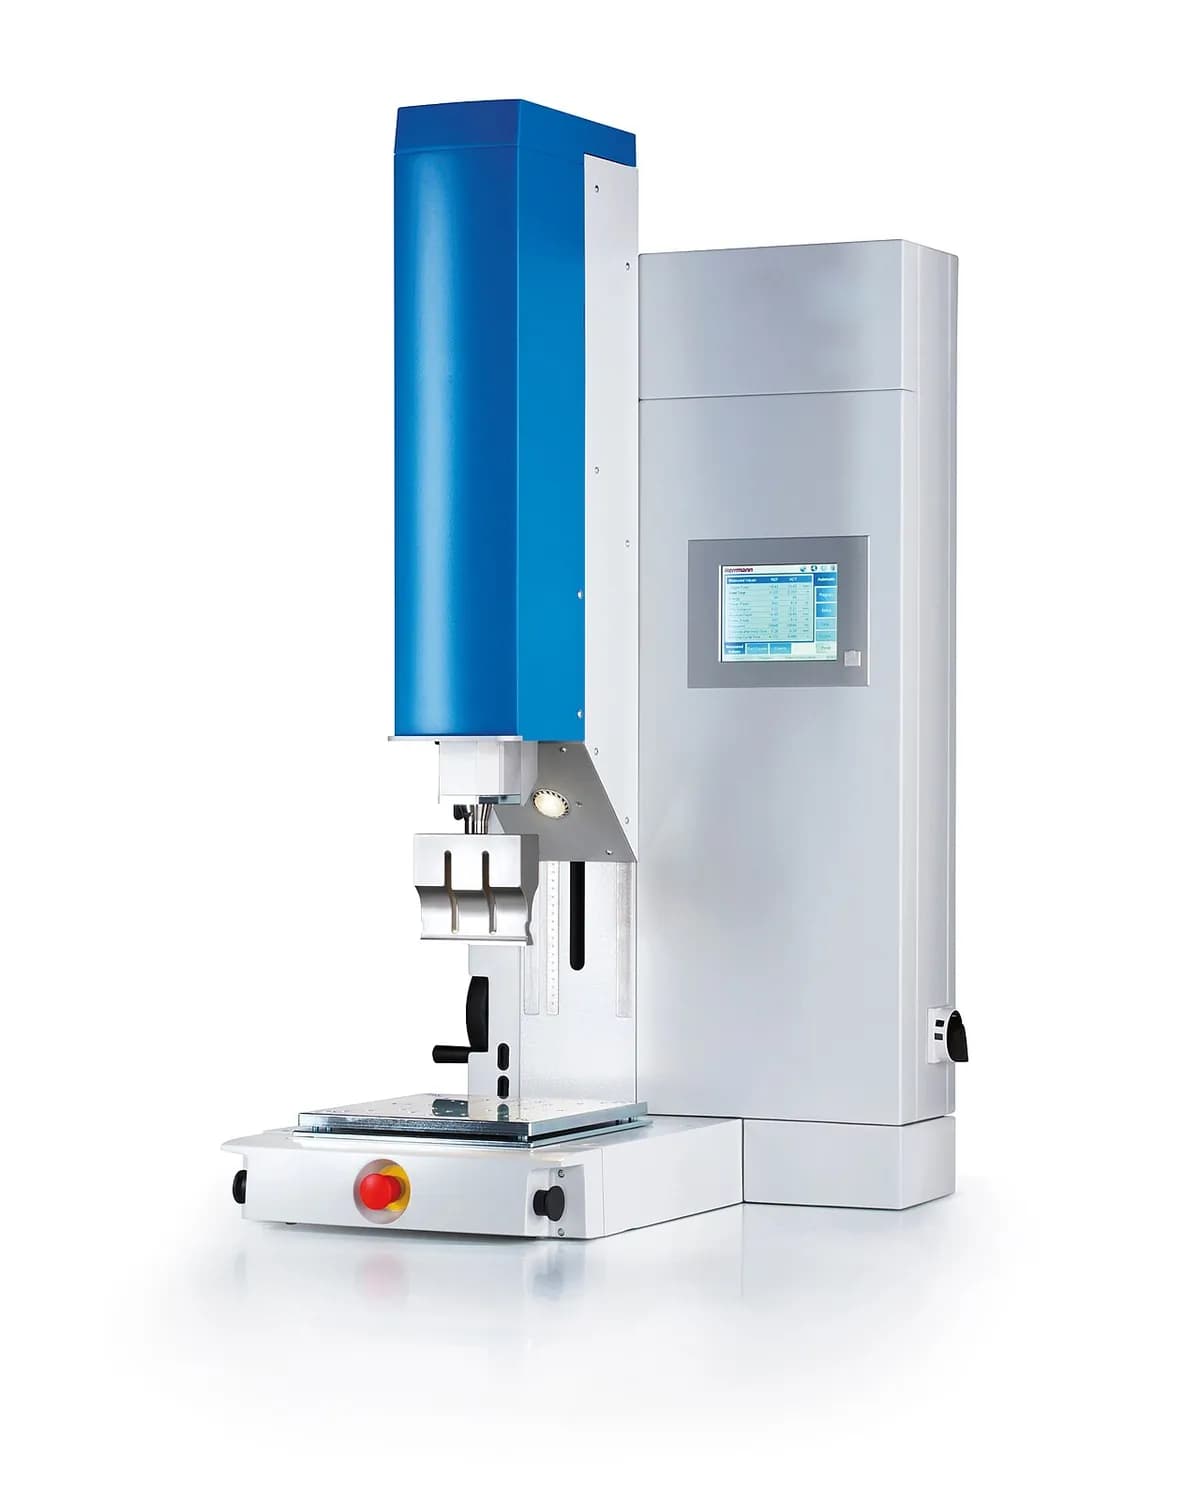
यह कैसे काम करती है
पार्ट लोड करें। दोनों पुर्ज़े एनविल (उन्हें थामने के लिए आकार दिया गया स्थिर सहारा) पर फ़िक्स्चर में रखे जाते हैं। प्लास्टिक पुर्ज़ों में जहाँ वे छूते हैं वहाँ एनर्जी डायरेक्टर नाम की छोटी उभरी रेखा मोल्ड की जाती है।
दबाएँ। हॉर्न (जिसे सोनोट्रोड भी कहते हैं, मशीन की आकार दी हुई धातु की नोक) नीचे आता है और पुर्ज़ों को आपस में दबा देता है।
कंपन कराएँ। जनरेटर उच्च-आवृत्ति करंट कन्वर्टर को भेजता है, जिसके पीज़ोइलेक्ट्रिक क्रिस्टल (वोल्टेज से आकार बदलने वाली सामग्रियाँ) उसे कंपन में बदलते हैं। बूस्टर और हॉर्न उसे मिलीमीटर के कुछ सौवें हिस्से की गति तक बढ़ा देते हैं।
जोड़ को पिघलाएँ। घर्षण गर्मी को छोटे संपर्क बिंदु पर केंद्रित करता है, इसलिए एनर्जी डायरेक्टर पहले पिघलता है और जोड़ पर फैल जाता है। पुर्ज़े का बाक़ी हिस्सा ठंडा रहता है।
थामें और ठंडा करें। कंपन रुक जाता है, पर बल थोड़ी देर बना रहता है जब तक पिघला हिस्सा जम न जाए। दोनों पुर्ज़े अब एक हैं।
धातुओं में बात अलग है। धातु के तारों, पन्नियों और बैटरी टैबों के लिए हॉर्न ऊपर-नीचे ठोकने की जगह बग़ल में रगड़ता है। रगड़ सतह की ऑक्साइड परत को तोड़ती है और साफ़ धातु को आपस में दबाती है, इसलिए जोड़ बिना पिघलाए बनता है।
मुख्य तथ्य
- सामग्री
- थर्मोप्लास्टिक जैसे ABS, पॉलीकार्बोनेट, पॉलीप्रोपाइलीन और नायलॉन; पतली, नरम धातुएँ जैसे तांबे और एल्युमिनियम की पन्नियाँ और तार
- आम पार्ट
- कार की लाइटों के हाउसिंग, मेडिकल उपकरण, फ़िल्टर, खिलौने, ब्लिस्टर पैक, बैटरी टैब, वायर हार्नेस स्प्लाइस
- पार्ट का आकार
- एक हॉर्न से कुछ मिलीमीटर से लेकर लगभग 20–30 cm तक के जोड़ क्षेत्र; धातु की शीटें आमतौर पर लगभग 1 mm से कम
- सटीकता
- बहुत दोहराने योग्य; जब मशीन ढहाव को नियंत्रित करती है तो वेल्ड हुए पुर्ज़े की ऊँचाई आमतौर पर लगभग ±0.05–0.1 mm के भीतर
- सतह की फ़िनिश
- साफ़, अक्सर अदृश्य जोड़; कभी-कभी निचुड़े प्लास्टिक का छोटा मनका (फ़्लैश) या धातुओं पर हॉर्न का बनावट वाला निशान
- किस बैच साइज़ के लिए उपयुक्त
- बड़ी शृंखलाएँ; हर पुर्ज़े के आकार को अपना हॉर्न और फ़िक्स्चर चाहिए
- टूलिंग और मशीन की लागत
- वेल्डर के लिए दसियों हज़ार डॉलर; हर कस्टम हॉर्न और फ़िक्स्चर के लिए कुछ हज़ार
- गति
- वेल्ड का समय आमतौर पर 0.1–1 s; पूरा चक्र कुछ सेकंड का, इसलिए प्रति मशीन रोज़ हज़ारों पुर्ज़े
ताक़तें और सीमाएँ
खूबियाँ
- बहुत तेज़, साफ़ और स्वचालित करने में आसान
- ख़रीदने के लिए कोई गोंद, स्क्रू, विलायक या फ़िलर नहीं
- कम ऊर्जा खपत, गर्मी केवल जोड़ पर
- तांबे और एल्युमिनियम जैसी असमान धातुएँ जोड़ती है
सीमाएँ
- केवल छोटे जोड़ों और काफ़ी पतले पुर्ज़ों के लिए
- हर पुर्ज़े के डिज़ाइन को अपना हॉर्न और फ़िक्स्चर चाहिए
- केवल थर्मोप्लास्टिक और नरम, पतली धातुओं के साथ चलती है
- कंपन पुर्ज़े के भीतर के नाज़ुक इलेक्ट्रॉनिक्स को नुक़सान पहुँचा सकता है
कहाँ इस्तेमाल होती है
- ऑटोमोटिवटेल-लाइट और हेडलैंप हाउसिंग, वायर हार्नेस स्प्लाइस
- बैटरीइलेक्ट्रिक कारों और फ़ोन की बैटरियों में सेल टैब और बसबार
- चिकित्साफ़िल्टर, IV के पुर्ज़े, सीलबंद उपकरण हाउसिंग
- पैकेजिंगब्लिस्टर पैक, कॉफ़ी कैप्सूल के ढक्कन, ट्यूब की सीलिंग
- उपभोक्ता सामानखिलौने, टूथब्रश, फ़ोन के पुर्ज़े, नॉनवोवन मास्क और वाइप
इसे कैसे पहचानें
- मोल्ड किए प्लास्टिक के दो हिस्से बिना स्क्रू, क्लिप या गोंद के जुड़े, और पतली सीवन जिसे खोला नहीं जा सकता।
- कभी-कभी सीवन के साथ निचुड़े प्लास्टिक की महीन रेखा।
- धातु के तार के स्प्लाइस या बैटरी टैब पर हॉर्न से बना, खुरदरी बनावट वाला छोटा चपटा हिस्सा।
तुलना करें
देखें
DuskLight · मशीन के हिस्से, एनीमेशन में
The Weld Nugget · जोड़ पर कंपन गर्मी में कैसे बदलता है
Branson Ultrasonics · स्वचालित लाइन पर काम करता वेल्डर
HerrmannUltrasonics · इस तरह बने बहुत-से असली उत्पाद
असली तस्वीरें देखें
- Wikipedia: Ultrasonic welding — वेल्डिंग स्टैक के हिस्से और अनुप्रयोग, तस्वीरों के लिंक सहित
- Wikimedia Commons फ़ोटो खोज
याद रखें
- प्रति सेकंड 20,000 या अधिक चक्रों का कंपन ठीक जोड़ पर गर्मी में बदल जाता है।
- प्लास्टिक जोड़ एक छोटी उभरी रेखा पर पिघलते हैं; धातु जोड़ बग़ल में रगड़कर बिना पिघले जुड़ते हैं।
- यह तेज़ और साफ़ है, पर छोटे जोड़ों और पतले पुर्ज़ों तक सीमित है।
जोड़ना में और
सभी 100 प्रक्रियाएँ
 7.1शॉर्टआर्क वेल्डिंग (MIG/MAG, TIG, स्टिक)संलयन: विद्युत आर्क किनारों को और आमतौर पर एक फ़िलर को पिघलाता हैपाठ खोलें
 7.2रेज़िस्टेंस स्पॉट वेल्डिंगफ़्यूज़न: करंट की एक पल्स क्लैंप की शीटों के बीच नगेट पिघलाती हैपाठ खोलें
 7.3ब्रेज़िंग और सोल्डरिंगकेवल फ़िलर: कम गलनांक वाला फ़िलर कसी दरार में बहता हैपाठ खोलें
 7.4लेज़र वेल्डिंगफ़्यूज़न: फ़ोकस की हुई लेज़र पतले, गहरे वेल्ड के लिए की-होल ड्रिल करती हैपाठ खोलें
 7.5इलेक्ट्रॉन बीम वेल्डिंगसंलयन: निर्वात में इलेक्ट्रॉन बीम बहुत मोटी धातु वेल्ड करती हैपाठ खोलें
 7.6फ़्रिक्शन स्टिर वेल्डिंगठोस अवस्था: घूमता औज़ार नरम किनारों को आपस में घोल देता हैपाठ खोलें
 7.8एक्सप्लोज़न वेल्डिंग (क्लैडिंग)ठोस अवस्था: विस्फोट एक प्लेट को दूसरी पर पटक देता हैपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।