

फ़्रिक्शन स्टिर वेल्डिंग
ठोस अवस्था: घूमता औज़ार नरम किनारों को आपस में घोल देता है
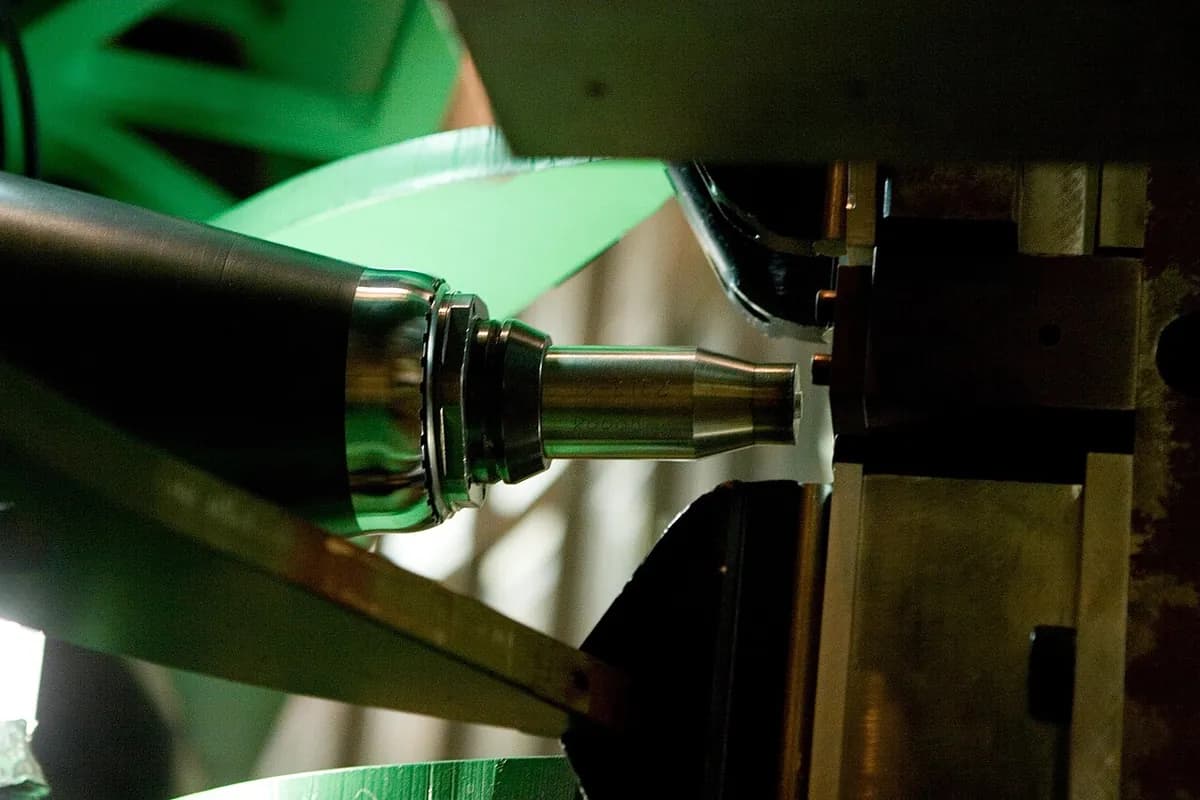
फ़्रिक्शन स्टिर वेल्डिंग घूमते औज़ार को जोड़ के साथ चलाकर धातु की प्लेटें जोड़ती है: घर्षण धातु को नरम करता है और औज़ार दोनों किनारों को बिना पिघलाए एक में मिला देता है। यह दो गुंधी मिट्टी की लोइयों को आपस में गूँधने जैसा है। 1991 में इंग्लैंड की TWI में आविष्कृत, यह अब रॉकेट के ईंधन टैंक, ट्रेन की बॉडी और इलेक्ट्रिक कारों की बैटरी ट्रे बनाती है।
यह कैसे काम करती है
मज़बूती से कसें। प्लेटों को बैकिंग बार पर आपस में सटाकर ज़ोर से कस दिया जाता है, क्योंकि औज़ार उन्हें बड़े बलों से अलग धकेलता है।
घुमाएँ और धँसाएँ। कठोर औज़ार, जो आम तौर पर कुछ सौ से लगभग 2,000 rpm पर घूमता है, अपनी पिन को जोड़ में तब तक धँसाता है जब तक चौड़ा शोल्डर सतह को न छू ले।
घर्षण से गर्म करें। शोल्डर के धातु पर रगड़ने से वह अपने गलनांक के लगभग 70–90% तक गर्म हो जाती है। धातु मॉडलिंग क्ले की तरह नरम हो जाती है पर ठोस रहती है।
चलें और मिलाएँ। औज़ार जोड़ के साथ चलता है। चूड़ीदार पिन नरम हुई धातु को आगे से पीछे की ओर घुमा देती है, जिससे दोनों किनारे आपस में घुल-मिल जाते हैं।
दबाएँ और पूरा करें। ठंडी होकर महीन ग्रेन वाले ठोस जोड़ में बदलते हुए मिलाई गई धातु को शोल्डर नीचे दबाता है। अंत में औज़ार ऊपर उठ जाता है और एक छोटा निकास छेद छोड़ता है, जो अक्सर बेकार टुकड़े पर होता है।
पिघलाना न पड़ना क्यों फ़ायदेमंद है। पिघलने और फिर जमने से ज़्यादातर वेल्ड दोष पैदा होते हैं: गैस के बुलबुले, दरारें और कमज़ोर ढले ग्रेन। फ़्रिक्शन स्टिर वेल्ड इनसे बचते हैं, इसलिए फ़्यूज़न वेल्डिंग से मुश्किल से जुड़ने वाली एल्युमिनियम मिश्रधातुएँ भी अच्छी तरह जुड़ती हैं, कम विकृति के साथ और बिना धुएँ, चिंगारी या फ़िलर के।
मुख्य तथ्य
- सामग्री
- मुख्यतः एल्युमिनियम मिश्रधातुएँ; साथ ही मैग्नीशियम, तांबा और अलग-अलग धातुओं के जोड़े; स्टील और टाइटेनियम महँगे ख़ास औज़ारों के साथ
- आम पार्ट
- रॉकेट के ईंधन टैंक, रेल डिब्बों की बॉडी, जहाज़ के डेक पैनल, बैटरी ट्रे, हीट सिंक
- पार्ट का आकार
- लगभग 1 mm की शीटों से लेकर कई सेंटीमीटर मोटी एल्युमिनियम प्लेटों तक; कई मीटर लंबे जोड़
- सटीकता
- कम विकृति; CNC मशीनों पर जोड़ की स्थिति मिलीमीटर के अंश के भीतर
- सतह की फ़िनिश
- चिकना जोड़ जिस पर अर्धचंद्र जैसी बारीक लहरें होती हैं, सतह से थोड़ा नीचे; किनारों पर छोटा फ़्लैश (बर)
- किस बैच साइज़ के लिए उपयुक्त
- लंबे, सीधे या हल्के मुड़े जोड़ों की मध्यम से बड़ी सीरीज़
- टूलिंग और मशीन की लागत
- CNC में बदलाव के लिए दसियों हज़ार से लेकर बड़ी समर्पित मशीनों के लिए $1 million से कहीं ज़्यादा
- गति
- आम तौर पर एक ही पास में प्रति मिनट 0.1–2 m जोड़
ताक़तें और सीमाएँ
खूबियाँ
- पिघलना नहीं होता, इसलिए न रंध्रता न गर्म दरारें
- उन एल्युमिनियम मिश्रधातुओं को जोड़ती है जिन्हें फ़्यूज़न वेल्डिंग से जोड़ना कठिन है
- कम विकृति, और मज़बूत, महीन ग्रेन वाले जोड़
- न फ़िलर, न गैस, न धुआँ, न चिंगारियाँ
सीमाएँ
- भारी, कठोर मशीनें और मज़बूत क्लैम्पिंग चाहिए
- हर जोड़ के अंत में निकास छेद छोड़ती है
- सरल सीधे या सपाट जोड़ों पर सबसे अच्छी
- स्टील और टाइटेनियम औज़ारों को जल्दी घिसते हैं
कहाँ इस्तेमाल होती है
- अंतरिक्षलॉन्च व्हीकल के ईंधन और ऑक्सीडाइज़र टैंक
- रेलहाई-स्पीड और लोकल ट्रेनों की एल्युमिनियम बॉडी
- जहाज़ निर्माणएल्युमिनियम के बड़े डेक और हल पैनल
- ऑटोमोटिवइलेक्ट्रिक कारों की बैटरी ट्रे, व्हील, सस्पेंशन के पार्ट
- इलेक्ट्रॉनिक्स और हीटिंगहीट सिंक, कोल्ड प्लेट, बॉयलर हीट एक्सचेंजर
इसे कैसे पहचानें
- चिकना, सपाट जोड़ जिस पर बारीक, बराबर दूरी वाले अर्धचंद्र निशान सब एक ही दिशा में होते हैं।
- जहाँ शोल्डर दबा वहाँ हल्का धँसाव, और किनारों पर पतले मुड़े हुए बर (फ़्लैश)।
- जोड़ के अंत में गोल निकास छेद, जब तक उसे काट न दिया गया हो।
तुलना करें
देखें
TheGrenzebachGroup · सिद्धांत, एक मशीन बनाने वाले की ओर से समझाया गया
RIFTEC GmbH - Videos · धँसना, चलना और ठोस अवस्था का जोड़, चरण-दर-चरण
Manufacturing Technology, Inc. (MTI) · धँसने से निकास छेद तक एक असली वेल्ड
ESAB · काम करती एक औद्योगिक मशीन
असली तस्वीरें देखें
- Wikipedia: Friction stir welding — औज़ार, मिलाया गया क्षेत्र, और रेल, अंतरिक्ष, जहाज़ और कार में उपयोग
- Wikimedia Commons फ़ोटो खोज
याद रखें
- धातु को लौ या आर्क नहीं, घर्षण गर्म करता है, और वह कभी नहीं पिघलती।
- पिन दोनों नरम किनारों को एक में मिलाती है, और शोल्डर उन्हें दबाकर फ़ोर्ज करता है।
- यह एल्युमिनियम के लंबे जोड़ों पर चमकती है: मज़बूत, साफ़ और कम विकृति के साथ।
जोड़ना में और
सभी 100 प्रक्रियाएँ
 7.1शॉर्टआर्क वेल्डिंग (MIG/MAG, TIG, स्टिक)संलयन: विद्युत आर्क किनारों को और आमतौर पर एक फ़िलर को पिघलाता हैपाठ खोलें
 7.2रेज़िस्टेंस स्पॉट वेल्डिंगफ़्यूज़न: करंट की एक पल्स क्लैंप की शीटों के बीच नगेट पिघलाती हैपाठ खोलें
 7.3ब्रेज़िंग और सोल्डरिंगकेवल फ़िलर: कम गलनांक वाला फ़िलर कसी दरार में बहता हैपाठ खोलें
 7.4लेज़र वेल्डिंगफ़्यूज़न: फ़ोकस की हुई लेज़र पतले, गहरे वेल्ड के लिए की-होल ड्रिल करती हैपाठ खोलें
 7.5इलेक्ट्रॉन बीम वेल्डिंगसंलयन: निर्वात में इलेक्ट्रॉन बीम बहुत मोटी धातु वेल्ड करती हैपाठ खोलें
 7.7अल्ट्रासोनिक वेल्डिंगसॉलिड स्टेट: तेज़ कंपन एक सेकंड से कम में छोटे जोड़ बना देता हैपाठ खोलें
 7.8एक्सप्लोज़न वेल्डिंग (क्लैडिंग)ठोस अवस्था: विस्फोट एक प्लेट को दूसरी पर पटक देता हैपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।