

आर्क वेल्डिंग (MIG/MAG, TIG, स्टिक)
संलयन: विद्युत आर्क किनारों को और आमतौर पर एक फ़िलर को पिघलाता है
आर्क वेल्डिंग में विद्युत आर्क से धातु के पार्ट के किनारे पिघलाए जाते हैं, ताकि वे आपस में बह जाएँ और जमकर एक टुकड़ा बन जाएँ। साइकिल के फ़्रेम और ट्रेलर से लेकर पुलों और जहाज़ों तक, स्टील को जोड़ने का यह सबसे आम तरीका है। इस अध्याय के बाकी संलयन वेल्डिंग तरीके इसी विचार को निखारते हैं: पिघलाओ, मिलाओ, फिर जमाओ।
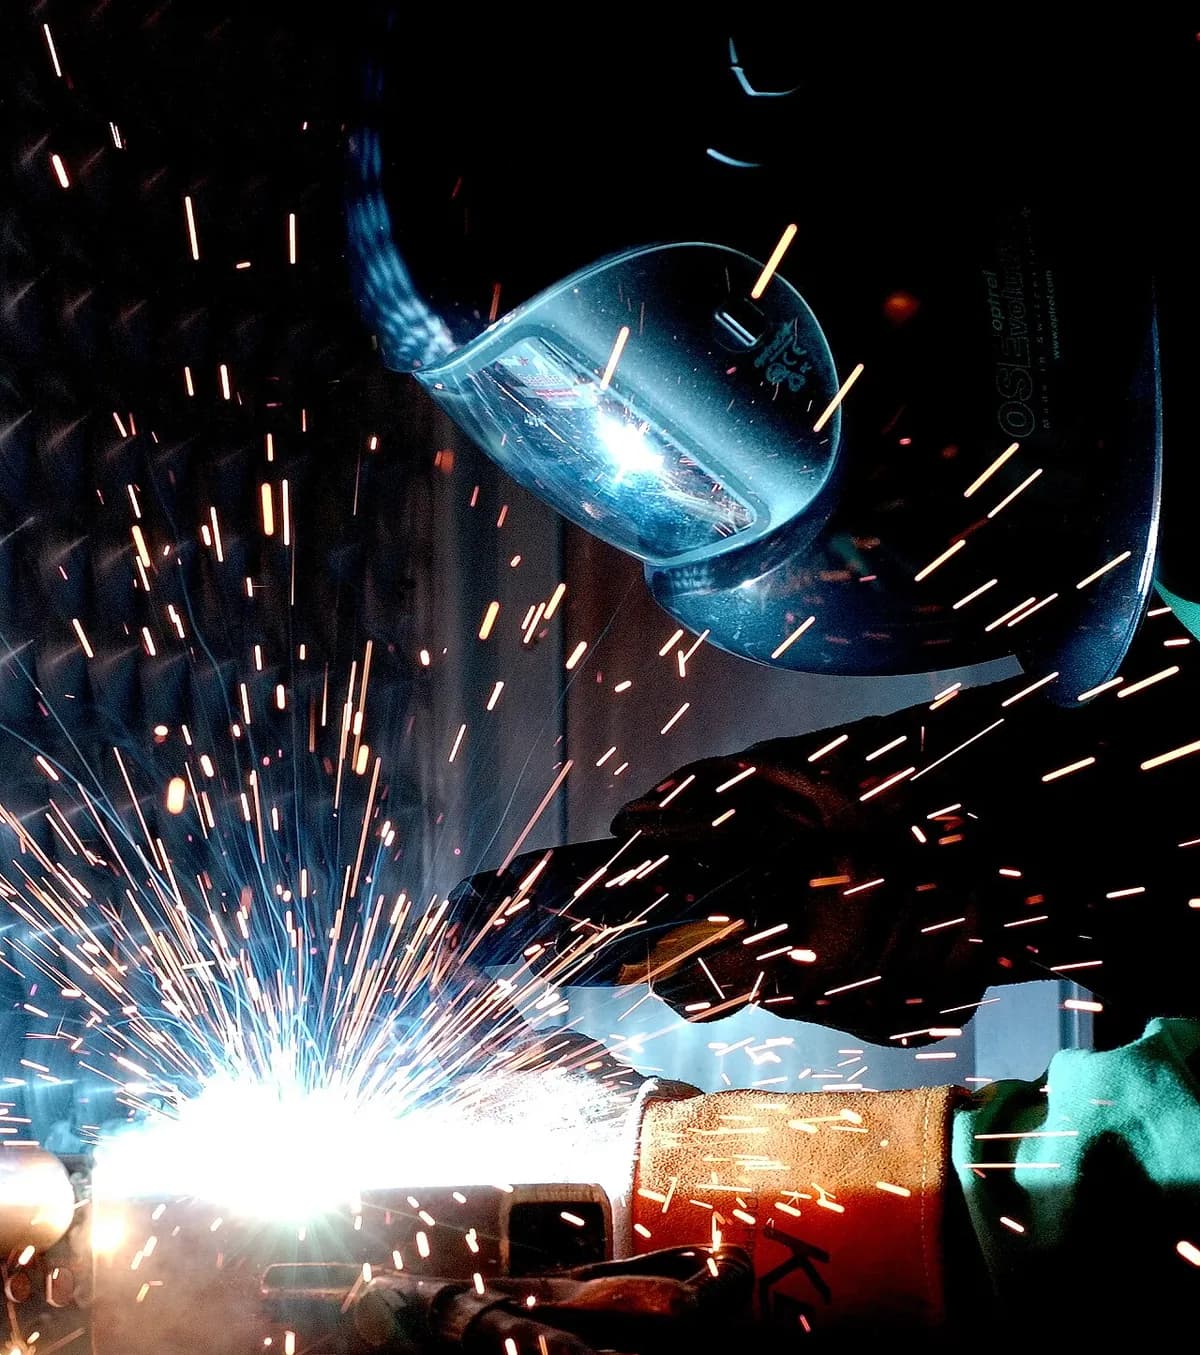
एक मिनट में आर्क वेल्डिंग (MIG/MAG, TIG, स्टिक), MecMade द्वारा
यह कैसे काम करती है
सर्किट पूरा करें। पावर सोर्स केबल से टॉर्च तक करंट भेजता है, और वर्कपीस पर लगा ग्राउंड क्लैंप उसे वापस लाता है। आम सेटिंग दहाई से कुछ सौ एम्पियर की होती है, सिर्फ़ लगभग 10–35 वोल्ट पर।
आर्क जलाएँ। जब तार धातु को छूकर पीछे हटता है, तो विद्युत आर्क (गर्म, विद्युत-चालक गैस के बीच लगातार चिंगारी) बनता है। यह कई हज़ार डिग्री सेल्सियस तक पहुँच जाता है।
पूल पिघलाएँ। आर्क दोनों पार्ट के किनारों को पिघली धातु के एक छोटे कुंड में बदल देता है, जिसे वेल्ड पूल कहते हैं। तुलना के लिए, स्टील लगभग 1,500 °C पर पिघलता है।
फ़िलर डालें। MIG/MAG में एक मोटर पतले तार को टॉर्च से लगातार आगे धकेलती है। उसकी नोक आर्क में पिघलकर पूल में टपकती है और जोड़ भरने के लिए धातु जोड़ती है।
पूल को सुरक्षित रखें। नोज़ल से बहती गैस हवा को हटा देती है। इसके बिना ऑक्सीजन और नाइट्रोजन से पोरोसिटी (फँसे हुए गैस के बुलबुले) और भंगुर वेल्ड बनते।
आगे बढ़ें और जमने दें। वेल्डर या रोबोट टॉर्च को जोड़ के साथ-साथ चलाता है। उसके पीछे पूल जमकर बीड (वेल्ड धातु की उभरी हुई रेखा) बन जाता है, जो दोनों पार्ट के साथ एक टुकड़ा होता है।
तीन प्रकार, एक सिद्धांत। MIG/MAG (मेटल इनर्ट गैस / मेटल एक्टिव गैस) आर्गन या आर्गन–CO2 मिश्रण के नीचे तार को अपने आप फ़ीड करती है। TIG (टंगस्टन इनर्ट गैस) में टंगस्टन इलेक्ट्रोड होता है जो पिघलता नहीं, जबकि वेल्डर अलग फ़िलर रॉड को पूल में डुबोता है। स्टिक वेल्डिंग में फ़्लक्स (एक रासायनिक पाउडर) की परत वाली रॉड इस्तेमाल होती है, जो जलकर अपनी शील्डिंग गैस और स्लैग नाम की परत बनाती है।
मुख्य तथ्य
- सामग्री
- कार्बन और स्टेनलेस स्टील (तीनों प्रकारों में); एल्युमिनियम, टाइटेनियम, तांबा और निकल मिश्रधातुएँ ज़्यादातर TIG या MIG से
- आम पार्ट
- स्टील फ़्रेम, कार चेसिस, पाइप, टैंक, जहाज़ के हल, पुल, साइकिल फ़्रेम
- पार्ट का आकार
- लगभग 0.5–1 mm मोटी शीट (TIG) से लेकर 100 mm से मोटी प्लेटों तक (कई पास में); किसी भी आकार की असेंबली
- सटीकता
- वेल्ड की गई असेंबली पर लगभग ±1 mm; गर्मी से विकृति मुख्य सीमा है, इसलिए सटीक सतहें बाद में मशीन की जाती हैं
- सतह की फ़िनिश
- उभरी, लहरदार बीड; साफ़ करने के लिए स्पैटर (MIG) या स्लैग (स्टिक); रूप मायने रखे तो समतल घिसा जाता है
- किस बैच साइज़ के लिए उपयुक्त
- इकलौते पार्ट और मरम्मत से लेकर रोबोट के साथ बड़े पैमाने के उत्पादन तक
- टूलिंग और मशीन की लागत
- हाथ से चलने वाले सेट के लिए कुछ सौ से कुछ हज़ार डॉलर; रोबोट सेल के लिए लगभग $100,000 या ज़्यादा
- गति
- हाथ से आमतौर पर 0.1–0.5 m वेल्ड प्रति मिनट; TIG सबसे धीमी, रोबोट सबसे तेज़
ताक़तें और सीमाएँ
खूबियाँ
- लगभग हर स्टील को जोड़ती है, और TIG से ज़्यादातर दूसरी धातुओं को भी
- सस्ते, पोर्टेबल उपकरण; स्टिक वेल्डिंग बाहर और हवा में भी चलती है
- अच्छा वेल्ड उतना ही मज़बूत हो सकता है जितने पार्ट वह जोड़ता है
- हर पैमाने पर काम करती है, साइकिल फ़्रेम से लेकर जहाज़ों तक
सीमाएँ
- गर्मी पतले पार्ट को टेढ़ा कर देती है और वेल्ड के पास की धातु बदल देती है (हीट-अफ़ेक्टेड ज़ोन)
- गुणवत्ता वेल्डर के कौशल या ठीक से ट्यून किए रोबोट पर निर्भर करती है
- धुआँ, तेज़ UV प्रकाश और स्पैटर के कारण वेंटिलेशन और सुरक्षा उपकरण ज़रूरी हैं
- छिपे दोषों (पोरोसिटी, दरारें, संलयन की कमी) के लिए अहम पार्ट की जाँच करनी पड़ती है
कहाँ इस्तेमाल होती है
- निर्माणस्टील बीम, खंभे, पुल के गर्डर
- ऑटोमोटिवचेसिस, सस्पेंशन आर्म, एग्ज़ॉस्ट सिस्टम (रोबोटिक MIG)
- ऊर्जापाइपलाइन, प्रेशर वेसल, पवन-टावर के खंड
- जहाज़ निर्माणहल की प्लेटें, डेक और फ़्रेम
- एयरोस्पेस और फ़ूड उपकरणपतले स्टेनलेस और एल्युमिनियम पार्ट (TIG)
- मरम्मत और खेतीस्टिक वेल्डिंग से मशीनों की मौके पर मरम्मत
इसे कैसे पहचानें
- जोड़ के साथ उभरी हुई बीड, जिस पर बारीक अर्धचंद्राकार लहरें होती हैं; साफ़-सुथरी TIG बीड सिक्कों की क़तार जैसी दिखती हैं।
- MIG वेल्ड के पास चिपकी छोटी धातु की गोलियाँ (स्पैटर)।
- वेल्ड के पास स्टेनलेस स्टील पर भूसे जैसा पीला, नीला या इंद्रधनुषी हीट टिंट।
- स्टिक वेल्ड पर खुरदरी बीड और बची हुई काँच जैसी स्लैग।
तुलना करें
देखें
TimWelds · प्रकारों में अंतर, अगल-बगल
Miller Welders · MIG टॉर्च, तार फ़ीड और वेल्ड पूल क़रीब से
DIY PRO · टंगस्टन, फ़िलर रॉड और आर्क का क्लोज़-अप
FANUC America · फ़ैक्टरी सेल में बड़े पार्ट को वेल्ड करते रोबोट
असली तस्वीरें देखें
- Wikipedia: Arc welding — वेल्डरों, टॉर्चों और बीड की तस्वीरों के साथ सार
- Wikipedia: Gas metal arc welding — MIG/MAG टॉर्च, सेटअप और वेल्ड के क्लोज़-अप
- Wikipedia: Gas tungsten arc welding — TIG टॉर्च, टंगस्टन इलेक्ट्रोड और आर्क की तस्वीरें
- Wikimedia Commons फ़ोटो खोज
याद रखें
- विद्युत आर्क दोनों किनारों को, आमतौर पर फ़िलर के साथ, एक पूल में पिघलाता है जो जमकर जोड़ बन जाता है।
- शील्डिंग गैस या फ़्लक्स गर्म धातु से हवा को दूर रखता है; इसके बिना वेल्ड छिद्रयुक्त और भंगुर हो जाते हैं।
- MIG/MAG तेज़ और आसान है, TIG धीमी और सटीक है, स्टिक मज़बूत और पोर्टेबल है।
जोड़ना में और
सभी 100 प्रक्रियाएँ
 7.2रेज़िस्टेंस स्पॉट वेल्डिंगफ़्यूज़न: करंट की एक पल्स क्लैंप की शीटों के बीच नगेट पिघलाती हैपाठ खोलें
 7.3ब्रेज़िंग और सोल्डरिंगकेवल फ़िलर: कम गलनांक वाला फ़िलर कसी दरार में बहता हैपाठ खोलें
 7.4लेज़र वेल्डिंगफ़्यूज़न: फ़ोकस की हुई लेज़र पतले, गहरे वेल्ड के लिए की-होल ड्रिल करती हैपाठ खोलें
 7.5इलेक्ट्रॉन बीम वेल्डिंगसंलयन: निर्वात में इलेक्ट्रॉन बीम बहुत मोटी धातु वेल्ड करती हैपाठ खोलें
 7.6फ़्रिक्शन स्टिर वेल्डिंगठोस अवस्था: घूमता औज़ार नरम किनारों को आपस में घोल देता हैपाठ खोलें
 7.7अल्ट्रासोनिक वेल्डिंगसॉलिड स्टेट: तेज़ कंपन एक सेकंड से कम में छोटे जोड़ बना देता हैपाठ खोलें
 7.8एक्सप्लोज़न वेल्डिंग (क्लैडिंग)ठोस अवस्था: विस्फोट एक प्लेट को दूसरी पर पटक देता हैपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।