

एक्सप्लोज़न वेल्डिंग (क्लैडिंग)
ठोस अवस्था: विस्फोट एक प्लेट को दूसरी पर पटक देता है
एक्सप्लोज़न वेल्डिंग एक धातु की पतली प्लेट को दूसरी धातु की मोटी प्लेट से नियंत्रित विस्फोट से टकराकर जोड़ती है। टक्कर इतनी तेज़ और प्रचंड होती है कि साफ़ सतहें बिना पिघले ठोस रूप से जुड़ जाती हैं। इससे क्लैड प्लेटें बनती हैं (सस्ती संरचनात्मक धातु पर महँगी संक्षारण-रोधी धातु की परत), जैसे स्टील पर टाइटेनियम, जिन्हें कोई और वेल्डिंग विधि नहीं जोड़ सकती।
यह कैसे काम करती है
प्लेटें रखें। मोटी आधार प्लेट रेत या स्टील की ठोस सतह पर रखी जाती है। पतली क्लैडिंग प्लेट उसके ऊपर छोटे स्पेसरों पर रहती है, जिससे आमतौर पर कुछ मिलीमीटर का अंतराल बचता है।
विस्फोटक फैलाएँ। धीमे, दानेदार विस्फोटक की एकसमान परत, अक्सर कुछ सेंटीमीटर मोटी, क्लैडिंग प्लेट को ढक देती है।
एक सिरे पर विस्फोट करें। विस्फोट का अग्र भाग प्लेट पर आमतौर पर लगभग 2,000–3,000 मीटर प्रति सेकंड की गति से बढ़ता है।
क्लैडिंग को नीचे फेंकें। अग्र भाग के पीछे क्लैडिंग प्लेट मुड़ती है और छोटे कोण पर कई सौ मीटर प्रति सेकंड की गति से आधार प्लेट से टकराती है।
धारा से रगड़ें। चलते टक्कर बिंदु पर प्रचंड दाब सतह की धातु की पतली धारा आगे की ओर फेंकता है। वह दोनों प्लेटों से ऑक्साइड और गंदगी हटा देती है।
बिना पिघलाए जोड़ें। नई साफ़ हुई सतहें इतनी ज़ोर से दबती हैं कि उनके परमाणु जुड़ जाते हैं, और आम तौर पर लहरदार जोड़-सतह बनती है। पूरा वेल्ड लगभग एक सेकंड के हज़ारवें हिस्से में हो जाता है।
यह ख़ास क्यों है। टाइटेनियम और स्टील जैसी धातुएँ साथ पिघलाने पर भंगुर यौगिक बनाती हैं, इसलिए संलयन वेल्डिंग उन्हें जोड़ने में विफल रहती है। एक्सप्लोज़न वेल्डिंग उन्हें कभी नहीं पिघलाती, इसलिए यह वे जोड़ियाँ जोड़ती है जिन्हें कोई और नहीं जोड़ सकता, एक साथ कई वर्ग मीटर के क्षेत्रों में।
मुख्य तथ्य
- सामग्री
- तन्य धातुओं की लगभग कोई भी जोड़ी: स्टील के साथ स्टेनलेस स्टील, टाइटेनियम, ज़िरकोनियम, निकल मिश्रधातुएँ, तांबा या एल्युमिनियम
- आम पार्ट
- प्रेशर वेसल के लिए क्लैड प्लेटें, हीट-एक्सचेंजर ट्यूब शीट, एल्युमिनियम-से-स्टील संक्रमण जोड़, स्मेल्टरों के लिए विद्युत कनेक्टर
- पार्ट का आकार
- क्लैडिंग आमतौर पर कुछ मिलीमीटर से कुछ सेंटीमीटर मोटी; प्लेटें कई मीटर चौड़ी तक
- सटीकता
- कम: जुड़ने के बाद प्लेटें समतल की, काटी और मशीन की जाती हैं
- सतह की फ़िनिश
- खुरदरी और विस्फोट के निशानों वाली; बाहरी तल बाद में घिसा या पॉलिश किया जाता है
- किस बैच साइज़ के लिए उपयुक्त
- ऑर्डर पर बनी इकलौती प्लेटें और छोटे बैच
- टूलिंग और मशीन की लागत
- मशीनरी कम, पर लाइसेंस प्राप्त दूरस्थ विस्फोट स्थल, विस्फोटक और विशेषज्ञ कर्मचारी चाहिए; हर प्लेट की लागत हज़ारों डॉलर या ज़्यादा
- गति
- वेल्ड में लगभग एक मिलीसेकंड लगता है; प्लेट की तैयारी और फ़िनिशिंग में घंटे से दिन लगते हैं
ताक़तें और सीमाएँ
खूबियाँ
- ऐसी धातु जोड़ियाँ जोड़ती है जिन्हें संलयन वेल्डिंग से नहीं जोड़ा जा सकता
- एक ही बार में बहुत बड़े क्षेत्र जोड़ती है
- कोई हीट-अफ़ेक्टेड ज़ोन नहीं: हर धातु अपने गुण बनाए रखती है
- जोड़ अक्सर दोनों धातुओं में से कमज़ोर से भी मज़बूत होता है
सीमाएँ
- विस्फोटक, दूरस्थ स्थल और सख़्त सुरक्षा नियम चाहिए
- ज़्यादातर समतल प्लेटों और सरल ट्यूबों तक सीमित
- शोर और कंपन यह सीमित करते हैं कि यह कहाँ और कब हो सकती है
- भंगुर धातुएँ टक्कर में चटक जाती हैं
कहाँ इस्तेमाल होती है
- रसायन और तेलटाइटेनियम या ज़िरकोनियम के अस्तर वाले रिएक्टर वेसल और कॉलम
- बिजली और विलवणीकरणकंडेंसरों में हीट-एक्सचेंजर ट्यूब शीट
- जहाज़ निर्माणएल्युमिनियम डेक को स्टील हल से जोड़ने के लिए एल्युमिनियम-से-स्टील संक्रमण पट्टियाँ
- एल्युमिनियम स्मेल्टिंगएल्युमिनियम-से-स्टील विद्युत कनेक्टर
- कलापरतदार धातु शीटों पर विस्फोट से बनी मूर्तियाँ
इसे कैसे पहचानें
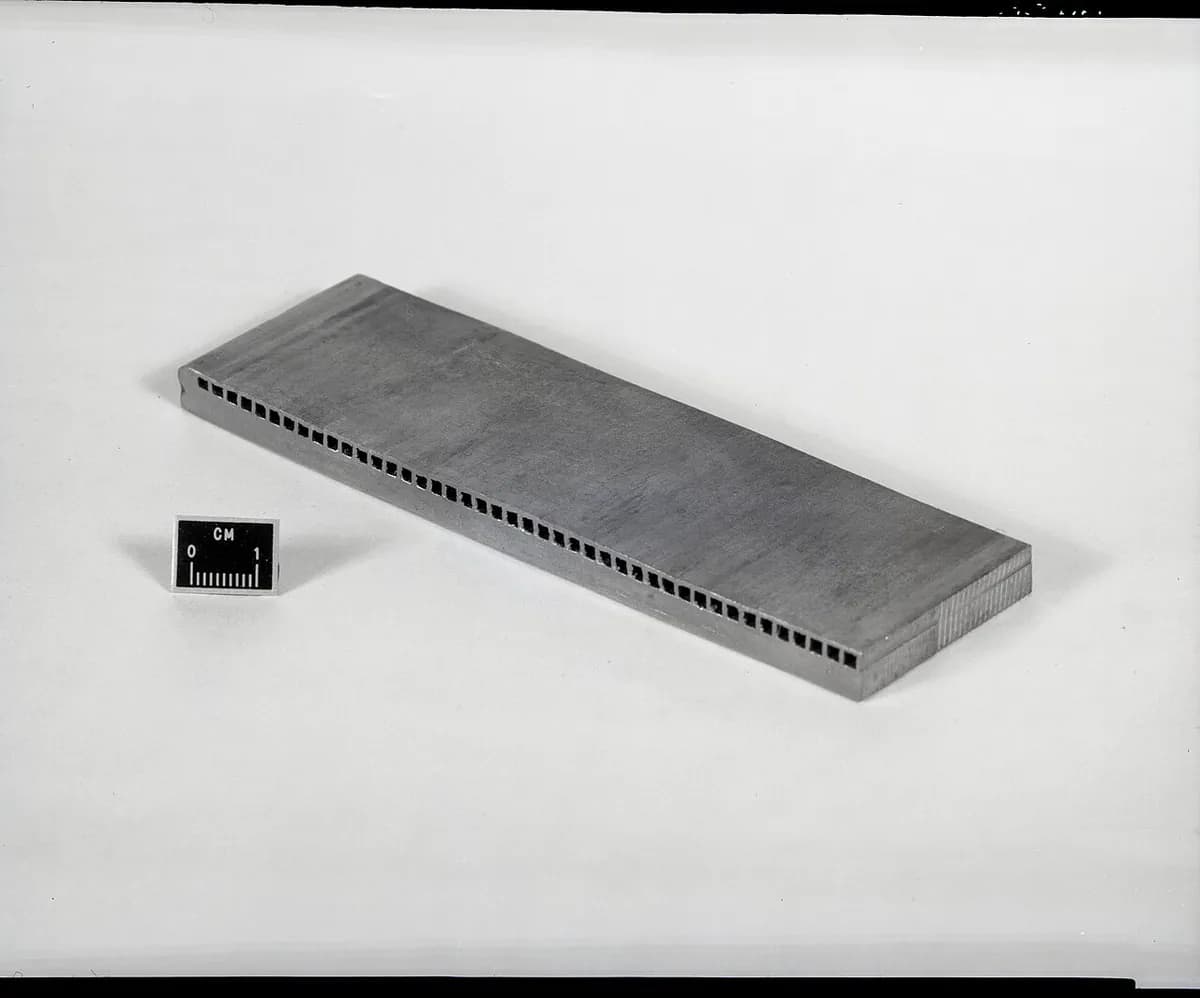
- दो अलग धातुओं की प्लेट जो आमने-सामने जुड़ी है, कटे किनारे पर बिल्कुल तीखी सीमा के साथ।
- मैग्निफ़ायर में वह सीमा सीधी होने के बजाय जमी हुई लहर की तरह लहरदार दिखती है।
- कहीं भी वेल्ड बीड नहीं: जोड़ प्लेट का पूरा तल है।
तुलना करें
देखें
NobelClad · एक्सप्लोज़न वेल्डिंग क्या है और वह क्यों जोड़ती है
NobelClad · प्लेट की तैयारी, स्टैंडऑफ़, विस्फोटक परत और विस्फोट, चरण दर चरण
NobelClad · शुरू से तैयार प्लेट तक की औद्योगिक प्रक्रिया
Sichuan Jinglei Science and Technology Co., Ltd. · बड़ी प्लेट को क्लैड करता खुले में असली विस्फोट
असली तस्वीरें देखें
- Wikipedia: Explosion welding — इतिहास, सामग्रियाँ और सीमाएँ; कम तस्वीरें
- Wikimedia Commons फ़ोटो खोज
याद रखें
- विस्फोट एक प्लेट को दूसरी पर इतनी तेज़ी से फेंकता है कि उनकी साफ़ सतहें बिना पिघले जुड़ जाती हैं।
- टक्कर बिंदु पर धातु की धारा दोनों सतहों को छूने से ठीक पहले रगड़कर साफ़ कर देती है।
- क्लैडिंग का पसंदीदा तरीका: महँगी संक्षारण-रोधी धातुओं को सस्ते स्टील पर बड़े क्षेत्र में जोड़ना।
जोड़ना में और
सभी 100 प्रक्रियाएँ
 7.1शॉर्टआर्क वेल्डिंग (MIG/MAG, TIG, स्टिक)संलयन: विद्युत आर्क किनारों को और आमतौर पर एक फ़िलर को पिघलाता हैपाठ खोलें
 7.2रेज़िस्टेंस स्पॉट वेल्डिंगफ़्यूज़न: करंट की एक पल्स क्लैंप की शीटों के बीच नगेट पिघलाती हैपाठ खोलें
 7.3ब्रेज़िंग और सोल्डरिंगकेवल फ़िलर: कम गलनांक वाला फ़िलर कसी दरार में बहता हैपाठ खोलें
 7.4लेज़र वेल्डिंगफ़्यूज़न: फ़ोकस की हुई लेज़र पतले, गहरे वेल्ड के लिए की-होल ड्रिल करती हैपाठ खोलें
 7.5इलेक्ट्रॉन बीम वेल्डिंगसंलयन: निर्वात में इलेक्ट्रॉन बीम बहुत मोटी धातु वेल्ड करती हैपाठ खोलें
 7.6फ़्रिक्शन स्टिर वेल्डिंगठोस अवस्था: घूमता औज़ार नरम किनारों को आपस में घोल देता हैपाठ खोलें
 7.7अल्ट्रासोनिक वेल्डिंगसॉलिड स्टेट: तेज़ कंपन एक सेकंड से कम में छोटे जोड़ बना देता हैपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।