

एनोडाइज़िंग
करंट एल्युमिनियम से ही एक कठोर ऑक्साइड परत उगाता है
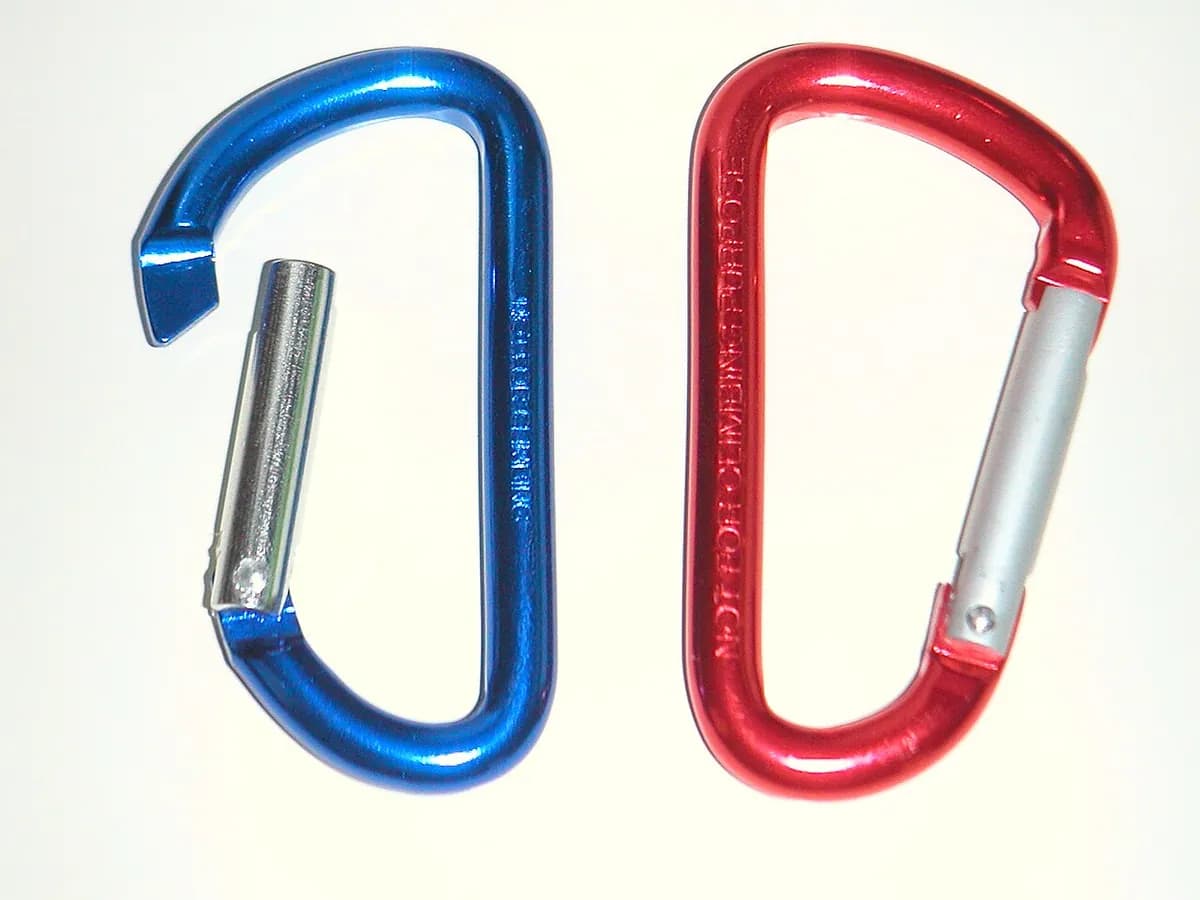
एनोडाइज़िंग में एल्युमिनियम को अम्ल के घोल में रखकर उसमें बिजली दौड़ाई जाती है, जिससे उस पर कठोर और सुरक्षात्मक ऑक्साइड की परत उगती है। लैपटॉप के केस, कैराबिनर या टॉर्च की रंगीन धातु एनोडाइज़्ड एल्युमिनियम होती है। पेंट या प्लेटिंग की तरह इसमें ऊपर से कुछ नहीं जोड़ा जाता: धातु की अपनी सतह ही सिरेमिक जैसी परत बन जाती है।
यह कैसे काम करती है
साफ़ करें और एच करें। पार्ट से चिकनाई हटाई जाती है, फिर उसे कॉस्टिक (तेज़ क्षारीय) घोल में एच किया जाता है और डीस्मट किया जाता है (ढीले अवशेष हटाने के लिए अम्ल में डुबोया जाता है)। एचिंग से मैट रूप मिलता है; रासायनिक पॉलिशिंग से चमकदार रूप।
इसे एनोड के रूप में रैक पर लगाएँ। पार्ट को एल्युमिनियम या टाइटेनियम के रैक पर कसकर लगाया जाता है और अम्ल में उतारा जाता है, आमतौर पर लगभग 20 °C पर रखे सल्फ्यूरिक अम्ल में। यहाँ पार्ट एनोड (धनात्मक इलेक्ट्रोड) होता है, जो इलेक्ट्रोप्लेटिंग के उलट है।
करंट चालू करें। मानक सल्फ्यूरिक एनोडाइज़िंग के लिए आमतौर पर लगभग 15–20 V की DC पावर सप्लाई पार्ट से टैंक में लगी कैथोड प्लेटों की ओर करंट भेजती है।
ऑक्साइड उगता है। पानी की ऑक्सीजन एल्युमिनियम की सतह से क्रिया करके एल्युमिनियम ऑक्साइड बनाती है। परत कुछ धातु के भीतर और कुछ बाहर की ओर बढ़ती है, और उसमें बहुत छोटे सीधे छिद्र भरे होते हैं। इसमें आमतौर पर 20–60 मिनट लगते हैं।
रंग (वैकल्पिक)। खुले छिद्र स्पंज की तरह ऑर्गेनिक रंग सोख लेते हैं, जिससे काला, लाल, नीला, सुनहरा और दूसरे रंग मिलते हैं। साफ़ (क्लियर) एनोडाइज़िंग में यह चरण छोड़ दिया जाता है।
सील करें। उबलने के करीब गर्म पानी, या निकल या कोई दूसरा सीलिंग घोल, ऑक्साइड को फुलाकर छिद्र बंद कर देता है। इससे रंग पक्का बैठ जाता है और संक्षारण प्रतिरोध काफ़ी बढ़ जाता है।
हार्ड एनोडाइज़िंग ज़्यादा ठंडे तापमान, 0 °C के आसपास, और ज़्यादा वोल्टेज पर की जाती है, ताकि घिसने वाले पार्ट के लिए कहीं ज़्यादा मोटी और कठोर परत उगे। टाइटेनियम और मैग्नीशियम भी एनोडाइज़ किए जा सकते हैं; टाइटेनियम पर पतली ऑक्साइड परत प्रकाश के व्यतिकरण से चमकीले रंग देती है, बिना किसी रंग के।
मुख्य तथ्य
- सामग्री
- मुख्यतः एल्युमिनियम मिश्रधातुएँ; साथ ही टाइटेनियम और मैग्नीशियम। तांबे या सिलिकॉन की अधिकता वाली मिश्रधातुएँ कम अच्छी तरह एनोडाइज़ होती हैं
- आम पार्ट
- लैपटॉप और फ़ोन के केस, एक्सट्रूड की गई खिड़की की फ़्रेम, कुकवेयर, पर्वतारोहण का सामान, साइकिल के पार्ट, विमान के पार्ट
- पार्ट का आकार
- छोटे स्क्रू से लेकर कई मीटर लंबे एक्सट्रूज़न तक; सीमा टैंक तय करता है
- सटीकता
- पतली और एकसमान: मानक परतें आमतौर पर 5–25 µm, हार्ड एनोडाइज़िंग लगभग 25–100 µm; लगभग आधी मोटाई हर सतह पर बाहर की ओर जुड़ती है
- सतह की फ़िनिश
- नीचे की सतह की नकल करती है (एच या ब्लास्ट की हो तो मैट, पॉलिश की हो तो चमकदार), एकसमान सैटिन या ग्लॉसी रूप के साथ
- किस बैच साइज़ के लिए उपयुक्त
- एकल पार्ट से लेकर प्रोफ़ाइल और उपभोक्ता उत्पादों के लगातार उत्पादन तक
- टूलिंग और मशीन की लागत
- रैक सस्ते हैं; टैंक, रेक्टिफ़ायर, चिलर और अपशिष्ट उपचार वाली पूरी एनोडाइज़िंग लाइन की लागत सैकड़ों हज़ार डॉलर या उससे ज़्यादा होती है
- गति
- एनोडाइज़िंग टैंक में लगभग 20–60 मिनट, साथ में सफ़ाई, रंगाई और सीलिंग; पूरा चक्र लगभग 1–2 घंटे में होता है
ताक़तें और सीमाएँ
खूबियाँ
- धातु का ही हिस्सा है, इसलिए पेंट की तरह छिल या उखड़ नहीं सकती
- कठोर और घिसाव-रोधी, ख़ासकर हार्ड एनोडाइज़िंग
- पतली और अनुमान-योग्य, इसलिए कसी फ़िटिंग बनी रहती है
- कई टिकाऊ रंग, जिनमें से धातु की चमक झलकती रहती है
सीमाएँ
- केवल एल्युमिनियम, टाइटेनियम, मैग्नीशियम और कुछ दूसरी धातुओं पर काम करती है
- ऑक्साइड भंगुर होता है और पार्ट मुड़ने पर चटक सकता है
- विद्युतरोधी होती है, इसलिए संपर्क बिंदुओं को मास्क करना या मशीनिंग करना पड़ता है
- कुछ रंगे हुए रंग, ख़ासकर लाल और नीले, तेज़ धूप में फीके पड़ जाते हैं
कहाँ इस्तेमाल होती है
- कंज़्यूमर इलेक्ट्रॉनिक्सलैपटॉप, फ़ोन और टैबलेट के केस, हेडफ़ोन के पार्ट, PC केस
- वास्तुकलाखिड़की की फ़्रेम, कर्टन वॉल, फ़साड पैनल, हैंडरेल
- एयरोस्पेस और रक्षाएयरफ़्रेम पार्ट, हार्ड-एनोडाइज़्ड एक्चुएटर पार्ट और हाउसिंग
- खेल और आउटडोरकैराबिनर, साइकिल के कंपोनेंट, टॉर्च, फ़िशिंग रील
- रसोईहार्ड-एनोडाइज़्ड कुकवेयर, बर्तन, एस्प्रेसो मशीन के पार्ट
- मशीनरीन्यूमैटिक सिलेंडर, पिस्टन, पुली, वाल्व बॉडी
इसे कैसे पहचानें
- रंगीन या चाँदी जैसी धातु, सैटिन जैसी, थोड़ी गहरी चमक वाली, जिसमें रंग के नीचे से धातु की बनावट दिखती है।
- ऐसी कोई परत नहीं जिसे खरोंचकर अलग रंग तक पहुँचा जा सके; गहरी खरोंच में चमकता नंगा एल्युमिनियम दिखता है।
- जहाँ पार्ट रैक से कसा था वहाँ छोटे बिना रंग के निशान, अक्सर किनारे पर या किसी छेद के अंदर।
- ऐसी सतह जिसे साधारण टेस्टर बिजली का कुचालक बताता है, जबकि पार्ट धातु का है।
तुलना करें
देखें
Yijin Solution · अम्ल के घोल में उगाए गए ऑक्साइड की शुरुआती समझ वाली व्याख्या
Captain Corrosion · साफ़ करना, एच करना, एनोडाइज़ करना, रंगना और सील करना, चरण दर चरण
RAPID DIRECT · एनोडाइज़िंग लाइन का दौरा, टैंक दर टैंक
Gamers Nexus · असली फ़ैक्टरी में एनोडाइज़ और रंगे गए PC केस पार्ट के रैक
असली तस्वीरें देखें
- Wikipedia: Anodizing — रंगीन एनोडाइज़्ड पार्ट की तस्वीरें और छिद्रयुक्त ऑक्साइड संरचना का आरेख
- Wikimedia Commons फ़ोटो खोज
याद रखें
- एनोडाइज़िंग एल्युमिनियम की सतह को ही ऑक्साइड में बदल देती है; ऊपर से कुछ नहीं जोड़ा जाता।
- पार्ट धनात्मक इलेक्ट्रोड होता है, और ऑक्साइड छिद्रों से भरा उगता है जो रंग सोख सकते हैं।
- सीलिंग छिद्र बंद कर देती है, जिससे रंग और संक्षारण प्रतिरोध पक्का हो जाता है।
कोटिंग और सतह फ़िनिशिंग में और
सभी 100 प्रक्रियाएँ
 11.1स्प्रे पेंटिंगतरल पेंट बारीक फुहार में बदलकर सूखता या क्योर होता हैपाठ खोलें
 11.2पाउडर कोटिंगआवेशित सूखा पाउडर पार्ट से चिपकता है, फिर ओवन में पिघलता हैपाठ खोलें
 11.3स्क्रीन प्रिंटिंगजाली के स्टेंसिल से धकेली गई स्याहीपाठ खोलें
 11.4हॉट-डिप गैल्वनाइज़िंगपिघले जिंक में डुबोया स्टील जुड़ी हुई जिंक परत बनाता हैपाठ खोलें
 11.5इलेक्ट्रोप्लेटिंग (क्रोम, निकल, जिंक)बिजली का करंट बाथ से धातु जमाता हैपाठ खोलें
 11.7इलेक्ट्रोफ़ॉर्मिंगमॉडल पर मोटी उगाई गई प्लेटिंग, फिर उतारी गईपाठ खोलें
 11.8PVD कोटिंग (वैक्यूम में पतली फ़िल्में)टार्गेट से उखड़े परमाणु वैक्यूम में पार्ट पर कोट करते हैंपाठ खोलें
 11.9CVD कोटिंगगैसें गर्म सतह पर अभिक्रिया करके फ़िल्म छोड़ती हैंपाठ खोलें
 11.10थर्मल स्प्रेइंग (प्लाज़्मा, HVOF, आर्क)पुर्ज़े पर दागी गई पिघली बूँदें परत बनकर जमती जाती हैंपाठ खोलें
 11.11कोल्ड स्प्रेठोस धातु के कण केवल गति से जुड़ जाते हैंपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।