

PVD कोटिंग (वैक्यूम में पतली फ़िल्में)
टार्गेट से उखड़े परमाणु वैक्यूम में पार्ट पर कोट करते हैं
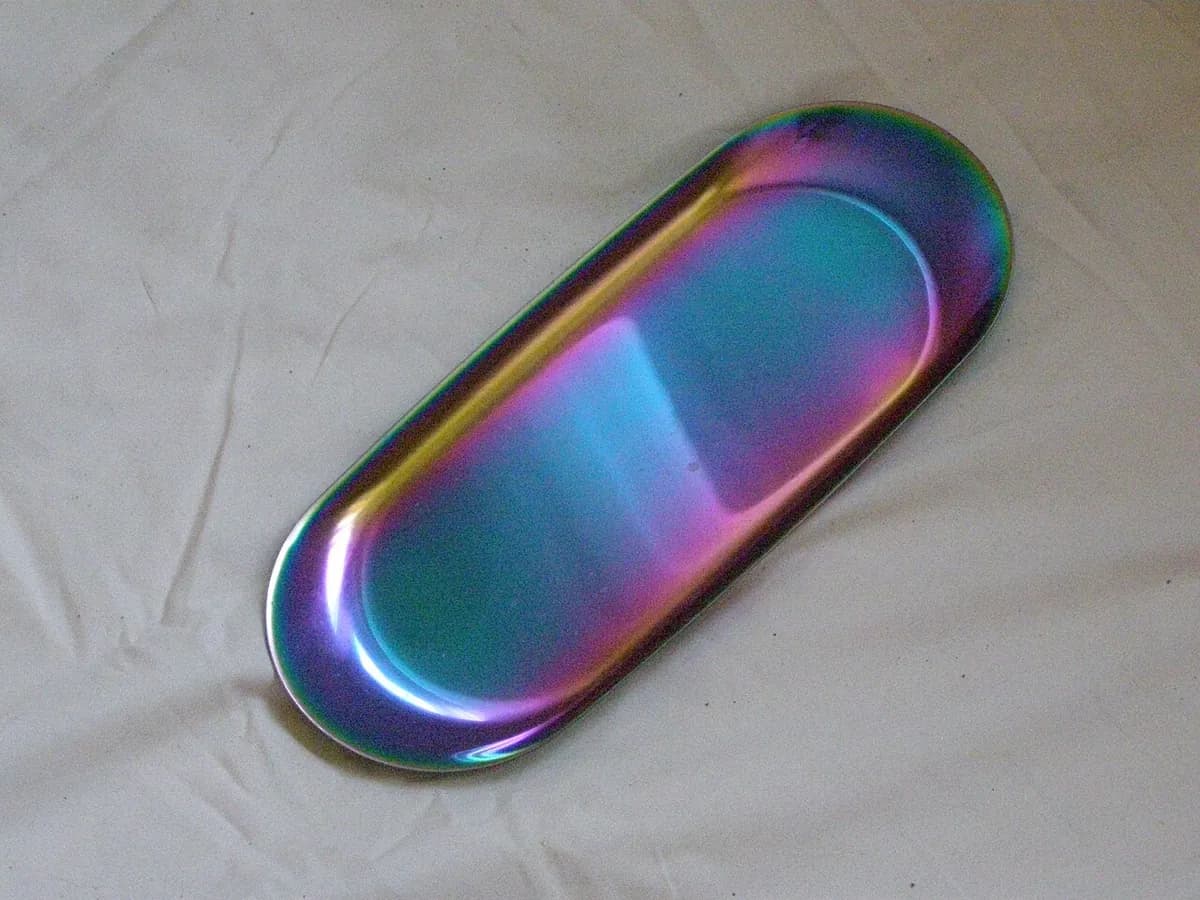
PVD (फ़िज़िकल वेपर डिपोज़िशन) पार्ट पर कुछ माइक्रोन मोटी धातु या सिरेमिक फ़िल्म चढ़ाती है, जो वैक्यूम में परमाणु-दर-परमाणु बनती है। कई ड्रिल बिट की सुनहरी परत टाइटेनियम नाइट्राइड की PVD कोटिंग है। यह औज़ारों की उम्र कई गुना बढ़ाती है और घड़ियों व नलों को कठोर, टिकाऊ रंग देती है।
यह कैसे काम करती है
साफ़ करें और लोड करें। पार्ट को बिल्कुल साफ़ किया जाता है, अक्सर अल्ट्रासोनिक बाथ में, फिर ऐसे फ़िक्स्चर पर लगाया जाता है जो कोटिंग के दौरान घूमते हैं। तेल या धूल का ज़रा-सा निशान भी फ़िल्म को चिपकने से रोक देगा।
हवा निकालें और गर्म करें। पंप हवा तब तक निकालते हैं जब तक दबाव सामान्य का लगभग दस लाखवाँ हिस्सा न रह जाए। हीटर पार्ट को आमतौर पर 200–500 °C तक लाते हैं, और आर्गन आयनों की छोटी बौछार उनकी सतह को रगड़कर साफ़ कर देती है।
टार्गेट से परमाणु उखाड़ें। आर्गन गैस को प्लाज़्मा (चमकती, आवेशित गैस) में बदला जाता है। उसके आयन टार्गेट, यानी कोटिंग धातु की प्लेट, से तेज़ी से टकराते हैं और परमाणु उखाड़ देते हैं: यही स्पटरिंग है। दूसरी मशीनें परमाणुओं को इलेक्ट्रिक आर्क या साधारण वाष्पीकरण से छुड़ाती हैं।
उड़ें और अभिक्रिया करें। छूटे परमाणु सीधी रेखा में उड़ते हैं और जो भी देख सकें उसी पर उतरते हैं। चैंबर में डाली गई नाइट्रोजन उनसे अभिक्रिया करती है, इसलिए टाइटेनियम कठोर, सुनहरे टाइटेनियम नाइट्राइड (TiN) के रूप में जमता है।
घुमाएँ और परत बढ़ाएँ। फ़िक्स्चर घूमते हैं ताकि हर सतह को उसका हिस्सा मिले। फ़िल्म आमतौर पर 1–5 µm मोटी होती है, फिर चैंबर ठंडा होता है और उसमें हवा भरी जाती है।
मुख्य तथ्य
- सामग्री
- कोटिंग: TiN, TiAlN, CrN, DLC (डायमंड-जैसा कार्बन), एल्युमिनियम, क्रोमियम। पार्ट: टूल स्टील, कार्बाइड, स्टेनलेस स्टील, काँच, कुछ प्लास्टिक
- आम पार्ट
- ड्रिल, एंड मिल और इन्सर्ट, मोल्ड, घड़ियों के केस, नल, लेंस, चिप्स
- पार्ट का आकार
- छोटे इन्सर्ट से दसियों सेंटीमीटर लंबे पार्ट तक; चैंबर से सीमित
- सटीकता
- फ़िल्म आमतौर पर 1–5 µm, माइक्रोन के अंशों तक पतली; पार्ट का आकार लगभग नहीं बदलता
- सतह की फ़िनिश
- नीचे की सतह की नकल करती है (पॉलिश वाली से पॉलिश वाली); रंग सुनहरे (TiN) से काले (DLC) तक
- किस बैच साइज़ के लिए उपयुक्त
- प्रति लोड सैकड़ों से हज़ारों छोटे पार्ट; कोटिंग सेवाएँ छोटे रन लेती हैं
- टूलिंग और मशीन की लागत
- ऊँची: औद्योगिक सिस्टम की कीमत आमतौर पर सैकड़ों हज़ार से एक मिलियन डॉलर से ज़्यादा; पूरे बैच में प्रति पार्ट लागत कम
- गति
- एक बैच में लोडिंग से अनलोडिंग तक आमतौर पर कुछ घंटे लगते हैं
ताक़तें और सीमाएँ
खूबियाँ
- बहुत कठोर, पतली फ़िल्म जो तीखी धारों को तीखा बनाए रखती है
- कई कठोर और सजावटी रंग, जैसे सुनहरा, काला या कांस्य
- मध्यम गर्मी: ज़्यादातर टूल स्टील अपनी कठोरता बनाए रखते हैं
- साफ़, सूखी प्रोसेस, कोई तरल कचरा नहीं
सीमाएँ
- सीधी दृष्टि-रेखा: गहरे छेदों और छिपी सतहों पर बहुत कम या कोई कोटिंग नहीं चढ़ती
- वैक्यूम चैंबर चाहिए: मशीन की ऊँची कीमत और बैच में काम
- पार्ट बिल्कुल साफ़ होना चाहिए, वरना फ़िल्म उखड़ जाती है
- खरोंचें भरने या घिसे पार्ट को दोबारा बनाने के लिए बहुत पतली
कहाँ इस्तेमाल होती है
- कटिंग टूलसुनहरी TiN ड्रिल, गहरी TiAlN एंड मिल, कार्बाइड इन्सर्ट
- मोल्ड और डाईइंजेक्शन मोल्ड और फ़ॉर्मिंग औज़ारों पर घिसाव-रोधी फ़िल्में
- घड़ियाँ और गहनेस्टील के केस और बैंड पर काले, सुनहरे या रोज़-गोल्ड फ़िनिश
- घर और बाथरूमब्रश्ड-निकेल या पीतल जैसे नल और दरवाज़े के हैंडल
- ऑप्टिक्स और इलेक्ट्रॉनिक्सलेंस पर एंटी-रिफ़्लेक्शन परतें, चिप्स और डिस्प्ले पर धातु की फ़िल्में
- ऑटोमोटिवCrN या DLC कोटिंग वाले पिस्टन रिंग और इंजन के पार्ट
इसे कैसे पहचानें
- धातु पर पतला, एकसमान रंग: ड्रिल बिट पर सुनहरा, कटिंग औज़ारों पर बैंगनी-काला या कांस्य।
- रंग बाहरी सतहों और कटिंग धारों को पूरी तरह ढकता है, पर गहरे छेदों और खाँचों के भीतर फीका पड़ जाता है।
- कोई टपकन, बहाव या मोटे किनारे नहीं: ऐसा लगता है जैसे धातु का रंग ही बदल गया हो।
- उसी रंग के पेंट के विपरीत, खरोंचना बहुत मुश्किल।
तुलना करें
देखें
Korvus Technology · PVD की बुनियादी बातें, एक उपकरण निर्माता की ओर से
Plansee · टार्गेट से स्पटर होते परमाणुओं का एनिमेशन
CICEL COMPANY · सफ़ाई से अनलोडिंग तक पूरा फ़ैक्टरी वर्कफ़्लो
Oerlikon · औद्योगिक कोटिंग मशीन कैसी दिखती है
असली तस्वीरें देखें
- Wikipedia: Physical vapor deposition — विधियाँ (स्पटरिंग, आर्क, वाष्पीकरण) और उपयोग, तस्वीरों के लिंक के साथ
- Wikimedia Commons फ़ोटो खोज
याद रखें
- PVD वैक्यूम में परमाणु-दर-परमाणु कठोर फ़िल्म बनाती है, आमतौर पर 1–5 µm मोटी।
- परमाणु सीधी रेखा में उड़ते हैं, इसलिए छिपी सतहों पर बहुत कम कोटिंग चढ़ती है।
- कई ड्रिल बिट का सुनहरा रंग PVD टाइटेनियम नाइट्राइड है।
कोटिंग और सतह फ़िनिशिंग में और
सभी 100 प्रक्रियाएँ
 11.1स्प्रे पेंटिंगतरल पेंट बारीक फुहार में बदलकर सूखता या क्योर होता हैपाठ खोलें
 11.2पाउडर कोटिंगआवेशित सूखा पाउडर पार्ट से चिपकता है, फिर ओवन में पिघलता हैपाठ खोलें
 11.3स्क्रीन प्रिंटिंगजाली के स्टेंसिल से धकेली गई स्याहीपाठ खोलें
 11.4हॉट-डिप गैल्वनाइज़िंगपिघले जिंक में डुबोया स्टील जुड़ी हुई जिंक परत बनाता हैपाठ खोलें
 11.5इलेक्ट्रोप्लेटिंग (क्रोम, निकल, जिंक)बिजली का करंट बाथ से धातु जमाता हैपाठ खोलें
 11.6एनोडाइज़िंगकरंट एल्युमिनियम से ही एक कठोर ऑक्साइड परत उगाता हैपाठ खोलें
 11.7इलेक्ट्रोफ़ॉर्मिंगमॉडल पर मोटी उगाई गई प्लेटिंग, फिर उतारी गईपाठ खोलें
 11.9CVD कोटिंगगैसें गर्म सतह पर अभिक्रिया करके फ़िल्म छोड़ती हैंपाठ खोलें
 11.10थर्मल स्प्रेइंग (प्लाज़्मा, HVOF, आर्क)पुर्ज़े पर दागी गई पिघली बूँदें परत बनकर जमती जाती हैंपाठ खोलें
 11.11कोल्ड स्प्रेठोस धातु के कण केवल गति से जुड़ जाते हैंपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।