

हॉट-डिप गैल्वनाइज़िंग
पिघले जिंक में डुबोया स्टील जुड़ी हुई जिंक परत बनाता है
हॉट-डिप गैल्वनाइज़िंग स्टील को पिघले जिंक के टब में डुबोकर उसे ज़ंग से बचाती है। हाईवे की गार्डरेल, बिजली के पायलन और खेत के फाटकों की फीकी स्लेटी, हल्की चमकदार फ़िनिश इसी प्रक्रिया से आती है। गैल्वनाइज़्ड पार्ट अक्सर बिना रखरखाव के खुले में कई दशक चल सकता है।
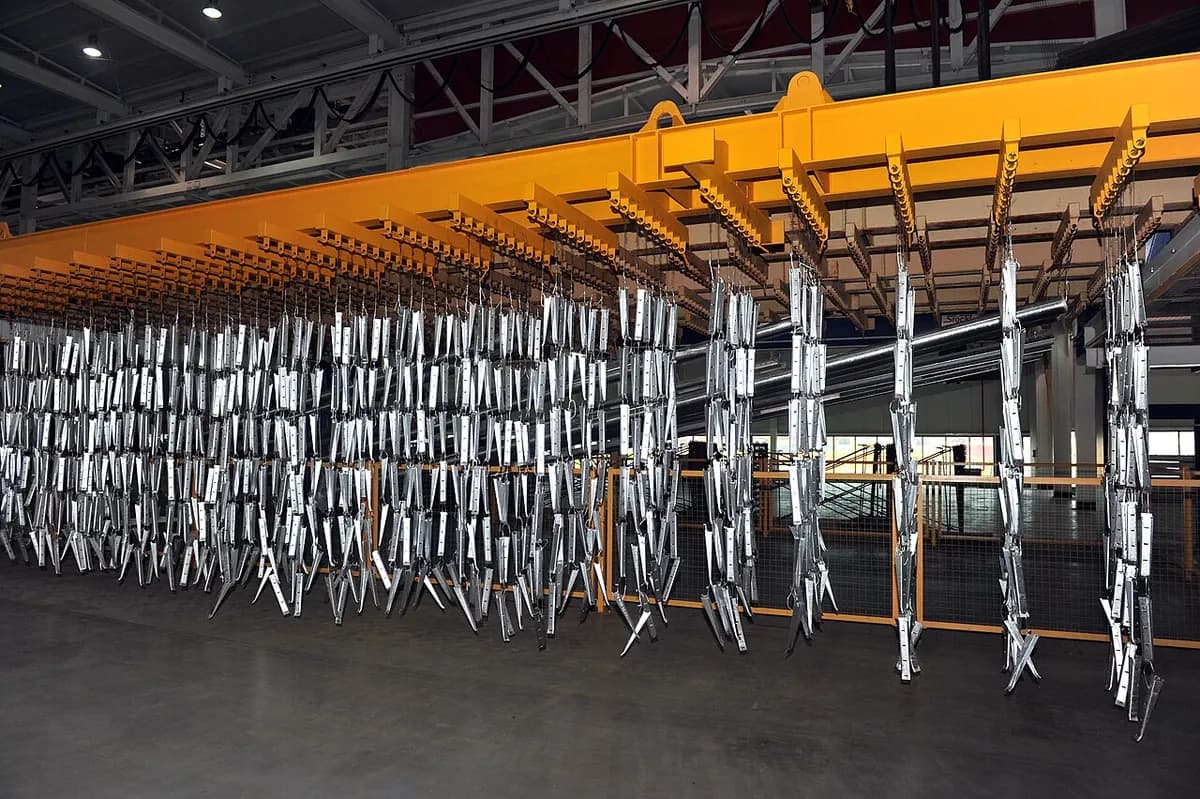
यह कैसे काम करती है
चिकनाई हटाएँ। स्टील क्रेन से लटका होता है और गर्म क्षारीय घोल (तेज़ साबुनी सफ़ाई वाला घोल) में डुबोया जाता है, जो तेल, ग्रीस और पेंट के निशान हटाता है।
पिकल करें। हल्के अम्ल का टब, आम तौर पर हाइड्रोक्लोरिक अम्ल, ज़ंग और मिल स्केल (रोलिंग से बची गहरी ऑक्साइड परत) घोल देता है। जिंक सिर्फ़ बिल्कुल साफ़ स्टील से जुड़ता है।
फ़्लक्स लगाएँ और सुखाएँ। फ़्लक्स (जिंक अमोनियम क्लोराइड नमक का घोल) में डुबकी एक पतली परत छोड़ती है जो नई ज़ंग रोकती है और जिंक को स्टील पर फैलने में मदद करती है। फिर पार्ट सुखाया जाता है।
पिघले जिंक में डुबोएँ। पार्ट लगभग 450 °C पर जिंक की केतली में कुछ मिनट के लिए जाता है। लोहा और जिंक अभिक्रिया करके जिंक-लोहे की मिश्रधातु की परतें बनाते हैं जो स्टील की सतह में जुड़ी होती हैं।
बाहर निकालें और टपकने दें। पार्ट को धीरे-धीरे बाहर खींचा जाता है ताकि अतिरिक्त जिंक बह जाए। मिश्रधातु की परतों के ऊपर लगभग शुद्ध जिंक की परत रह जाती है।
ठंडा करें और जाँचें। पार्ट को पानी में क्वेंच किया जाता है या हवा में ठंडा किया जाता है, फिर मोटाई और खुली जगहों की जाँच होती है, और टपकी बूँदें हटा दी जाती हैं।
यही विचार स्टील मिलों में लगातार चलता है: शीट के कॉइल जिंक के टब से अक्सर 100 m प्रति मिनट से ज़्यादा की गति से खुलते गुज़रते हैं। यह शीट कार बॉडी, छतों और उपकरणों के पैनलों में बदल जाती है।
मुख्य तथ्य
- सामग्री
- कार्बन और कम-मिश्रधातु वाला स्टील, और कास्ट आयरन; एल्युमिनियम जैसे छोटे मिश्रणों वाला जिंक टब
- आम पार्ट
- ढाँचागत बीम, गार्डरेल, पायलन, खंभे, बाड़, फ़ास्टनर, ट्रेलर, खेती के उपकरण
- पार्ट का आकार
- बोल्टों से लेकर कई मीटर लंबी बीमों तक; सबसे बड़ी केतलियाँ 15 m से ज़्यादा लंबी होती हैं
- सटीकता
- कोटिंग आम तौर पर 50–150 µm और असमान; चूड़ियों और कसे फ़िट वाले छेदों को सफ़ाई या मास्किंग चाहिए
- सतह की फ़िनिश
- फीकी स्लेटी या क्रिस्टल पैटर्न (स्पैंगल) के साथ चमकदार, उम्र के साथ मैट स्लेटी होती हुई; टपकी बूँदें और खुरदरे धब्बे आम हैं
- किस बैच साइज़ के लिए उपयुक्त
- इकलौते ढाँचों से बड़ी सीरीज़ तक; गैल्वनाइज़र इसे स्टील के वज़न के हिसाब से दाम देते हैं
- टूलिंग और मशीन की लागत
- पार्ट के हिसाब से कोई टूलिंग नहीं; गैल्वनाइज़िंग प्लांट की क़ीमत लाखों डॉलर
- गति
- जिंक में कुछ मिनट; सफ़ाई सहित पूरा बैच चक्र घंटे लेता है; लगातार शीट लाइनें तेज़ गति से चलती हैं
ताक़तें और सीमाएँ
खूबियाँ
- बाहर बहुत लंबी उम्र, अक्सर बिना देखभाल कई दशक
- एक ही डुबकी में हर सतह ढक देती है, ट्यूबों के अंदर और कोनों में भी
- सख़्त, धातुकर्मीय रूप से जुड़ी परत जो झटकों को झेलती है
- जिंक खरोंचों और कटे किनारों को पहले ख़ुद संक्षारित होकर बचाता है
सीमाएँ
- सिर्फ़ स्टील और लोहे के लिए; रंगे बिना औद्योगिक दिखता है
- लगभग 450 °C पर पतले पार्ट टेढ़े हो सकते हैं, और बंद खोखलों में फटने से बचने के लिए हवा निकासी रखनी पड़ती है
- मोटी, असमान परत, इसलिए सटीक फ़िट और चूड़ियों के लिए ठीक नहीं
- बाद में वेल्डिंग या कटाई जिंक को जला देती है और धुआँ छोड़ती है
कहाँ इस्तेमाल होती है
- निर्माणढाँचागत स्टील, सीढ़ियाँ, बालकनियाँ, रिबार
- परिवहन अवसंरचनाहाईवे गार्डरेल, साइन गैंट्री, लाइटिंग खंभे, पुल
- ऊर्जाबिजली के पायलन, सबस्टेशन के ढाँचे, सोलर पैनल लगाने के ढाँचे
- कृषिफाटक, बाड़, खलिहान के ढाँचे, पशुओं के बाड़े
- ऑटोमोटिवकार बॉडी के लिए गैल्वनाइज़्ड स्टील शीट (लगातार लाइन), ट्रेलर
- हार्डवेयरबोल्ट, नट, कील, ज़ंजीरें, तार
इसे कैसे पहचानें
- फीकी चाँदी-स्लेटी या चमकदार सतह, कभी-कभी पाले जैसे क्रिस्टल पैटर्न के साथ जिसे स्पैंगल कहते हैं।
- किनारों और निचले सिरों पर जिंक की छोटी बूँदें, धारियाँ या डलियाँ, जहाँ से जिंक बहकर निकला।
- ट्यूबों और बंद आकारों के कोनों में ड्रिल किए हवा और निकासी के छेद।
- पुराने खुले स्टील पर एकसमान मैट स्लेटी रंग, बिना ज़ंग के, कटे किनारों और खरोंचों पर भी।
तुलना करें
देखें
Galvanizers Association · प्रक्रिया के चरण, ब्रिटेन की उद्योग संस्था द्वारा समझाए गए
American Galvanizers Association · तैयार कोटिंग कैसी दिखती है, और क्यों
Joseph Ash Galvanizing · पिघले जिंक में असली डुबकी और उसे बाहर निकालना
Brooke Alden · हर टैंक से गुज़रता प्लांट का दौरा
असली तस्वीरें देखें
- Wikipedia: Hot-dip galvanization — प्रक्रिया के चरण, बैच और लगातार लाइनें, इतिहास, तस्वीरों के साथ
- Wikimedia Commons फ़ोटो खोज
याद रखें
- लगभग 450 °C पर जिंक में डुबोया साफ़ स्टील ऐसी परत उगाता है जो उसकी सतह में जुड़ी होती है।
- जिंक दो बार बचाता है: बाधा के रूप में, और स्टील जहाँ खुला हो वहाँ पहले संक्षारित होकर।
- बाहर के स्टील के लिए यह लंबी उम्र का विकल्प है, पर परत मोटी है और सटीक नहीं।
कोटिंग और सतह फ़िनिशिंग में और
सभी 100 प्रक्रियाएँ
 11.1स्प्रे पेंटिंगतरल पेंट बारीक फुहार में बदलकर सूखता या क्योर होता हैपाठ खोलें
 11.2पाउडर कोटिंगआवेशित सूखा पाउडर पार्ट से चिपकता है, फिर ओवन में पिघलता हैपाठ खोलें
 11.3स्क्रीन प्रिंटिंगजाली के स्टेंसिल से धकेली गई स्याहीपाठ खोलें
 11.5इलेक्ट्रोप्लेटिंग (क्रोम, निकल, जिंक)बिजली का करंट बाथ से धातु जमाता हैपाठ खोलें
 11.6एनोडाइज़िंगकरंट एल्युमिनियम से ही एक कठोर ऑक्साइड परत उगाता हैपाठ खोलें
 11.7इलेक्ट्रोफ़ॉर्मिंगमॉडल पर मोटी उगाई गई प्लेटिंग, फिर उतारी गईपाठ खोलें
 11.8PVD कोटिंग (वैक्यूम में पतली फ़िल्में)टार्गेट से उखड़े परमाणु वैक्यूम में पार्ट पर कोट करते हैंपाठ खोलें
 11.9CVD कोटिंगगैसें गर्म सतह पर अभिक्रिया करके फ़िल्म छोड़ती हैंपाठ खोलें
 11.10थर्मल स्प्रेइंग (प्लाज़्मा, HVOF, आर्क)पुर्ज़े पर दागी गई पिघली बूँदें परत बनकर जमती जाती हैंपाठ खोलें
 11.11कोल्ड स्प्रेठोस धातु के कण केवल गति से जुड़ जाते हैंपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।