

हीट ट्रीटमेंट (हार्डनिंग, टेम्परिंग, ऐनीलिंग)
पूरे पार्ट को गर्म करें, क्वेंच करें और टेम्पर करें (या धीरे-धीरे ठंडा करें)
हीट ट्रीटमेंट आकार बदले बिना, नियंत्रित ढंग से गर्म और ठंडा करके धातु की कठोरता या सख़्ती बदल देता है। एक ही स्टील को इतना नरम किया जा सकता है कि मशीन हो जाए, या इतना कठोर कि दूसरी धातुओं को काट दे। रसोई का चाकू, स्प्रिंग और गियर, तीनों का व्यवहार इसी की देन है।
यह कैसे काम करती है
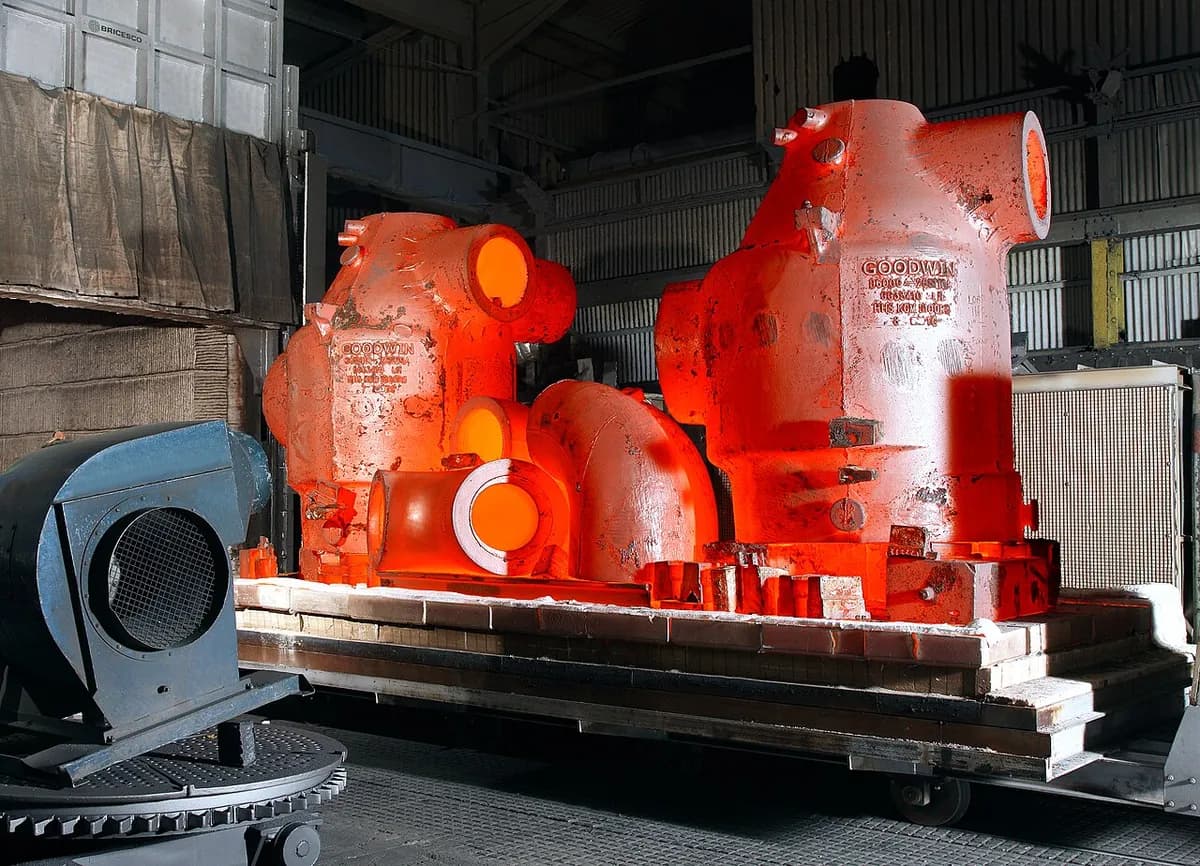
गर्म करें। पार्ट भट्टी में जाता है और तब तक गर्म किया जाता है जब तक वह लाल न दहकने लगे, आम स्टीलों के लिए लगभग 800–900 °C। उस ताप पर परमाणु ऐसे रूप (ऑस्टेनाइट) में बदल जाते हैं जो स्टील के कार्बन को घोल सकता है।
रोके रखें (सोक)। पार्ट उस तापमान पर तब तक रहता है जब तक वह भीतर तक गर्म न हो जाए। मोटे पार्टों को ज़्यादा समय चाहिए, अंगूठे के नियम से अक्सर प्रति 25 mm मोटाई लगभग एक घंटा।
क्वेंच करें। गर्म पार्ट को पानी, तेल या पॉलिमर घोल में डुबोया जाता है और वह सेकंडों में ठंडा हो जाता है। कार्बन फँस जाता है और मार्टेनसाइट बनता है (बहुत कठोर पर भंगुर संरचना)।
टेम्पर करें, फिर ठंडा करें। पार्ट को कहीं कम तापमान तक, आम तौर पर लगभग 150–650 °C, दोबारा गर्म किया जाता है, रोका जाता है, फिर ठंडा किया जाता है। इसमें थोड़ी कठोरता के बदले कहीं ज़्यादा सख़्ती (दरकने का प्रतिरोध) मिलती है; टेम्पर जितना ऊँचा, पार्ट उतना सख़्त और नरम।
ऐनीलिंग दूसरा रास्ता लेती है: रोकने के बाद पार्ट भट्टी के अंदर बहुत धीरे-धीरे ठंडा होता है और नरम निकलता है, जिसे मशीन करना या मोड़ना आसान है। नॉर्मलाइज़िंग इन दोनों के बीच है: पार्ट शांत हवा में ठंडा होता है।
मुख्य तथ्य
- सामग्री
- मुख्यतः कार्बन और मिश्रधातु स्टील और टूल स्टील; साथ ही कास्ट आयरन, टाइटेनियम और एल्युमिनियम मिश्रधातुएँ (अपनी-अपनी विधियों से)
- आम पार्ट
- गियर, शाफ़्ट, एक्सल, स्प्रिंग, चाकू, औज़ार, बोल्ट, बेयरिंग
- पार्ट का आकार
- छोटी पिनों से लेकर कई टन के पार्टों तक, भट्टी और क्वेंच टैंक की सीमा के भीतर
- सटीकता
- आकार बना रहता है, पर पार्ट कुछ टेढ़े हो सकते हैं या थोड़े बढ़ सकते हैं, अक्सर मिलीमीटर के कुछ दसवें हिस्से, इसलिए अहम सतहें बाद में ग्राइंड की जाती हैं
- सतह की फ़िनिश
- हवा में गहरी ऑक्साइड परत बनती है; वैक्यूम या सुरक्षात्मक-गैस भट्टियाँ पार्टों को चमकदार रखती हैं
- किस बैच साइज़ के लिए उपयुक्त
- एक पार्ट से लेकर रोज़ हज़ारों पार्ट चलाने वाली लगातार भट्टियों तक
- टूलिंग और मशीन की लागत
- छोटी भट्टियाँ कुछ हज़ार डॉलर से; क्वेंच टैंक और गैस नियंत्रण वाली औद्योगिक लाइनें लाखों से करोड़ों डॉलर
- गति
- प्रति चक्र घंटे (गर्म करना, रोकना, क्वेंच, टेम्पर); एक साथ कई पार्टों की खेपें
ताक़तें और सीमाएँ
खूबियाँ
- एक ही स्टील को काम के अनुसार नरम, सख़्त या बहुत कठोर बनाया जा सकता है
- पूरे पार्ट का उपचार करता है, मोटाई के आर-पार
- एक साथ बड़ी खेपें, इसलिए प्रति पार्ट लागत कम
- पुराने प्रभावों को पलट सकता है: ऐनीलिंग कार्य-कठोर हुई धातु को नरम करती है
सीमाएँ
- क्वेंचिंग पार्टों को टेढ़ा या दरका सकती है, ख़ासकर पतले या असमान पार्टों को
- कम कार्बन वाले स्टील मुश्किल से कठोर होते हैं; मिश्रधातु उपचार के अनुरूप होनी चाहिए
- स्केल और विकृति का मतलब अक्सर अतिरिक्त ग्राइंडिंग या सफ़ाई होता है
- ऊर्जा खाने वाली भट्टियाँ और लंबे चक्र
कहाँ इस्तेमाल होती है
- ऑटोमोटिवगियर, क्रैंकशाफ़्ट, एक्सल, स्प्रिंग
- औज़ारड्रिल बिट, छेनी, चाकू, डाई और साँचे
- एयरोस्पेसलैंडिंग गियर, इंजन शाफ़्ट, उच्च-मज़बूती वाले फ़ास्टनर
- ऊर्जा और भारी उद्योगटरबाइन शाफ़्ट, खनन और मिट्टी हटाने के पार्ट
- निर्माणउच्च-मज़बूती वाले बोल्ट, रिबार, तार की रस्सी
इसे कैसे पहचानें
- ग्राउंड किनारों के पास इंद्रधनुषी टेम्पर रंग (भूसे जैसा, काँसे जैसा, नीला), औज़ारों और चाकुओं में आम।
- बिना ग्राइंड की सतहों पर गहरी भूरी या काली ऑक्साइड परत।
- रेती कठोर की हुई सतह में काटने की जगह फिसल जाती है।
- उसी पार्ट पर गहरी, अछूती सतहों के बगल में ग्राउंड बेयरिंग सतहें।
तुलना करें
देखें
Welding Inspection · चार मुख्य उपचार, शुरुआती लोगों के लिए समझाए गए
THATLAZYMACHINIST · कार्यशाला में टॉर्च से गर्म करना, क्वेंच, रेती की जाँच और टेम्पर रंग
Clansman Dynamics · दहकते पार्ट को भट्टी से क्वेंच तक ले जाता रोबोट
Bodycote · औद्योगिक हीट-ट्रीटमेंट प्लांट और भट्टी की खेपें
असली तस्वीरें देखें
- Wikipedia: Heat treating — भट्टियों, क्वेंचिंग और सूक्ष्म संरचना के चित्र
- Wikimedia Commons फ़ोटो खोज
याद रखें
- हीट ट्रीटमेंट गुण बदलता है, आकार नहीं।
- क्वेंचिंग स्टील को बहुत कठोर पर भंगुर बनाती है; टेम्परिंग सख़्ती वापस दिलाती है।
- ऐनीलिंग (धीरे-धीरे ठंडा करना) उलटा करती है और स्टील को नरम बनाती है।
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।