

केस हार्डनिंग और नाइट्राइडिंग
सतह में कार्बन या नाइट्रोजन का विसरण
केस हार्डनिंग स्टील पार्ट की केवल बाहरी परत को कठोर बनाती है, जबकि भीतर का हिस्सा मज़बूत बना रहता है। गर्म भट्टी में सतह में कार्बन (कार्बुराइज़िंग) या नाइट्रोजन (नाइट्राइडिंग) के परमाणु सोखाए जाते हैं। गियर के दाँतों, कैमशाफ़्ट और क्रैंकशाफ़्ट को ठीक यही चाहिए: घिसाव से बचाने वाली परत और ऐसा कोर जो चटके नहीं।
यह कैसे काम करती है
पार्ट को भट्टी में लोड करें। साफ़ पार्ट एक सीलबंद भट्टी में जाते हैं, जो कार्बन-समृद्ध गैस (कार्बुराइज़िंग, आमतौर पर लगभग 900–950 °C) या अमोनिया गैस या प्लाज़्मा (नाइट्राइडिंग, आमतौर पर लगभग 500–570 °C) से भरी होती है। जिन हिस्सों को नरम रहना है उन्हें मास्क किया जाता है, उदाहरण के लिए तांबे की परत या पेस्ट से।
परमाणुओं को भीतर फैलने दें। कार्बन या नाइट्रोजन के परमाणु सतह में घुसते हैं और विसरण (परमाणुओं का धातु में धीरे-धीरे भटकना) से भीतर की ओर रेंगते हैं। जितनी देर सोखाई, उतनी गहरी केस (कठोर की गई परत), आमतौर पर कई घंटों में।
चक्र पूरा करें। कार्बुराइज़ किए पार्ट तेल में क्वेंच होते हैं और फिर टेम्पर किए जाते हैं, जैसा पाठ 12.1 में है, जिससे कार्बन-समृद्ध परत बहुत कठोर हो जाती है। नाइट्राइड किए पार्ट पहले से कठोर होते हैं और बस धीरे-धीरे ठंडे होते हैं, इसलिए लगभग विकृत नहीं होते।
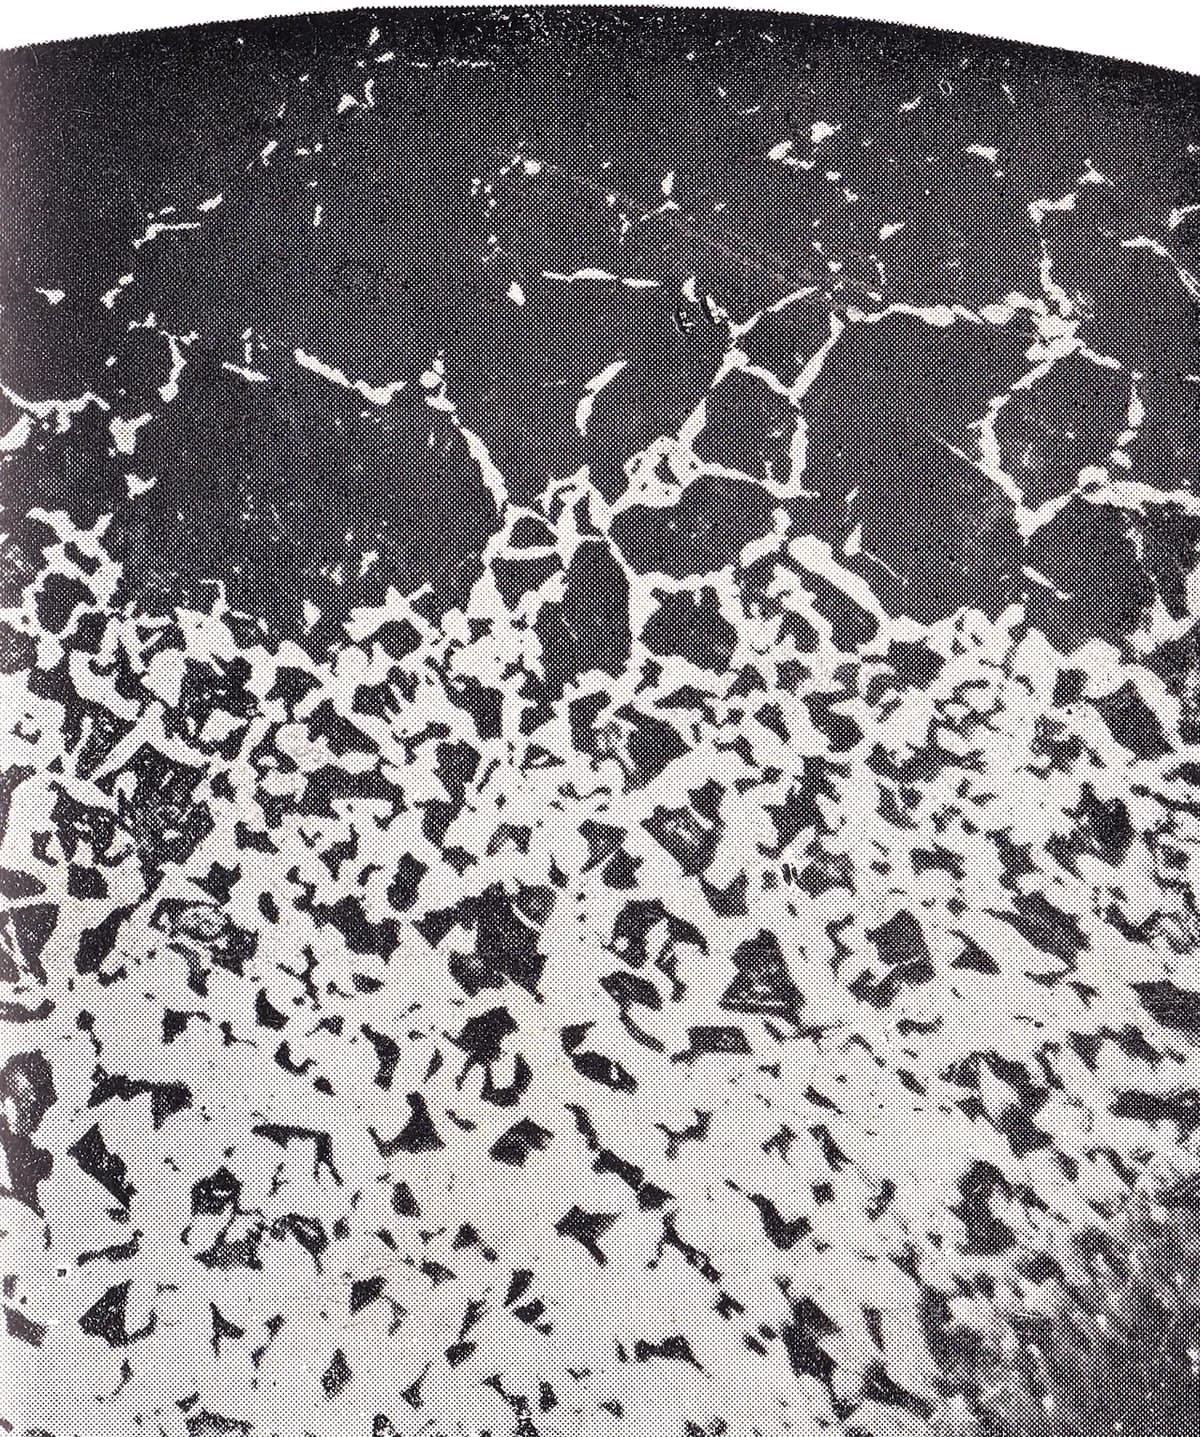
केस की जाँच करें। एक टेस्ट टुकड़ा काटा जाता है, पॉलिश किया जाता है और सतह से भीतर की ओर कठोरता नापी जाती है ताकि केस की गहराई पक्की हो सके।
मुख्य तथ्य
- सामग्री
- कार्बुराइज़िंग: कम-कार्बन स्टील; नाइट्राइडिंग: क्रोमियम, मॉलिब्डेनम या एल्युमिनियम वाली मिश्रधातु स्टील, टूल स्टील, कुछ स्टेनलेस स्टील
- आम पार्ट
- गियर, कैमशाफ़्ट, क्रैंकशाफ़्ट, बेयरिंग रेस, पिन, इंजेक्शन-मोल्ड के पार्ट, एक्सट्रूज़न स्क्रू
- पार्ट का आकार
- छोटे पिन से लेकर एक मीटर से बड़े गियर तक, भट्टी की सीमा के भीतर
- सटीकता
- कार्बुराइज़िंग पार्ट को थोड़ा विकृत करती है, इसलिए अहम सतहें अक्सर बाद में घिसी जाती हैं; नाइट्राइडिंग नाप को एक मिलीमीटर के कुछ सौवें हिस्से के भीतर रखती है
- सतह की फ़िनिश
- कार्बुराइज़ किए पार्ट अक्सर काले होते हैं और उन्हें साफ़ या घिसना पड़ता है; नाइट्राइड किए पार्ट मैट स्लेटी होते हैं
- किस बैच साइज़ के लिए उपयुक्त
- प्रति भट्टी लोड सैकड़ों से हज़ारों पार्ट के बैच
- टूलिंग और मशीन की लागत
- औद्योगिक भट्टियाँ लगभग एक लाख से करोड़ों डॉलर तक; ज़्यादातर कंपनियाँ पार्ट विशेषज्ञ हीट-ट्रीट शॉप को भेजती हैं
- गति
- कार्बुराइज़िंग: प्रति लोड कई घंटे; नाइट्राइडिंग: केस की गहराई के अनुसार अक्सर 10–60 घंटे या ज़्यादा
ताक़तें और सीमाएँ
खूबियाँ
- मज़बूत कोर के ऊपर बहुत कठोर, घिसाव-रोधी परत जो झटके सह लेती है
- थकान सामर्थ्य बढ़ाती है, इसलिए बार-बार के भार में पार्ट ज़्यादा चलते हैं
- नाइट्राइडिंग में क्वेंच नहीं चाहिए, इसलिए विकृति न्यूनतम होती है
- एक भट्टी लोड में कई पार्ट एक साथ उपचारित होते हैं
सीमाएँ
- केस पतली होती है; गहरी क्षति या भारी घिसाई उसे हटा सकती है
- कार्बुराइज़िंग और क्वेंच पार्ट को टेढ़ा कर सकते हैं
- नाइट्राइडिंग धीमी है, और केवल कुछ मिश्रधातु स्टील के लिए उपयुक्त है
- विशेष भट्टियाँ और गैस नियंत्रण; आमतौर पर बाहर से कराई जाती है
कहाँ इस्तेमाल होती है
- ऑटोमोटिवगियरबॉक्स के गियर, कैमशाफ़्ट, क्रैंकशाफ़्ट, पिस्टन पिन
- एयरोस्पेसट्रांसमिशन गियर, बेयरिंग, लैंडिंग-गियर के पार्ट
- टूलिंगइंजेक्शन-मोल्ड के पार्ट, एक्सट्रूज़न डाई, प्लास्टिक एक्सट्रूडर स्क्रू
- औद्योगिक मशीनरीगियर, शाफ़्ट, चेन के पार्ट, हाइड्रोलिक कंपोनेंट
- बंदूकेंस्लाइड और बैरल, अक्सर साल्ट-बाथ नाइट्राइड किए
इसे कैसे पहचानें
- गियर और शाफ़्ट पर मैट स्लेटी या काली सतहें, घिसी हुई बेयरिंग सतहों के साथ।
- रेती सतह से फिसल जाती है, भले ही पार्ट टूटने के बजाय मुड़ जाए।
- कटे और एच किए नमूने में, किनारे के चारों ओर एकसमान गहराई की गहरी या हल्की किनारी।
तुलना करें
देखें
Artisan Makes · एक सरल व्याख्या, फिर वर्कशॉप में केस हार्डनिंग
THE FACILITY · पैक कार्बुराइज़िंग, क्वेंच और पहले-बाद की रेती परीक्षा
ION HEAT · दो नाइट्राइडिंग तरीकों में अंतर
Ionitech Ltd. · प्लाज़्मा नाइट्राइडिंग चैंबर के भीतर चमकते पार्ट
असली तस्वीरें देखें
- Wikipedia: Carburizing — कार्बुराइज़िंग के तरीके और कठोर किए पार्ट
- Wikipedia: Nitriding — गैस, साल्ट-बाथ और प्लाज़्मा नाइट्राइडिंग
- Wikimedia Commons फ़ोटो खोज
याद रखें
- केस हार्डनिंग मज़बूत कोर के ऊपर कठोर परत चढ़ाती है।
- कार्बुराइज़िंग ऊँची गर्मी पर कार्बन जोड़कर क्वेंच करती है; नाइट्राइडिंग कम गर्मी पर नाइट्रोजन जोड़ती है, क्वेंच के बिना।
- उन गियरों और शाफ़्टों के लिए आदर्श जिन्हें घिसाव और झटके दोनों सहने हैं।
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।