

फ़ोर्जिंग (ओपन-डाई और क्लोज़्ड-डाई)
गर्म धातु को सपाट या आकार वाली डाई के बीच दबाएँ
फ़ोर्जिंग ठोस धातु के टुकड़े को दबाकर या पीटकर आकार देती है, आम तौर पर तब जब वह लाल-गर्म दहक रहा हो। रिंच, कारों के क्रैंकशाफ़्ट और विमान के लैंडिंग-गियर पार्ट सब यहीं से शुरू होते हैं। धातु कभी पिघलाई नहीं जाती, इसलिए उसका ग्रेन (क्रिस्टलों का रेशे जैसा पैटर्न) पार्ट की रूपरेखा के साथ चलता है, जिससे फ़ोर्जिंग बहुत मज़बूत होती हैं।
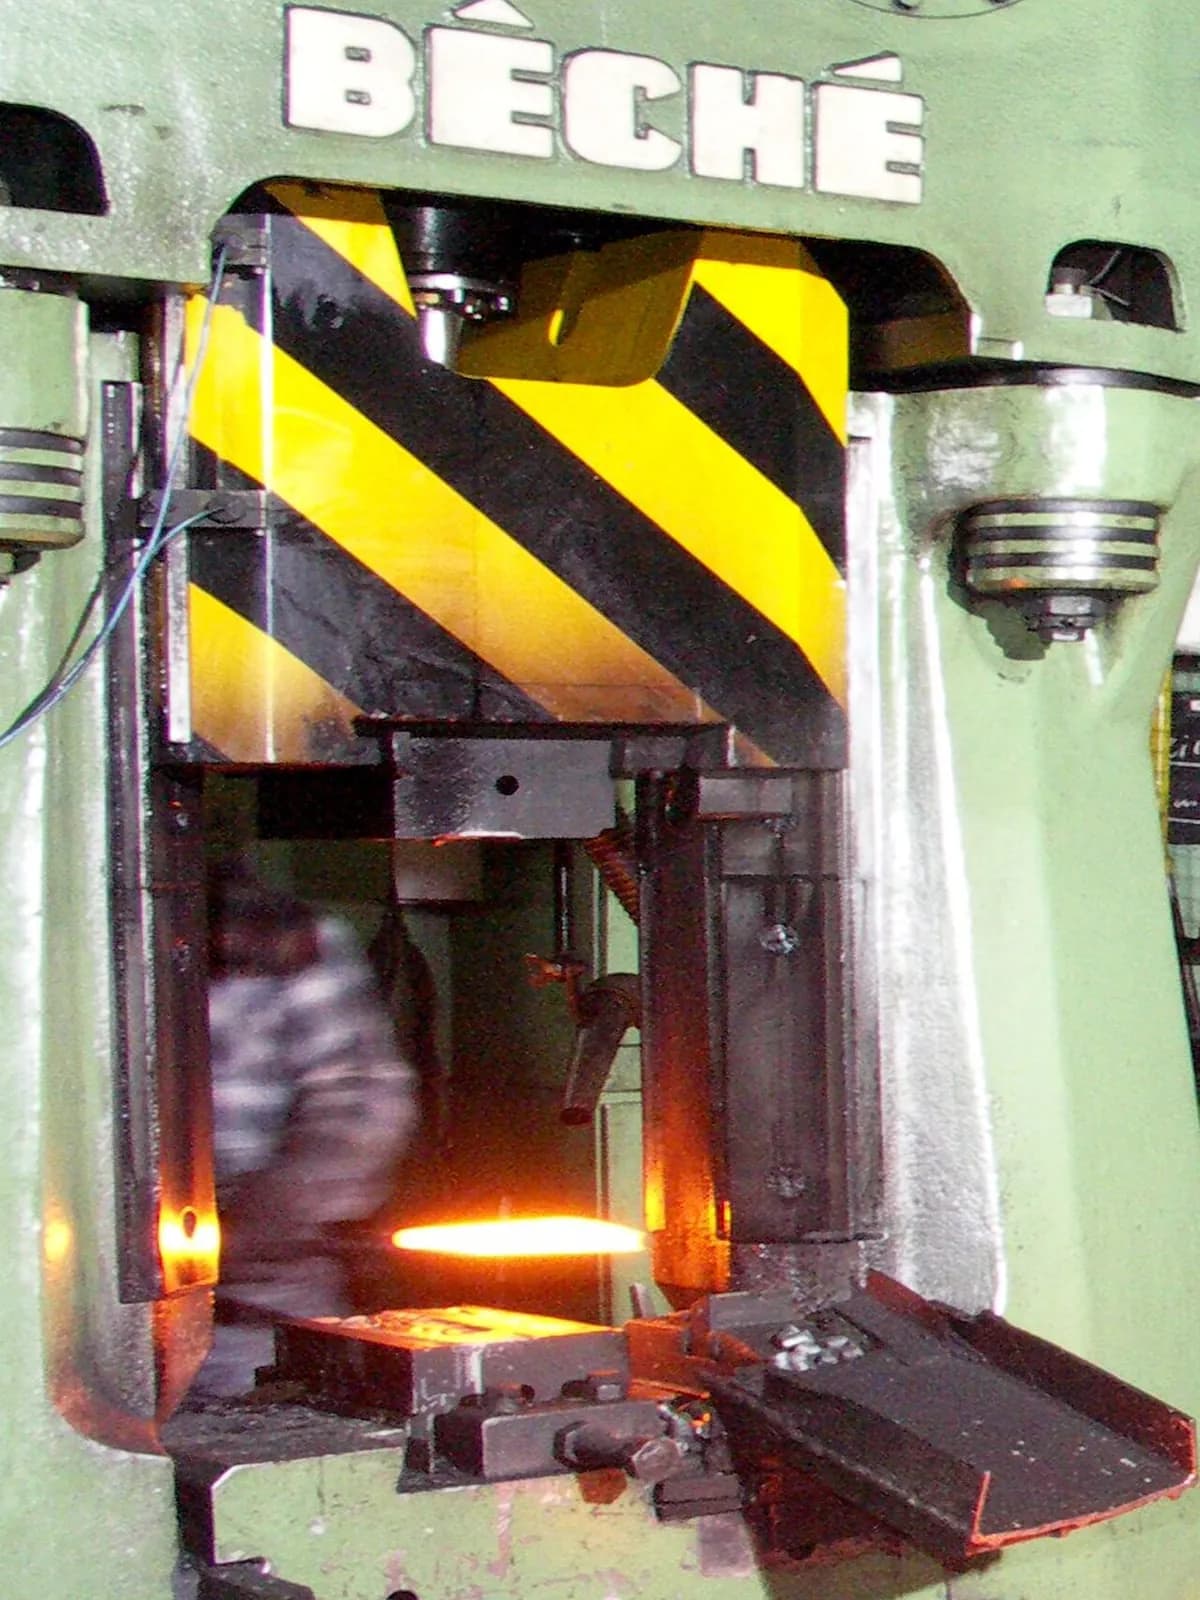
एक मिनट में फ़ोर्जिंग (ओपन-डाई और क्लोज़्ड-डाई), MecMade द्वारा
यह कैसे काम करती है
बिलेट को गर्म करें। बिलेट (छड़ का कटा हुआ टुकड़ा) भट्टी में जाता है। स्टील को आम तौर पर लगभग 1,100–1,250 °C तक गर्म किया जाता है, जब तक वह नारंगी-पीला न दहकने लगे और बहने लायक नरम न हो जाए।
ओपन-डाई फ़ोर्जिंग: दबाएँ, घुमाएँ, दोहराएँ। सपाट डाई (कठोर स्टील के ब्लॉक) गर्म छड़ को एक-एक हिस्से पर दबाते या पीटते हैं। मैनिपुलेटर (बड़ा यांत्रिक ग्रिपर) चोटों के बीच छड़ को घुमाता और सरकाता है। धीरे-धीरे छड़ खिंचती, चपटी होती या अपसेट होती है (दबकर छोटी और मोटी होती है)।
क्लोज़्ड-डाई फ़ोर्जिंग: बिलेट रखें। बड़े पैमाने के उत्पादन के लिए गर्म बिलेट निचली डाई पर रखा जाता है, जिसमें पार्ट के आधे आकार की गुहा होती है। ऊपरी डाई में बाक़ी आधा होता है।
डाई बंद करें। हथौड़ा या प्रेस ऊपरी डाई को एक से कुछ वार में नीचे उतारता है। धातु गुहा के हर कोने में बह जाती है। अतिरिक्त धातु डाई के बीच से फ़्लैश (फ़ालतू धातु की पतली पंख जैसी परत) बनकर बाहर निकलती है।
ट्रिम करें और फ़िनिश करें। ट्रिमिंग प्रेस फ़्लैश को कतर देता है, जिसे रीसायकल किया जाता है। फिर पार्ट से स्केल (गहरी ऑक्साइड परत) आम तौर पर साफ़ की जाती है, हीट ट्रीटमेंट होता है, और जहाँ सटीक फ़िट चाहिए वहाँ मशीनिंग होती है।
मुख्य तथ्य
- सामग्री
- कार्बन और मिश्रधातु स्टील, स्टेनलेस स्टील, एल्युमिनियम, टाइटेनियम, तांबे की मिश्रधातुएँ, निकल सुपरएलॉय
- आम पार्ट
- क्रैंकशाफ़्ट, कनेक्टिंग रॉड, गियर, हाथ के औज़ार, फ़्लैंज, टरबाइन डिस्क, जहाज़ और जनरेटर के शाफ़्ट
- पार्ट का आकार
- क्लोज़्ड-डाई: कुछ ग्राम से सैकड़ों किलोग्राम तक। ओपन-डाई: 100 टन से ज़्यादा के शाफ़्ट और रिंग तक
- सटीकता
- क्लोज़्ड-डाई: लगभग ±0.5 mm। ओपन-डाई: कई मिलीमीटर, फिर मशीनिंग
- सतह की फ़िनिश
- खुरदरी, स्केल वाली सतह; शॉट ब्लास्टिंग से साफ़, और अहम सतहें मशीन की हुई
- किस बैच साइज़ के लिए उपयुक्त
- ओपन-डाई: इकलौते से कुछ दर्जन तक। क्लोज़्ड-डाई: हज़ारों से लाखों तक
- टूलिंग और मशीन की लागत
- क्लोज़्ड-डाई सेट: हज़ारों से दसियों हज़ार डॉलर। बड़े प्रेस और हथौड़े: लाखों डॉलर
- गति
- क्लोज़्ड-डाई: प्रति पार्ट कुछ सेकंड से लगभग एक मिनट। ओपन-डाई: प्रति पार्ट मिनटों से घंटों, दोबारा गर्म करने सहित
ताक़तें और सीमाएँ
खूबियाँ
- बहुत मज़बूत और सख़्त: ग्रेन आकार के साथ चलता है और कोई छिपे छेद नहीं होते
- क्लोज़्ड-डाई का काम बड़ी खेपों के लिए तेज़ और दोहराने योग्य है
- ओपन-डाई विशाल पार्ट बना सकती है जो बहुत कम दूसरी प्रक्रियाएँ बना पाती हैं
- सामग्री की बचत: फ़्लैश और कटे टुकड़े रीसायकल होते हैं
सीमाएँ
- ढीली सहनशीलता और खुरदरी सतह, इसलिए ज़्यादातर फ़ोर्जिंग को कुछ मशीनिंग चाहिए
- क्लोज़्ड डाई महँगी हैं और बनने में हफ़्ते लगते हैं, इसलिए छोटी खेपें महँगी पड़ती हैं
- गर्म करने में बहुत ऊर्जा लगती है, और काम गर्म, शोर वाला और भारी है
- खोखला भीतरी हिस्सा, अंडरकट (लटके हुए आकार) और बहुत पतली दीवारें कठिन या असंभव हैं
कहाँ इस्तेमाल होती है
- ऑटोमोटिवक्रैंकशाफ़्ट, कनेक्टिंग रॉड, गियर, स्टीयरिंग नकल, व्हील हब
- एयरोस्पेसलैंडिंग-गियर बीम, टरबाइन डिस्क, इंजन माउंट, विंग फ़िटिंग
- ऊर्जाजनरेटर और टरबाइन के शाफ़्ट, प्रेशर-वेसल के रिंग, वाल्व बॉडी, पवन-टरबाइन के फ़्लैंज
- औज़ार और हार्डवेयररिंच, हथौड़े, प्लास, छेनी
- तेल, गैस और खननड्रिल-बिट की बॉडी, पाइप फ़्लैंज, भारी हुक, चेन की कड़ियाँ
इसे कैसे पहचानें
- पार्ट के चारों ओर एक पतली पट्टी, जहाँ फ़्लैश कतरा गया, जो अक्सर थोड़ी खुरदरी या घिसी होती है (पार्टिंग लाइन)।
- गोल किनारे और हल्की ढलान वाली साइडें (ड्राफ़्ट, हल्का-सा ढलाव जिससे पार्ट डाई से निकल सके)।
- बिना मशीन किए हिस्सों पर गहरी या मैट, थोड़ी गड्ढेदार सतह, और चमकदार मशीन की सतहें सिर्फ़ वहाँ जहाँ पार्ट आपस में बैठते हैं।
- उभरे हुए अक्षर या पार्ट नंबर, जो डाई में कटे निशानों की नक़ल हैं।
तुलना करें
देखें
Scot Forge Company · फ़ोर्ज धातु को कैसे गर्म करता, दबाता और ओपन डाई में घुमाता है
Shubham Kola · मुख्य फ़ोर्जिंग प्रकार साथ-साथ समझाए गए
CFS Forge · क्लोज़्ड डाई में फ़ोर्ज किया गया क्रैंकशाफ़्ट, फिर उसका फ़्लैश कतरना
HBEPRESS · दहकते इंगट पर ओपन-डाई फ़ोर्जिंग का विशाल पैमाना
असली तस्वीरें देखें
- Wikipedia: Forging — हथौड़ों, प्रेसों और गर्म फ़ोर्जिंग की तस्वीरें
- Wikimedia Commons फ़ोटो खोज
याद रखें
- फ़ोर्जिंग ठोस, आम तौर पर लाल-गर्म धातु को दबाकर आकार देती है; कुछ भी पिघलाया या काटकर हटाया नहीं जाता।
- ओपन डाई बड़े या इकलौते पार्ट को धीरे-धीरे आकार देती हैं; क्लोज़्ड डाई बड़े पैमाने के उत्पादन के लिए गुहा की जल्दी नक़ल करती हैं।
- जब पार्ट का टूटना मंज़ूर न हो तब फ़ोर्जिंग चुनें: क्रैंकशाफ़्ट, लैंडिंग गियर, हाथ के औज़ार।
बल्क फ़ॉर्मिंग में और
सभी 100 प्रक्रियाएँ
 3.2रोलिंगघूमते रोलों के बीच की दरार से धातु खींचेंपाठ खोलें
 3.3एक्सट्रूज़न (एल्युमिनियम प्रोफ़ाइल और प्लास्टिक पाइप)धातु या प्लास्टिक को आकार वाली डाई से धकेलेंपाठ खोलें
 3.4वायर ड्रॉइंगछड़ को लगातार छोटी होती डाई से खींचेंपाठ खोलें
 3.5कोल्ड हेडिंगतार को ब्लैंक में काटकर ठंडे में सिर पंच करनापाठ खोलें
 3.6थ्रेड रोलिंग और टैपिंगब्लैंक पर थ्रेड दबाएँ, या छेद में थ्रेड काटें या दबाएँपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।