

थ्रेड रोलिंग और टैपिंग
ब्लैंक पर थ्रेड दबाएँ, या छेद में थ्रेड काटें या दबाएँ
थ्रेड रोलिंग खाँचेदार डाई के बीच स्क्रू के ब्लैंक पर थ्रेड दबाती है, बिना कोई धातु काटे। टैपिंग छेद के भीतर उसी के अनुरूप थ्रेड बनाती है, टैप नाम के औज़ार से। दोनों मिलकर स्क्रू की कहानी पूरी करते हैं: तार (3.4), हेड (3.5), और अब थ्रेड।
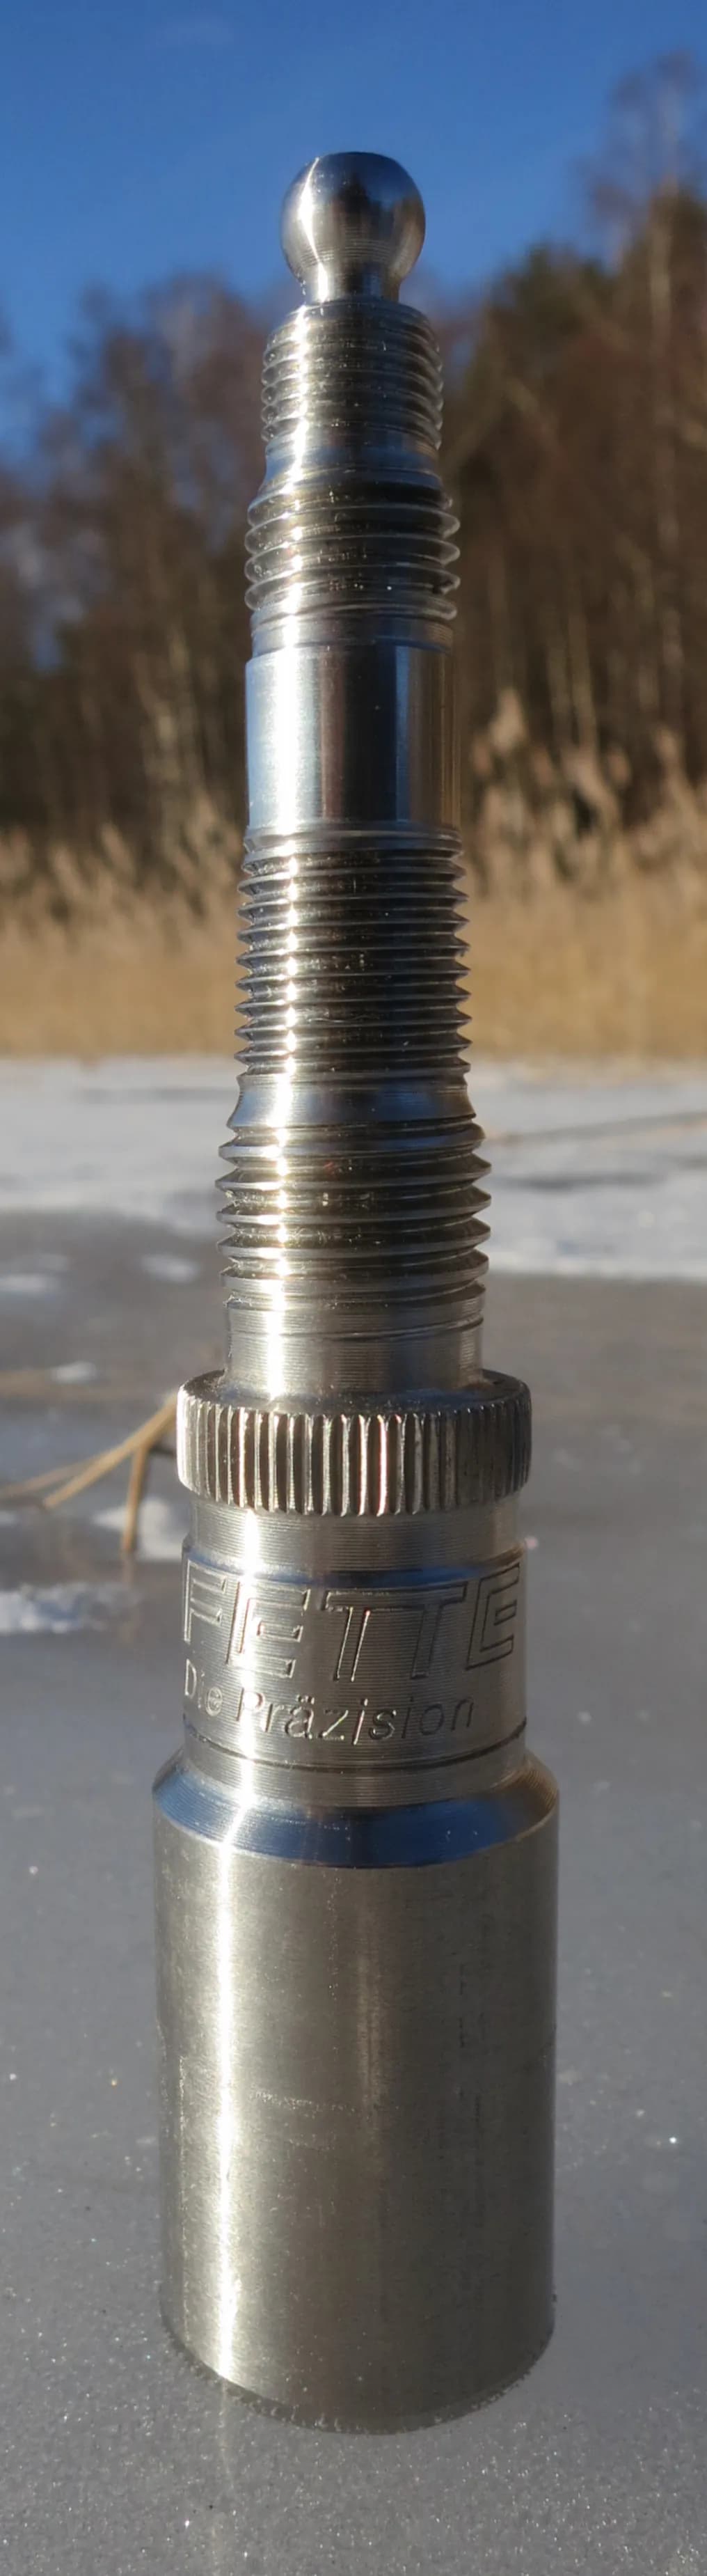
यह कैसे काम करती है
ब्लैंक डालें। कोल्ड हेडिंग (पाठ 3.5) से निकला हेड वाला ब्लैंक दो कठोर स्टील डाई के बीच गिरता है। उनकी सतहों पर थ्रेड के आकार की तिरछी उभरी रेखाएँ होती हैं।
इसे रोल करें। एक डाई स्थिर रहती है जबकि दूसरी उसके सामने से सरकती है। ब्लैंक उनके बीच घूमता है, और उभरी रेखाएँ उसकी सतह में धँसती हैं; धातु रेखाओं के बीच ऊपर बहकर थ्रेड के शिखर बनाती है।
स्क्रू बनकर निकलता है। एक ही पास में, आमतौर पर एक सेकंड के अंश में, थ्रेड तैयार हो जाती है। कोई धातु हटाई नहीं जाती, इसलिए थ्रेड का बाहरी हिस्सा मूल ब्लैंक से बड़ा हो जाता है।
छेद ड्रिल करें। भीतरी थ्रेड के लिए पहले थ्रेड के साइज़ से थोड़ा छोटा छेद ड्रिल किया जाता है (टैप ड्रिल साइज़)।
टैप को घुमाकर भीतर डालें। टैप (स्क्रू के आकार का कठोर औज़ार) को छेद में घुमाकर आगे बढ़ाया जाता है। कटिंग टैप थ्रेड काटता है और चिप बनाता है; फ़ॉर्म टैप में कटने वाले किनारे नहीं होते और वह थ्रेड को दीवार में दबाकर बनाता है।
इसे वापस निकालें। टैप को उलटा घुमाकर बाहर निकाला जाता है, और पीछे बोल्ट के लिए तैयार भीतरी थ्रेड रह जाती है।
मुख्य तथ्य
- सामग्री
- रोलिंग: तन्य धातुएँ जैसे स्टील, स्टेनलेस स्टील, एल्युमिनियम, पीतल, टाइटेनियम। टैपिंग: लगभग कोई भी मशीन होने योग्य धातु या प्लास्टिक
- आम पार्ट
- स्क्रू, बोल्ट, स्टड, थ्रेडेड रॉड (रोल किए); इंजन ब्लॉक, हाउसिंग, नट में थ्रेड वाले छेद (टैप किए)
- पार्ट का आकार
- रोल की गई थ्रेड लगभग 1 mm से दसियों मिलीमीटर तक; टैप 1 mm से कम से लगभग 50 mm तक, बड़ी थ्रेड दूसरे तरीक़ों से कटती हैं
- सटीकता
- थ्रेड की टॉलरेंस कक्षाएँ आमतौर पर माप को मिलीमीटर के कुछ सौवें हिस्से में रखती हैं
- सतह की फ़िनिश
- रोल की गई थ्रेड: चिकनी और चमकदार। कटी थ्रेड: थोड़ी खुरदरी, औज़ार के निशानों के साथ
- किस बैच साइज़ के लिए उपयुक्त
- रोलिंग: हज़ारों से लाखों। टैपिंग: हाथ से एक छेद से लेकर स्वचालित मशीनों पर लाखों तक
- टूलिंग और मशीन की लागत
- रोलिंग डाई: प्रति जोड़ी सैकड़ों से हज़ारों डॉलर। टैप: प्रत्येक कुछ से दसियों डॉलर
- गति
- रोलिंग: अक्सर प्रति मिनट सैकड़ों पुर्ज़े। टैपिंग: मशीन पर प्रति छेद कुछ सेकंड
ताक़तें और सीमाएँ
खूबियाँ
- रोल की गई थ्रेड ज़्यादा मज़बूत होती हैं: ग्रेन थ्रेड के साथ-साथ चलता है और सतह वर्क-हार्डन हो जाती है
- रोलिंग और फ़ॉर्म टैपिंग में कोई चिप नहीं और धातु की बर्बादी नहीं
- बहुत तेज़ और प्रति पुर्ज़ा सस्ती
- टैप सस्ते हैं और लगभग किसी भी मशीन पर या हाथ से काम करते हैं
सीमाएँ
- रोलिंग के लिए तन्य धातु और ठीक नाप का ब्लैंक चाहिए
- रोलिंग बाहरी थ्रेड के लिए ठीक है; छेदों के लिए टैपिंग चाहिए
- टैप छेद में टूट सकते हैं, ख़ासकर छोटे वाले, और उन्हें निकालना मुश्किल होता है
- कटिंग टैप चिप छोड़ते हैं जिन्हें साफ़ करना पड़ता है, ख़ासकर बंद-तल वाले छेदों में
कहाँ इस्तेमाल होती है
- फ़ास्टनरस्क्रू, बोल्ट, स्टड, थ्रेडेड रॉड
- ऑटोमोटिवव्हील स्टड, इंजन बोल्ट, इंजन ब्लॉक और गियरबॉक्स में टैप किए छेद
- एयरोस्पेसथकान-प्रतिरोध के लिए रोल की गई थ्रेड वाले उच्च-शक्ति बोल्ट
- मशीनरीफ़्रेम, हाउसिंग और ब्रैकेट में टैप किए माउंटिंग छेद
- प्लंबिंगथ्रेड वाली फ़िटिंग और पाइप के सिरे
इसे कैसे पहचानें
- रोल की गई थ्रेड: चिकने, चमकदार शिखर, कभी-कभी सबसे ऊपर हल्की सीवन के साथ।
- रोल की गई थ्रेड: थ्रेड का बाहरी हिस्सा उसके बगल के सादे शैंक से चौड़ा होता है।
- कटी हुई थ्रेड (टैप या लेथ से): महीन औज़ार-निशान, और कभी-कभी थ्रेड की शुरुआत में छोटे बर।
- फ़ॉर्म-टैप किए छेद: चिप के निशानों के बिना चिकनी थ्रेड, अक्सर हर शिखर पर बारीक विभाजन रेखा के साथ।
तुलना करें
देखें
Haas Automation, Inc. · टैप के प्रकार, टैप ड्रिल साइज़ और CNC मशीन पर टैपिंग
Mr. G-Code Machining · कटिंग और फ़ॉर्म टैपिंग साथ-साथ
TeskerMFG · काम करती थ्रेड रोलिंग मशीन
TR Fastenings · तेज़ रफ़्तार से थ्रेड रोल करती फ़ास्टनर फ़ैक्टरी
असली तस्वीरें देखें
- Wikipedia: Threading (manufacturing) — थ्रेड काटने और रोल करने की विधियाँ, तस्वीरों के साथ
- Wikipedia: Tap and die — टैप, डाई और कटे व फ़ॉर्म टैप के अनुप्रस्थ काट
- Wikimedia Commons फ़ोटो खोज
याद रखें
- थ्रेड रोलिंग खाँचेदार डाई के बीच ब्लैंक पर थ्रेड दबाती है, बिना चिप के।
- टैपिंग ड्रिल किए छेद के भीतर उसी के अनुरूप थ्रेड बनाती है, काटकर या दबाकर।
- रोल की गई थ्रेड कटी थ्रेड से ज़्यादा मज़बूत होती हैं क्योंकि धातु का ग्रेन थ्रेड के साथ चलता है।
बल्क फ़ॉर्मिंग में और
सभी 100 प्रक्रियाएँ
 3.1शॉर्टफ़ोर्जिंग (ओपन-डाई और क्लोज़्ड-डाई)गर्म धातु को सपाट या आकार वाली डाई के बीच दबाएँपाठ खोलें
 3.2रोलिंगघूमते रोलों के बीच की दरार से धातु खींचेंपाठ खोलें
 3.3एक्सट्रूज़न (एल्युमिनियम प्रोफ़ाइल और प्लास्टिक पाइप)धातु या प्लास्टिक को आकार वाली डाई से धकेलेंपाठ खोलें
 3.4वायर ड्रॉइंगछड़ को लगातार छोटी होती डाई से खींचेंपाठ खोलें
 3.5कोल्ड हेडिंगतार को ब्लैंक में काटकर ठंडे में सिर पंच करनापाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।