

कोल्ड हेडिंग
तार को ब्लैंक में काटकर ठंडे में सिर पंच करना
कोल्ड हेडिंग तार का छोटा टुकड़ा काटती है और कमरे के तापमान पर सेकंड के एक अंश में उसके एक सिरे को पीटकर सिर बना देती है। आपके पास लगभग हर स्क्रू, बोल्ट, कील और रिवेट इसी तरह बना है। यह लगभग कोई धातु बर्बाद नहीं करती और ठोस पार्ट बनाने के सबसे तेज़ तरीकों में से एक है।
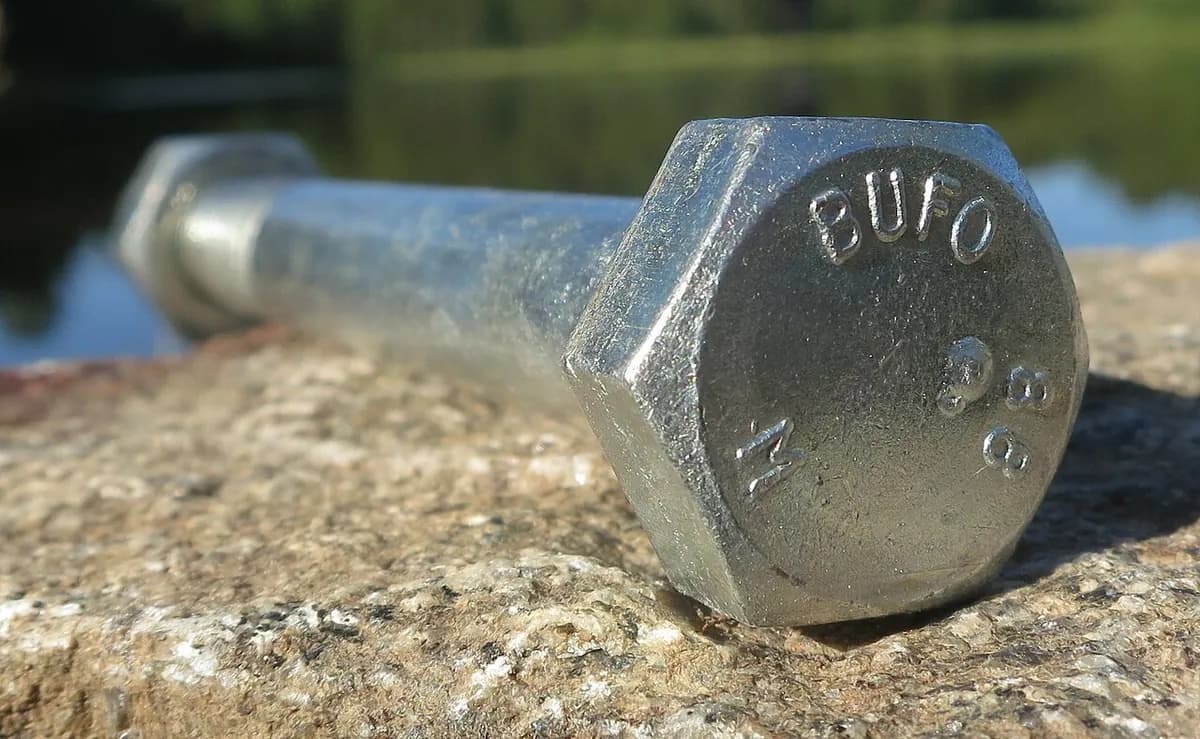
यह कैसे काम करती है
ब्लैंक काटें। खींचा हुआ तार (पाठ 3.4) कुंडली से फ़ीड होता है, सीधा किया जाता है और फ़ीड ट्यूब से धकेला जाता है। कटर ठीक सही लंबाई का ब्लैंक (छोटा टुकड़ा) काट देता है।
पहली चोट से अपसेट करें। ट्रांसफ़र फ़िंगर ब्लैंक को डाई (छेद वाला कठोर ब्लॉक) में रखती हैं। पंच उसके सिरे पर प्रहार करता है और उसे अपसेट करता है (दबाकर छोटा और मोटा करता है) जिससे वह खुरदरे शंकु जैसा बन जाता है।
सिर बनाएँ। अगले स्टेशन पर हेडिंग पंच शंकु को चपटा करके अंतिम सिर बना देता है। पंच पर लगा पिन गड्ढा दबाकर बनाता है, जैसे स्क्रूड्राइवर के लिए क्रॉस या हेक्स सॉकेट।
बाहर निकालें। इजेक्टर पिन तैयार ब्लैंक को डाई से बाहर धकेलता है। फिर स्क्रू ब्लैंक थ्रेड रोलिंग (पाठ 3.6) में जाता है, और अक्सर हीट ट्रीटमेंट और प्लेटिंग में।
मुख्य तथ्य
- सामग्री
- कम और मध्यम कार्बन स्टील, मिश्रधातु स्टील, स्टेनलेस स्टील, एल्युमिनियम, तांबा और पीतल
- आम पार्ट
- स्क्रू, बोल्ट, रिवेट, कीलें, पिन, बॉल ब्लैंक, स्पार्क-प्लग की बॉडी, छोटे शाफ़्ट
- पार्ट का आकार
- आमतौर पर लगभग 1 mm से लगभग 30 mm व्यास तक, और कुछ सौ मिलीमीटर तक लंबे
- सटीकता
- व्यासों पर आमतौर पर लगभग ±0.05–0.1 mm; सिर थोड़े ढीले
- सतह की फ़िनिश
- चिकनी, थोड़ी चमकदार ढाली गई सतहें, कटाई के औज़ार के निशान नहीं
- किस बैच साइज़ के लिए उपयुक्त
- बहुत बड़ी: दसियों हज़ार से लाखों एक जैसे पार्ट
- टूलिंग और मशीन की लागत
- डाई और पंच के सेट: हज़ारों डॉलर। बहु-स्टेशन हेडर: सैकड़ों हज़ार से करोड़ों डॉलर
- गति
- छोटे पार्ट: अक्सर प्रति मिनट कुछ सौ; बड़े बोल्ट: प्रति मिनट दसियों
ताक़तें और सीमाएँ
खूबियाँ
- अत्यंत तेज़ और प्रति पार्ट सस्ती
- लगभग कोई कचरा नहीं: कोई चिप्स नहीं, लगभग सारा तार उत्पाद बन जाता है
- ठंडा काम धातु को मज़बूत बनाता है, और रेशे की दिशा सिर के साथ चलती है
- स्वचालित मशीनों से बहुत दोहराने योग्य पार्ट
सीमाएँ
- टूलिंग और सेटअप केवल बहुत बड़े बैचों में फ़ायदेमंद हैं
- तार से बने काफ़ी सुगठित, गोल आकारों तक सीमित
- धातु इतनी तन्य होनी चाहिए कि ठंडे में दबाने पर न चटके
- कसी विशेषताओं (बारीक थ्रेड, सटीक बोर) के लिए अतिरिक्त चरण चाहिए
कहाँ इस्तेमाल होती है
- फ़ास्टनरलकड़ी और मशीन के स्क्रू, बोल्ट, रिवेट, कीलें
- ऑटोमोटिवव्हील बोल्ट, इंजन बोल्ट, बॉल-जॉइंट स्टड, वाल्व के पार्ट
- इलेक्ट्रॉनिक्सफ़ोन और लैपटॉप के छोटे स्क्रू, संपर्क पिन
- निर्माणएंकर बोल्ट, स्ट्रक्चरल बोल्ट, कीलें
- बेयरिंगघिसाई से पहले स्टील के बॉल ब्लैंक
इसे कैसे पहचानें
- ऐसा सिर जो बिना जोड़ या वेल्ड रेखा के शैंक में सहजता से घुल जाता है।
- दूर वाले सिरे पर थोड़ी खुरदरी या चपटी नोक, जहाँ तार कटा था।
- सिर पर उभरे या दबाए गए अक्षर या अंक, जो पंच ने दबाए हैं (बोल्ट का ग्रेड और निर्माता के निशान)।
- हज़ारों एक जैसे पार्ट, आमतौर पर थोक डिब्बों में बिकते हैं।
तुलना करें
देखें
Corey @ SmithReps · स्क्रू के सिर कैसे बनते हैं, इसका एक मिनट का परिचय
Nedschroef Machinery · बहु-स्टेशन फ़ॉर्मर पार्ट को चोट दर चोट कैसे आकार देता है
Arjaan Buijk · हर स्टेशन पर धातु के बहाव का सिमुलेशन
INFASCO · बोल्ट फ़ैक्टरी, तार की कुंडली से तैयार बोल्ट तक
असली तस्वीरें देखें
- Wikipedia: Cold heading — सिद्धांत, हेडर के प्रकार और ग्रेन फ़्लो
- Wikimedia Commons फ़ोटो खोज
याद रखें
- कोल्ड हेडिंग तार को ब्लैंक में काटती है और ठंडे में कुछ चोटों में उन पर सिर पंच करती है।
- एक मशीन में कई स्टेशन हर पार्ट को चरण दर चरण आकार देते हैं, प्रति मिनट सैकड़ों बार।
- यह लगभग हर स्क्रू, बोल्ट और रिवेट बनाती है, लगभग बिना किसी कचरे के।
बल्क फ़ॉर्मिंग में और
सभी 100 प्रक्रियाएँ
 3.1शॉर्टफ़ोर्जिंग (ओपन-डाई और क्लोज़्ड-डाई)गर्म धातु को सपाट या आकार वाली डाई के बीच दबाएँपाठ खोलें
 3.2रोलिंगघूमते रोलों के बीच की दरार से धातु खींचेंपाठ खोलें
 3.3एक्सट्रूज़न (एल्युमिनियम प्रोफ़ाइल और प्लास्टिक पाइप)धातु या प्लास्टिक को आकार वाली डाई से धकेलेंपाठ खोलें
 3.4वायर ड्रॉइंगछड़ को लगातार छोटी होती डाई से खींचेंपाठ खोलें
 3.6थ्रेड रोलिंग और टैपिंगब्लैंक पर थ्रेड दबाएँ, या छेद में थ्रेड काटें या दबाएँपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।