

नर्लिंग
कठोर पहिये घूमते पार्ट में पकड़ का पैटर्न दबाते हैं
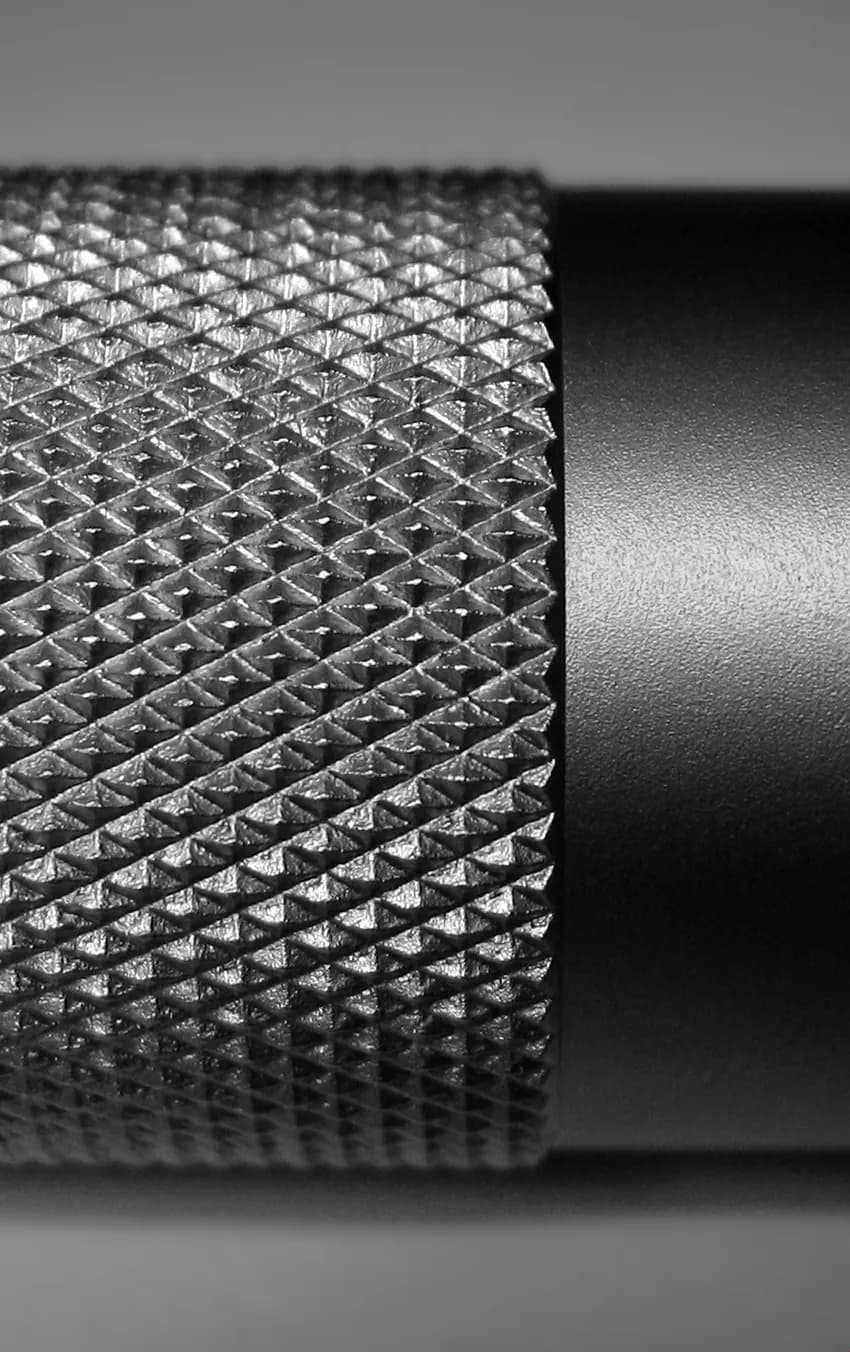
नर्लिंग गोल पार्ट की सतह में छोटे उभारों का पैटर्न बेलकर बनाती है ताकि आपकी उँगलियाँ उसे पकड़ सकें। यह आपको बारबेल की पकड़, थंब स्क्रू और सटीक पेचकसों के हैंडलों पर दिखती है। यह सस्ती और तेज़ है, और आम तौर पर टर्निंग के ठीक बाद खराद पर ही की जाती है।
यह कैसे काम करती है
ब्लैंक तैयार करें। छड़ को पहले ऐसे व्यास पर खराद किया जाता है जो नर्ल की पिच (उभारों के बीच की दूरी) के अनुकूल हो। सिरे पर छोटा चैम्फ़र (तिरछा किनारा) पहियों को साफ़ शुरू होने में मदद करता है।
पहिये दबाएँ। पार्ट के धीरे घूमते समय, बारीक दाँतों वाले कठोर स्टील के पहिये सतह पर ज़ोर से दबाए जाते हैं। सीधे दाँत सीधे उभार बनाते हैं; उलटी दिशाओं में तिरछे दाँतों वाले दो पहिये हीरे जैसा पैटर्न बनाते हैं।
धातु उभारों में बहती है। हर दाँता धातु को काटने की जगह किनारे धकेलता है, और वह धातु दाँतों के बीच ऊपर उठती है। यह फ़ॉर्म नर्लिंग है: इसमें चिप्स नहीं बनते, पर व्यास थोड़ा बढ़ता है।
पैटर्न को ट्रैक होने दें। पहले चक्कर में दाँतों को अपनी ही खाँचों में वापस गिरना चाहिए ताकि पैटर्न ख़ुद से एकसमान मिले। अगर परिधि पिच से बराबर नहीं बँटती, तो डबल ट्रैकिंग होती है: गड़बड़, दोहरा पैटर्न।
पार्ट के साथ आगे बढ़ाएँ। औज़ार खूब तेल के साथ छड़ पर चलता है जब तक पूरी पट्टी नर्ल न हो जाए, कभी-कभी पूरी गहराई के लिए दो पासों में। अंत में किनारों की बर हटाई जाती है (तीखी कतरनें हटाई जाती हैं)।
मुख्य तथ्य
- सामग्री
- ज़्यादातर तन्य (आसानी से विकृत होने वाली) धातुएँ: स्टील, स्टेनलेस स्टील, एल्युमिनियम, पीतल; कुछ प्लास्टिक भी। नरम धातुओं पर नर्लिंग सबसे आसान
- आम पार्ट
- नॉब, थंब स्क्रू, औज़ारों के हैंडल, बारबेल की पकड़, छेदों में दबाकर बैठाई पिनें और इन्सर्ट
- पार्ट का आकार
- आम तौर पर कुछ मिलीमीटर से लगभग 100 mm चौड़े गोल पार्ट
- सटीकता
- नर्ल किए व्यास पर लगभग ±0.1 mm; पिच, आम तौर पर लगभग 0.5–2 mm, सटीक आकार से ज़्यादा मायने रखती है
- सतह की फ़िनिश
- पकड़ के लिए टेक्सचर वाली सतह; बेले हुए उभार चिकने और हल्के चमकदार दिखते हैं
- किस बैच साइज़ के लिए उपयुक्त
- कोई भी: मैन्युअल खराद पर इकलौते से स्वचालित खरादों पर लाखों तक
- टूलिंग और मशीन की लागत
- कम: होल्डर और पहिये दसियों से कुछ सौ डॉलर के हैं और मौजूदा खराद में लग जाते हैं
- गति
- टर्निंग वाले ही सेटअप में प्रति पार्ट कुछ सेकंड से एक मिनट
ताक़तें और सीमाएँ
खूबियाँ
- सस्ती टूलिंग जो किसी भी खराद में लगती है और टर्निंग वाले ही सेटअप में चलती है
- तेज़: एक पट्टी सेकंडों में बनती है
- फ़ॉर्म नर्लिंग चिप्स नहीं बनाती और उभारों को कार्य-कठोर करती है (विकृत होकर सख़्त बनाती है)
- नर्ल की पट्टी पिन या इन्सर्ट को छेद में जकड़ भी सकती है
सीमाएँ
- फ़ॉर्म नर्लिंग ज़ोर से दबाती है, इसलिए पतली ट्यूबें दब या मुड़ सकती हैं; कट नर्लिंग (तिरछे पहिये जो चिप्स छीलते हैं) कहीं कम दबाती है
- व्यास थोड़ा बढ़ता है, इसलिए ब्लैंक का नाप उसी हिसाब से रखना पड़ता है
- अगर व्यास पिच के अनुकूल न हो तो पैटर्न डबल-ट्रैक हो जाता है
- कठोर या भंगुर सामग्री पर नर्लिंग ख़राब होती है, और पहिये घिसते हैं
कहाँ इस्तेमाल होती है
- हाथ के औज़ारपेचकस और रेती के हैंडल, टैप रिंच
- फ़िटनेसबारबेल और डम्बल की पकड़
- यंत्र और मशीनरीथंब स्क्रू, समायोजन के नॉब, माइक्रोमीटर के थिम्बल
- असेंबलीप्रेस-फ़िट पिनें और चूड़ीदार इन्सर्ट जो प्लास्टिक या एल्युमिनियम में जकड़ जाते हैं
- उपभोक्ता सामानटॉर्च की बॉडी, पेन के बैरल, ऑडियो उपकरणों के वॉल्यूम नॉब
इसे कैसे पहचानें
- गोल पार्ट के चारों ओर लिपटी छोटे हीरों की या सीधे उभारों की नियमित जाली।
- बेले हुए उभारों के सिरे थोड़े गोल और चमकदार होते हैं; कट नर्ल ज़्यादा साफ़ और तीखी दिखती हैं।
- नर्ल की पट्टी अक्सर बगल के सादे व्यास से थोड़ी उभरी (बड़ी) होती है, सिरे पर छोटे चैम्फ़र के साथ।
- पैटर्न में धुँधला, दोहरा धब्बा डबल ट्रैकिंग का संकेत है।
तुलना करें
देखें
shop and math · शुरुआती व्याख्या, फिर खराद पर डेमो
jlinks101 · मैन्युअल खराद पर बनते हीरे के पैटर्न के क्लोज़-अप
Mike Levy · कट नर्लिंग फ़ॉर्म नर्लिंग से कैसे अलग है
Mazatrol Tips and Tricks · CNC खराद के प्रोग्राम में एक चरण के रूप में नर्लिंग
असली तस्वीरें देखें
- Wikipedia: Knurling — सीधे, तिरछे और हीरे जैसे पैटर्न और उनके उपयोग, कुछ तस्वीरों के साथ
- Wikimedia Commons फ़ोटो खोज
याद रखें
- नर्लिंग गोल सतह में पकड़ का पैटर्न बेलती है; फ़ॉर्म नर्लिंग चिप्स नहीं बनाती।
- पैटर्न परिधि में बराबर बँटना चाहिए, वरना डबल-ट्रैक होता है।
- फ़ॉर्म नर्लिंग व्यास बढ़ाती है; कट नर्लिंग चिप्स छीलती है और कहीं कम दबाती है।
मशीनिंग में और
सभी 100 प्रक्रियाएँ
 5.1शॉर्टटर्निंग (लेथ)पुर्ज़ा घूमता है; एक सिंगल-पॉइंट औज़ार उसे काटता हैपाठ खोलें
 5.2शॉर्टमिलिंगकई धार वाला घूमता कटर स्थिर पार्ट के ऊपर चलता हैपाठ खोलें
 5.3शॉर्टड्रिलिंगघूमती ट्विस्ट ड्रिल पार्ट में धँसती हैपाठ खोलें
 5.4ब्रोचिंगदाँतों वाली लंबी छड़ एक ही स्ट्रोक में भीतर से या ऊपर से खींची जाती हैपाठ खोलें
 5.5गियर कटिंग (हॉबिंग, शेपिंग)हॉब या शेपर कटर गियर के दाँते बनाते हैंपाठ खोलें
 5.7ग्राइंडिंगकठोर कणों का तेज़ घूमता पहिया सतह को छीलता हैपाठ खोलें
 5.8होनिंगपत्थर बोर के अंदर घूमते और रगड़ते हैंपाठ खोलें
 5.9सुपरफ़िनिशिंग और पॉलिशिंगमहीन पत्थर या बफ़ आख़िरी सूक्ष्म उभार हटाते हैंपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।