

ब्लो मोल्डिंग (एक्सट्रूज़न और इंजेक्शन ब्लो मोल्डिंग)
साँचे में फुलाई गई गर्म ट्यूब या प्रीफ़ॉर्म
ब्लो मोल्डिंग में नरम, गर्म प्लास्टिक को ठंडे साँचे के अंदर फुलाकर खोखले प्लास्टिक पार्ट बनाए जाते हैं, जैसे डिब्बे के भीतर गुब्बारा फुलाना। शैंपू से लेकर सोडा तक, लगभग हर प्लास्टिक की बोतल इसी तरह बनती है। यह प्रति पार्ट तेज़ और सस्ती है, पर केवल खोखले आकार बनाती है।
यह कैसे काम करती है
एक्सट्रूड करें। एक एक्सट्रूडर (गर्म स्क्रू, जैसा पाठ 3.3 में) पिघले प्लास्टिक को छल्लेदार डाई से धकेलता है। नीचे लटकती एक गर्म ट्यूब निकलती है, जिसे पैरिसन कहते हैं।
बंद करें। ठंडे साँचे के दोनों हिस्से पैरिसन के चारों ओर बंद होते हैं। वे उसका निचला सिरा दबाकर बंद कर देते हैं, और ट्यूब ऊपर से कटकर अलग हो जाती है।
फूँकें। संपीड़ित हवा, आमतौर पर लगभग 5–10 bar, ब्लो पिन से अंदर आती है। वह पैरिसन को साँचे की दीवारों से सटाकर फुलाती है, जहाँ प्लास्टिक ठंडा होकर जम जाता है।
खोलें और छाँटें। साँचा खुलता है और कंटेनर बाहर आता है। पिंच-ऑफ़ पर दबकर निकला अतिरिक्त प्लास्टिक (फ़्लैश) काटकर रीसायकल किया जाता है।
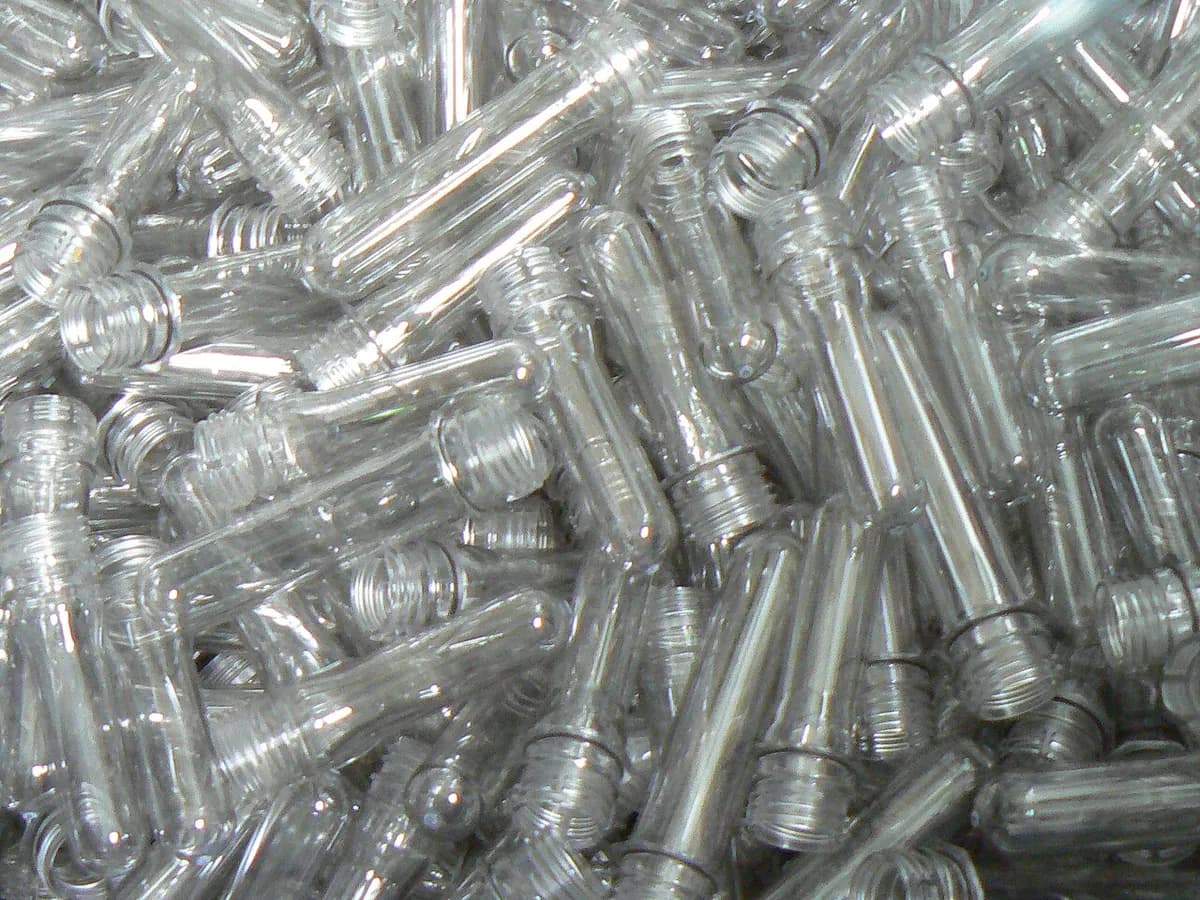
प्रीफ़ॉर्म मोल्ड करें। इंजेक्शन ब्लो मोल्डिंग प्रीफ़ॉर्म से शुरू होती है: कोर रॉड के चारों ओर इंजेक्शन मोल्ड की गई एक छोटी, मोटी टेस्ट ट्यूब। उसकी चूड़ीदार गर्दन का अंतिम आकार पहले से बन चुका होता है।
खींचें और फूँकें। गर्म प्रीफ़ॉर्म बोतल के साँचे में जाता है। PET ड्रिंक बोतलों के लिए पहले स्ट्रेच रॉड उसे नीचे धकेलती है, फिर लगभग 40 bar तक की हवा उसे फुलाती है। इसे स्ट्रेच ब्लो मोल्डिंग कहते हैं।
बाहर निकालें। साँचा खुलता है और बोतल बिना छाँटने लायक फ़्लैश के बाहर आती है। तली के बीच में गेट का एक छोटा बिंदु रह जाता है।
कई PET बोतलें दो अलग चरणों में बनती हैं: प्रीफ़ॉर्म एक प्लांट में मोल्ड होते हैं, फिर इन्फ़्रारेड लैंप से दोबारा गर्म करके भराई लाइन के पास फूँके जाते हैं।
मुख्य तथ्य
- सामग्री
- एक्सट्रूज़न ब्लो मोल्डिंग के लिए पॉलीएथिलीन (HDPE) और पॉलीप्रोपिलीन; स्ट्रेच ब्लो मोल्डिंग से ड्रिंक बोतलों के लिए PET; साथ ही PVC और पॉलीकार्बोनेट
- आम पार्ट
- बोतलें, जेरी कैन, ईंधन टैंक, पानी के डब्बे, एयर डक्ट, ड्रम
- पार्ट का आकार
- कुछ मिलीलीटर की गोलियों की शीशियों से लेकर लगभग 1,000 लीटर के टैंकों तक (एक्सट्रूज़न)
- सटीकता
- बाहरी आकार आमतौर पर लगभग ±0.3 से ±0.5 mm के भीतर; गर्दन ज़्यादा कसी; दीवार की मोटाई जगह-जगह बदलती है
- सतह की फ़िनिश
- बाहर से चिकनी या बनावटदार, साँचे से नकल की हुई; कोई औज़ार अंदर कभी नहीं छूता
- किस बैच साइज़ के लिए उपयुक्त
- दसियों हज़ार से कई करोड़ पार्ट
- टूलिंग और मशीन की लागत
- साँचे इंजेक्शन साँचों से सस्ते हैं क्योंकि दाब कम होता है (अक्सर एल्युमिनियम, कुछ हज़ार से दसियों हज़ार डॉलर); मशीनें दसियों हज़ार से लेकर तेज़ रफ़्तार PET लाइनों के लिए करोड़ों डॉलर तक
- गति
- छोटी बोतलें प्रति कैविटी हर कुछ सेकंड में, बड़े टैंक कुछ मिनट में; बड़ी PET मशीनें प्रति घंटे दसियों हज़ार बोतलें बनाती हैं
ताक़तें और सीमाएँ
खूबियाँ
- एक टुकड़े के खोखले कंटेनर तेज़ी से बनाने का व्यावहारिक तरीका
- साँचे इंजेक्शन साँचों से सस्ते पड़ते हैं
- हल्की, पतली दीवारें और बहुत ज़्यादा उत्पादन
- खोखले हैंडल, टैंक और अजीब आकार संभव (एक्सट्रूज़न)
सीमाएँ
- केवल खोखले पार्ट; दीवार की मोटाई ठीक-ठीक नियंत्रित करना कठिन
- एक्सट्रूज़न ब्लो मोल्डिंग में छाँटने के लिए फ़्लैश और पिंच-ऑफ़ का निशान रह जाता है
- भीतरी आकार नियंत्रित नहीं होता; कोई तीखी आंतरिक विशेषताएँ नहीं
- इंजेक्शन और स्ट्रेच ब्लो मोल्डिंग में भी प्रीफ़ॉर्म का साँचा चाहिए, इसलिए ये ज़्यादा मात्रा के लिए उपयुक्त हैं
कहाँ इस्तेमाल होती है
- पेय पदार्थPET की पानी और सोडा बोतलें
- घरेलूडिटर्जेंट और शैंपू की बोतलें, पानी के डब्बे
- ऑटोमोटिवईंधन टैंक, एयर डक्ट, वॉशर-फ़्लूइड टैंक
- चिकित्सा और फ़ार्मागोलियों की शीशियाँ, आई-ड्रॉप की बोतलें
- औद्योगिकजेरी कैन, ड्रम, 1,000 लीटर के बल्क कंटेनर
इसे कैसे पहचानें
- एक्सट्रूज़न ब्लो मोल्डिंग: तली के आर-पार उभरी रेखा या निशान (पिंच-ऑफ़), और दोनों तरफ़ ऊपर तक पार्टिंग लाइन।
- कंटेनर का ही हिस्सा बने खोखले हैंडल, जैसे दूध के जग और जेरी कैन में।
- इंजेक्शन या स्ट्रेच ब्लो मोल्डिंग: तली के ठीक बीच में एक छोटा बिंदु (गेट) और कोई पिंच-ऑफ़ रेखा नहीं।
- PET बोतलें: चूड़ियों के नीचे एक छल्ले वाली मोटी, तीखी गर्दन, जिसके ऊपर पतली खिंची हुई बॉडी।
तुलना करें
देखें
Spectra Packaging · पैरिसन, साँचा बंद होना, फूँकना और छाँटना, चरण दर चरण
PLASTOTECH · कोर रॉड पर प्रीफ़ॉर्म कैसे मोल्ड होता है, फिर फूँका जाता है
Sidel · PET प्रीफ़ॉर्म को खींचकर बोतल में फुलाया गया
Bekum Group · काम करती एक बड़ी एक्सट्रूज़न ब्लो मोल्डिंग मशीन
असली तस्वीरें देखें
- Wikipedia: Blow molding — एक्सट्रूज़न, इंजेक्शन और स्ट्रेच ब्लो मोल्डिंग कैसे काम करती हैं; कम तस्वीरें
- Wikimedia Commons फ़ोटो खोज
- Wikimedia Commons: PET preforms — फुलाने से पहले की टेस्ट-ट्यूब जैसी प्रीफ़ॉर्म
याद रखें
- ब्लो मोल्डिंग खोखले पार्ट बनाने के लिए ठंडे साँचे के अंदर गर्म प्लास्टिक फुलाती है।
- एक्सट्रूज़न ब्लो मोल्डिंग लटकती ट्यूब से शुरू होती है और फ़्लैश छोड़ती है; इंजेक्शन ब्लो मोल्डिंग मोल्ड किए प्रीफ़ॉर्म से शुरू होती है और फ़्लैश नहीं छोड़ती।
- PET ड्रिंक बोतलें प्रीफ़ॉर्म से खींचकर और फूँककर बनाई जाती हैं, प्रति घंटे दसियों हज़ार।
प्लास्टिक और रबड़ की मोल्डिंग में और
सभी 100 प्रक्रियाएँ
 2.1शॉर्टइंजेक्शन मोल्डिंगपिघला प्लास्टिक बंद स्टील साँचे में झोंका जाता हैपाठ खोलें
 2.2ओवरमोल्डिंग और टू-शॉट मोल्डिंगपहले प्लास्टिक पर मोल्ड किया गया दूसरा प्लास्टिकपाठ खोलें
 2.4थर्मोफ़ॉर्मिंगगर्म शीट को मोल्ड पर खींचा जाता हैपाठ खोलें
 2.5रोटेशनल मोल्डिंगपाउडर गर्म, घूमते मोल्ड की भीतरी दीवारों पर चढ़ता हैपाठ खोलें
 2.6कम्प्रेशन मोल्डिंग (SMC, BMC, रबर)गर्म साँचे में दबाई और क्योर की गई खेपपाठ खोलें
 2.7कैलेंडरिंगरोलों के बीच दबाकर शीट बनाया गया कंपाउंडपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।