

हॉट आइसोस्टैटिक प्रेसिंग (HIP)
गर्म आर्गन से चारों ओर से दबाकर रंध्र बंद करें
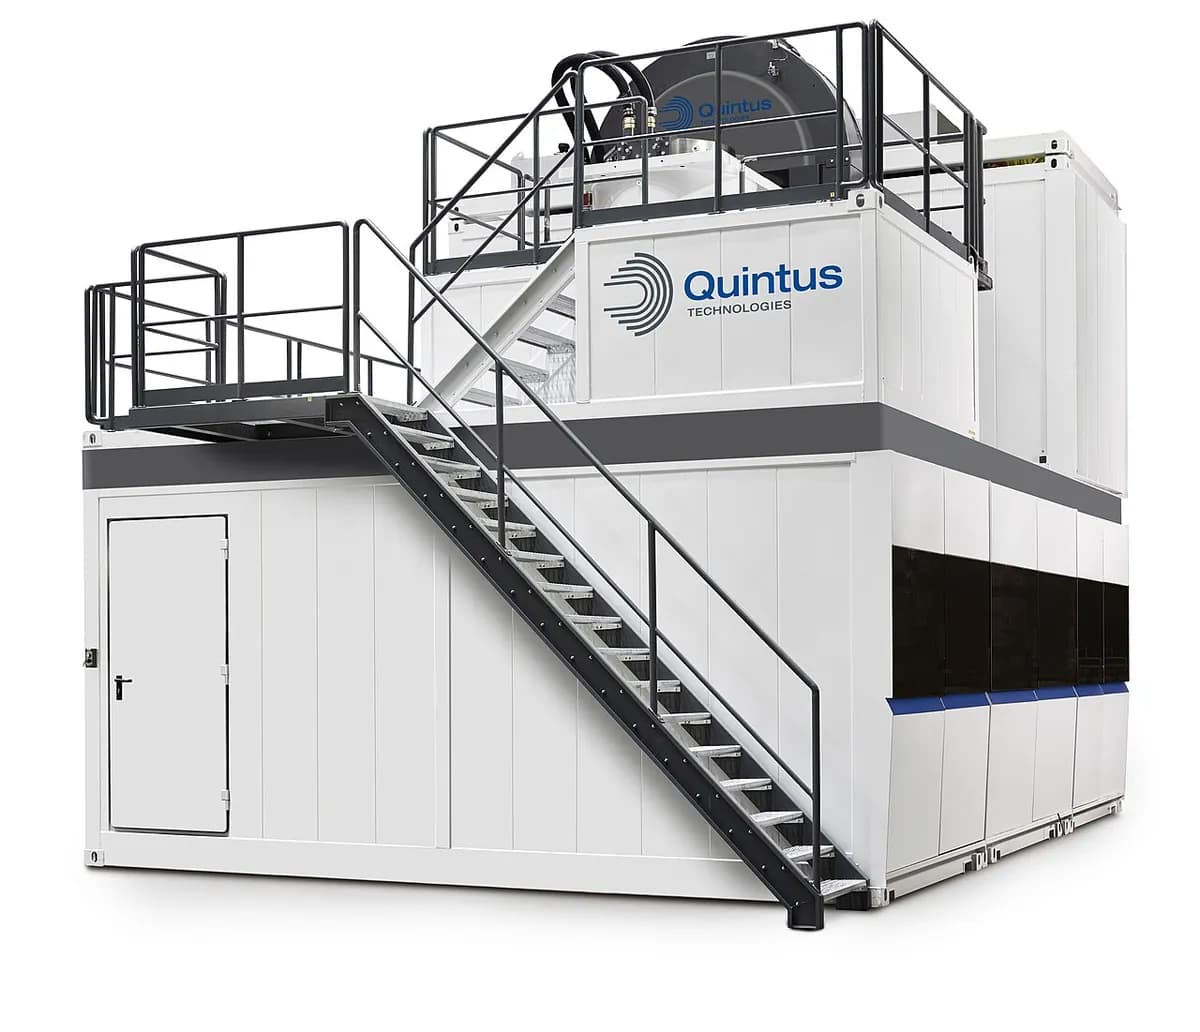
हॉट आइसोस्टैटिक प्रेसिंग (HIP) तैयार या लगभग तैयार पार्टों को प्रेशर वेसल में रखकर गर्म आर्गन गैस से दबाती है। दबाव हर दिशा से बराबर पड़ता है ("आइसोस्टैटिक"), इसलिए छिपे रंध्र ढहकर जुड़ जाते हैं जबकि आकार वैसा ही रहता है। जेट-इंजन के टरबाइन ब्लेड और 3D-प्रिंट किए टाइटेनियम इम्प्लांट नियमित रूप से इसी तरह उपचारित होते हैं।
यह कैसे काम करती है
लगाएँ और सील करें। पार्ट फ़िक्स्चर पर अंदर जाते हैं, और वेसल मोटे स्टील के प्लगों से बंद किया जाता है; बड़ी इकाइयों में भारी फ़्रेम प्लगों को जगह पर थामे रखता है। भार में कास्टिंग, 3D-प्रिंट किए पार्ट, या स्टील के कैन में सील किया धातु पाउडर हो सकता है।
आर्गन भरें। हवा निकाल दी जाती है, और कंप्रेसर आर्गन भरता है, एक निष्क्रिय गैस जो गर्म धातु से अभिक्रिया नहीं करती।
गर्म करें और दबाव बढ़ाएँ। हीट शील्ड के भीतर की भट्टी पार्टों को स्टील, टाइटेनियम और निकल मिश्रधातुओं के लिए लगभग 900–1,250 °C तक पहुँचाती है (एल्युमिनियम के लिए लगभग 500 °C)। बंद गैस को गर्म करने से उसका दबाव आम तौर पर 100–200 MPa तक बढ़ता है, यानी वायुमंडलीय दबाव का लगभग 1,000–2,000 गुना।
रोके रखें। आम तौर पर 2–4 घंटे, गर्म धातु इतनी नरम होती है कि वह अपने रंध्रों में धीरे-धीरे क्रीप करती (बहती) है। रंध्रों की दीवारें छूती हैं और विसरण (परमाणुओं के आर-पार खिसकने) से जुड़ जाती हैं, और ठोस धातु बचती है। सतह तक खुले रंध्र बंद नहीं हो सकते, क्योंकि गैस उनमें घुस जाती है।
ठंडा करें और निकालें। भट्टी ठंडी होती है, आर्गन दोबारा उपयोग के लिए वापस ले ली जाती है, और पार्ट उसी आकार में, मूलतः पूरे घनत्व के साथ बाहर आते हैं। पाउडर वाले कैन फिर मशीनिंग या अम्ल से हटाए जाते हैं।
मुख्य तथ्य
- सामग्री
- टाइटेनियम, निकल मिश्रधातुओं, स्टील और एल्युमिनियम की कास्टिंग और 3D-प्रिंट किए पार्ट; सील किए कैन में धातु पाउडर; तकनीकी सिरेमिक
- आम पार्ट
- टरबाइन ब्लेड, मेडिकल इम्प्लांट, वाल्व बॉडी, टूल-स्टील के ब्लॉक, प्रिंट किए धातु पार्ट
- पार्ट का आकार
- छोटे इम्प्लांट से लेकर कई टन के पार्टों तक; सबसे बड़े वेसल लगभग 2 m चौड़े भार रखते हैं
- सटीकता
- आकार बना रहता है; पार्ट सिर्फ़ अपने रंध्रों के आयतन जितना सिकुड़ते हैं, कास्टिंग के लिए आम तौर पर प्रतिशत का बहुत छोटा अंश
- सतह की फ़िनिश
- जैसी थी वैसी: HIP सतह को नहीं छूती
- किस बैच साइज़ के लिए उपयुक्त
- कोई भी: एक पार्ट या भट्टी का पूरा भार, अक्सर विशेषज्ञ HIP सेवा कंपनियाँ चलाती हैं
- टूलिंग और मशीन की लागत
- पार्ट के हिसाब से कोई टूलिंग नहीं; मशीनें सैकड़ों हज़ार डॉलर (लैब इकाइयाँ) से कई करोड़ (उत्पादन इकाइयाँ) तक
- गति
- एक चक्र में आम तौर पर गर्म करने और ठंडा करने सहित 6–12 घंटे; तेज़ ठंडा करने वाली इकाइयों में कम
ताक़तें और सीमाएँ
खूबियाँ
- भीतरी रंध्र हटाती है, मूलतः 100% घनत्व तक पहुँचती है
- थकान जीवन (बार-बार के भार के प्रतिरोध) और भरोसेमंदी में बड़ा सुधार
- पार्ट के हिसाब से कोई टूलिंग नहीं: कोई भी आकार चलता है, बशर्ते वेसल में आ जाए
- पाउडर को ठोस पार्ट में बदल सकती है, या दो धातुओं को जोड़ सकती है
सीमाएँ
- सतह से जुड़े रंध्र बंद नहीं कर सकती
- लंबे, महँगे चक्र, आम तौर पर कास्टिंग या प्रिंटिंग के बाद का अतिरिक्त चरण
- बहुत महँगी मशीनें, इसलिए ज़्यादातर कंपनियाँ सेवा प्रदाता का उपयोग करती हैं
- पाउडर के कैन लागत बढ़ाते हैं और उन्हें मशीन करके या घोलकर हटाना पड़ता है
कहाँ इस्तेमाल होती है
- एयरोस्पेसकास्ट टरबाइन ब्लेड और वेन, इंजन की ढाँचागत कास्टिंग
- चिकित्साकास्ट या 3D-प्रिंट किए टाइटेनियम और कोबाल्ट-क्रोम के हिप और घुटने के इम्प्लांट
- एडिटिव मैन्युफ़ैक्चरिंगप्रिंट किए टाइटेनियम और निकल-मिश्रधातु पार्टों के लिए मानक पोस्ट-ट्रीटमेंट
- तेल, गैस और ऊर्जाHIP से पाउडर से बनी वाल्व बॉडी, पंप के पार्ट और मैनिफ़ोल्ड
- टूलिंगबारीक, एकसमान संरचना वाले पाउडर टूल स्टील और हाई-स्पीड स्टील
इसे कैसे पहचानें
- HIP कोई दिखने वाला निशान नहीं छोड़ती: पार्ट ठीक वैसा ही दिखता है जैसी वह कास्टिंग या प्रिंट थी।
- प्रमाण भीतर है: कटा और पॉलिश किया सेक्शन, या एक्स-रे, कोई रंध्र नहीं दिखाता।
- HIP से पाउडर से बने बड़े पार्टों पर चारों ओर मशीन की हुई सतहें दिखती हैं, क्योंकि स्टील का कैन काट दिया गया था; ड्रॉइंग और प्रमाणपत्र अक्सर "HIPed" लिखते हैं।
तुलना करें
देखें
Everyday Metallurgy · गर्मी और बराबर दबाव भीतरी रंध्रों को क्यों बंद करते हैं
Quintus Technologies · वेसल, भट्टी और आर्गन चक्र, एक मशीन निर्माता से
Hiperbaric · एक पूरे गर्म करने, दबाव और ठंडा करने के चक्र का एनिमेशन
TWI Ltd · कैन में सील किया पाउडर कैसे ठोस, लगभग अंतिम पार्ट बनता है
असली तस्वीरें देखें
- Wikipedia: Hot isostatic pressing — इतिहास, आम दबाव, तापमान और उपयोग; तस्वीरें कम
- Wikimedia Commons फ़ोटो खोज
याद रखें
- HIP पार्टों को हर तरफ़ से एक साथ गर्म आर्गन से दबाती है, इसलिए आकार बना रहता है।
- यह भीतरी रंध्र बंद करती है, जिससे मूलतः पूरा घनत्व और कहीं लंबा थकान जीवन मिलता है।
- यह लंबा, महँगा बैच चरण है, उन जगहों पर इस्तेमाल होता है जहाँ पार्ट का विफल होना मंज़ूर नहीं।
पाउडर और सिरेमिक में और
सभी 100 प्रक्रियाएँ
 9.1पाउडर मेटलर्जी (प्रेस और सिंटर)पाउडर को डाई में दबाएँ, फिर बेल्ट भट्टी में सिंटर करेंपाठ खोलें
 9.2मेटल इंजेक्शन मोल्डिंग (MIM)पाउडर-और-बाइंडर के पेस्ट को ढालें, बाइंडर हटाएँ, सिंटर करेंपाठ खोलें
 9.4स्पार्क प्लाज़्मा सिंटरिंग (SPS)पल्स वाली धारा दबे ग्रेफ़ाइट डाई को मिनटों में गर्म करती हैपाठ खोलें
 9.5माइक्रोवेव सिंटरिंगमाइक्रोवेव पार्ट को भीतर से गर्म करती हैंपाठ खोलें
 9.6सोल-जेल प्रोसेसिंगतरल जमकर जेल बनता है, फिर सुखाया और पकाया जाता हैपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।