

पाउडर मेटलर्जी (प्रेस और सिंटर)
पाउडर को डाई में दबाएँ, फिर बेल्ट भट्टी में सिंटर करें
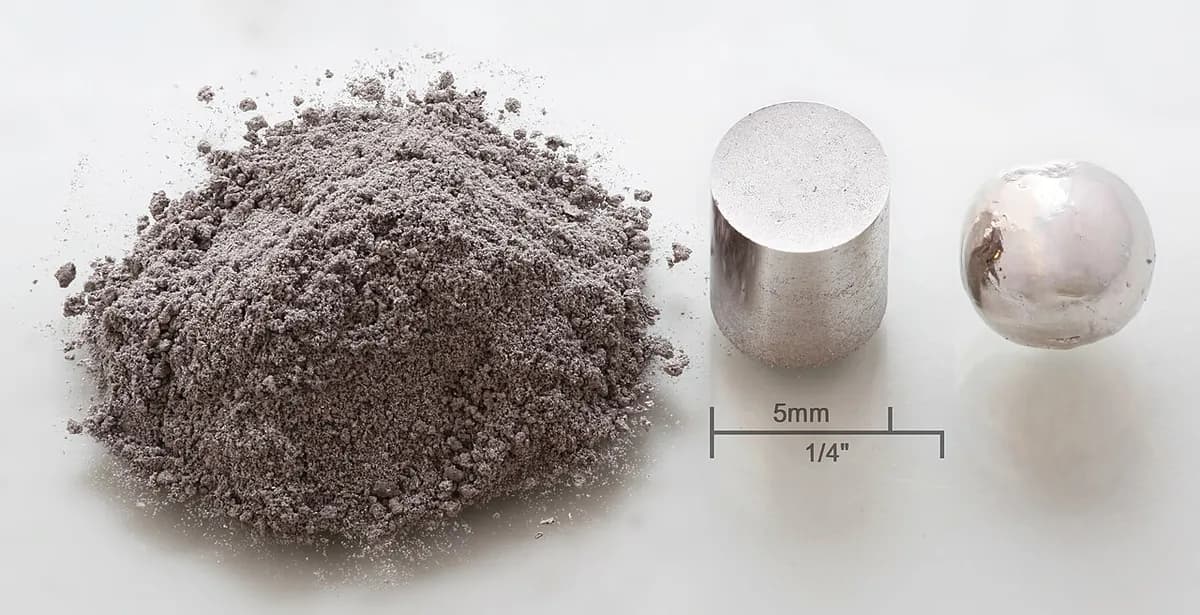
पाउडर मेटलर्जी धातु को कभी पिघलाए बिना धातु के पार्ट बनाती है: बारीक पाउडर को डाई में दबाया जाता है, फिर तब तक गर्म किया जाता है जब तक कण आपस में जुड़ न जाएँ। कॉर्डलेस ड्रिल के छोटे गियर और डेस्क पंखों की तेल-भरी कांसे की बुश इसी तरह बनती हैं। छोटे, सटीक धातु पार्ट लाखों की संख्या में बनाने के सबसे सस्ते तरीक़ों में से एक है।
यह कैसे काम करती है
मिलाएँ। बारीक धातु पाउडर, जिसके दाने ज़्यादातर 0.15 mm से छोटे हैं (लगभग आटे जैसे), को ग्रेफ़ाइट या तांबे जैसे मिश्रधातु पाउडरों में मिलाया जाता है। लगभग 0.5–1% मोम का लुब्रिकेंट मिलाया जाता है ताकि पाउडर डाई में फिसल सके।
भरें। एक फ़ीड शू डाई के ऊपर सरकता है और पाउडर को कैविटी (आकार देने वाले खोखले हिस्से) में गिराता है। निचला पंच एक तय गहराई पर रहता है, इसलिए हर भराई में एक जितनी मात्रा आती है।
दबाएँ। ऊपरी और निचले पंच पाउडर को दोनों सिरों से लगभग 400–800 MPa (4–8 टन प्रति वर्ग सेंटीमीटर) पर दबाते हैं। नतीजा एक "ग्रीन" पार्ट है: पूरा आकार, पर केवल आपस में फँसे दानों से टिका हुआ, इसलिए लगभग चॉक जितना नाज़ुक।
बाहर निकालें। निचला पंच ऊपर उठता है और पार्ट को बाहर धकेलता है। लौटते समय फ़ीड शू उसे एक ओर बहा देता है और दोबारा भरता है, इसलिए प्रेस हर कुछ सेकंड में एक पार्ट बनाता है।
सिंटर करें। एक जालीदार बेल्ट पार्ट को सुरक्षात्मक गैस (ऑक्सीकरण रोकने वाली गैस, वही अभिक्रिया जो जंग के पीछे है) से भरी लंबी भट्टी से गुज़ारती है। पहले लुब्रिकेंट जल जाता है। फिर लोहे और स्टील के लिए लगभग 1,120 °C पर परमाणु हर संपर्क बिंदु के आर-पार सरकते हैं (विसरण) और कणों के बीच ठोस "गर्दनें" उगा देते हैं।
ज़रूरत हो तो फ़िनिश करें। कई पार्ट भट्टी से निकलते ही तैयार होते हैं। बाकी को सटीक माप के लिए साइज़िंग प्रेस, स्वयं-चिकनाई वाले बेयरिंग के लिए तेल में भिगोना, कठोरता के लिए हीट ट्रीटमेंट, या बगल के छेदों और चूड़ियों के लिए मशीनिंग मिलती है।
मुख्य तथ्य
- सामग्री
- ज़्यादातर लोहा और स्टील; साथ ही स्टेनलेस स्टील, कांसा, पीतल, तांबा, एल्युमिनियम, चुंबकीय मिश्रधातुएँ और टंगस्टन कार्बाइड
- आम पार्ट
- गियर, स्प्रॉकेट, कैम, बुश, ताले के पार्ट, चुंबक, फ़िल्टर
- पार्ट का आकार
- आमतौर पर कुछ ग्राम से लगभग 2 kg, ज़्यादातर हथेली के आकार के; प्रेस का बल सतह के क्षेत्रफल को सीमित करता है
- सटीकता
- सिंटर होने पर लगभग ±0.05–0.1 mm; साइज़िंग प्रेस के बाद और सटीक
- सतह की फ़िनिश
- बारीक मैट स्लेटी, लगभग Ra 1–3 µm (Ra सतह के उभारों की औसत ऊँचाई है)
- किस बैच साइज़ के लिए उपयुक्त
- ज़्यादा मात्रा: आमतौर पर साल में लगभग 10,000 से लाखों पार्ट
- टूलिंग और मशीन की लागत
- डाई सेट लगभग $10,000–100,000; प्रेस और भट्टियाँ सैकड़ों हज़ार से मिलियनों डॉलर की
- गति
- प्रति प्रेस लगभग 10–30 पार्ट प्रति मिनट; भट्टी का सफ़र लगभग 1–3 घंटे का है, पर लगातार चलता रहता है
ताक़तें और सीमाएँ
खूबियाँ
- लगभग अंतिम आकार: बहुत कम या न के बराबर मशीनिंग और बहुत कम कबाड़
- ज़्यादा मात्रा में प्रति पार्ट कम लागत
- ऐसे मिश्रण बनाती है जो पिघलाकर नहीं बनते, जैसे तांबा-टंगस्टन या बिल्ट-इन छिद्रों वाली धातु
- पार्ट दर पार्ट बहुत दोहराने योग्य
सीमाएँ
- बचे हुए छिद्र (अक्सर आयतन का 5–15%) पार्ट को ठोस स्टील से कमज़ोर बनाते हैं
- डाई सेट महँगे होते हैं, इसलिए छोटे बैच शायद ही फ़ायदेमंद होते हैं
- आकार सीधे डाई से बाहर निकलने चाहिए: कोई अंडरकट या बगल के छेद नहीं
- आकार और ऊँचाई प्रेस के बल और पाउडर के एकसमान भरने से सीमित होती हैं
कहाँ इस्तेमाल होती है
- ऑटोमोटिवतेल-पंप के गियर, टाइमिंग स्प्रॉकेट, वाल्व-टाइमिंग रोटर, गियरबॉक्स सिंक्रोनाइज़र हब
- पावर टूल और घरेलू उपकरणप्लैनेटरी गियर; ड्रिल, पंखों और मिक्सरों में स्वयं-चिकनाई वाली बुश
- ताले और हार्डवेयरताले के कैम, लीवर, कुंडी के पार्ट
- विद्युतनरम चुंबकीय मोटर कोर, फ़ेराइट और रेयर-अर्थ चुंबक
- फ़िल्टरछिद्रयुक्त कांसे और स्टेनलेस स्टील के फ़िल्टर, एयर वाल्व के मफ़लर
- कटिंग टूलटंगस्टन कार्बाइड इन्सर्ट और ड्रिल की नोकें
इसे कैसे पहचानें
- एकसमान मैट स्लेटी सतह; आवर्धक शीशे से छोटे छिद्र दिख सकते हैं।
- प्रिज़्म जैसे आकार: रूपरेखा ऊपर से नीचे तक एक जैसी रहती है, समतल सतहों और सीढ़ियों के साथ, केवल दबाने की दिशा में।
- थोड़ी तैलीय लगने वाली कांसे की बुश, क्योंकि उनके छिद्रों में तेल भरा होता है।
- चैम्फ़र जो किनारे पर एक नन्हे समतल हिस्से पर खत्म होते हैं, क्योंकि चाकू जैसे तीखे पंच किनारे टूट जाएँगे।
तुलना करें
देखें
MPIF Videos · पाउडर से तैयार पार्ट तक का पूरा रास्ता, उद्योग संघ की ओर से
Simeko AG · भट्टी के भीतर कणों के बीच क्या होता है
Comtec Mfg., Inc. · असली कॉम्पैक्शन प्रेस, एक सिंटरिंग भट्टी और तैयार पार्ट
GKN Powder Metallurgy · धातु पाउडर खुद कैसे बनता है, और आधुनिक उत्पादन लाइनें
असली तस्वीरें देखें
- Wikipedia: Powder metallurgy — प्रोसेस का अवलोकन, सिंटर किए पार्ट की तस्वीरों के साथ
- Wikimedia Commons फ़ोटो खोज
याद रखें
- पाउडर को आकार में दबाएँ, फिर उसे गलनांक से नीचे गर्म करें ताकि कण आपस में जुड़ जाएँ।
- सरल रूपरेखा वाले छोटे पार्ट के लिए सबसे अच्छी, जो लगभग बिना बर्बादी के सैकड़ों हज़ार की संख्या में बनते हैं।
- बचे छिद्र कुछ मज़बूती घटाते हैं, पर वही स्वयं-चिकनाई वाले बेयरिंग और फ़िल्टर संभव बनाते हैं।
पाउडर और सिरेमिक में और
सभी 100 प्रक्रियाएँ
 9.2मेटल इंजेक्शन मोल्डिंग (MIM)पाउडर-और-बाइंडर के पेस्ट को ढालें, बाइंडर हटाएँ, सिंटर करेंपाठ खोलें
 9.3हॉट आइसोस्टैटिक प्रेसिंग (HIP)गर्म आर्गन से चारों ओर से दबाकर रंध्र बंद करेंपाठ खोलें
 9.4स्पार्क प्लाज़्मा सिंटरिंग (SPS)पल्स वाली धारा दबे ग्रेफ़ाइट डाई को मिनटों में गर्म करती हैपाठ खोलें
 9.5माइक्रोवेव सिंटरिंगमाइक्रोवेव पार्ट को भीतर से गर्म करती हैंपाठ खोलें
 9.6सोल-जेल प्रोसेसिंगतरल जमकर जेल बनता है, फिर सुखाया और पकाया जाता हैपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।