

मेटल इंजेक्शन मोल्डिंग (MIM)
पाउडर-और-बाइंडर के पेस्ट को ढालें, बाइंडर हटाएँ, सिंटर करें
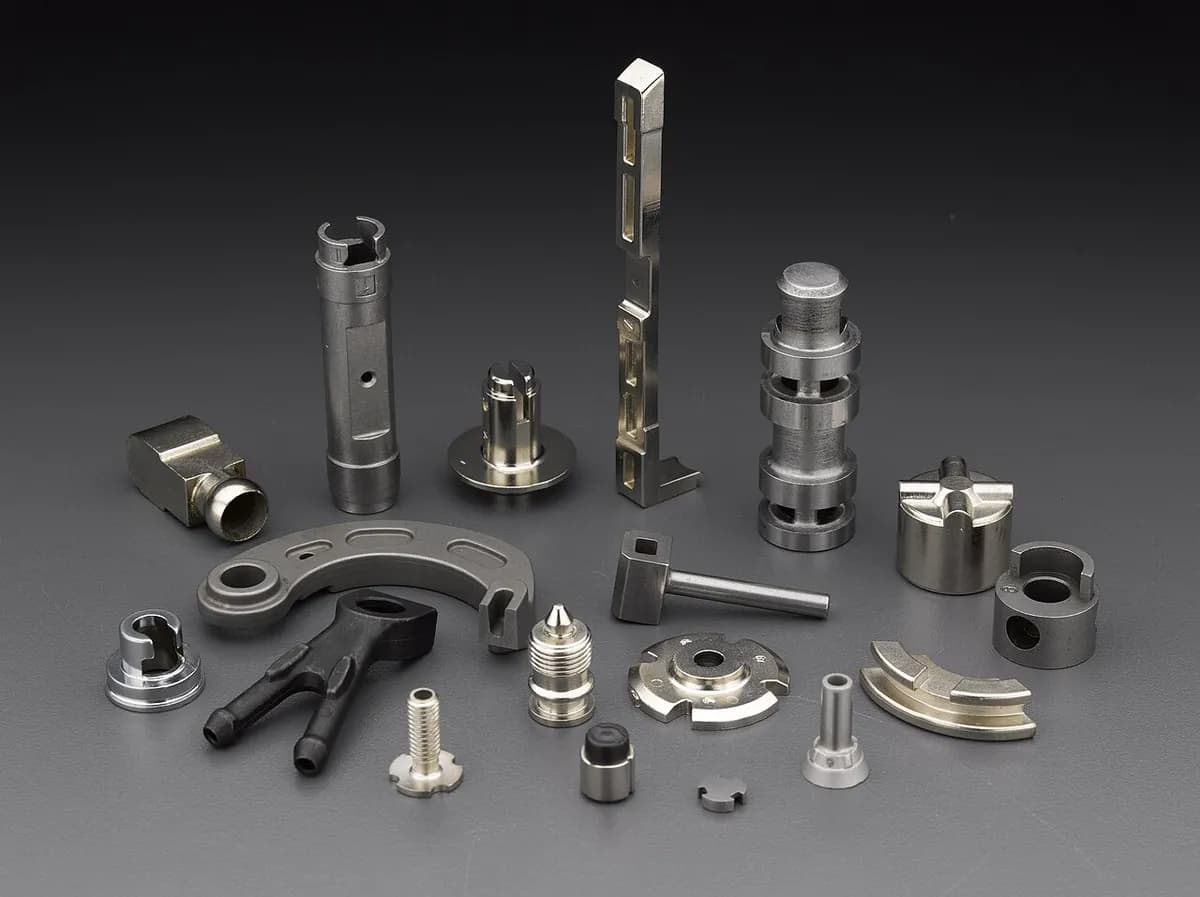
मेटल इंजेक्शन मोल्डिंग (MIM) धातु को प्लास्टिक की तरह आकार देती है: धातु पाउडर और प्लास्टिक बाइंडर का गर्म पेस्ट साँचे में इंजेक्ट किया जाता है। फिर प्लास्टिक हटाया जाता है और धातु सिंटर की जाती है, जिससे पार्ट सिकुड़कर लगभग ठोस धातु बन जाता है। यह घड़ी के केस के हिस्से, फ़ोन के कब्ज़े के पार्ट और सर्जरी के औज़ारों के जबड़े जैसे छोटे, जटिल पार्ट बनाती है।
यह कैसे काम करती है
फ़ीडस्टॉक मिलाएँ। बहुत महीन धातु पाउडर, जिसके कण आम तौर पर 20 µm से छोटे होते हैं (बाल की चौड़ाई का चौथाई), मोम और प्लास्टिक के बाइंडर के साथ गूँधा जाता है। पेस्ट आयतन में लगभग 60% धातु होता है और उसे पैलेटों में काटा जाता है।
ढालें। इंजेक्शन मोल्डिंग मशीन (घूमते स्क्रू वाला गर्म बैरल) बाइंडर को पिघलाती है और पेस्ट को स्टील के साँचे में धकेलती है। निकलता है "ग्रीन" पार्ट: पूरा आकार, पर अंतिम पार्ट से 15–20% बड़ा। रनर (भरने की नालियाँ) पीसकर दोबारा इस्तेमाल किए जाते हैं।
बाइंडर हटाएँ। ज़्यादातर बाइंडर हटाया जाता है, आम तौर पर पहले सॉल्वेंट या रासायनिक वाष्प से, फिर हल्की गर्मी से। जो बचता है वह नाज़ुक "ब्राउन" पार्ट है: धातु के कण जिन्हें बाइंडर का बारीक अंश थामे हुए है, खुले रंध्रों से भरा।
सिंटर करें। पार्ट वैक्यूम या हाइड्रोजन भट्टी में स्टीलों के लिए लगभग 1,200–1,400 °C पर जाता है, गलनांक के क़रीब (पर उससे नीचे)। कण जुड़ जाते हैं और रंध्र बंद हो जाते हैं, इसलिए पार्ट बराबरी से लगभग 15–20% सिकुड़ता है और 95–99% घना बन जाता है। इसके बाद हीट ट्रीटमेंट, प्लेटिंग या हल्की मशीनिंग हो सकती है।
मुख्य तथ्य
- सामग्री
- ज़्यादातर स्टेनलेस स्टील (जैसे 17-4PH और 316L) और कम-मिश्रधातु वाले स्टील; साथ ही टाइटेनियम, टंगस्टन मिश्रधातुएँ, कोबाल्ट-क्रोम और चुंबकीय मिश्रधातुएँ
- आम पार्ट
- घड़ी के केस के हिस्से, कब्ज़े के पार्ट, छोटे गियर, ऑर्थोडॉन्टिक ब्रैकेट, सर्जरी के औज़ारों के जबड़े, ताले और बंदूक के पार्ट
- पार्ट का आकार
- छोटे: आम तौर पर 0.1–100 g, उँगली की नोक से हथेली के आकार तक
- सटीकता
- किसी माप का लगभग ±0.3–0.5% (10 mm की बनावट पर लगभग ±0.05 mm)
- सतह की फ़िनिश
- चिकनी, लगभग Ra 0.8–1.6 µm (Ra सतह के उभारों की औसत ऊँचाई है), साँचे की नक़ल करती हुई
- किस बैच साइज़ के लिए उपयुक्त
- ज़्यादा मात्रा: आम तौर पर साल में 10,000 से लाखों पार्ट
- टूलिंग और मशीन की लागत
- साँचा लगभग $10,000–100,000; मोल्डिंग मशीनें, बाइंडर-हटाने की इकाइयाँ और भट्टियाँ हर एक सैकड़ों हज़ार डॉलर की
- गति
- मोल्डिंग: हर 10–60 s में एक शॉट, अक्सर हर शॉट में कई पार्ट; बाइंडर हटाने और सिंटरिंग में कई घंटे, अक्सर प्रति खेप एक दिन या ज़्यादा
ताक़तें और सीमाएँ
खूबियाँ
- जटिल 3D आकार, पतली दीवारें और बारीक ब्योरे जिन्हें मशीन करना महँगा पड़ता
- 95–99% घनी, इसलिए मज़बूती ठोस धातु के क़रीब पहुँचती है
- स्टेनलेस स्टील और टाइटेनियम जैसी मशीन करने में कठिन मिश्रधातुएँ संभालती है
- कचरा कम: रनर नए फ़ीडस्टॉक में रीसायकल होते हैं
सीमाएँ
- सिर्फ़ छोटे पार्ट: मोटे हिस्सों से बाइंडर धीरे हटता है और वे दरक या झुक सकते हैं
- साँचा डिज़ाइन करते समय 15–20% सिकुड़न का ठीक-ठीक पूर्वानुमान लगाना पड़ता है
- महँगा साँचा और बाइंडर हटाने व सिंटर करने का लंबा चक्र; बड़ी मात्रा चाहिए
- महीन पाउडर साधारण प्रेस-और-सिंटर पाउडरों से महँगे होते हैं
कहाँ इस्तेमाल होती है
- कंज़्यूमर इलेक्ट्रॉनिक्सफ़ोन के कब्ज़े के पार्ट, SIM-कार्ड ट्रे, कैमरा और कनेक्टर के पार्ट
- चिकित्सा और दंतऑर्थोडॉन्टिक ब्रैकेट, सर्जरी के औज़ारों के जबड़े और हैंडल
- घड़ियाँ और गहनेघड़ी के केस, बकल, ब्रेसलेट की कड़ियाँ
- ऑटोमोटिवटर्बोचार्जर वेन, फ़्यूल-इंजेक्टर के पार्ट, ताले और सेंसर के पार्ट
- बंदूकेंट्रिगर, हैमर, सेफ़्टी और दूसरे छोटे एक्शन पार्ट
- औज़ार और तालेताले के पार्ट, छोटे गियर, पावर-टूल के पार्ट
इसे कैसे पहचानें
- चिकनी, सैटिन सतहों और साफ़ ब्योरे वाले छोटे, पेचीदा स्टील पार्ट, ढाले प्लास्टिक पार्ट जैसे पर धातु के बने।
- इजेक्टर पिनों के छोटे गोल निशान और गेट का छोटा निशान, जहाँ पेस्ट साँचे में घुसा।
- हल्की पार्टिंग लाइन, जहाँ साँचे के दोनों हिस्से मिले थे।
- एकसमान दीवार की मोटाई, रिब और खोखली जेबें, जो मशीन किए पार्टों की जगह ढाले पार्टों की ख़ासियत हैं।
तुलना करें
देखें
AMT Pte. Ltd. · चार चरण और MIM किस तरह के पार्ट बनाती है
GKN Powder Metallurgy · बाइंडर कैसे निकलता है और पार्ट कितना सिकुड़ता है
MPP · असली मोल्डिंग मशीनें, भट्टियाँ और तैयार पार्ट
Zimmer Group · एक निर्माता की पूरी प्रक्रिया-शृंखला, मोल्डिंग सेल से पार्ट तक
असली तस्वीरें देखें
- Wikipedia: Metal injection molding — चरणों, सामग्रियों और उपयोगों का अवलोकन
- Wikimedia Commons फ़ोटो खोज
याद रखें
- MIM धातु-भरे पेस्ट के साथ प्लास्टिक इंजेक्शन मोल्डिंग है, उसके बाद बाइंडर हटाना और सिंटरिंग।
- पार्ट भट्टी में 15–20% सिकुड़ता है, इसलिए साँचा ठीक उतना बड़ा बनाया जाता है।
- बड़ी संख्या में छोटे, जटिल धातु पार्ट बनाने की यही सबसे पसंदीदा प्रक्रिया है।
पाउडर और सिरेमिक में और
सभी 100 प्रक्रियाएँ
 9.1पाउडर मेटलर्जी (प्रेस और सिंटर)पाउडर को डाई में दबाएँ, फिर बेल्ट भट्टी में सिंटर करेंपाठ खोलें
 9.3हॉट आइसोस्टैटिक प्रेसिंग (HIP)गर्म आर्गन से चारों ओर से दबाकर रंध्र बंद करेंपाठ खोलें
 9.4स्पार्क प्लाज़्मा सिंटरिंग (SPS)पल्स वाली धारा दबे ग्रेफ़ाइट डाई को मिनटों में गर्म करती हैपाठ खोलें
 9.5माइक्रोवेव सिंटरिंगमाइक्रोवेव पार्ट को भीतर से गर्म करती हैंपाठ खोलें
 9.6सोल-जेल प्रोसेसिंगतरल जमकर जेल बनता है, फिर सुखाया और पकाया जाता हैपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।